



Positieve vs Negatieve Haalhoek: Hoe Geometrie Snijdefficiëntie Beïnvloedt
Bewerking is een subtraktief productieproces waarbij overtollig materiaal wordt verwijderd van een voorvormde blank in de vorm van spanen om de dimensionele nauwkeurigheid en tolerantie te verbeteren. Een wigvormig snijgereedschap (of snijder) wordt ingezet voor geleidelijke afschering van laag voor laag materiaal. Geometrie, oriëntatie en materiaal zijn drie cruciale factoren die de bewerkingscapaciteit en productkwaliteit beïnvloeden. De geometrie van de snijder omvat cruciale kenmerken van de snijrand(en) en relevante oppervlakken. Het omvat, maar is niet beperkt tot, haalhoek in verschillende richtingen, vrijheidshoeken in verschillende richtingen, randradius, oriëntatie van snijranden, neusradius, enz. Verschillende gereedschapaanduidingssystemen tonen dergelijke kenmerken op een gestandaardiseerde manier.
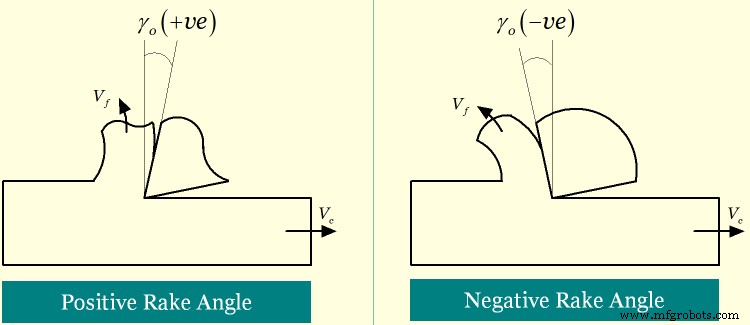
De haalhoek van een snijder geeft in essentie de helling van het haaloppervlak aan. Aangezien het haaloppervlak het spanvloeioppervlak is, geeft de haalhoek ook de spanvloeirichting aan (in orthogonale snijting). Dit is een cruciale parameter omdat het direct of indirect de afschuifdeformatie, spanvloeirichting, snijkracht, stroomverbruik, bewerkbaarheid, enz. beïnvloedt. Per definitie is de haalhoek de hoek tussen het haaloppervlak van de snijder en het referentievlak en gemeten op een ander vlak. Gebaseerd op het vlak waarop deze hoek wordt gemeten, kan het verschillende namen hebben, zoals orthogonale haalhoek (gemeten op orthogonaal vlak), zijhaalhoek (gemeten op machine lengterichting vlak), achterhaalhoek (gemeten op machine dwarsrichting vlak), maximum haalhoek (gemeten op een vlak loodrecht op de master lijn voor haal), enz.
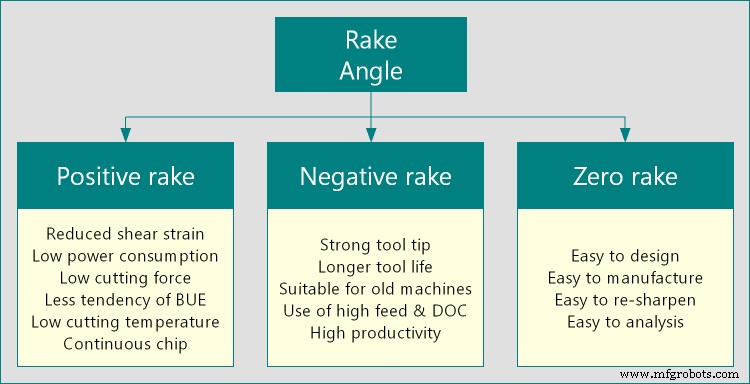
Ongeacht het vlak of de richting waarop het wordt gemeten, kan de haalhoek positief, negatief of zelfs nul zijn. Dit concept is ontstaan uit de relatieve oriëntatie van het haaloppervlak ten opzichte van een vast referentievlak - in de ene richting wordt het als positief beschouwd, in de andere richting als negatief en wanneer ze samen samenvallen wordt de haalhoek als nul beschouwd. Een positieve haalhoek treedt op wanneer de som van de wighoek en de vrijheidshoek op een bepaald vlak onder 90° ligt. Het biedt een scherpe snijrand en kan dus efficiënt materiaal van het werkstuk afscheren met minder kracht. Nu, als de som van de wighoek en de vrijheidshoek gelijk wordt aan 90° op een bepaald vlak, dan wordt de haalhoek nul. Op dezelfde manier, wanneer de som van de wighoek en de vrijheidshoek meer is dan 90° op een bepaald vlak, wordt de haalhoek negatief. Negatieve haalhoek biedt een sterkere snijpunt en dus verbeterde gereedschapslevensduur. De diverse verschillen tussen positieve haalhoek en negatieve haalhoek zijn hieronder in tabelvorm gegeven.
Tabel: Verschillen tussen positieve en negatieve haalhoek
| Positieve Haalhoek | Negatieve Haalhoek |
|---|---|
| Haalhoek wordt als positief beschouwd wanneer som van wighoek en vrijheidshoek minder dan 90° is. | Haalhoek wordt als negatief beschouwd wanneer som van wighoek en vrijheidshoek meer dan 90° is. |
| Positieve haalhoek biedt een dunne wig. | Negatieve haalhoek maakt de wig dikker. |
| Afschuifdeformatie van de spaan is minder vanwege dunne wig. | Dikkere wig resulteert in hoge afschuifdeformatie van de spaan. |
| Het neigt er ook toe de spandikte te verminderen en dus blijft CRC laag. | Het neigt er toe de spandikte te verhogen en dus wordt CRC hoog. |
| Snijkracht en dus stroomverbruik tijdens bewerking is vergelijkbaar lager. | Onder dezelfde condities vereist het hogere snijkracht en vermogen. |
| Lage CRC, lage snijkracht en laag vermogen duiden op goede bewerkbaarheid. | Bewerkbaarheid is slecht met negatieve haalhoek. |
| Snijpunt is minder sterk en dus gevoelig voor catastrofale uitval. | Snijpunt is sterker en dus minder kans op plotselinge breuk. |
| Hogere spanbelasting kan niet worden toegepast omdat het gereedschap het niet kan weerstaan. | Hogere spanbelasting kan veilig worden toegepast. |
| Positieve haalhoek is geschikt voor het bewerken van zachte en duktiele materialen, zoals koper en aluminium. | Negatieve haalhoek is goed voor het bewerken van harde en bros materialen, zoals titanium, roestvrij staal. |
Concepten van vrijheidshoek, wighoek en haalhoek
Dwarsdoorsnede van de wig van een snijgereedschap toont deze drie verschillende hoeken; echter, geen van hen heeft een vaste waarde. Verschillende snijgereedschappen kunnen verschillende waarden van deze hoeken hebben en ze spelen een sleutelrol in de bewerkingsprestaties. Het referentievlak wordt verondersteld loodrecht te staan op de snijsnelheidsvector. De hoek tussen de snijsnelheidsvector en het vrijvlak van het snijgereedschap heet vrijheidshoek of vrijheidshoek. De wig ontstaat door het snijpunt van het haaloppervlak en het vrijvlak langs de snijrand; en de corresponderende hoek heet wighoek. Nu de hoek tussen het haaloppervlak en het referentievlak heet haalhoek. Met betrekking tot het referentievlak, wanneer het haaloppervlak georiënteerd is naar de snijsnelheidsvector, dan wordt de corresponderende hoek als positief beschouwd; wanneer het haaloppervlak georiënteerd is tegenover de snijsnelheidsvector, dan wordt de corresponderende hoek als negatief beschouwd; en wanneer het haaloppervlak samenvalt met het referentievlak, dan wordt de corresponderende hoek als nul beschouwd.
Wigdikte en haalhoek
Omdat de algebraïsche som van haalhoek, vrijheidshoek en wighoek nul moet zijn, zal de wighoek kleiner zijn met positieve haalhoek vergeleken met negatieve haalhoek bij constante vrijheidshoek. Dus negatieve haalhoek biedt dikkere wig, die in staat is om hogere snijkracht te weerstaan.
Afschuifdeformatie en spandikte
Tijdens bewerking comprimeert de snijder een dunne laag materiaal en schert het geleidelijk af. Consequent deformeert de ongesneden spaan plastisch om de spaan te produceren en vloeit dan over het haaloppervlak voordat het de bewerkingszone verlaat. Afschuifdeformatie verhoogt ook de dikte van de spaan vanaf de ongesneden waarde. Deze toename wordt gemeten door één coëfficiënt, genaamd Chip Reduction Coefficient (CRC), gedefinieerd als de verhouding van spandikte tot ongesneden spandikte. CRC is altijd groter dan 1; echter, lagere waarde is altijd gewenst. Snijder met negatieve haalhoek deformeert de spaan in grote mate wat resulteert in hogere spandikte en hogere CRC. Echter, snijder met positieve haalhoek stelt soepel vloei van de spaan over het haaloppervlak toe wat uiteindelijk resulteert in vergelijkbaar lagere afschuifdeformatie en lagere CRC. Echter, in geen geval kan CRC lager zijn dan 1, tenzij het snijden op micro- of nano-schaal is.
Snijkracht en stroomverbruik
Hoewel kracht en vermogen afhangen van veel factoren, heeft de haalhoek ook een geringe invloed. Vanwege lagere afschuifdeformatie en lagere CRC met positieve haalhoek, is de snijkracht die vereist is voor het verwijderen van een bepaald oppervlak van materiaal veel lager dan die met een snijder met negatieve haalhoek wanneer alle andere bewerkingscondities onveranderd blijven.
Bewerkbaarheidsaspect
Bewerkbaarheid is de indicatie van hoe gemakkelijk een werkstof kan worden bewerkt met een bepaald snijgereedschap onder gespecificeerde condities. Het kan niet betrouwbaar kwantitatief worden gemeten; kan alleen kwalitatief worden beoordeeld op basis van andere parameters inclusief afschuifdeformatie, CRC, snijkracht en vermogen, snijtemperatuur, spaanvorm en kleur, BUE-vormingstendens, bewerkte oppervlakteconditie, enz. Over het algemeen neigt een positieve haalhoek ertoe betere bewerkbaarheid te bieden.
Sterkte van snijrand en spanbelasting
Een negatieve haalhoek scoort beter in dit geval omdat het met een dikkere wig komt. Vergrote wigverbetering verbetert de sterkte van de snijrand en dus kan het hogere belasting zonder uitval weerstaan. Dunner wig, geassocieerd met positieve haalhoek, kan breken als de spanbelasting boven een bepaalde limiet stijgt; en als gevolg kan een groter volume materiaal niet in één pas worden verwijderd (lagere materiaalverwijderingssnelheid of productiviteit). Het kan ook een risico van catastrofale uitval bezitten onder machine trillingen of inslagbelasting, wat vaak voorkomt tijdens het bewerken van rotatiesymmetrische delen of het snijden van werkstukken met inhomogeen materiaal.
Geschikte werkmaterialen
Omdat negatieve haalhoek hogere snijkracht en inslagbelasting kan verdragen, kan het veilig worden toegepast bij het snijden van harde en bros materialen zoals gereedschapstaal, roestvrij staal, titanium, enz. Als de materiesamenstelling niet-homogeen is of er een kans is op inslagbelasting, dan is negatieve haalhoek de betere keuze. Positieve haalhoek werkt goed bij het snijden van zachtere en duktiele materialen zoals koper, aluminium, enz.
Een wetenschappelijke vergelijking tussen positieve haalhoek en negatieve haalhoek wordt in dit artikel gepresenteerd. De auteur adviseert u om de volgende referenties te raadplegen voor een beter begrip van het onderwerp.
- Machining and Machine Tools door A. B. Chattopadhyay (1e editie, Wiley).
- Difference Between Positive Rake and Negative Rake door difference.minaprem.com.
- Afbeeldingsbron: minaprem.com.
Industriële technologie
- Dynamische vs Positieve Verplaatsingspompen: Kernverschillen Uitgelegd
- Kettingaandrijving vs Tandwielaandrijving: Uitgebreide Vergelijking
- Riemaandrijving vs. Ketenaandrijving: Belangrijkste Verschillen Uitgelegd
- Schaarvlak vs. Vlak: Snijgereedschappoppervlakken Begrijpen voor Optimale Bewerking
- Industrie 4.0 vs Industrie 5.0: Wat Verandert En Waarom Het Belangrijk Is
- Zacht- vs Hardhout Multiplex: Belangrijkste Verschillen Uitgelegd
- Structuren vs. Unions in C: Een Praktische Gids
- C vs. C++: Belangrijkste Verschillen & Wanneer Welke Te Kiezen
- C vs Java: Een uitgebreide vergelijking van functies, geschiedenis en toepassingen
- Python vs JavaScript: Belangrijkste Verschillen, Kenmerken en Wanneer Welke Te Kiezen
- Python vs Ruby: Uitgebreide Vergelijking van Features, Voordelen en Use Cases