



Snijgereedschappen vs. Slijpschijven: Hun Belangrijkste Verschillen Begrijpen
Bewerking of metaalsnijden is een van de productieprocessen waarbij overtollig materiaal geleidelijk wordt verwijderd van een voorvormde blank om de gewenste vorm, afmeting en afwerking te geven. Het is een subtraktief productieproces dat primair wordt gebruikt om de dimensionele nauwkeurigheid en tolerantieniveau te verbeteren. Om diverse materialen op verschillende manieren efficiënt en economisch te verwerken, bestaan er diverse bewerkingsprocessen, elk met verschillende capaciteit in termen van materiaalverwijderingssnelheid (MRR), bewerkingsnauwkeurigheid, kenmerkgrootte, haalbaar kenmerk, haalbaar materiaal, bewerkingskost, enz. Dergelijke processen kunnen breed worden ingedeeld in drie groepen: conventionele bewerking, afschuifend snijden en niet-traditionele bewerking (NTM) processen.
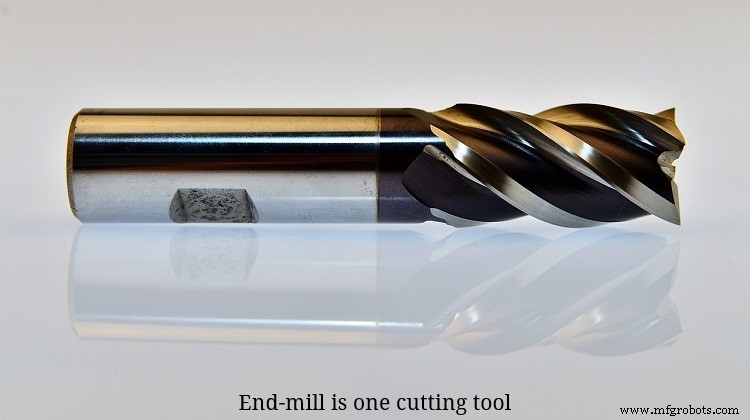
Conventionele bewerkingsprocessen gebruiken een wigvormig snijgereedschap (of snijder) om geleidelijk overtollig materiaal van het werkstuk in de vorm van spanen te verwijderen. Dergelijke processen omvatten draaien, draadschnijden, faceren, boren, tappen, uitboren, frezen, slepen, plannen, reamen, knurling, enz. Metaal snijder was vroeger prominent; maar nu zijn veel niet-metalen snijders beschikbaar. Functie van een snijder is om een laag materiaal voor zich te comprimeren en geleidelijk af te scheren om materiaalverwijdering te realiseren. Doorgaans zijn het werkstuk en de snijder stijf gemonteerd op de betrokken werktuigmachine en worden benodigde relatieve snelheden (snelheid, voeding en snijdiepte) aan hen gegeven om materiaalverwijdering te faciliteren. Elke bewerkingsoperatie wordt uitgevoerd met een specifiek type snijder; echter, verschillende kenmerken van een bepaalde snijder kunnen binnen bepaalde grenzen variëren. Snijders moeten een gedefinieerde geometrie en materiaal hebben.
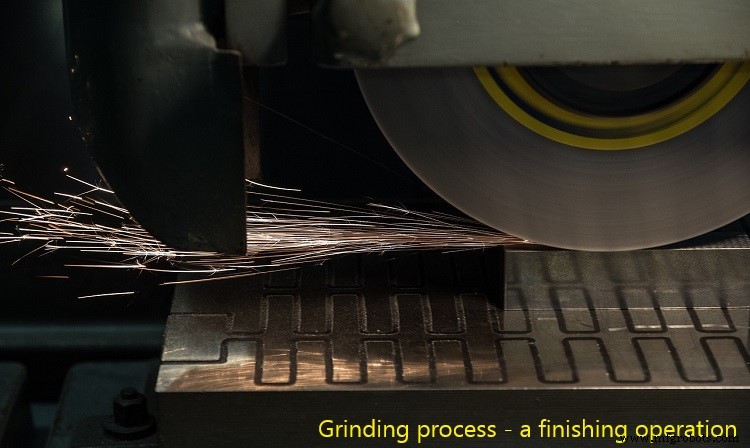
Afschuifende snijprocessen voeren ook een vergelijkbare taak uit, namelijk het verwijderen van materiaal in de vorm van spanen, maar er wordt geen metaal snijder ingezet. Afschuivende snijders zijn primair gemaakt van refractaire keramische materialen, voornamelijk afschuifmiddelen. Deze kleine scherpe afschuifmiddelen verwijderen eigenlijk materiaal van het werkstuk. Hoewel zo'n snijder als geheel bepaalde specificaties heeft, hebben afschuifmiddelen willekeurige geometrie. Typische voorbeelden van dergelijke processen zijn slijpen, honen, lapperen, enz. Al deze processen zijn geschikt voor afwerking in plaats van bulk verwijdering. Slijpen gebruikt een cilindrisch wiel, genaamd slijpschijf, gemaakt van afschuifmiddelen als snijgereedschap. Afschuifmateriaal, afschuifgrootte, bindmiddel en andere relevante parameters van de slijpschijf zijn vooraf gedefinieerd; echter, geometrie van afschuifmiddelen is niet gedefinieerd. De diverse verschillen tussen snijgereedschap en slijpschijf zijn hieronder in tabelvorm gegeven.
Tabel: Verschillen tussen snijgereedschap en slijpschijf
| Snijgereedschap | Slijpschijf |
|---|---|
| Een snijgereedschap kan eenpunts of meervoudig zijn. | Slijpschijf is altijd een meervoudig snijgereedschap. |
| Het kan gemaakt zijn van metalen, keramiek, diamant of cBN. | Slijpschijf bestaat uit afschuifmiddelen, die in een ander medium zoals hars of metaal gebonden zijn. |
| Elk snijgereedschap heeft een welgedefinieerde geometrie. | Slijpschijf als geheel kan bepaalde specificaties hebben, maar afschuifmiddelen hebben willekeurige geometrie. |
Eenpunts en meervoudig snijder
Een snijgereedschap kan bestaan uit één of meer actieve snijranden binnen het snijderlichaam. Een eenpunts snijgereedschap is een dat slechts één hoofdsnijrand heeft om deel te nemen aan materiaalverwijderingsactie op een gegeven moment. Als meer dan één snijrand gelijktijdig deelt nemen in snijactie, dan wordt die snijder een meervoudig snijder genoemd. Een eenpunts snijder is goedkoper en makkelijk te fabriceren maar kan geen hoge spanbelasting aan en dus wordt het proces minder productief. Draaien, slepen, plannen, uitboren, vliegfrezen, enz. gebruiken eenpunts snijder; terwijl frezen, boren, reamen, broeien, hobben, slijpen, enz. meervoudige snijder gebruiken. Dus een snijgereedschap kan eenpunts of meervoudig zijn; maar slijpschijf is altijd een meervoudig snijder.
Materiaal van snijders
Een snijgereedschap kan gemaakt zijn van diverse materialen zoals koolstofstaal, hogesnelheidsstaal (HSS), wolframcarbide, keramiek, diamant, kubisch boornitride (cBN), enz. Verschillende materialen tonen variërende capaciteit en dus wordt een compatibel materiaal meestal geselecteerd op basis van werkmateriaal, bewerkingsproces en andere betrokken parameters om de beste prestaties te bereiken. Slijpschijf is gemaakt van afschuifmiddelen zoals alumina, silica en diamant. Dergelijke afschuifkorrels zijn gebonden in een ander zacht of hard medium zoals hars, metaal, enz. Het is de moeite waard om te vermelden dat materiaalverwijdering wordt gerealiseerd door afschuifdeeltjes alleen; echter, slechts een klein aantal afschuifmiddelen (ongeveer 1% onder alle die aan de periferie van het wiel blootstaan) deelt nemen in materiaalafschering in een pas.
Snijdergeometrie
Geometrie, oriëntatie en materiaal zijn drie belangrijke parameters die de algehele bewerkingsprestaties in elke bewerking regeren. Snijgereedschap moet een welgedefinieerde geometrie hebben; in feite wordt de snijder geselecteerd op basis van dergelijke geometrie. Geometrische kenmerken omvatten haalhoeken, vrijheidshoeken, snijthoeken, neusradius, enz. Slijpschijf heeft doorgaans gedefinieerde specificatie, maar afschuifmiddelen hebben geen specifieke geometrie. Diverse gereedschapshoeken zijn willekeurig en variëren sterk tussen afschuifmiddelen. Dergelijke willekeurige geometrie beïnvloedt soms de bewerkingsprestaties (zoals toename in kracht of temperatuur).
Een wetenschappelijke vergelijking tussen snijgereedschap en slijpschijf wordt in dit artikel gepresenteerd. De auteur adviseert u om de volgende referenties te raadplegen voor een beter begrip van het onderwerp.
- Machining and Machine Tools door A. B. Chattopadhyay (1e editie, Wiley).
- Manufacturing Engineering and Technology: SI Edition door S. Kalpakjian en S. R. Schmid (7e editie, Pearson Ed Asia).
Industriële technologie
- Kettingaandrijving vs Tandwielaandrijving: Uitgebreide Vergelijking
- Riemaandrijving vs. Ketenaandrijving: Belangrijkste Verschillen Uitgelegd
- Enkelpunts vs. Meervoudige Snijgereedschappen: Belangrijkste Verschillen Uitgelegd
- Schaarvlak vs. Vlak: Snijgereedschappoppervlakken Begrijpen voor Optimale Bewerking
- Haalhoek vs. Vrijheidshoek: Hoe Ze Snijgereedschapprestaties Bepalen
- Draaien vs Frezen: Belangrijkste Verschillen Uitgelegd
- Snijgereedschappen vs. Slijpschijven: Hun Belangrijkste Verschillen Begrijpen
- Bewerking vs. Slijpen: Belangrijkste Verschillen Uitgelegd
- Verbinden vs. Bevestigen: Belangrijkste Verschillen Uitgelegd
- Industrie 4.0 vs Industrie 5.0: Wat Verandert En Waarom Het Belangrijk Is
- Zacht- vs Hardhout Multiplex: Belangrijkste Verschillen Uitgelegd