



Bewerking vs. Slijpen: Belangrijkste Verschillen Uitgelegd
Het fabriceren van ingewikkeld gevormde producten met goede oppervlakteafwerking door gieten is niet altijd haalbaar en economisch. Diverse nabewerkingen kunnen worden uitgevoerd op de gegoten producten om uiteindelijk het gewenste object te produceren. Dergelijke operaties omvatten verbinden (zoals lassen), materiaalverwijdering of bewerking, warmtebehandeling of eigenschapswijziging, kleuren en coating, enz. Materiaalverwijderingsprocessen verwijderen eigenlijk materiaal van het werkstukoppervlak om de beoogde afmeting en tolerantie te geven. Een groot aantal van dergelijke processen bestaat om de behoefte te voldoen aan verwerking van diverse materialen op diverse manieren en hun oppervlakken op verschillende niveaus af te werken. Onder hen zijn conventionele bewerkingsprocessen oud en tegelijkertijd betrouwbaar; echter, diverse afschuivende snijprocessen en zogenaamde niet-traditionele bewerkingsprocessen (NTM) kunnen ook vergelijkbare faciliteiten bieden.
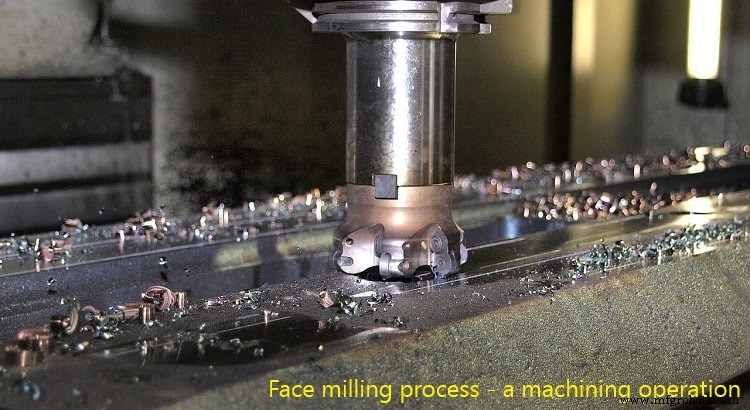
Per definitie is bewerking of metaalsnijden een van de secundaire productieprocessen waarbij laag voor laag materiaal geleidelijk wordt verwijderd in de vorm van spanen van een voorvormde blank om de gewenste vorm, afmeting en afwerking te verkrijgen. Om aan deze vraag te voldoen, bestaan er diverse bewerkingsprocessen zoals draaien, draadschnijden, afkanten, faseren, spinnen, tappen, halsen, afronden, faceren, nutten, afdelen, knurling, boren, frezen, slepen, plannen, sleuven, boren, hobben, broeien, enz. Dergelijke processen kunnen hogere materiaalverwijderingssnelheid (MRR) bieden en zijn dus geschikt, productief en economisch voor bulk verwijdering van werkstof. Een hard en scherp snijgereedschap of snijder is onmisbaar voor het verwijderen van materiaal door afscheren. Deze snijder moet ook een gedefinieerde specificatie en compatibel materiaal bezitten voor ononderbroken en efficiënte bewerking. De meeste van deze conventionele processen kunnen een grote verscheidenheid aan materialen bewerken; echter, bepaalde werkmaterialen bieden geen accepteerbare bewerkbaarheid en daarom worden andere materiaalverwijderingsprocessen (zoals afschuivend snijden of NTM) in die gevallen aanbevolen.
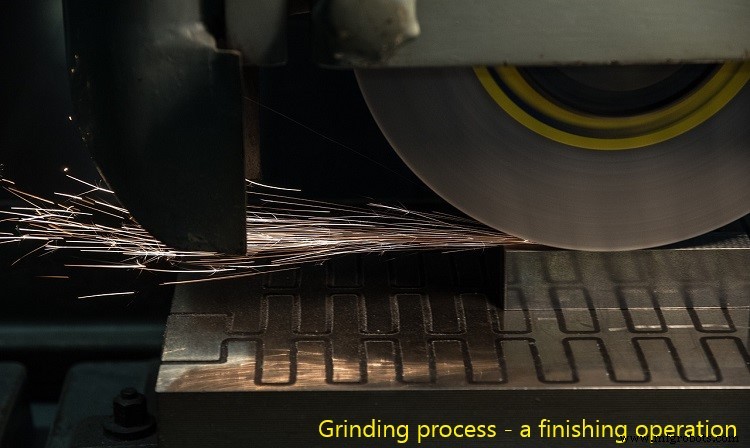
Slijpen, een type afschuivend snijproces, kan diverse beperkingen van conventionele bewerking oplossen. Hier wordt een slijpschijf gebruikt in plaats van het zogenaamde snijgereedschap. Het wiel is eigenlijk gemaakt van kleine, harde afschuifdeeltjes, zoals alumina, silica, diamant, enz., die in een geschikt medium gebonden zijn. Dergelijke afschuifmiddelen willekeurige vorm en dus hebben ze geen definite geometrie; hoewel het wiel zelf een specifieke configuratie heeft. Hoewel materiaal wordt verwijderd in de vorm van spanen, zijn de spanen hier micro-groot. Dit proces is niet geschikt voor bulk verwijdering van materialen; in plaats daarvan wordt het verkozen voor het afwerken van het oppervlak op micron-niveau (0,5–2,0 µm). Het kan ook efficiënt harde en zoute materialen afwerken. De diverse verschillen tussen conventionele bewerking en slijpen zijn hieronder in tabelvorm gegeven.
Tabel: Verschillen tussen bewerking en slijpen
| Bewerking | Slijpen |
|---|---|
| Bewerking is primair een bulk verwijderingsproces (hoge MRR). Het kan ook half-afwerken de oppervlakken. | Slijpen is primair een oppervlakte-afwerkingsproces. Het geeft lage MRR. |
| Dimensionele nauwkeurigheid en tolerantie behaald door deze processen zijn niet erg goed. Tolerantie onder 2 µm bereiken is zeer moeilijk. | Slijpen biedt betere dimensionele nauwkeurigheid en nauwe tolerantie. Tolerantie zo laag als 0,5 µm is gemakkelijk haalbaar. |
| Het gebruikt een snijgereedschap (snijder) voor het verwijderen van materiaal. Deze snijder is vaak gemaakt van metalen; echter, keramiek, diamant en cBN snijders zijn ook beschikbaar. | Het gebruikt een slijpschijf voor het verwijderen van materiaal. Het wiel is gemaakt van kleine scherpe afschuifmiddelen (zoals alumina, silica, enz.) gebonden in ander medium (zoals hars, metaal, enz.). |
| Elke snijder heeft een specifieke geometrie. Dat betekent diverse kenmerken zoals hoek in verschillende richtingen, oriëntatie van verschillende vlakken, neusradius, diverse randen, enz. zijn welgedefinieerd. | Hoewel slijpschijf bepaalde specificaties heeft, hebben afschuifdeeltjes willekeurige kenmerken. Dus hoeken, oriëntatie, radius, enz. van afschuifmiddelen zijn niet gedefinieerd. |
| Haalhoek van een snijder kan negatief of positief zijn. De waarde varieert meestal van +15° tot –15°. | Afschuifmiddelen hebben abrupte haalhoeken die kunnen variëren van +60° tot –60°, zelfs daarbuiten. |
| Vrijheidshoek van snijder kan niet nul of negatief zijn. De waarde varieert meestal van +3° tot +15°. | Afschuifmiddelen hebben abrupte vrijheidshoeken ook. Het kan nul of negatief zijn. |
| Elke snijrand van de snijder deelt gelijkmatig mee in snijactie tijdens bewerking. | Slechts weinig (onder 1%) van alle afschuifmiddelen beschikbaar aan de periferie van het wiel deelt mee in snijactie. |
| Hoofdzakelijk afscheren treedt op tijdens het proces. | Slijpoperatie is geassocieerd met wrijven, schrapen, ploegen en ook afscheren. |
| Specifieke energieverbruik (vermogen vereist per eenheid MRR) is vergelijkbaar laag. | Vanwege hoog energieverlies door wrijven, ploegen en schrapen, is specifiek energieverbruik zeer hoog. |
| Onder de gegenereerde snijwarmte gaat slechts een klein deel naar binnen in het werkmateriaal (70–80% warmte wordt meegenomen door bewegende spanen). | Aanzienlijk deel van gegenereerde warmte gaat naar binnen in het werkmateriaal wat ernstige thermische schade van afgewerkt oppervlak veroorzaakt. |
| Geharde materialen en inherent zeer bros en zoute materialen kunnen niet soepel bewerkt worden door deze processen. | Hardheid, duktiliteit en zoutheid van werkmateriaal bezitten meestal geen probleem bij slijpen. |
Bulk verwijdering vs. afwerkingsproces
Materiaalverwijderingssnelheid (MRR) is gedefinieerd als de snelheid van volume van werkstofmateriaal verwijderd van het werkoppervlak tijdens elk snijproces. De meeste conventionele bewerkingsprocessen (behalve weinig zoals knurling) worden gebruikt voor het verwijderen van grotere hoeveelheden materiaal om een basissvorm en -grootte te geven. Het biedt hogere MRR en is dus productiever. Het kan ook het productoppervlak half-afwerken op het niveau van 1–50 µm gebaseerd op operatie en corresponderende procesparameters. Slijpen, aan de andere kant, wordt primair ingezet voor het afwerken van het oppervlak op een veel betere niveau. Een oppervlakteruimte in de orde van 0,5–2 µm is gemakkelijk haalbaar met slijpen. Dus het kan hoge dimensionele nauwkeurigheid en nauwe tolerantie bieden.
Snijgereedschap – materiaal en geometrie
Elk conventioneel bewerkingsproces gebruikt onmisbaar een snijgereedschap (ook snijder genoemd) met specifieke geometrie en materiaal. Deze snijder bevat één of meer scherpe snijranden om materiaal van het werkoppervlak efficiënt af te scheren. Materiaal van deze snijder is ook een belangrijke factor om de bewerkingsprestaties te beslissen. Belangrijkst is dat de hardheid van het snijdermateriaal aanzienlijk hoger moet zijn dan die van het werkmateriaal. Beginnend bij hogesnelheidsstaal (HSS), carbide en keramiek, zijn tegenwoordig kubisch boornitraat (cBN) en diamant snijders beschikbaar. Slijpen gebruikt het wiel in plaats van snijder en de afschuifmiddelen op het wiel verwijderen eigenlijk het materiaal. In tegenstelling tot snijder, hebben dergelijke afschuifmiddelen geen gedefinieerde geometrie (diverse hoeken, randradius, neusradius, lengte van snijrand, enz. variëren willekeurig); echter, afschuifmateriaal kan vastliggen zoals alumina, silica of diamant.
Haalhoek en vrijheidshoek
Haalhoek van een snijgereedschap geeft de helling van het haaloppervlak vanaf het referentievlak aan. Het is een belangrijke factor die de afschuifdeformatie, spanvloeirichting, spandikte, snijkracht, afschuifvervorming, stroomverbruik, enz. beïnvloedt. Snijders, gebruikt in conventionele bewerking, kunnen positieve, negatieve of zelfs nul haalhoek hebben en de waarde varieert doorgaans tussen +15° tot –15°. Afschuifmiddelen van de slijpschijf hebben abrupte haalhoeken en kunnen variëren van +60° tot –60°, soms zelfs verder dan deze limiet. Dergelijke hoge haalhoek is doorgaans ongewens omdat het onbalans in snijden veroorzaakt en ofwel het snijvermogensverbruik verhoogt (hoge positieve) of gereedschapsuitval (hoge negatieve). In tegenstelling tot haalhoek, kan vrijheidshoek van een snijder niet negatief of nul zijn - het moet een positieve waarde hebben. Kwaliteit en tolerantie van afgewerkt oppervlak hangen af van deze hoek. Voor snijders ligt vrijheidshoek doorgaans tussen +3° tot +15°; terwijl voor afschuifmiddelen het willekeurig kan zijn (het kan nul of zo hoog als +90° zijn).
Afscheren en deelname van snijranden
Een snijder kan uit één of meer snijranden bestaan en dienovereenkomstig kunnen ze eenpunts of meervoudig snijder zijn. Ongeacht het aantal, deelt elke snijrand gelijkmatig mee in materiaalverwijderingsactie. Bovendien wordt bij bewerking materiaal verwijderd door afscheren van een dunne laag materiaal wanneer voldoende compressieve kracht wordt toegepast door de snijder. Bij slijpschijf deelt slechts enkele blootgestelde afschuifmiddelen (soms zelfs onder 1%) mee in materiaalverwijderingsactie. De rest van de afschuifmiddelen raakt het werkoppervlak niet (let op dat insteek erg laag is, zelfs onder 10 µm) of ze veroorzaken schrapen, ploegen of wrijven in plaats van afscheren. Echter, materiaal wordt alleen verwijderd door afscheren; de anderen verhogen alleen de normale kracht ongewens.
Specifiek energieverbruik
Snijenergie vereist om eenheidsvolume materiaal te verwijderen heet specifieke energie, gemeten in J/mm³. Wiskundig geeft vermogen gedeeld door MRR specifieke energie. Conventionele bewerking biedt hoge materiaalverwijderingssnelheid (MRR) en dus is specifieke energie vergelijkbaar laag. Aan de andere kant, bij slijpen is MRR laag en wordt de meeste energie verspild door schrapen, ploegen of wrijven in plaats van afscheren. Dienovereenkomstig stijgt specifieke energie scherp; het kan zelfs 5–20 keer hoger zijn.
Oppervlakschade door warmteontwikkeling
Bij conventionele bewerking wordt de meerderheid van de snijwarmte gegenereerd in de secundaire deformatiezone waar intense wrijving tussen spaan en haaloppervlak plaatsvindt. De primaire afschuifzone draagt ook bij tot een bepaalde mate. Echter, de meeste gegenereerde warmte (70–80%) wordt meegenomen door de continu vloeiende spanen en slechts een klein deel gaat naar binnen in de snijder of het werkstuk. Dus thermische schade van werkstuk en snijder is doorgaans onbetekenvol, vooral wanneer geschikte koelvloeistof wordt toegepast. Bij slijpen treedt warmteontwikkeling voornamelijk op door schrapen, ploegen en wrijven. Dergelijke warmte accumuleert binnen het werkstuk omdat afschuifmiddelen thermische isolatoren zijn en heel klein volume micro-spaan ontstaat. Extreme warmte-accumulatie kan leiden tot diverse thermische schade aan het afgewerkte oppervlak inclusief oppervlakteverbranding, veranderingen in mechanische eigenschappen, dimensionele onnauwkeurigheid door thermische uitdijting, enz.
Bewerking van harde en zoute materialen
Dergelijke materialen bezitten veel uitdagingen wanneer verwerkt door conventionele bewerkingsprocessen zoals hoge gereedschapslijtage, gefragmenteerde spanen, enz., wat uiteindelijk leidt tot slechte bewerkbaarheid. Slijpen kan voordelig worden toegepast ongeacht zoutheid en hardheid van het werkmateriaal.
Een wetenschappelijke vergelijking tussen conventionele bewerking en slijpen wordt in dit artikel gepresenteerd. De auteur adviseert u om de volgende referenties te raadplegen voor een beter begrip van het onderwerp.
- Machining and Machine Tools door A. B. Chattopadhyay (1e editie, Wiley).
- Manufacturing Engineering and Technology: SI Edition door S. Kalpakjian en S. R. Schmid (7e editie, Pearson Ed Asia).
- Difference Between Machining and Grinding door difference.minaprem.com.
Industriële technologie
- Traditionele vs. Niet-traditionele Bewerking: Belangrijkste Verschillen Uitgelegd
- Kettingaandrijving vs Tandwielaandrijving: Uitgebreide Vergelijking
- Riemaandrijving vs. Ketenaandrijving: Belangrijkste Verschillen Uitgelegd
- Draaien vs Frezen: Belangrijkste Verschillen Uitgelegd
- Industrie 4.0 vs Industrie 5.0: Wat Verandert En Waarom Het Belangrijk Is
- Zacht- vs Hardhout Multiplex: Belangrijkste Verschillen Uitgelegd
- Conventionele vs. niet-conventionele bewerking: belangrijkste verschillen uitgelegd
- Structuren vs. Unions in C: Een Praktische Gids
- C vs. C++: Belangrijkste Verschillen & Wanneer Welke Te Kiezen
- C vs Java: Een uitgebreide vergelijking van functies, geschiedenis en toepassingen
- Python vs JavaScript: Belangrijkste Verschillen, Kenmerken en Wanneer Welke Te Kiezen