



CNC-frezen uitgelegd: Wanneer tegenfrezen vs meefrezen te gebruiken
Experts gebruiken talloze CNC-freestechnieken om het meeste uit CNC-werktuigen te halen, afhankelijk van de afmeting, vorm, kenmerken en materialen van de te bewerken onderdelen. Een van deze technieken die in de machine-industrie wordt gebruikt, is het gebruik van verschillende snijmethoden, namelijk meefrezen en tegenfrezen. Het gebruik van de juiste snijmethode in een bepaalde toepassing speelt een cruciale rol in de succesvolle verwerking.
Volgens hun wederzijdse richting, kan perifeer frezen in twee categorieën worden ingedeeld: tegenfrezen en meefrezen. Tegenfrezen en meefrezen zijn twee veelvoorkomende CNC-freesprocessen. Elke methode heeft zijn specifieke voordelen en nadelen. Vertrekken van de definitie, volgt ons om te vergelijken en het verschil tussen tegenfrezen en meefrezen te begrijpen.
Wat is tegenfrezen en meefrezen?
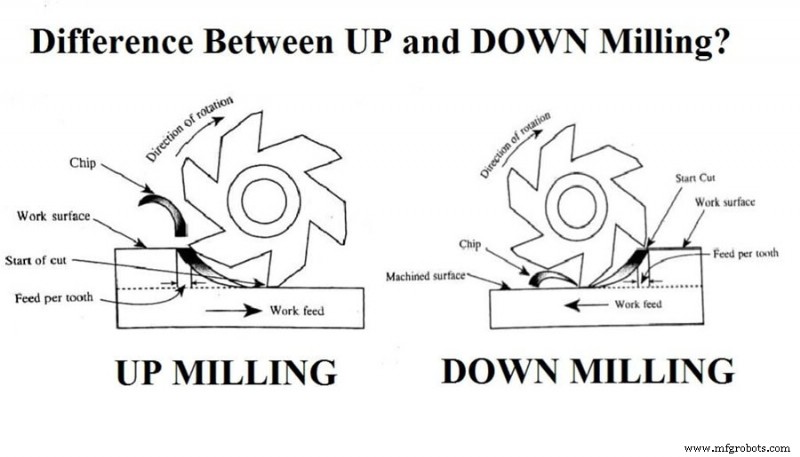
Tegenfrezen wordt ook achterwaarts frezen genoemd.
Deze methode heet een conventionele freesmethode, die het voeden van het werkstuk in de richting van de rotatie van het snijgereedschap omvat, waardoor een opwaartse snijkracht wordt gegenereerd, en de richting van de snijsnelheid is tegenovergesteld aan de voedingsrichting van het CNC-gefreeste onderdeel. Hier wordt het snijgereedschap gedwongen om zich tegen het werkstuk te leunen tijdens het aankoppelen, waardoor een relatief hoge wrijvingskracht wordt gegenereerd, wat op zijn beurt een grote hoeveelheid warmte genereert. Bij tegenfrezen, in tegenstelling tot meefrezen, begint de frees met het aftrekken van het kleinste materiaal tot het geleidelijk het grootste materiaal snijdt naarmate het roteert.
Meefrezen, ook beklimgfrezen genoemd.
Deze methode omvat het voeden van het werkstuk in dezelfde richting als de rotatie van het snijgereedschap, waardoor een neerwaartse snijkracht wordt gegenereerd. De richting van de componentkracht die de frees op het werkstuk uitoefent tijdens het voeden is dezelfde als de voedingsrichting van het werkstuk. De inbinding tussen de frees en het werkstuk bij de ingang zal het grootste materiaal snijden, en dan geleidelijk naar nul bereiken naarmate de frees roteert. Wanneer de voedingsrichting en de rotatierichting van het snijgereedschap hetzelfde zijn, is de weerstand tussen de frees en het werkstuk klein. Dit kan betekenen dat er minder warmte wordt gegenereerd tijdens de bewerking.
Het verschil tussen tegenfrezen en meefrezen
1) Toepassing
Meefrezen: De frees werkt altijd op het onderdeel in de verticale richting, en de kracht is altijd neerwaarts. Dit heeft een drukwerkende werking op het gefreeste onderdeel, en het snijdt stabiel. Het is geschikt voor dunne en slanke werkstukken die moeilijk te spannen zijn.
Tegenfrezen: De verticale componentkracht is opwaarts, en het werkstuk heeft meer spankracht nodig.
2) Oppervlakkwaliteit
Meefrezen: Wanneer de snijrand van de frees voor de eerste keer in het werkstuk snijdt, is de spandikte het grootst en daalt geleidelijk tot 0. Het mes slijt langzaam en de oppervlakkwaliteit is goed.
Tegenfrezen: De spandikte verandert van 0 tot maximum. Het gereedschap kan het onderdeel niet direct insnijden, en werkverharding zal de oppervlakkwaliteit verminderen.
Idealiter, om een uitstekende oppervlakteafwerking te garanderen, moet rekening gehouden worden met het minimaliseren van de spandikte aan het einde van de snijde. Dit is waarom het voorkeur is om tegenfrezen te gebruiken bij ruwbewerking en meefrezen bij afwerking.
3) De werktafel verplaatsen
Meefrezen: De horizontale component van de kracht is dezelfde als de voedingsrichting van de werktafel. Wanneer de gaping tussen de voerspindel en de moer van de werktafel groot is, is de werktafel gemakkelijk axiaal te laten zwaaien, wat leidt tot breuk van de tand, buiging van de as, en verschuiving van het werkstukspanningsapparaat, of zelfs beschadiging van het werktuig.
Tegenfrezen: De kracht is tegenovergesteld aan de voedingsrichting van de werktafel, en het zal niet in deze richting bewegen.
4) Gereedschapsslijtage
– Meefrezen: snijden van dik naar dun, en de tanden worden uit het onbewerkte oppervlak gesneden. Bij het uitvoeren van meefrezen is de gereedschapsslijtage relatief minimaal, omdat het het materiaal in dezelfde richting als de voeding kan snijden. Gunstig voor het gebruik van frezen.
– Tegenfrezen: Wanneer de snijtanden contact maken met het werkstuk, kunnen ze niet direct in de metalen laag snijden, maar glijden een korte afstand over het oppervlak van het werkstuk. In het glijproces, door sterke wrijving, wordt veel warmte gegenereerd. Tegelijkertijd wordt er gemakkelijk een verhardde laag gevormd op het te bewerken oppervlak, wat de duurzaamheid van het gereedschap vermindert.
5) Spaan verwijdering
We moeten begrijpen dat een ander verschil tussen deze twee freesmethoden is dat de resulterende spannen van het werkstuk op een andere manier worden gescheiden. In het tegenfrezenproces, worden de spannen in een opwaartse beweging gegooid, terwijl in het meefrezenproces, de spannen in een neerwaartse richting worden gescheiden. Dit betekent dat bij tegenfrezen, spannen neigen om te accumuleren in het snijgebied, en kunnen geblokkeerd of meegenomen worden door de snijrand tijdens het frezen, wat resulteert in een verslechterde oppervlakteafwerking. Aan de andere kant, bij meefrezen, kunnen spannen het werkstuk gemakkelijk verlaten zonder veel interferentie in het snijden te veroorzaken. Dit is waarom meefrezen als meer geschikt voor spaanbeheer wordt beschouwd.
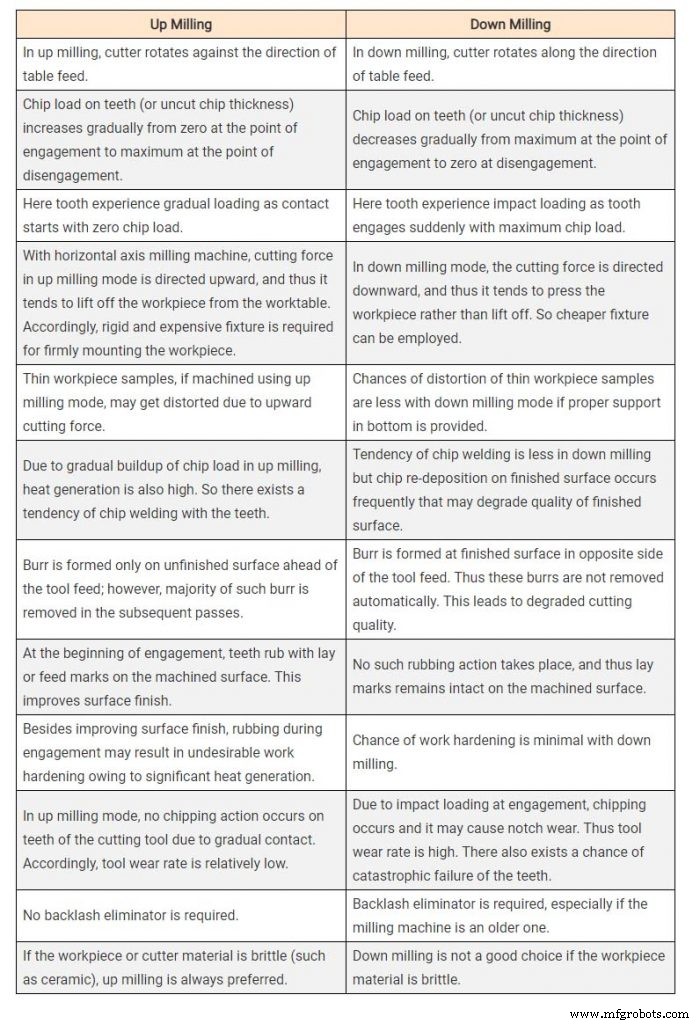
Als volgt. De volgende afbeeldingstabel toont de overeenkomsten en verschillen tussen tegenfrezen en meefrezen.
(bron van https://www.difference.minaprem.com/machining/difference-between-up-milling-and-down-milling/)
Conclusie:
Meefrezen en tegenfrezen is een andere methode die gebruikt wordt om CNC-freesdiensten te bieden, die voordelen hebben in een gegeven situatie of toepassing. Het fundamentele verschil tussen de twee is hun snij- en voedingsrichting. Bij meefrezen wordt het materiaal toegevoerd in dezelfde richting als de rotatie van het snijgereedschap. Aan de andere kant, bij tegenfrezen is de snijrichting van het materiaal tegenovergesteld aan de rotatierichting van het snijgereedschap.
- Wanneer een gladde oppervlakteafwerking vereist is, is meefrezen het voorkeursproces, en wanneer ruwbewerking vereist is, is tegenfrezen vereist.
- Meefrezen heeft betere warmteopwekking, lagere belasting en betere spaanverwijdering.
- Wat betreft het verminderen van machinegaping en doorbuiging, is tegenfrezen een goed proces.
- Tegenfrezen wordt meestal gebruikt voor het bewerken van gietstukken en smeedstukken, terwijl meefrezen gebruikt wordt voor afwerkingsoperaties.
- Meefrezen wordt ook gebruikt voor smalle taken, zoals nutten, frezen van nuten, splitsen, enz.
Productieproces
- Lassen vs. Hardsolderen: Belangrijkste verschillen voor betere metaalverbindingen
- Galvaniseren vs. anodiseren: belangrijkste verschillen voor metaaloppervlaktebehandelingen
- CNC-freesmachines & methoden: precisie & automatisering
- CNC Draaien vs. Frezen: Belangrijkste Verschillen & Toepassingen
- Hardlossen vs. Solderen: Belangrijkste Verschillen Uitgelegd
- 2-Takt vs 4-Takt Motoren: Belangrijkste Verschillen Uitgelegd
- CNC-draaibank vs. Freesmachine: Belangrijkste Verschillen Uitgelegd
- Draaien vs Frezen: Belangrijkste Verschillen Uitgelegd
- CNC-frezen vs. CNC-draaien: Belangrijkste Verschillen en Ontwerpimplicaties
- CNC vs VMC: de belangrijkste verschillen begrepen
- CNC Draaien vs. Frezen: Belangrijkste verschillen uitgelegd