



GMAW vs. GTAW: Uitgebreide Vergelijking van Twee Booglassen Technieken
Lassen is een van de populaire verbindingstechnieken die twee of meer materialen permanent kan verbinden met of zonder de toepassing van warmte, druk en vullingsmateriaal. Smeltlassen is die groep lasprocessen waarbij naadvlakken van het basisonderdeel gesmolten worden door verwarming om coalescentie te vormen. Booglassen is het meest populaire smeltlasproces waarbij warmte wordt toegepast door middel van een elektrische geconstitueerd tussen twee elektroden onder de aanwezigheid van voldoende potentiaalverschil. Er bestaan verschillende booglassenprocessen om diverse materialen op diverse manieren te verbinden. Gas Metal Arc Welding (GMAW) en Gas Tungsten Arc Welding (GTAW) zijn twee dergelijke booglassenprocessen die bepaalde unieke voordelen bieden.
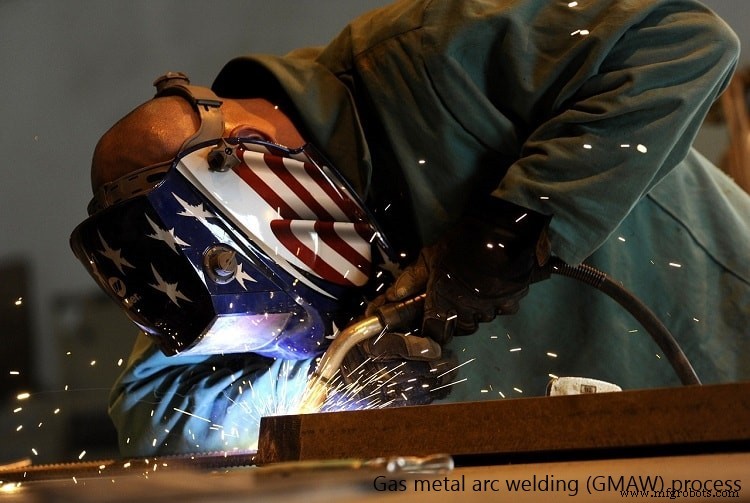
Gas Metal Arc Welding (GMAW) is een economisch verbindingsproces waarbij coalescentie wordt gevormd door het smelten van naadvlakken en vullingsmetaal door middel van een elektrische boog geconstitueerd tussen consumeerbare elektrode en geleidend basismetaal. Aangezien de elektrode een consumeerbare is, wordt deze continu gevoed met een constante snelheid door middel van een gemotoriseerde draadvoeder. Dus het kan niet in autogeen modus worden uitgevoerd omdat de consumeerbare elektrode een integraal onderdeel van het proces is. Een geschikt beschermingsgas (inert of actief) kan worden gebruikt om het lasbed te beschermen tegen verontreiniging. Echter, vullingsmetaal kan sneller op de lasnaad worden aangebracht en dus is dit proces productief en economisch. Als het correct wordt uitgevoerd met een optimale set parameters, kan het een geluidvolle en betrouwbare verbinding produceren.
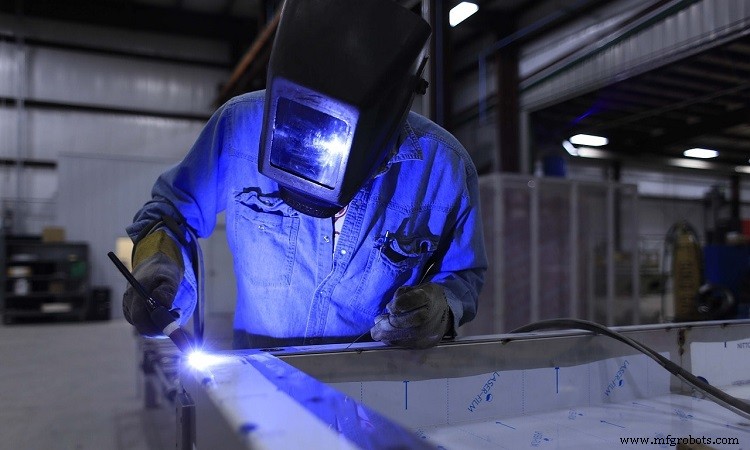
Gas Tungsten Arc Welding (GTAW), populair bekend als Tungsten Inert Gas (TIG) lassen, is een gesofisticeerd smeltlasproces waarbij verbinding wordt gerealiseerd door coalescentievorming door smelting van naadvlakken. Hier wordt de elektrische boog geconstitueerd tussen geleidend basismateriaal en niet-consumeerbare wolframelektrode. Aangezien de elektrode niet-consumeerbaar is, is vullingsmateriaal vereist om apart toe te passen wanneer voldoende wortelspeling bestaat. Het is ook gunstig voor autogeen lasmodus waar geen vulling wordt toegepast. Beschermingsgas, preferabel inert gas zoals argon, wordt ook toegepast om het hete metalen bad tijdens het lassen te beschermen tegen atmosferische zuurstof. Hoewel het proces vergelijkbaar langzamer is, maakt de mogelijkheid om diverse metalen te verbinden en sterke en betrouwbare verbindingen te produceren het een gunstig proces in veel toepassingen. Prachtige lasnaaduitstraling en defectvrije verbinding zijn ook twee belangrijke voordelen. GMAW verschilt van GTAW in veel aspecten en hun verschillen zijn hieronder in tabelvorm gegeven.
Tabel: Verschillen tussen GMAW en GTAW lasprocessen
| Gas Metal Arc Welding (GMAW) | Gas Tungsten Arc Welding (GTAW) |
|---|---|
| GMAW gebruikt een consumeerbare elektrode. Dus elektrodemateriaal smelt en depot op de lasnaad. | GTAW of TIG lassen gebruikt niet-consumeerbare elektrode en dus wordt elektrodemateriaal niet op de lasnaad gedeponeerd. |
| Metallurgische samenstelling van elektrodemateriaal is vergelijkbaar met die van basisonderdeel. | Elektrode is gemaakt van wolfram (met kleine legeringselementen) alleen. |
| Het kan niet in autogeen modus worden uitgevoerd omdat elektrodemateriaal depositie inherent is aan dit proces. | Het is een gunstig booglassenproces voor autogeen lasmodus. |
| Aangezien de elektrode benodigde vulling levert voor het vullen van de wortelspeling, wordt geen extern vullingsmateriaal toegepast. | Vullingsmateriaal, indien vereist, wordt extern toegepast meestal in de vorm van smalle diameter staven. |
| GMAW proces kan een inert of actief beschermingsgas gebruiken. | GTAW proces gebruikt meestal inert beschermingsgas. |
| GMAW proces is veel sneller omdat elektrode (of vulling) continu wordt gevoed door gemotoriseerd systeem. | GTAW is vergelijkbaar langzamer proces. Dus het is niet economisch gunstig. |
| GMAW proces produceert spatter, zelfs als optimale set parameters worden gebruikt voor lassen. | GTAW is een spatter-vrij lasproces. |
| Lasnaaduitstraling is niet zo goed. | Het biedt schijnbaar prachtige lasnaad. |
| Het is vergelijkbaar eenvoudiger proces om uit te voeren. | Een ervaren en attentieve lasser is gewenst om dit proces uit te voeren. |
Consumeerbare en niet-consumeerbare elektrode
Tijdens booglassen wordt de elektrische boog gevestigd tussen een elektrode en geleidende werkmaterialen. Hoge warmte-dichtheid van deze boog smelt de naadvlakken van de basisonderdelen alsook vullingsmetaal indien toegepast. Wanneer een elektode smelt en consequent depot op de lasnaad tijdens het lassen, wordt het een consumeerbare elektrode genoemd. In andere woorden, wanneer de elektrode wordt verbruikt voor het leveren van vulling, heet het consumeerbare elektrode. In Gas Metal Arc Welding (GMAW) is de elektrode van het consumeerbare type omdat het smelt door boogverhitting en vervolgens depot op de lasnaad. In tegenstelling hiermee, in Gas Tungsten Arc Welding (GTAW) proces, blijft de elektode intact onder intense boogverhitting. Aangezien het niet smelt om benodigde vullingsmetaal te depoteren, is het niet-consumeerbaar type. Consequent is de levensduur van GTAW elektrode hoger dan die voor GMAW elektrode.
Samenstelling van elektrodemateriaal
In GMAW is de metallurgische samenstelling van de elektrode (of vulling) min of meer hetzelfde met die van de basisonderdelen, die moeten worden verbonden. GTAW gebruikt altijd een gepunte wolframelektrode, ongeacht de samenstelling van het basismateriaal. Echter, enkele legeringselementen (bijvoorbeeld thorium, lanthanoxide, ceriumoxide, zirconiumoxide, enz.) worden ook met wolfram toegevoegd voor het verbeteren van diverse laskenmerken zoals elektronenemissie, elektrodeslijtage, enz.
Mogelijkheid om in autogeen modus uit te voeren
Een autogeen lasmodus wordt uitgevoerd zonder vullingsmetaal toe te passen. Hier wordt de wortelspeling minimaal gehouden, meestal nul. Tijdens het lassen worden alleen de naadvlakken gesmolten door verwarming via elektrische boog en gekoeld. Het gesmolten materiaal van de twee vlakken wordt gemengd en bij afkoeling creëert het de lasnaad. GMAW proces depotert inherent vullingsmetaal op de lasnaad omdat het een consumeerbare elektrode gebruikt. Dus het kan niet in autogeen modus worden uitgevoerd. Aangezien TIG lassen een niet-consumeerbare elektrode gebruikt, kan het voordelig in autogeen modus worden uitgevoerd. In feite is het een van de voorkeurslasprocessen voor verbinding in autogeen modus.
Toepassing van vullingsmetaal extern
Geen vullingsmetaal is vereist om van externe bron toe te passen in GMAW proces omdat de elektrode zelf als vullingsmetaal fungeert. Bij TIG lassen kan vulling apart worden toegepast indien gewenst. Hoewel TIG voorkeur heeft voor autogeen modus verbinden, kan het ook worden uitgevoerd in homogene modus of heterogene modus. Vulling in de vorm van smalle diameter staaf kan aan de laszone onder de elektrische boog worden gevoed met een constante vooraf bepaalde snelheid. Deze vullingsstaaf smelt door boogverhitting en depotert benodigde vulling. Samenstelling van deze vullingsstaaf kan vergelijkbaar zijn met die van werkmateriaal of kan verschillen; echter, het moet compatibel zijn met basismetaal anders zal een defecte verbinding worden geproduceerd.
Inert en actief beschermingsgas
Beschermingsgas wordt gebruikt om het hete lasnaad te beschermen tegen atmosferische zuurstof door een beschermende laag te creëren rondom de gehele laszone. Het helpt ook, direct of indirect, het spatterniveau te verminderen, de boog te stabiliseren en de lasnaadeigenschappen te verbeteren. Dit beschermingsgas kan inert of een actief gas zijn. Een actief beschermingsgas kan betere capaciteit tonen in bepaalde situaties. Dergelijke gassen kunnen ook chemische elementen op de lasnaad induceren om diverse mechanische eigenschappen van de verbinding te verbeteren. GMAW proces kan beide typen beschermingsgas gebruiken; en dienovereenkomstig kan het in twee groepen worden ingedeeld: Metal Inert Gas (MIG) en Metal Active Gas (MAG). MIG gebruikt alleen inert gas zoals argon, helium, enz. MAG gebruikt actief gas zoals koolstofdioxide, zuurstof, enz., meestal gemengd met inert gas in verschillende verhoudingen. Aan de andere kant gebruikt GTAW of TIG lasproces alleen inert gas, overwegend argon.
GMAW is sneller proces vergeleken met TIG
In GMAW proces wordt de elektrode in de vorm van smalle diameter draad en gewonden in een spoel continu gevoed door een juiste gemotoriseerde rangschikking. Dus vulling kan sneller worden gedeponeerd en consequent is dit lasproces hoog productief vergeleken met TIG lassen.
Spatterniveau en uitstraling
Spatter is kleine druppels gesmolten vullingsmetaal die geproduceerd wordt door verstrooiing van de boog en uit de laszone komen. Deze spatter veroorzaakt verlies van vullingsmetaal en dus niet-uniforme vullingsdepositie-snelheid wat soms leidt tot diverse lasdefecten inclusief negatieve versterking en dimensionele onnauwkeurigheid. Het belemmert ook de uitstraling en vereist naslijpen na het lassen voor de verwijdering ervan. Veel booglassenprocessen produceren spatter inclusief GMAW. Het kan niet spatter-vrij worden uitgevoerd zelfs als optimale set procesparameters worden gebruikt en juiste lastechniek wordt toegepast. TIG lassen produceert doorgaans geen spatter tenzij het werkmateriaaloppervlak niet schoon is. De door TIG lassen geproduceerde lasnaad is glad en oppervlakkelijk aantrekkelijk.
Vakkundigheid van lasser
GMAW is tamelijk eenvoudig uit te voeren omdat de meeste bewegingen geautomatiseerd zijn. Zelfs de beweging van de brander kan geautomatiseerd worden met behulp van een geschikte rangschikking. Het vestigen van de boog is ook eenvoudiger. Vergeleken hiermee is TIG lassen een gesofisticeerd proces en dus vereist het een ervaren lasser om het lassen soepel uit te voeren zonder booguitstoot of ongewens beëindiging van de boog. Het vestigen van de boog is tamelijk cruciaal omdat de wolframelektrode aan het werkoppervlak kan hechten wat leidt tot wolframinclusiedefect.
Een wetenschappelijke vergelijking tussen Gas Metal Arc Welding (GMAW) en Gas Tungsten Arc Welding (GTAW) wordt in dit artikel gepresenteerd. De auteur adviseert u om de volgende referenties te raadplegen voor een beter begrip van het onderwerp.
- Tungsten Inert Gas (TIG of GTA) lassen door TWI-Global.com.
- Gas Metal Arc Welding Handbook door W. H. Minnick (2007, Goodheart Willcox).
- Basic TIG & MIG Welding (GTAW & GMAW) door I. H. Griffin, E. M. Roden en C. W. Briggs (3e editie, Delmar Cengage Learning).
Industriële technologie
- Lassen vs. Hardlossen: Belangrijkste Verschillen in Hechttechnieken
- Traditionele vs. Niet-traditionele Bewerking: Belangrijkste Verschillen Uitgelegd
- Draaien vs Frezen: Belangrijkste Verschillen Uitgelegd
- MIG vs. MAG Lassen: Belangrijkste Verschillen Uitgelegd
- MIG vs. TIG Lassen: Belangrijkste Verschillen en Toepassingen
- Verbinden vs. Bevestigen: Belangrijkste Verschillen Uitgelegd
- Voorhand vs. achterhand lassen: belangrijkste verschillen uitgelegd
- Metaalbewerking vs. metaallas: wat scheidt hen?
- Conventionele vs. niet-conventionele bewerking: belangrijkste verschillen uitgelegd
- Robotische Procesautomatisering vs. Testautomatisering: Belangrijkste verschillen & zakelijke impact
- Metaalfabricage vs. Lassen: de belangrijkste verschillen uitgelegd