Industriële fabricage
CNC machine
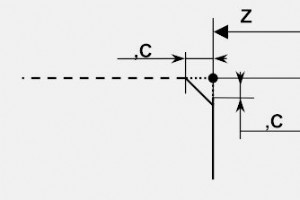
De lineaire beweging geprogrammeerd met G01 G-code kan gekoppeld worden aan de beweging van het volgende CNC-programmablok door een fase (C) of een radius (R).Gerelateerd: G01 Fase en Hoekafronding een CNC-programma VoorbeeldG01 Fase ProgrammerenDe fase kan geïdentificeerd worden door alleen de lett
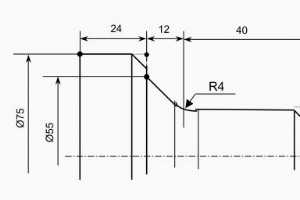
Voor een korte beschrijving van hoe Fase en Hoekradius geprogrammeerd worden met G01 G-code, lees het volgende CNC-programmeerartikelFase en Radius programmeren met G01 G-code.U kunt wellicht andere CNC-voorbeeldprogramma artikelen lezen, deze CNC-programmeerartikelen zijn een goede CNC-programmeer
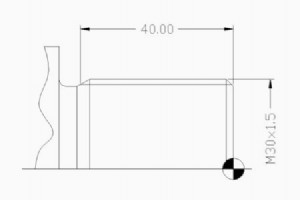
Fanuc Serie 21i 18i 16i Draadsnijden met G76 DraadcyclusFanuc G76-cyclus kan gebruikt worden voor externe en interne draadbewerking.Fanuc serie 21i 18i 16i CNC-besturingen gebruiken tweeblokformaat van G76-draadcyclus.Voor internedraaien voorbeeld van draadbewerking met G76 op Fanuc 21i/18i/16i lees
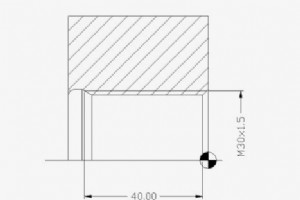
CNC-programma voor de interne draadbewerking met G76-draaicyclus op Fanuc-besturingen 21i/18i/16i.Voor een voorbeeld van externe draadbewerking met G76-draaicyclus, lees Externe draadsnijden met G76-draaicyclus op Fanuc 21i 18i 16i CNCFanuc 21i/18i/16i gebruiken tweeblokformaat van G76-draaicyclus.G
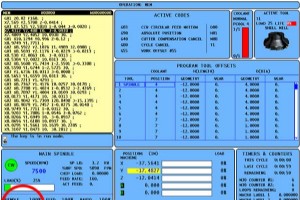
Run Stop Jog Continue (RSJC) is een CNC-besturingsfunctie beschikbaar op Haas frees- en draaimachines.Haas Run Stop Jog Continue (RSJC) OverzichtRSJC stelt u in staat om een draaiend programma te stoppen, weg te joggen van het onderdeel en daarna de programma-uitvoering te hervatten. Zodra het werkt
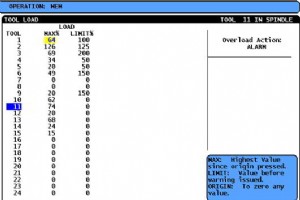
Werktuigbelasting Monitoring op Haas CNCHaas CNC-besturing heeft een voorziening voor het monitoren van werktuig (draaispel) belasting die de CNC-operator in staat stelt een belastinglimiet in te stellen voor elk werktuig, te vinden in het Current Commands display en door te drukken op page down tot
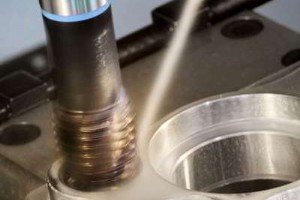
CNC Starre TappenDe meeste CNC-werktuigmachines bieden nu starre tappen mogelijkheid als standaardfunctie. Tijdens starre tappen worden de draaispelrotatie en voeding van de machine gesynchroniseerd om te passen bij een specifieke draadsteek terwijl de stijf gemonteerde tap snel in en uit een gat wo

G-codes worden ook wel voorbereidende codes (voorbereidende functies) genoemd.Complete CNC G-code LijstComplete G-code LijstLijst van G-codes die veelvoorkomend zijn op Fanuc en vergelijkbaar ontworpen CNC-besturingenG-codeGroepFunctieABCG00G00G0001Positionering (Snelle loop)G01G01G01Lineaire interp
HAAS CNC-draaibank Diverse FunctiesHaas CNC-draaibank M-codesM-codeBeschrijvingM00Programmastop – ModaalM01Optionele programmapauze – ModaalM02Programma-einde – ModaalM03Draaispel vooruit (S) – ModaalM04Draaispel achteruit (S) – ModaalM05Draaispel stop – ModaalM08Koeling aan – ModaalM09Koeling uit –
HAAS CNC-draaibank Voorbereidende FunctiesHaas CNC-draaibank G-codesG00 Snelle positioneringG01 Lineaire interpolatie beweging OF Lineaire beweging, Fase en Hoekafronding – ModaalG02 CW Circulaire interpolatie beweging – ModaalG03 CCW Circulaire interpolatie beweging – ModaalG04 Wacht (P) P=Seconden
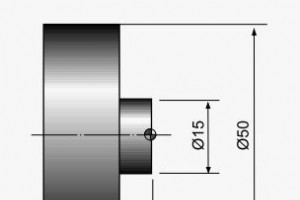
Fanuc G94 Eén-pass VlakteercyclusFanuc G94 G-code wordt gebruikt voor ruw vlakkeren.Fanuc G94 vlakkeercyclus wordt gebruikt voor eenvoudig vlakkeren (één-pass vlakkeren) maar meerdere passen zijn mogelijk door de Z-as locatie van extra passen op te geven.Gerelateerd: Fanuc G72 VlakteercyclusFanuc G9
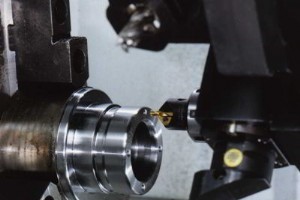
M19 DraaispeloriëntatieM19 Draaispeloriëntatie. M19 M-code stopt de draaispel in een gedefinieerde hoekpositie.Gebruik van DraaispeloriëntatieDe draaispeloriëntatie wordt normaal gebruikt voor freesoperaties (Live tooling) op een CNC-draaibankmachine.Hoofddraaispel en sub-draaispel kunnen georiëntee
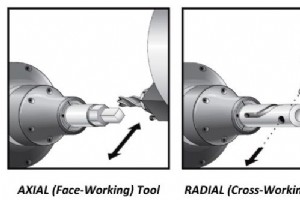
CNC-draaibank Live Tooling DefinitieDe CNC-draaibank live tooling optie stelt u in staat om axiale of radiale aangedreven werktuigen te gebruiken om dergelijke secundaire operaties uit te voeren als boren of tappen, zowel op het oppervlak van het onderdeel als rondom de diameter. De hoofddraaispel b
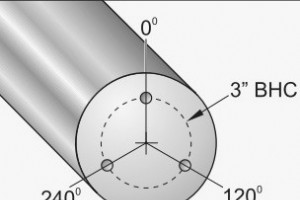
Live Tooling DraaibankprogrammeringDit is een live tooling draaibankprogrammeervoorbeeld dat het gebruik van aangedreven werktuig (live tooling) en draaispeloriëntatie op Haas CNC-draaibankmachine toont.Voor een korte inleiding van live tooling en gerelateerde M-codes op Haas CNC-draaibankmachine le
Live Tooling DraaibankprogrammeringDit is een live tooling draaibankprogrammeervoorbeeld dat het gebruik van aangedreven werktuig (live tooling) en draaispeloriëntatie op Haas CNC-draaibankmachine toont.Voor een korte inleiding van live tooling en gerelateerde M-codes op Haas CNC-draaibankmachine le

Live Tooling Draaibankprogrammering met C-asDit is een live tooling draaibankprogrammeervoorbeeld dat het gebruik van aangedreven werktuig (live tooling) en C-as op Haas CNC-draaibankmachine toont.Voor een korte inleiding van live tooling en gerelateerde M-codes op Haas CNC-draaibankmachine leesCNC-
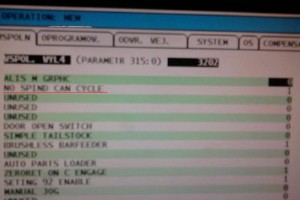
Haas CNC Cycli G81, G82, G83, G85, G89, G95 met Live ToolingVoordat G81, G82, G83, G85, G89, G95 ingebedde cycli met frontale of axiale live tooling gebruikt worden, moet gewaarborgd zijn dat Haas CNC parameter 315 bit 1 (NO SPINDLE CAN CYCLE) correct ingesteld staat.Haas Parameter 315 COMMON SWITCH
CNC G01 A… HoekprogrammeringBij het gebruik van G1 (G01) G-code instructies alsmede de eindcoördinaten van de beweging X en/of Z, naast radialen (G01 R…) offasen (G01 C…) op eindpunten, kan de programmeur de beweelhoek aangeven (G01 A…).Voor een korte beschrijving van hoe Fase en Hoekradius geprogra
Voeding per omwenteling (G95)G95 Voeding per omwentelingG95 (Voeding per omwenteling) is een modale G-code die de besturing instrueert om voercommandos te interpreteren als mm per omwenteling (mm/omw) of inch per omwenteling van de draaispel.G01 F0.02De bovenstaande CNC-programmacode zou ervoor zorg
Voeding per minuut (G94)G94 G-code is een modale G-code. G94 instructeert de besturing om voercommandos te interpreteren alsinch/minuut of mm/minuut voor lineaire bewegingen.graden/minuut voor rotatiebewegingen.inch/minuut of mm/minuut voor een combinatie van lineaire en rotatiebewegingen.Wanneer ee
CNC machine