



Fase en radius programmeren met G01-code onder de knie krijgen
De lineaire beweging geprogrammeerd met G01 G-code kan gekoppeld worden aan de beweging van het volgende CNC-programmablok door een fase (C) of een radius (R).
Gerelateerd: G01 Fase en Hoekafronding een CNC-programma Voorbeeld
G01 Fase Programmeren
De fase kan geïdentificeerd worden door alleen de letter C gevolgd door de waarde.
N12 ….. N13 G1 X… Z… C… N14 …..
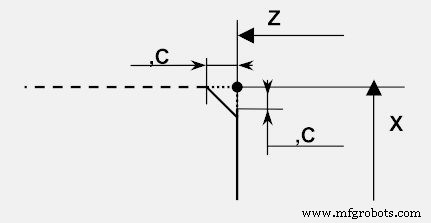
G01 Fase Programmeren
G01 Radius Programmeren
De radius kan geïdentificeerd worden door alleen de letter R gevolgd door de waarde.
N12 ….. N13 G1 X… Z… R… N14 …..
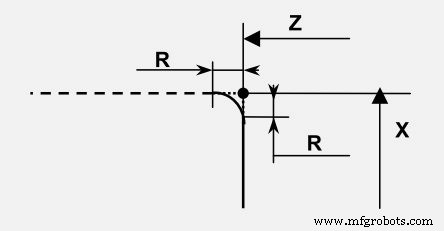
G01 Radius Programmeren
Voor een compleet CNC-programmeervoorbeeld van Fase en Radius met G01, lees het volgende CNC-programmeerartikel
G01 Fase en Hoekafronding een CNC-programma Voorbeeld
G01 onder de knie krijgen: Fase & hoekafronding in CNC-programmering
Vrouwen in de productie: van werkvloer tot tech-training
CNC machine
- Meester 5-as CNC programmeren met gereedschapsvectoren: Een praktische gids
- 5-as programmeren stroomlijnen met Hurco's ASR-functie
- G- en M-codes beheersen: een uitgebreide gids voor CNC-programmering
- G-code vs M-code begrijpen: Belangrijkste verschillen voor CNC-operators
- CNC programmeren beheersen: Fanuc G71 ruw draaien & G70 afwerkcyclus voorbeeld
- CNC canned cycli: voordelen & nadelen voor efficiënte bewerking
- CNC-programmeren onder de knie krijgen: principes, toepassingen en G-code expertise
- Precieze CNC G01 hoekprogrammering: Hoeken, radialen en fasen onder de knie krijgen
- CNC Programmering Basis: Stapsgewijze Tutorials & Voorbeeldcode
- CNC Programmeeroefening: Invul – Buitendraaien met Straal
- Python Extensieprogrammering met C: Snelle, Native Modules Bouwen