



Haas CNC Live Tooling optimaliseren met G81-G95 ingebedde cycli
Haas CNC Cycli G81, G82, G83, G85, G89, G95 met Live Tooling
Voordat G81, G82, G83, G85, G89, G95 ingebedde cycli met frontale of axiale live tooling gebruikt worden, moet gewaarborgd zijn dat Haas CNC parameter 315 bit 1 (NO SPINDLE CAN CYCLE) correct ingesteld staat.
Haas Parameter 315 COMMON SWITCH 4 – Haas Draaibank
Haas CNC-draaibank Parameter 315 bit 1 (NO SPIND CAN CYCLE)
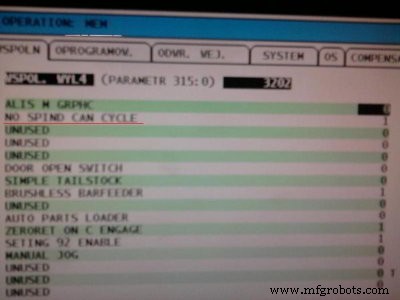
Haas CNC Parameter 315 bit 1
Haas CNC-draaibank Parameter 315 bit 1 ingesteld op 1
Als Haas CNC-draaibank parameter 315 bit 1 ingesteld is op 1, wordt de hoofddraaispel niet geactiveerd tijdens een ingebedde cyclus.
Haas CNC-draaibank Parameter 315 bit 1 ingesteld op 0
Als Haas CNC-draaibank parameter 315 bit 1 ingesteld is op 0, werkt de ingebedde cyclus op de gebruikelijke manier door de hoofddraaispel te draaien.
Precieze CNC G01 hoekprogrammering: Hoeken, radialen en fasen onder de knie krijgen
C-as draaibankprogrammering met live tooling op Haas CNC onder de knie krijgen
CNC machine
- Haas-gereedschappen moeiteloos integreren in Fusion 360: Stapsgewijze handleiding
- Veelvoorkomende CNC-Machine Problemen en Expert Oplossingen
- CNC-frees prestaties optimaliseren met expert tooling technieken
- CNC-malmaken handboek: tooling boards & prototypen beheersen
- Verander Uw CNC-frezenmachine In Een Winstgevend Bedrijf
- CNC-houtfreesmachine: veelzijdige precisie voor hoogwaardige meubels & meer
- Ruwfrees-efficiëntie verhogen met Chipbreaker-frezen
- G81 C-as programmering voor live tooling op Haas CNC-draaibanken onder de knie krijgen
- Diepgat tappen op Haas CNC beheersen: Spanbreken & Peek technieken
- Haas CNC M97 Lokaal Sub-Programma Aanroepen beheersen: Stap-voor-stap voorbeeld
- GS-4000LM CNC-draaicenter: Gelede tools voor zware precisie