



3D-printer retracties optimaliseren: Configuratietips & best practices
Tijdens het printen duwt de extruder het filament in de hotend, waar het gesmolten wordt en geëxtrudeerd door de nozzleopening. Tijdens dit proces ontstaat er druk binnenin de nozzle die het plastic naar buiten dwingt door de nozzle.
Echter, zodra de extruder ophoudt het filament in te trekken, wordt de druk in de nozzle gehandhaafd, wat ertoe leidt dat een kleine hoeveelheid gesmolten plastic blijft uitstromen tot de druk binnenin en buiten de nozzle gelijk is.
Dit fenomeen zorgt ervoor dat een kleine hoeveelheid materiaal blijft uitkomen tijdens verplaatsingsbewegingen waarin geen materiaal geëxtrudeerd zou moeten worden. Dit zorgt voor kleine druppels en fijne draden op het oppervlak van het onderdeel.
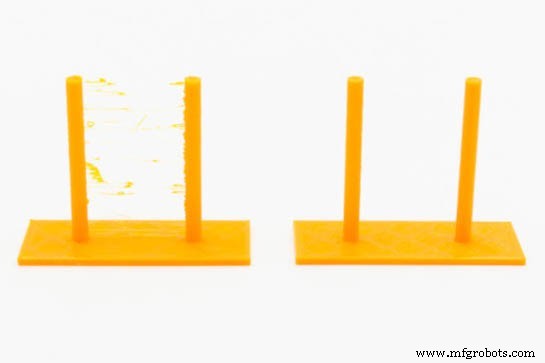
Afbeelding 1: Effect van een slechte retractieconfiguratie (links) en een correcte (rechts) Bron: Filament2print
Om dit te voorkomen, gebruiken FFF 3D-printers een mechanisme bekend als retractie. Voor het uitvoeren van een verplaatsingsbeweging, trekt de extruder een kleine hoeveelheid filament in, waardoor de druk binnenin de nozzle vrijgegeven wordt. Wanneer de verplaatsingsbeweging eindigt en een extrusiebeweging begint, duwt de extruder weer een kleine hoeveelheid filament terug tot de nozzle geprimeerd is en de druk binnenin de nozzle hersteld is.
Om de printkwaliteit tot het maximum te optimaliseren, is het heel belangrijk om de retractieparameters voor elk materiaal in te stellen.
Retractieparameters
De basis retractieparameters zijn:
- Retractieafstand: Dit is de lengte van filament die de extruder intrekt. De waarde ervan, naast het type materiaal, hangt af van de lengte tussen de extruder en de hotend. In directe extruders zal de waarde in het bereik van 0,4 mm tot 1,2 mm liggen, terwijl in Bowden-systemen het bereik zal zijn van 2 mm tot 10 mm. Een vuistregel voor het berekenen van een initiële waarde van retractieafstand in een Bowden-systeem is 1% van de lengte van de Bowden-buiss te gebruiken. Bijvoorbeeld, voor een Bowden-systeem met een 40 cm buis, wordt een retractieafstand van 4 mm gebruikt. Het is belangrijk de specificaties van de hotend te raadplegen, aangezien veel fabrikanten een maximum retractieafstand voor hun hotend aangeven. Het overschrijden van deze waarde zal waarschijnlijk resulteren in verstoppingen.
- Retractiesnelheid: Dit is de snelheid waarmee de extrudermotor het filament intrekt. Zeer lage snelheden zullen druppels op het oppervlak van het onderdeel niet voorkomen, terwijl zeer hoge snelheden beetjes in het filament kunnen veroorzaken. De waarde van deze snelheid, in het algemeen, zal tussen 25 mm/s en 45 mm/s liggen, zijnde 30 mm/s de meest gebruikelijke waarde in directe systemen en 40 mm/s in Bowden-systemen.
- Deretractieafstand: Dit is de hoeveelheid filament die de extruder na de retractie van het filament zal extruderen. Meestal wordt dezelfde waarde als de filament retractieafstand gebruikt. Soms kan het nodig zijn een andere waarde te gebruiken, vooral in Bowden-systemen. Als na een retractie een kleine druppel op het oppervlak van het onderdeel waargenomen wordt, moet deze waarde verlaagd worden, terwijl als een kleine gat waargenomen wordt, het nodig zal zijn om het te verhogen. In het algemeen moet het met ongeveer 5-10% verhoogd of verlaagd worden. Sommige software gebruikt de term 'reset distance', waar deze waarde de toename of afname ten opzichte van de krimpwaarde is. Bijvoorbeeld, een reset distance van 0 zou dezelfde retractie- en krimpafstand gebruiken, terwijl een waarde van -0,2 de krimpafstand minus 0,2 mm als krimpafstand zou nemen.
- Deretractiesnelheid: Dit is de snelheid waarmee het filament tijdens de verplaatsing geëxtrudeerd wordt. In het algemeen wordt dezelfde waarde als de retractiesnelheid of een iets lagere waarde genomen.
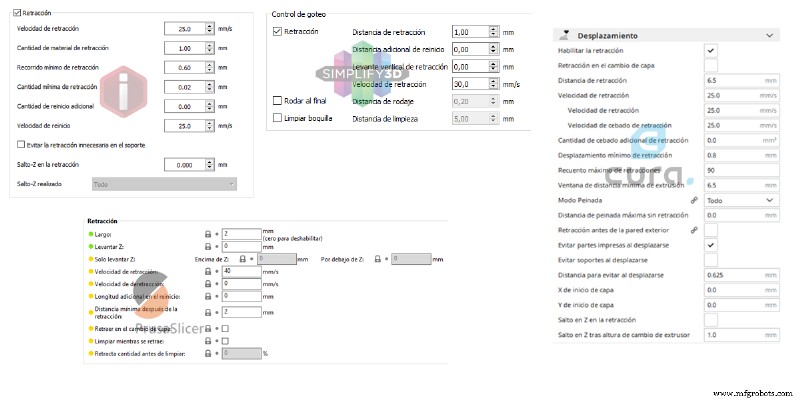
Afbeelding 2: Retractieconfiguratiesectie in verschillende slicersoftware. Bron: Filament2print
Naast deze basisparameters, zijn er andere die de kwaliteit van het onderdeel beïnvloeden:
- Minimale afstand na retractie: Dit is de minimale verplaatsingsafstand voordat een retractie uitgevoerd wordt. Het voorkomt onnodige retracties wanneer de verschuiving erg klein is.
- Lift, Z-Lift of Z-Hop: Als een andere waarde dan 0 ingesteld is, zal de hotend de aangegeven afstand oplichten tijdens de retractie en daarna weer dalen na de verplaatsing. Deze functie helpt om sporen op het oppervlak van het werkstuk te voorkomen en het verschijnen van draden te voorkomen. Een waarde tussen 100% en 200% van de laaghogte is meestal voldoende.
- Schoonmaken tijdens retractie, run-in, nozzle schoonmaken: Voert een kleine beweging van de hotend uit tijdens de retractie om de nozzle schoon te maken en de naad te verbergen. In sommige software is dit een activeerbare checkbox, in anderen kan de waarde ingesteld worden.
Niet alle software omvat al deze parameters, en sommige van deze parameters kunnen zich anders gedragen van de ene software naar de andere. Voor het wijzigen van waarden van de retractieparameters, moet de handleiding van de software geraadpleegd worden om te begrijpen hoe elk van zich gedraagt.
Retractieparameters kalibreren
Omdat er meerdere parameters zijn, is het complex om een geschikte combinatie op een directe manier te verkrijgen. Hiervoor zal het nodig zijn om meerdere testen in fasen uit te voeren tot de juiste waarden verkregen zijn. Het zal nodig zijn de retractieparameters onafhankelijk voor elk materiaal aan te passen, en hiervoor moeten we de juiste printtemperatuur voor elk materiaal vooraf hebben bepaald.
Allereerst moet de juiste retractieafstand en retractiesnelheid verkregen worden, dus de rest van de parameters moeten gedeactiveerd of met hun vooraf ingestelde waarden gelaten worden.
De optimale waarden voor retractiesnelheid en retractieafstand zijn de laagste waarden die het verschijnen van draden tijdens de verplaatsingsbewegingen voorkomen. De volgende stappen zullen genomen worden om deze waarden te bepalen:
- Een lage retractiesnelheid instellen, bij voorkeur 25 mm/s.
- Een intermediaire krimpafstandwaarde instellen: 0,8 mm voor directe extruders, 0,75% van de buislengte voor Bowden-extruders.
- Een retractietest zal dan geprint worden. Het is mogelijk verschillende te vinden in bekende bestandsrepositories.
- Het resultaat controleren:
- Als geen draden verschijnen, zal de krimpafstand met de helft verminderd worden.
- Als draden verschijnen, verhoog de retractieafstand met 50%.
- Herhaal het proces zo vaak als nodig tot een bevredigend resultaat verkregen is.
In elk geval, afstanden van niet meer dan 3 mm voor directe extruders en niet meer dan 5% van de buislengte voor Bowden-systemen moeten gebruikt worden. Als het niet mogelijk is een acceptabel resultaat binnen dit bereik te verkrijgen, moet de krimpsnelheid met 5 mm/s verhoogd worden en het proces herhaald. Het wordt niet aanbevolen krimpsnelheden boven 40 mm/s te gebruiken, dus als een bevredigend resultaat nog steeds niet bereikt is zodra dit bereikt is, moet de combinatie geselecteerd worden die de beste resultaten geeft.
Met sommige printers en filaments is het mogelijk niet mogelijk om de draden volledig te verwijderen, zelfs met de beste combinatie van snelheid en krimpafstand. In deze gevallen is het raadzaam andere functies te activeren zoals "Z-lift", "Schoonmaken tijdens retractie", "Run-in" of "Nozzle schoonmaken", die helpen om draden te minimaliseren of te elimineren.
Problemen geassocieerd met slechte retractie-instellingen
De gevolgen van excessief hoge of lage waarden van de krimpparameters zijn heel anders. Terwijl te lage waarden van retractiesnelheid en retractieafstand puur esthetische gevolgen hebben (verschijnen van draden en druppels op de onderdelen), leidt het instellen van te hoge waarden vaak tot verstoppingen binnenin de heatbreak. Dit is omdat als de retractie te lang is, de gesmolten punt van het filament de koude zone van de heatbreak zal bereiken, uitdijen en deze blokkeren.
Als na het instellen van de retracties, verstoppingen optreden, vooral bij lange prints, moet de retractieafstand iets verlaagd worden.
3d printen
- Onderhoudskostenbenchmarks Optimaliseren: Waarom 4,9% MC/ERV Misleidend Kan Zijn
- Selectieve upgrading: hoe toonaangevende bedrijven falingstrends reduceren
- Metalspinnen & Hydrovormen: Kosteneffectieve Alternatieven voor Traditionele Diepgetrokken Stamping
- Accupro HS-serie: Premium kwaliteit trifft praktische waarde voor freeswerkers
- Uitgebreide Gids voor Machine- & Apparatuurwaardering
- DIN 1.5217 Aanhard- en Aangelaagd Staal: Belangrijkste Eigenschappen en Prestatiegegevens
- SEW 395 G‑X120Mn13: Oplossingsbehandeld, Gehard Austenitisch Staal voor Lage Magnetische Permeabiliteit
- UGI® HT286 Legering – Geanzend en Koudgetrokken voor Hoogpresterende Toepassingen
- SIGRABOND® CFRP: Chemisch-Bestendig Composiet voor Hoge-Prestatie Onderdelen & Montages
- SIGRABOND® Chemical CFRC: Hoge-Prestatie Composiet voor Geavanceerde Onderdelen & Montages
- Python Variabelen, Constanten en Literals – Een uitgebreide gids