



Fanuc G28 Commando: Referentiepunt Benaderen via Tussenpositie
Fanuc G28 Referentiepunt Benaderen
Met G28 wordt het referentiepunt benaderd via een tussenpositie (X, Y, Z).
Eerst is de beweging naar X, Y en Z, dan wordt het referentiepunt benaderd. Beide bewegingen gebeuren met G00!
De verschuiving G92 wordt gewist.
Programmering
N... G28 X... Y... Z...
Parameters
| Parameter | Beschrijving |
|---|---|
| X, Y, Z | Coördinaten van het tussenpunt. |
Voorbeeld
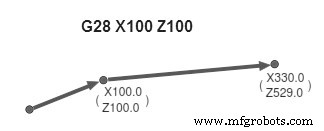
G28 X100 Z100
Let op: G28 beweegt EERST naar de opgegeven coördinaten (tussenpunt) met G00, DAN naar de machine referentiepositie (home). G92 (werkcoördinaten verschuiving) wordt gereset. Gebruik G28 voor veilige terugkeer naar home, bijv. na werkstukwissel of programma einde.
Fanuc G33 Draadsnijden op CNC Freesmachine: Expert Gids
Fanuc G17, G18, G19 Vlakselectie Beheersen voor Precieze CNC Controle
CNC machine
- CNC Fanuc G76 draadcyclus beheersen: uitgebreide gids
- Fanuc G75 freescyclus beheersen voor precieze CNC operaties
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Complete Fanuc G-code Naslaggids – Alle Commando's Uitgelegd
- Fanuc G92 Draadcyclus Beheersen: Eenvoudige Programmering & Precieze Controle
- CNC Referentiepunt Terugkeer Uitgelegd: Precieze Nulstelling en Positionering Bereiken
- G28 Referentiepunt Terugkeer: Efficiënte CNC Draaibank Reset Procedure
- Fanuc G68 Coördinaten Rotatie: Nauwkeurige asuitlijning voor CNC-bewerking
- Fanuc G04 Dwel Commando beheersen voor Nauwkeurige CNC-timing
- Fanuc G04 Dwell: CNC Pauze Commando's Beheersen
- Fanuc iRVision – Geavanceerd 2D Robot Visiesysteem voor R-30iA Controllers