



Haas Hoekafronding & Faseer Programma Voorbeeld – Stap-voor-Stap CNC Werkstroom
Ingediend door: CNC Programmeur
Samenvatting
Haas Hoekafronding en Faseeren
Voor fasen wordt C gebruikt met de lengte van de fase.
Voor radialen wordt R gebruikt met de straal van de afronding.
Het faseer- of hoekafrondingsblok kan tussen twee lineaire of G01 blokken worden ingevoegd. Deze twee blokken specificeren een hoek van het snijpunt van de twee lineaire bewegingen.
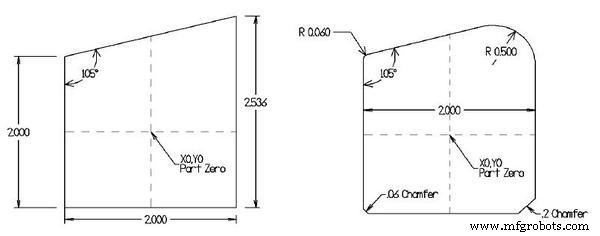
Tekening/Afbeelding
CNC Programma
O00025 T2 M06 (.5 END MILL) (D=.5) G00 G90 G54 X-1.5 Y0 S5000 M03 G43 H02 Z1. M08 G01 Z-0.5 F80. G01 G41 D02 Y-0.5 F80. G03 X-1. Y0 R0.5 F50. G01 Y1. ,R0.06 G01 X1. Y1.5359 ,R0.5 G01 Y-1. ,C0.2 G01 X-1. ,C0.06 G01 Y0 G03 X-1.5 Y0.5 R0.5 G01 G40 Y0 G00 G90 Z0.1 M09 G53 Z0 M30
Toelichting: Haas gebruikt de `,R` (komma R) voor hoekafronding en `,C` (komma C) voor faseer direct in het G01 blok. Het voorbeeld toont een combinatie van cirkelinterpolatie (G03), hoekafrondingen (,R0.06, ,R0.5) en fasen (,C0.2, ,C0.06). G41/G40 activeeert/deactiveert gereedschapsradiuscompensatie. Let op: Haas syntaxis gebruikt komma voor deze functies, niet alle besturingen doen dit.
CNC machine
- Fanuc G73 patroonherhalingscyclus: CNC programmeervoorbeeld & gids
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Eenvoudig CNC Draaibank Programmeren: Inch-gebaseerd Voorbeeld voor Beginners
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- G01 onder de knie krijgen: Fase & hoekafronding in CNC-programmering
- CNC-programmeren: Fase & radius met G01 G-code
- Haas CNC G71 Boutgat Boog Commando – Praktisch Voorbeeld voor Efficiënt Gatboren
- G81 Boorcyclus met G91 Incrementale modus beheersen: Stap-voor-stap voorbeeldprogramma
- Haas M98 Subprogramma Aanroep: Praktische Gids & Voorbeeldcode
- Haas CNC M97 Lokaal Sub-Programma Aanroepen beheersen: Stap-voor-stap voorbeeld
- Uitgebreid Haas G72 Type I ruw & G70 afwerk afsteekcyclus programma voor Fanuc-compatibele draaibanken