



CNC Houtbewerking onder de knie krijgen: Expert strategieën voor snijrichting en vezeluitlijning
Een succesvolle snijrichting-strategie ontwikkelen
Er zijn diverse factoren die de bewerkingspraktijken van hout in houtbewerking beïnvloeden. Een die vaak voor bepaalde hardhoutsoorten opkomt is de snijrichting, specifiek in relatie tot het vezelpatroon van het hout. Hout is een anisotroop materiaal. Dit betekent dat verschillende materiaaleigenschappen getoond worden in verschillende snijrichtingen. In termen van hout zijn er verschillende structurele gradaties van hout gerelateerd aan vezeloriëntatie. Als de gemiddelde richting van de cellulosevezel parallel is aan de zijkanten van het houtstuk, dan worden de vezels 'recht' genoemd. Elke afwijking van deze parallellijn en het plank wordt 'dwarsvezig' genoemd. Figuur 1 hieronder toont een grotendeels recht vezel plank met pijlen die de verschillende assen aanduiden. Elke van deze assen vertoont verschillende sets mechanische eigenschappen. Vanwege deze verschillen moet men zich bewust zijn van het toolpad in houtbewerking en de hoeveelheid snijkrachten op de frees minimaliseren om de toollevensduur te maximaliseren.
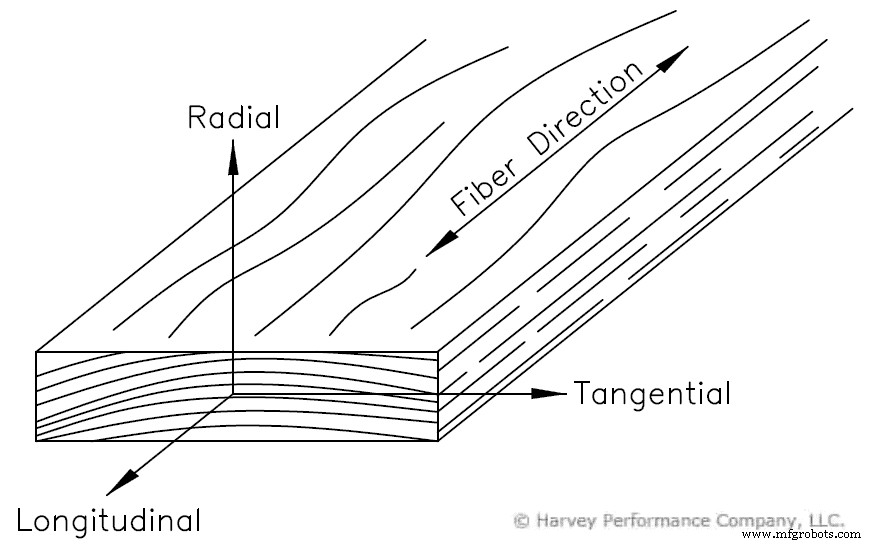
Snijden loodrecht op de vezelrichting staat in houtbewerking bekend als 'dwars vezel' snijden. In Figuur 1 hierboven zou dit beschouwd worden als snijden in de radiale of tangentiële richting. Snijden parallel aan de vezelrichting staat bekend als 'langs de vezel' snijden (longitudinaal in termen van Figuur 1). Hoe dichter je bij 90° snijden ten opzichte van de vezelrichting van het hout in elke richting komt, hoe groter de snijkracht zal zijn. Bijvoorbeeld, een gereedschap met zijn middenas parallel aan de tangentiële richting en een toolpad langs de longitudinale richting zou minder slijtage hebben dan een gereedschap met dezelfde middenas maar bewegend in de radiale richting. De tweede tooloriëntatie snijdt meer vezelgrenzen en levert daarom grotere snijkrachten op. Je moet echter voorzichtig zijn bij snijden langs de vezel, aangezien dit uitrissingen kan veroorzaken en leiden tot een slechte oppervlakteafwerking.
De juiste vorming van houtchips met CNC houtbewerking
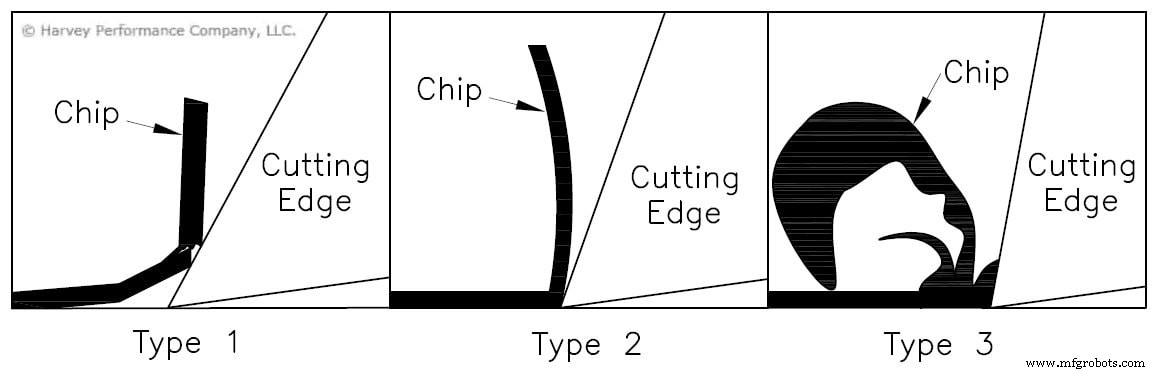
Bij het snijden van hout parallel aan de vezel, zijn er drie basistypen chips die gevormd worden. Bij snijden loodrecht op de vezel, vallen de chiptypen doorgaans in dezezelfde 3 categorieën, maar met veel meer variabiliteit door de grote variatie in houteigenschappen ten opzichte van de vezelrichting.
Type 1 Chips
Type 1 chips ontstaan wanneer hout voor de snijden scheurt door scheiding totdat breuk in buiging optreedt als een kragbalk. Een grote kracht loodrecht op het schaarvlak wordt geproduceerd, wat het hout voor de snijden doet scheuren, vormend deze kleine kragbalk. Wanneer de opwaartse kracht de sterkte van deze kleine balk overschrijdt, breekt het af. Deze chiptypen veroorzaken relatief weinig slijtage vergeleken met types 2 en 3, aangezien het materiaal scheurt voordat het in contact komt met de puntige snijden. Frezen met extreem hoge of zeer lage hoekhoek hoeken produceren vaak type 1 chips. Dit is met name waar bij het bewerken tegen vezelhellingen groter dan 25°. Hout met een vochtgehalte minder dan 8% vormt discontinu chips en loopt een hoger risico op uitrissing.
Type 2 Chips
Type 2 chips zijn de meest wenselijke van de drie typen in termen van oppervlakteafwerking. Ze zijn het resultaat van materiaalbreuk langs een diagonaal schaarvlak, uitgestrekt van de snijden tot het werkstukoppervlak. Type 2 chips vormen zich wanneer er een goed evenwicht is tussen de eigenschappen van het hout, snijparameters en freesgeometrie. Hout met een vochtgehalte tussen 8% en 20% heeft een veel grotere kans op het vormen van continue type 2 chips terwijl een goede oppervlakteafwerking achterblijft.
Type 3 Chips
Het laatste chiptype ontstaat wanneer de hoekhoek van een frees veel te laag is. In dit scenario is de snijkracht bijna parallel aan de bewegingsrichting. Dit zorgt ervoor dat een zacht materiaal, zoals hout, wordt gekneusd in plaats van afgeschoren, wat een slechte oppervlakteafwerking achterlaat. Het achtergebleven oppervlak ziet eruit als kleine bundels houtelementen, een oppervlaktedefect dat bekend is als 'vezelig granen'. Dit chiptype treedt vaker op in naaldhout omdat de kneus-situatie verergerd wordt in lage-dichtheid hout.
Toollevensduur verlengen bij houtbewerking
Snelheden & Voedingen - Vuistregels
Er zijn verschillende categorieën toolslijtage die optreden bij CNC houtbewerking. Algemene bewerkingsregels gelden nog steeds: RPM heeft de grootste invloed op slijtagesnelheid. Over-voeden kan toolslijtage exponentieel verhogen en ook toolbreuk veroorzaken. Zoals bij de meeste bewerkingsoperaties is een balans tussen deze twee essentieel. Als je je productiviteit wilt verhogen door je snelheid te verhogen, moet je je voeding proportionaal verhogen om een balans te behouden die het gereedschap goed in het materiaal houdt.
Juist warmtebeheer
Wanneer snijgereedschappen blootgesteld zijn aan hoge warmte, beginnen ze sneller te slijten door corrosie. De kobalt-binder in de meeste karbiedgereedschappen op de markt begint te oxideren en los te komen van de snijden. Dit initieert een kettingreactie, want wanneer de binder verwijderd is, breekt ook het wolframcarbide af. Verschillende houtsoorten en soorten geengineerd hout hebben verschillende corrosieve gedragingen bij hoge temperaturen. Dit is de meest consistente vorm van slijtage die waargenomen wordt bij het bewerken van MDF of spanplaat. De slijtage is te wijten aan de chloor- en sulfaatzouten in lijmen die hoge-temperatuurcorrosie versnellen. Net als bij aluminium, neemt de corrosiviteit toe naarmate de siliciuminhoud van het hout toeneemt.
Over het algemeen wordt verhoogde toolslijtage waargenomen in hout met hoog vochtgehalte. Deze eigenschap is te wijten aan de verhoogde electro-chemische slijtage door de extractieven in hout. Vochtgehalte in hout omvat stoffen zoals harsen, suikers, oliën, zetmeel, alkaloïden en tanninen in aanwezigheid van water. Deze moleculen reageren met de metallische bestanddelen van het snijgereedschap en kunnen de snijden verdommen. Karbied is meer bestendig tegen deze vorm van slijtage vergeleken met high-speed steel.
Beste coatings voor verlengde toollevensduur in hout
Als je een langduriger gereedschap wilt dat zijn scherpe snijden behoudt (en wie wil dat niet), wil je misschien een Amorf Diamant coating overwegen. Dit is een extreem slijtvast coating bedoeld voor non-ferro operaties waarbij de temperatuur van de snijzone niet 750 °F overschrijdt. Dit coatingtype is een van Harvey Tool's dunste coatings, waardoor het risico op kantronding geminimaliseerd en de duurzaamheid van deze rand gemaximaliseerd wordt.
Algemene houtbewerkingsfouten vermijden
Uitrissing (Tear Out)
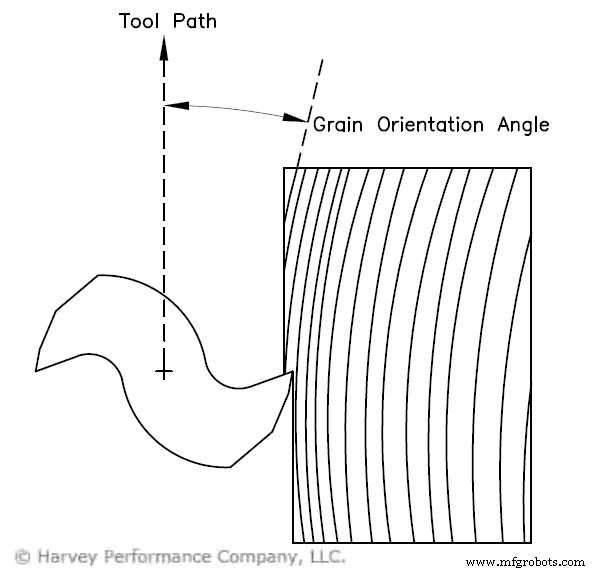
Uitrissing, soms 'gespleten granen' of 'splittering' genoemd, is wanneer een stuk van het te bewerken houtmateriaal los scheurt van het hoofdbestand en een onaantrekkelijk defect achterlaat waar het vroeger was. Dit is een van de meest voorkomende defecten bij het bewerken van houtproducten. Er zijn veel verschillende redenen waarom uitrissing optreedt. Materiaalkenmerken zijn te overwegen. Uitrissing is waarschijnlijker als de vezeloriëntatie minder dan 20° is ten opzichte van het toolpad, het vochtgehalte van het hout te laag is, of de dichtheid van het hout te laag is. Figuur 4 toont de vezeloriëntatiehoek ten opzichte van het toolpad. In termen van bewerkingsparameters kan het ook optreden als de chipload, snijdiepte of hoekhoek te hoog is.
Vezelige granen afwerking (Fuzzy Grain Finish)
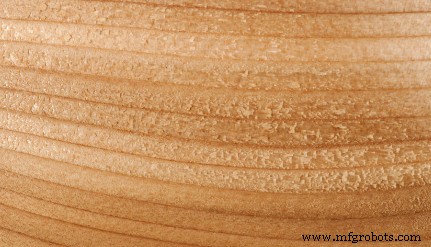
Vezelige granen ziet eruit als kleine klonterjes hout aan het nieuw bewerkte oppervlak en ontstaat wanneer de houtvezels niet correct afgeschoren worden. Lage hoekhoek of verdomme snijgereedschappen indenten vezels totdat ze uit hun natuurlijke patroon innen scheuren, wat type 3 chips vormt, resulterend in een slechte afwerking. Dit kan verergerd worden door een lage voeding of snijdiepte omdat het gereedschap niet goed ingageert en het materiaal opplaatst in plaats van het correct af te scheren. Zachte houtsoorten met kleinere en mindere hoeveelheden granen zijn vatbaarder voor dit type defect. Jeugdhout is bekend om bijzonder vatbaar te zijn voor vezelige granen vanwege het hoge vochtgehalte.
Brandmerken (Burn Marks)
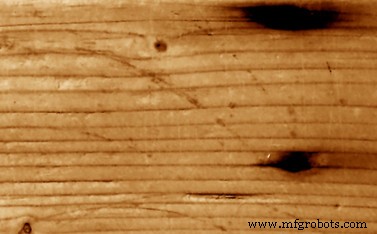
Brandmerken zijn een defect dat bijzonder significant is bij het bewerken van hout, aangezien het over het algemeen geen probleem is bij het bewerken van andere materialen. Te lang dwalen op een plek, niet voldoende van de frees in een snede ingageerd, of verdomme gereedschappen creëren een overmatige hoeveelheid warmte door wrijving, wat brandmerken achterlaat. Sommige houtsoorten (zoals esdoorn of kers) zijn vatbaarder voor brandmerken, daarom moeten toolpaden voor deze typen verstandig geprogrammeerd worden. Als je veel last hebt van brandmerken in een bepaalde operatie, wil je misschien proberen de frees te besproeien met een commercieel smeermiddel of was. Wees voorzichtig om niet te veel te gebruiken want het overmaat aan vocht kan vervorming veroorzaken. Je toolingaging verhogen of RPM verlagen kan ook brandmerken bestrijden.
Chipmerken (Chip Marks)
Chipmerken zijn ondiepe compressies in het oppervlak van het hout die gesproeid of ingedrukt zijn in het oppervlak. Deze defecten kunnen opzwellen met een toename van vochtgehalte, wat de afwerking nog meer verergerd. Dit type blemish wordt doorgaans veroorzaakt door slechte chip-evacuatie en kan meestal opgelost worden door luchtblaas koelmiddel toe te passen op het snijgebied tijdens de operatie.
Opstaande granen (Raised Grain)
Opstaande granen, een ander veelvoorkomend defect van hout, is wanneer een of meer delen van het werkstuk iets lager zijn dan de rest. Dit blemish is met name een probleem bij het bewerken van zachte houtsoorten met verdomme gereedschappen, aangezien de vezels scheuren en vervormen in plaats van schoon afgeschoren te worden. Dit effect wordt verergerd bij langzame voedingen en hout met hoog vochtgehalte. Variaties in opzwelling en krimp tussen beschadigde en onbeschadigde houtsecties verergeren deze flaw. Het is om die reden dat opstaande granen een veelvoorkomend gezicht is op weerlijdige houten. Werkstukspanningsapparaten die te strak ingesteld zijn, hebben ook een kans op het veroorzaken van opstaande granen.
Verschil tussen Harvey Tool Hout- & Kunststofsnijfrezen
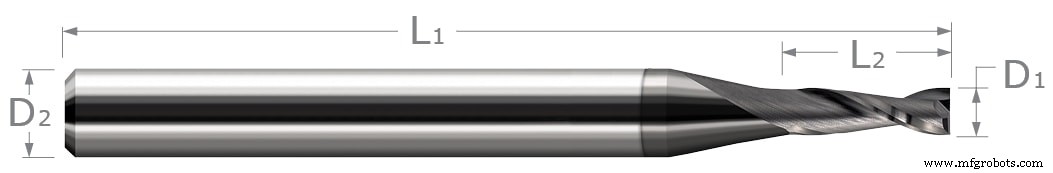
https://www.harveytool.com/products/material-specific-end-mills/woodMachinisten gebruiken vaak Kunststofsnijfrezen voor houtbewerking, aangezien deze tool zeer vergelijkbare interne geometrieën heeft als een frees voor hout. Beide tools hebben grote kanalen en scherpe snijden, voordelig voor de bewerking van zowel kunststof als hout. Het hoofdverschil tussen de Harvey Tool kunststofsnijders en de houtsnijders is de wigelhoek (een combinatie van de primaire vrije hoek en hoekhoek). De houtsnijderlijn heeft een lagere hoekhoek maar nog steeds een hoge vrije hoek om de scherpte van de snijden te behouden. De lagere hoekhoek is ontworpen om niet zo 'grijpend' te zijn als de kunststofsnijders kunnen zijn bij houtbewerking. Het was bedoeld om hout af te scheren en een kwalitatieve oppervlakteafwerking te achterlaten door geen uitrissing of vezelige granen te veroorzaken.
Harvey Tool's aanbod van frezen voor hout omvat zowel upcut als downcut opties. De upcut optie is ontworpen voor het frezen van natuurlijk en geengineerd hout, met een 2-tands stijl en een wigelhoek geëngineerd voor het afscheren van houtvezelmaterialen zonder uitrissing of vezelige granen afwerking te veroorzaken. De downcut aanbieding is geoptimaliseerd voor het frezen van natuurlijk en geengineerd hout en helpt optillen op vacuümtabels te voorkomen.
Voor meer hulp bij het bereiken van een succesvolle bewerkingsoperatie, of meer informatie over Harvey Tool's aanbod van frezen voor hout, neem contact op met Harvey Tool's team van ingenieurs op 800-645-5609.
CNC machine
- CNC Prototyping Gids: Precisie, Snelheid en Kosten‑Effectieve Productie
- Snelle Gids voor CNC-Snijden: Evolutie, Typen en de Toekomst van Precisieproductie
- CNC Tooling Essentials voor precisie hout snijden & frezen
- Beste CNC-frees voor houtbewerking: Expert gids om de juiste machine te kiezen
- CNC-freesbits Glossarium: Uitgebreide definities & gebruik
- Uitgebreide gids voor CNC-snijmachines: typen, voordelen en toepassingen
- Meester precisie houtbewerking met een CNC-houtrouter: technieken, materialen en tools
- CNC-houtdraaibanken vs traditionele draaibanken: precisie, snelheid en productievoordelen
- Waarom OMNI CNC-frezenmachines Houtbewerking Transformeren
- CNC-frezenmachine Acryl Snijden: Expert Gids Voor Precisie & Finish
- CNC-houtfreesmachine: veelzijdige precisie voor hoogwaardige meubels & meer