



Fanuc G15/G16 Polaire Coördinaten Interpolatie – Einde & Begin Operaties
G15 Einde Polaire Coördinaten Interpolatie
G15 Einde Polaire Coördinaten Interpolatie
Programmering
G15
G16 Begin Polaire Coördinaten Interpolatie
G16 Begin Polaire Coördinaten Interpolatie
Programmering
G16
Tussen G16 en G15 kunnen punten gedefinieerd worden door polaire coördinaten.
De selectie van het vlak waarin polaire coördinaten geprogrammeerd kunnen worden gebeurt met G17 – G19.
Met het adres van de eerste as wordt de straal geprogrammeerd,
met het adres van de tweede as de hoek,
beide gerelateerd aan het werkstuk nul punt.
Voorbeeld
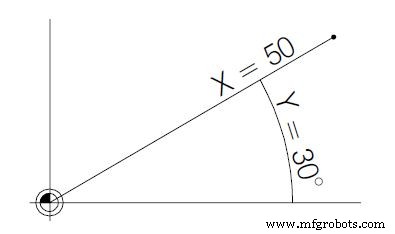
N75 G17 G16 N80 G01 X50 Z30 eerste as: straal X=50 tweede as: hoek Y=30
Toelichting: In G17 (XY vlak) is X de straal en Y de hoek. G16 activeert de modus, G15 deactiveert. Handig voor bolpatronen, gatcirkels, en radiale profielen. De hoek is in graden, de straal in mm/inch volgens actieve eenheid (G20/G21).
Fanuc G17, G18, G19 Vlakselectie Beheersen voor Precieze CNC Controle
Geoptimaliseerde Tor Ontgrendeling met Okuma M203: NC Commando Gids
CNC machine
- Ontwerpen voor Duurzaamheid: Begin met het Einde in Gedachten
- Uitgebreide gids voor CNC G-codes voor Fanuc-besturingen
- Fanuc G68 Coördinaten Rotatie G-code Voorbeeld voor CNC Bewerking
- Fanuc G68 Coördinaten Rotatie: Nauwkeurige asuitlijning voor CNC-bewerking
- Fanuc Subprogramma Voorbeeld: CNC-programmering vereenvoudigen met subroutine technieken
- Fanuc G04 Dwel Commando beheersen voor Nauwkeurige CNC-timing
- Fanuc Cirkelinterpolatie (G02/G03) beheersen met praktisch codevoorbeeld
- Fanuc 21 CNC Besturing: Complete Alarmcode Referentie
- Cirkelinterpolatie meesteren: Stapsgewijs programmeervoorbeeld #2
- Fanuc G04 Dwell: CNC Pauze Commando's Beheersen
- Uitgebreide Fanuc G-code Referentie voor CNC Programmering