



Voorbeeldprogramma: G81 & G83 piekboren met G98/G99 terugkeerniveaus
Een compleet CNC-deelprogramma dat laat zien hoe G98 en G99 (inge-bedde cyclus terugkeerniveau) werken met G81 boorcyclus en G83 piekboorcyclus voor het boren van een onderdeel dat verschillende hoogtes heeft.
G98 G99 Samenvatting
G98 en G99 zijn modale commando's die de werking van ingebedde cycli (G81, G83, etc.) veranderen.
Wanneer G98 actief is, keert de Z-as terug naar de startpositie (initieel vlak) wanneer het een enkele operatie voltooit.
Wanneer G99 actief is, wordt de Z-as teruggekeerd naar het R-punt (vlak) wanneer de ingebedde cyclus een enkel gat voltooit. Vervolgens gaat de machine naar het volgende gat.
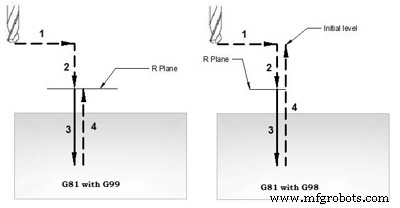
G81 boorcyclus werking – G98 G99 terugkeerniveau
CNC Deelprogramma
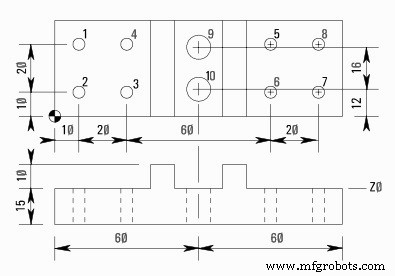
G81 Boorcyclus met G98 G99 G-code Voorbeeldprogramma
N10 M06 T01 N20 G90 G00 X10 Y30 Z12 S1000 M03 N30 G99 G81 X10 Y30 Z-17 R2 F75 (Gat 1) N40 Y10 (Gat 2) N50 X30 (Gat 3) N60 Y30 (Gat 4) N70 G98 X90 (Gat 5) N80 G99 Y10 (Gat 6) N90 X110 (Gat 7) N100 G98 Y30 (Gat 8) N110 G91 G80 G28 X0 Y0 Z0 M05 N120 M06 T02 N130 G90 G00 X60 Y28 Z12 S750 M03 N140 G99 G83 X60 Y28 Z-17 Q6 R2 F60 (Gat 9) N150 G98 Y12 (Gat 10) N160 G91 G80 G28 X0 Y0 Z0 M05 N170 M30
Uitleg
N10- Werktuigwissel (M06) naar werktuig nr.1
N20- Snelle verplaatsing naar X10 Y30 Z12, Draaispel gestart kloksgewijs (M03) met 1000 rpm (S1000).
N30- Boren start (G81) op X10 Y30 met snijvoeding (F75) boor zal terugtrekken naar R-vlak na booroperatie.
N40- Volgende boorpositie Y10 (aangezien G99 een modale G-code is, blijft de boor terugtrekken naar R-vlak tot G98 wordt gegeven).
N50- Volgende boor op X30.
N60- Boor op Y30
N70- Boor op X90 & Terugkeer naar Initieel-vlak.
N80- Boor op Y10 & Terugkeer naar R-vlak.
N90- Boor op X110
N100- Boor op Y30 & Terugkeer naar Initieel-vlak.
N110- Boorcyclus geannuleerd (G80), terugkeer naar referentiepunt (G28) voor werktuigwissel, draaispel stoppen (M05).
N120- Werktuigwissel (M06) naar werktuig nummer 2.
N130- Snelle verplaatsing naar X60 Y28 Z12, start draaispel op 750 rpm (S750) kloksgewijs (M03).
N140- G83 Piekboren start op X60 Y28, boordiepte is Z-17 en boor piekgrootte is Q6, boorvoeding is F60
N150- Volgende diep boor op Y12 (terugkeer naar initieel punt).
N160- G83 Piekboorcyclus geannuleerd met G80, werktuig terug naar referentiepunt (G28), draaispel gestopt (M05).
N170- Deelprogramma-einde met terugkeer naar programma-start (M30)
G- en M-codes
| Code | Beschrijving |
|---|---|
| T | Gebruikt werktuig nr. |
| M06 | Werktuigwisselcommando. |
| G90 | Absoluut programmeren |
| G00 | Snelle verplaatsing |
| S | Snijder snelheid |
| M03 | Snijder rotatie Kloksgewijs |
| M08 | Koeling aan. |
| G81 | Fanuc boorcyclus. |
| G83 | Fanuc piekboorcyclus. |
| G98 | Terugkeer naar initieel punt in ingebedde cyclus. |
| G99 | Terugkeer naar R-punt in ingebedde cyclus. |
| F | Snijvoeding. |
| G80 | Ingebedde cyclus annuleren. |
| M09 | Koeling uit. |
| G28 | Terugkeer naar referentiepositie. |
| G91 | Incrementaal programmeren. |
| M05 | Snijder rotatie stop. |
| M30 | CNC deelprogramma einde met terugkeer naar programma-start. |
CNC machine
- Efficiënt peck boren op een Fanuc CNC draaibank met G74 cyclus
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- Faseer Nutten met G74 Diepboor Cyclus in CNC-programmering
- G81 boorcyclus met G91 incrementale modus: Praktisch herhaalboorvoorbeeld
- CNC-freesvoorbeeld: G81 boor-ingebedde cyclus onder de knie krijgen
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- CNC Voorbeeldprogramma: G83 Diepgatboren met G70 Boutgat Cirkel voor Gelijkmatig Verdeelde Diepe Gaten
- CNC-boren optimaliseren: G81-cyclus op rasterplaat – Praktisch voorbeeldprogramma
- G81 Boorcyclus met G91 Incrementale modus beheersen: Stap-voor-stap voorbeeldprogramma
- De G84 Taphulpcyclus beheersen: Praktische CNC-programmeergids
- ECS G83 Diepboor en Wis Cyclus: Precies, Efficiënt Gatboren