



CNC-boren optimaliseren: G81-cyclus op rasterplaat – Praktisch voorbeeldprogramma
CNC-machinewerkplaatsen hebben te maken met een grote diversiteit aan componenten, die CNC-programmeurs en -machinisten programmeren en bewerken.
Maar een CNC-machinist moet ook nieuwe en economische manieren begrijpen en oefenen om een component te bewerken.
Het volgende CNC-programmeervoorbeeld kan op diverse manieren worden geprogrammeerd. De hier gebruikte methode maakt gebruik van de G81-boorcyclus in combinatie met de G91-incrementale programmeermodus, wat de programmering vereenvoudigt.
Fanuc CNC-besturingen gebruiken K met de G81-boorcyclus om de boorcyclus te herhalen.
Haas CNC-besturingen gebruiken L om de G81-boorcyclus te herhalen.
Het volgende CNC-programma is geschreven voor een Haas CNC-machine, maar kan eenvoudig worden omgezet voor Fanuc CNC-besturingen.
U kunt wellicht andere CNC-programmeervoorbeelden raadplegen die dezelfde techniek voor Fanuc-besturingen tonen:
- G81 Boorcyclus – Herhaald boren in G91 Incrementale modus Voorbeeldcode
- Herhaald boren met G81 Boorcyclus en G91 Voorbeeldprogramma
CNC-programma voor boren rasterplaat
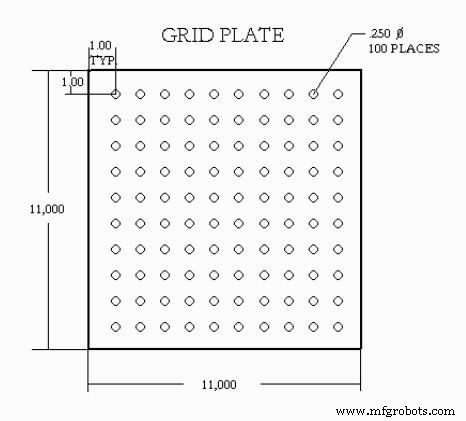
Boren rasterplaat met G81 Boorcyclus
03400 (Boren rasterplaat) T1 M06 G00 G90 G54 X1.0 Y-1.0 S2500 M03 G43 H01 Z.1 M08 G81 Z-1.5 F15. R.1 G91 X1.0 L9 G90 Y-2.0 (Of in G91 blijven en Y-1.0 herhalen) G91 X-1.0 L9 G90 Y-3.0 G91 X1.0 L9 G90 Y-4.0 G91 X-1.0 L9 G90 Y-5.0 G91 X1.0 L9 G90 Y-6.0 G91 X-1.0 L9 G90 Y-7.0 G91 X1.0 L9 G90 Y-8.0 G91 X-1.0 L9 G90 Y-9.0 G91 X1.0 L9 G90 Y-10.0 G91 X-1.0 L9 G00 G90 G80 Z1.0 M09 G28 G91 Y0 Z0 M30
In het bovenstaande CNC-programma wordt de G90-absoluut programmeermodus gebruikt bij het starten van een nieuwe rij voor boren. Hoewel de G91-incrementale programmering ook gebruikt kan worden, maakt het gebruik van G90 het programma eenvoudiger te lezen, begrijpen en debuggen (als er iets misgaat).
CNC machine
- Efficiënt peck boren op een Fanuc CNC draaibank met G74 cyclus
- Faseer Nutten met G74 Diepboor Cyclus in CNC-programmering
- G81 boorcyclus met G91 incrementale modus: Praktisch herhaalboorvoorbeeld
- Voorbeeldprogramma: G81 & G83 piekboren met G98/G99 terugkeerniveaus
- CNC-freesvoorbeeld: G81 boor-ingebedde cyclus onder de knie krijgen
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- Uitgebreid CNC-frees voorbeeldprogramma – G-code tutorial & uitleg
- Beginner CNC-nutfrezen programma: Eenvoudig voorbeeld & stap-voor-stap gids
- CNC Voorbeeldprogramma: G83 Diepgatboren met G70 Boutgat Cirkel voor Gelijkmatig Verdeelde Diepe Gaten
- G81 Boorcyclus met G91 Incrementale modus beheersen: Stap-voor-stap voorbeeldprogramma
- ECS G81/3: 3-Laags Boorcyclus – Efficiënt Multi-Zone Gatboren