



Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
Fanuc G81 boorcyclus wordt gebruikt voor eenvoudige booroperaties, dus hier is een CNC-programma-voorbeeld dat demonstreert hoe de G81-boorcyclus gebruikt kan worden.
CNC-programma
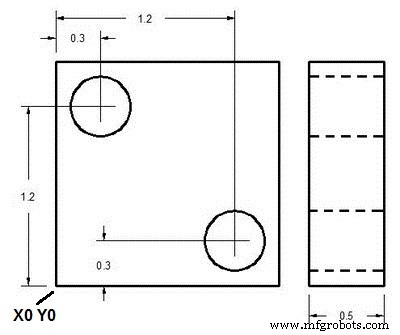
Fanuc G81 Boorcyclus Voorbeeldprogramma
N1 T1 M06 N2 G90 G54 G00 X.3 Y1.2 N3 S1200 M03 N4 G43 H01 Z1. M08 N5 G81 Z-.6 R.1 F10 N6 X1.2 Y.3 N7 G80 G00 Z1. M09 N8 G28 G91 Z0. M05 N9 M30
Uitleg
N1- Werktuigwissel naar werktuig nr.1
N2- Werktuig verplaatst zich snel naar eerste boorpositie X0.3 Y1.2 rekening houdend met Nulverschuiving nr. 1
N3- Boor begint te draaien kloksgewijs met 1200 rpm.
N4- Boor neemt diepte Z1. rekening houdend met werktuiglengtecompensatie (G43 H01), koeling wordt aangezet.
N5- Boorcyclus parameters, boordiepte en snijvoeding worden gegeven, met deze opdracht wordt de eerste boor gemaakt op de huidige positie (X0.3 Y1.2).
N6- Aangezien de boorcyclus haar werk voortzet met elke asbeweging, wordt de volgende boor gemaakt op X1.2 Y0.3
N7- Boorcyclus geannuleerd met G80 commando, Koeling uitgezet.
N8- Aangezien de operatie voor dit onderdeel voltooid is, wordt het snijwerktuig naar referentiepositie gebracht, en snijder rotatie gestopt.
N9- CNC-deelprogramma beëindigd.
G- en M-codes
| Code | Beschrijving |
|---|---|
| T | Gebruikt werktuig nr. |
| M06 | Werktuigwisselcommando. |
| G90 | Absoluut programmeren |
| G54 | Nulverschuiving nr.1 |
| G00 | Snelle verplaatsing |
| S | Snijder snelheid |
| M03 | Snijder rotatie Kloksgewijs |
| G43 | Werktuiglengtecompensatie. |
| M08 | Koeling aan. |
| G81 | Fanuc boorcyclus. |
| F | Snijvoeding. |
| G80 | Ingebedde cyclus annuleren. |
| M09 | Koeling uit. |
| G28 | Terugkeer naar referentiepositie. |
| G91 | Incrementaal programmeren. |
| M05 | Snijder rotatie stop. |
| M30 | CNC deelprogramma einde met terugkeer naar programma-start. |
CNC machine
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- Fanuc G73 patroonherhalingscyclus: CNC programmeervoorbeeld & gids
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- G76-draaicyclus onder de knie krijgen: CNC-draadsnijgids
- G81 boorcyclus met G91 incrementale modus: Praktisch herhaalboorvoorbeeld
- Voorbeeldprogramma: G81 & G83 piekboren met G98/G99 terugkeerniveaus
- CNC-freesvoorbeeld: G81 boor-ingebedde cyclus onder de knie krijgen
- Uitgebreid Fanuc G94 vlakkeercyclus voorbeeld voor CNC-bewerking
- CNC-boren optimaliseren: G81-cyclus op rasterplaat – Praktisch voorbeeldprogramma