



G81 Boorcyclus met G91 Incrementale modus beheersen: Stap-voor-stap voorbeeldprogramma
Hier is een ander G81-boorcyclus programmeervoorbeeld dat het gebruik van herhaald boren in de G91-incrementale programmeermodus illustreert.
Een ander CNC-programma-voorbeeld is hier te vinden: G81 Boorcyclus – Herhaald boren in G91 Incrementale modus Voorbeeldcode
Herhaald boren met G81 Boorcyclus
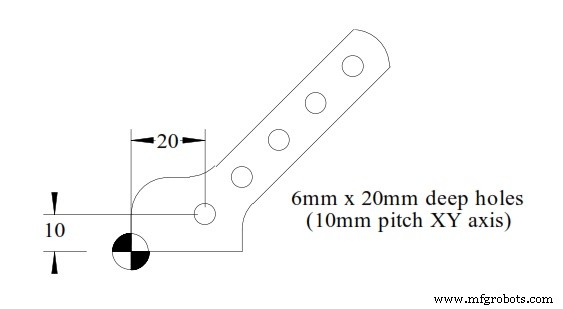
Herhaald boren met G81 Boorcyclus en G91
O1000 T1 M6 G00 G90 G40 G21 G17 G94 G54 X20 Y10 S1000 M03 G43 H1 Z100 Z3 G81 G99 R3 Z-20 F350 M08 G91 X10 Y10 K4 G80 G00 G90 Z100 M30
CNC-boren optimaliseren: G81-cyclus op rasterplaat – Praktisch voorbeeldprogramma
G74 Linkshandige en omgekeerde taphulpcyclus – Complete CNC-programmeergids
CNC machine
- CNC programmeren beheersen: Fanuc G71 ruw draaien & G70 afwerkcyclus voorbeeld
- Fanuc G70 & G71 Ruw- en Afwerk Draaicyclus CNC Programma Voorbeeld
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- G81 boorcyclus met G91 incrementale modus: Praktisch herhaalboorvoorbeeld
- Voorbeeldprogramma: G81 & G83 piekboren met G98/G99 terugkeerniveaus
- CNC-freesvoorbeeld: G81 boor-ingebedde cyclus onder de knie krijgen
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- CNC-programmeren: Fase & radius met G01 G-code
- CNC Voorbeeldprogramma: G83 Diepgatboren met G70 Boutgat Cirkel voor Gelijkmatig Verdeelde Diepe Gaten
- ECS G81/3: 3-Laags Boorcyclus – Efficiënt Multi-Zone Gatboren
- ECS G81 Standaard Boorcyclus: Precieze Data Entry & Parameter Instellingen