



CNC-freesvoorbeeld: G81 boor-ingebedde cyclus onder de knie krijgen
CNC-programma-voorbeeld voor CNC-verticale bewerkingscentra illustreert het gebruik van de G81-boorcyclus.
Voorbeeldprogramma
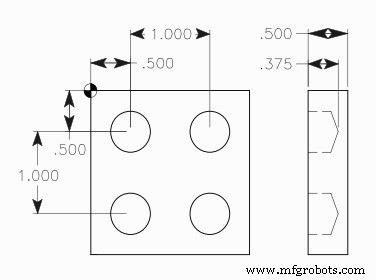
G81 Boor Ingebedde Cyclus CNC Frees Programma Voorbeeldcode
O10075 N1 T16 M06 N2 G90 G54 G00 X0.5 Y-0.5 N3 S1450 M03 N4 G43 H16 Z1. M08 N5 G81 G99 Z-0.375 R0.1 F9. N6 X1.5 N7 Y-1.5 N8 X0.5 N9 G80 G00 Z1. M09 N10 G53 G49 Z0. M05 N11 M30
Uitleg
O10075 Programmanummer (er zijn veel programma's in CNC-geheugen, dus worden ze onderscheiden door hun nummer).
N1- Werktuigwissel (M06) naar werktuig nr.16
N2- Werktuig verplaatst zich snel (G00) naar eerste boorpositie X0.5 Y-0.5 rekening houdend met Nulverschuiving nr. 1 (G54)
N3- Boor begint te draaien kloksgewijs (M03) met 1450 rpm (S1450).
N4- Boor neemt diepte Z1. rekening houdend met werktuiglengtecompensatie (G43 H16), koeling wordt aangezet (M08).
N5- Boorcyclus (G81) parameters, boordiepte (Z) en snijvoeding (F) worden gegeven, met deze opdracht wordt de eerste boor gemaakt op de huidige positie (X0.5 Y-0.5).
N6- Aangezien de boorcyclus haar werk voortzet met elke asbeweging, wordt de volgende boor gemaakt op X1.5
N7- Derde boorgat op Y-1.5
N8- Vierde boor op X0.5
N9- Boorcyclus geannuleerd (G80), Koeling uitgezet (M09).
N10- Rekening houdend met Machine-coördinatensysteem (G53) wordt de boor naar Z0-positie gebracht. Werktuiglengtecompensatie geannuleerd (G49), snijder rotatie gestopt (M05).
N11- CNC-deelprogramma beëindigd.
G- en M-codes
| Code | Beschrijving |
|---|---|
| T | Gebruikt werktuig nr. |
| M06 | Werktuigwisselcommando. |
| G90 | Absoluut programmeren |
| G54 | Nulverschuiving nr.1 |
| G00 | Snelle verplaatsing |
| S | Snijder snelheid |
| M03 | Snijder rotatie Kloksgewijs |
| G43 | Werktuiglengtecompensatie. |
| M08 | Koeling aan. |
| G81 | Fanuc boorcyclus. |
| F | Snijvoeding. |
| G80 | Ingebedde cyclus annuleren. |
| M09 | Koeling uit. |
| G53 | Machine coördinatensysteem selectie. |
| G49 | Werktuiglengtecompensatie annuleren. |
| M05 | Snijder rotatie stop. |
| M30 | CNC deelprogramma einde. |
CNC machine
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- G75 ingebedde cyclus voor draaien: CNC-programmeervoorbeeld & gids
- Voorbeeldprogramma: G81 & G83 piekboren met G98/G99 terugkeerniveaus
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- Uitgebreid CNC-frees voorbeeldprogramma – G-code tutorial & uitleg
- CNC-freesmachine programmeren: Beginnersvriendelijk voorbeeldgids
- Uitgebreid Fanuc G94 vlakkeercyclus voorbeeld voor CNC-bewerking
- Fanuc G72 vlakkeercyclus demo – Stap-voor-stap CNC-programmeergids
- Beginner CNC-nutfrezen programma: Eenvoudig voorbeeld & stap-voor-stap gids
- CNC Frezen: G70 Boutgat Cirkel Programma – Eenvoudig & Nauwkeurig Voorbeeld