



G81 boorcyclus met G91 incrementale modus: Praktisch herhaalboorvoorbeeld
Dit CNC-programma-voorbeeld legt het gebruik van de G81-boorcyclus uit, maar deze keer wordt het werktuig niet op de gebruikelijke manier gepositioneerd (G90 absolute programmeermodus), maar wordt G91 Incrementale Programmeermodus gebruikt.
Dit programmeervoorbeeld legt ook het gebruik van de G81-boorcyclus parameter K (aantal herhalingen) uit, die normaal niet gebruikt wordt.
G81 Boorcyclus Formaat
G81 X_ Y_ Z_ R_ F_ K_ ;
X_ Y_: Gatpositiedata
Z_ : Z-diepte (werktuig zal met voeding naar Z-diepte reizen vanaf R-vlak)
R_ : De afstand van het initiële niveau tot punt R-niveau
F_ : Snijvoersnelheid
K_ : Aantal herhalingen (indien vereist)
G81 boorcyclus parameter K (aantal herhalingen). Op verschillende CNC-besturingen heeft deze parameter een andere letter toegewezen, zoals op:
- Fanuc gebruikt de letter K voor aantal herhalingen.
- Haas CNC gebruikt de letter L voor aantal herhalingen.
- Fagor CNC-besturing gebruikt de letter N voor aantal herhalingen.
Incrementale beweging in ingebedde cyclus is vaak nuttig als lus-teller, die kan worden gebruikt om de operatie te herhalen met een incrementale X- of Y-beweging tussen elke cyclus.
CNC-code G81 Boorcyclus met G91 Incrementale Programmering
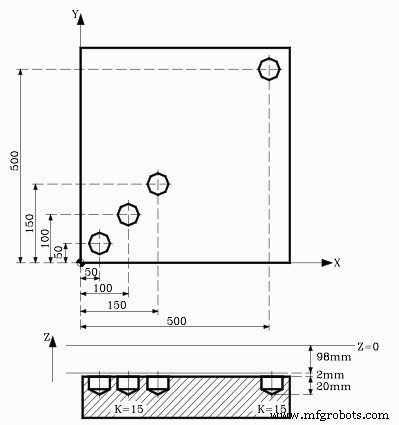
G81 Boorcyclus – Herhaalboren in G91 Incrementale Modus Voorbeeldcode
N10 T1 M6 N20 G00 G90 X0 Y0 Z0 N30 S1450 M03 N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350 N50 G98 G90 G00 X500 Y500 N60 G80 N70 G90 X0 Y0 N80 M30
Uitleg
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
K3 betekent dat de G81-boorcyclus drie keer herhaald wordt.
G91 Incrementale modus zorgt ervoor dat het werktuig elke keer X50 en Y50 beweegt.
Dus het eerste gat zal op X50 Y50 zijn.
Tweede gat zal op X100 Y100 zijn omdat
X100 = X50(vorige waarde) + X50 (increment)
Y100 = Y50(vorige waarde) + Y50 (increment)
Derde gat zal op X150 Y150 zijn omdat
X150 = X100(vorige waarde) + X50 (increment)
Y150 = Y100(vorige waarde) + Y50 (increment)
N50 G98 G90 G00 X500 Y500
De vierde gatpositie wordt gegeven met G90 Absolute Programmeermodus.
De bovenstaande code is alleen mogelijk als u G91 Incrementale Programmeermodus met G81 Boorcyclus gebruikt, maar als u probeert G90 Absolute Programmeermodus met G81 te gebruiken zoals boven, zult u zien dat het werktuig op dezelfde positie herhaald boort.
CNC machine
- Kegeldraaien Beheersen met G90 Modale Cyclus: CNC Programmeergids
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- Voorbeeldprogramma: G81 & G83 piekboren met G98/G99 terugkeerniveaus
- CNC-freesvoorbeeld: G81 boor-ingebedde cyclus onder de knie krijgen
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- CNC-freesvoorbeeld: G90 Absoluut, G91 Incrementaal, en Circulaire G02/G03 Interpolatie
- CNC-boren optimaliseren: G81-cyclus op rasterplaat – Praktisch voorbeeldprogramma
- G81 Boorcyclus met G91 Incrementale modus beheersen: Stap-voor-stap voorbeeldprogramma
- Fanuc G71 Ruwdraaicyclus: CNC-draaibank codevoorbeeld
- ECS G81/3: 3-Laags Boorcyclus – Efficiënt Multi-Zone Gatboren
- ECS G81 Standaard Boorcyclus: Precieze Data Entry & Parameter Instellingen