



Gas Wolfraam Boog (TIG) Lassen begrepen: proces, toepassingen en voordelen
Wat is Gas Wolfraam Boog Lassen?
Gas wolfraam boog lassen (GTAW), ook bekend als wolfraam inert gas (TIG) lassen, is een booglasproces dat een niet-verbruikbare wolframelektrode gebruikt om de las te produceren. De laszone en elektrode worden beschermd tegen oxidatie of andere atmosferische verontreiniging door een inert beschermingsgas (argon of helium).
Vulmateriaal wordt normaal gebruikt, hoewel sommige lassen, bekend als autogeen lassen of smeltlassen, dit niet vereisen. Wanneer helium wordt gebruikt, staat dit bekend als heliumboglassen. Een constantstroom lasvoeding produceert elektrische energie, die geleid wordt over de boog door een kolom hoog geïoniseerd gas en metalen dampen, bekend als plasma.
GTAW wordt meest gebruikt om dunne secties van roestvrij staal en non-ferro metalen zoals aluminium, magnesium en koperlegeringen te lassen. Het proces geeft de operator meer controle over de las dan concurrerende processen zoals geeschild metaalbooglassen en gas metaalbooglassen, wat toelaat voor sterkere, hogere kwaliteit lassen.
Echter, GTAW is vergelijkbaar complexer en moeilijker te beheersen, en bovendien is het significant langzamer dan de meeste andere lastechnieken. Een gerelateerd proces, plasmabooglassen, gebruikt een iets ander lastoestel om een meer gefocuste lasboog te creëren en als resultaat is het vaak geautomatiseerd.
Hoe werkt Gas Wolfraam Boog Lassen?
Handmatig gas wolfraam boog lassen is een relatief moeilijke lasmethode, door de coördinatie die van de lasser wordt vereist. Vergelijkbaar met branderlassen, vereist GTAW normaal twee handen, aangezien de meeste toepassingen vereisen dat de lasser handmatig vulmateriaal in de laszone voedt met de ene hand terwijl de lastoestel in de andere wordt gemanipuleerd. Het handhaven van een korte booglengte, terwijl contact tussen de elektrode en het werkstuk wordt voorkomen, is ook belangrijk.
Om de lasboog te stichten, voorziet een hoge-frequentie generator (vergelijkbaar met een Tesla-spoel) een elektrisch vonkje. Deze vonk is een leidend pad voor de lasstroom door het beschermingsgas en stelt de boog in stand om geïnitieerd te worden terwijl de elektrode en het werkstuk gescheiden zijn, typisch ongeveer 1,5-3 mm (0,06-0,12 in) uit elkaar.
Eenmaal de boog gesticht, beweegt de lasser de toestel in een kleine cirkel om een lasbad te creëren, de grootte van welke afhangt van de grootte van de elektrode en de hoeveelheid stroom.
Terwijl een constante scheiding tussen de elektrode en het werkstuk wordt gehandhafd, beweegt de operator de toestel iets terug en kantelt het achterwaarts ongeveer 10-15 graden vanaf het verticale. Vulmateriaal wordt handmatig aan de voorkant van het lasbad toegevoegd zoals nodig.
Lassers ontwikkelen vaak een techniek van snel afwisselen tussen het voorwaarts bewegen van de toestel (om het lasbad te laten vorderen) en het toevoegen van vulmateriaal. De vulstaaf wordt uit het lasbad getrokken elke keer dat de elektrode vooruit gaat, maar het wordt altijd binnen het gasbescherming gehouden om oxidatie van het oppervlak en verontreiniging van de las te voorkomen.
Vulstaven samengesteld uit metalen met een laag smeltpunt, zoals aluminium, vereisen dat de operator enige afstand van de boog houdt terwijl binnen de gasbescherming blijft. Als het te dicht bij de boog wordt gehouden, kan de vulstaaf smelten voordat het contact maakt met het lasbad.
Naarmate de las naar voltooiing nadert, wordt de boogstroom vaak geleidelijk verlaagd om het laskrater te laten uitharden en de vorming van kraterkraken aan het einde van de las te voorkomen.
Beschermingsgas gebruik bij Gas Wolfraam Boog Lassen
Beschermingsgas wordt geselecteerd volgens het te lassen materiaal. De volgende richtlijnen kunnen helpen:
- Argon: het meest gebruikte beschermingsgas dat gebruikt kan worden voor het lassen van een breed scala aan materialen waaronder stalen, roestvrij staal, aluminium en titanium.
- Argon + 2 tot 5% H2: de toevoeging van waterstof aan argon maakt het gas iets reducerend, wat helpt bij de productie van schoner ogende lassen zonder oppervlakte-oxidatie. Omdat de boog heter en meer gebundeld is, stelt het hogere lassnelheden toe. Nadelen zijn het risico op waterstofkraken in koolstofstalen en lasmetaalporositeit in aluminiumlegeringen.
- Helium en helium/argon mengsels: het toevoegen van helium aan argon verhoogt de temperatuur van de boog. Dit bevordert hogere lassnelheden en diepere laspenetratie. De nadelen van het gebruik van helium of een helium/argon mengsel zijn de hoge kosten van het gas en de moeilijkheid om de boog te starten.
Constructie of Onderdelen van Gas Wolfraam Boog Lassen
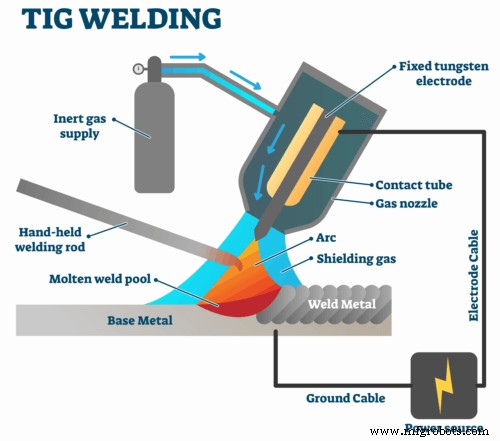
Een Wolfraam Inert Gas Lasmachine bestaat uit de volgende apparatuur:
- Stroomvoorziening
- Inert Gas Voorziening
- Lastoestel/Houder
- Wolfraam Elektrode
- Beschermingsgas
- Vulstaaf
1. Stroomvoorziening:
Bij TIG lassen hebben we een constante stroomvoorziening nodig omdat als er een fluctuatie van stroom was, het voor de lasser moeilijk is om de lassen goed te lassen.
De stroomvoorziening kan twee typen zijn:
- DC Stroomvoorziening
- AC Stroomvoorziening
Bij de DC stroomvoorziening kunnen we stalen, nikkel, titanium, etc. lassen. En bij AC stroomvoorziening kunnen we magnesium, aluminium, etc. materialen lassen.
2. Inert Gas Voorziening:
Bij TIG Lassen hebben we een inert gas voorziening nodig om bescherming te bieden aan de laszone van de atmosferische gassen (bijvoorbeeld zuurstof, stikstof en waterstof).
In het algemeen wordt argon gebruikt als inert gas voorziening bij TIG Lassen. We bespreken dit later in de beschermingsgas sectie.
3. Lastoestel:
Bij TIG Lassen is het lastoestel ontworpen om zowel automatische als handmatige operaties te doen. Echter, in termen van constructie, zijn ze hetzelfde, in de handmatige toestel worden ze voorzien van een handvat om vast te houden, en in het geval van automatische, zijn ze ontworpen om op een automatische machine gemonteerd te worden.
Toestellen worden voorzien van een koelsysteem ofwel door water of lucht.
Wanneer de Ampère van de stroom minder dan 200 A is, gebruiken we doorgaans luchtkoeling, maar als het 200 A overschrijdt, dan gebruiken we waterkoeling om de temperatuur van het lastoestel te verlagen.
De binnenkant van het lastoestel is doorgaans gemaakt van koper om de warmteleiding te verhogen.
En de toestellen zijn voorzien van een houder (poort) om de wolframelektrode stevig te houden.
4. Wolfraam Elektrode:
Bij TIG Lassen gebruiken we een niet-verbruikbare elektrode gemaakt van wolfraam of wolfraamlegering.
Vanwege de hoge temperatuurweerstand (het smeltpunt van wolfraam is 3.422 °C) van wolfraam in vergelijking met elk ander metaal, daarom gebruiken we de wolframelektrode.
De diameter van de elektrode varieert doorgaans van 0,5 mm tot 0,65 mm, en de lengte varieert tussen 75 mm en 610 mm.
5. Beschermingsgas:
Beschermingsgassen worden gebruikt om het lasbad te beschermen tegen atmosferische gassen zoals stikstof, zuurstof, anders kunnen deze gassen het lasoppervlak beschadigen door porositeit, blaasjes, etc. te creëren.
Het kiezen van beschermingsgassen hangt af van de typen lassen alsmede de atmosferische toestand samen met het type metaal dat gebruikt wordt voor de operatie en nog veel meer.
Echter, doorgaans gebruiken we argon als beschermingsgas bij TIG Lassen. Soms worden argon-helium mengsels ook gebruikt in dit type lassen.
6. Vulstaaf:
Zoals we al weten, gebruiken we bij TIG Lassen een niet-verbruikbare elektrode die wolfraam is, dus in sommige gevallen hebben we apart materiaal nodig om de kloof tussen twee lassen op te vullen.
Het materiaal van de vulstaaf kan alles zijn, zoals koolstofstaal, aluminium, etc. Het hangt doorgaans af van het type lassen, het werkstukmateriaal, dikte, en ook de eigenschappen van het werkstuk.
Toepassingen van Gas Wolfraam Boog Lassen
- Dit wordt speciaal gebruikt bij het lassen van refractory, blad, en reactieve materialen.
- Wolfraam gas lassen kan met een dergelijke grote verscheidenheid aan metalen gebruikt worden, het proces kan op verschillende industrieën worden toegepast en helpen bij de creatie en reparatie van veel items. Deze vorm van lassen is gebruikelijk in de luchtvaart, auto-, reparatie- en kunstvelden.
- Luchtvaart: Vliegtuigen en ruimtevaartuigen worden deels geconstrueerd middels TIG lassen.
- Auto: Veilige en robuuste constructie is essentieel in de auto-industrie, evenals voertuigen maken die de tand des tijds doorstaan.
- Reparatie: TIG kan in een aantal reparatietoepassingen gebruikt worden. Van het repareren van een kinders speelgoed, zoals een wagentje of oude pedaalauto, tot het repareren van aluminium gereedschap, deze lasmethode komt van pas.
Voordelen van Gas Wolfraam Boog Lassen
De voordelen van Wolfraam Inert Gas Lassen zijn de volgende:
- Wolfraam lassen biedt een oplossing voor het lassen van kritieke lassen, en voor situaties waar kleine of uitzonderlijk nauwkeurige lassen vereist zijn.
- Het kan uitgevoerd worden met een breed scala aan metalen
- En, wanneer correct gedaan, produceert het een hoge-kwaliteit en hoge-zuiverheid las vergeleken met andere verbindingsprocessen, wat cruciaal is in veel toepassingen.
- Het kan zowel automatisch als handmatig gedaan worden.
- Over het algemeen is het een van de meest efficiënte manieren om twee metalen te verbinden.
- Geen slak wordt geproduceerd.
- TIG Lassen kan in elke positie gedaan worden.
Nadelen van Gas Wolfraam Boog Lassen
De nadelen van TIG Lassen zijn hieronder vermeld:
- Wolfraam lassen kan niet gebruikt worden voor dikke bladen metaal.
- Meer gecompliceerd - hooggekwalificeerde en professionele werknemers zijn nodig.
- Veiligheidsprobleem, lassers zijn blootgesteld aan de hoge intensiteit van licht wat oogschade kan veroorzaken.
- De prijs van TIG lasdiensten is hoog. Echter, kosten zullen variëren afhankelijk van de materialen die gelast worden, en de omvang van het project.
- Het is een traag lasproces.
Veelgestelde vragen
Wat is Gas Wolfraam Boog Lassen?
Gas wolfraam boog lassen (GTAW), ook bekend als wolfraam inert gas (TIG) lassen, is een booglasproces dat een niet-verbruikbare wolframelektrode gebruikt om de las te produceren. De laszone en elektrode worden beschermd tegen oxidatie of andere atmosferische verontreiniging door een inert beschermingsgas (argon of helium).
Wat is GTAW?
Gas wolfraam boog lassen (GTAW) is een las geproduceerd door verhit met een boog tussen een enkele wolfraam (niet-verbruikbare) elektrode en het werk. Bescherming wordt verkregen van een inert gas mengsel. Geen lasspatters of slak wordt geproduceerd. Dit proces wordt soms aangeduid als wolfraam inert gas (TIG) lassen.
Is GTAW hetzelfde als TIG lassen?
Wolfraam Inert Gas (TIG) lassen, ook bekend als Gas Wolfraam Boog Lassen (GTAW) is een booglasproces dat de las produceert met een niet-verbruikbare wolframelektrode.
Waarvoor wordt gas wolfraam boog lassen gebruikt?
Gas Wolfraam Boog Lassen wordt meest gebruikt om roestvrij staal en non-ferro materialen te lassen, zoals aluminium en magnesium, maar het kan op bijna alle metalen worden toegepast, met een opvallende uitzonderding van zink en zijn legeringen.
Wat is het gas wolfraam boog lasproces?
Gas wolfraam boog lassen, ook bekend als wolfraam inert gas (TIG) lassen, is een booglasproces dat een niet-verbruikbare wolframelektrode gebruikt om de las te produceren. Het vulmateriaal wordt van een externe bron toegevoegd, meestal als kaal metaal vulstaaf.
Wat zijn de nadelen van gas wolfraam boog lassen?
De nadelen van GTAW:
- Moeilijkheid. GTAW wordt vaak beschouwd als het moeilijkste lasproces om te beheersen en vereist veel vaardigheid van de operator.
- Snelheid. GTAW vereist relatief lage reissnelheden en heeft een lagere depositiesnelheid dan andere processen.
- Niet-automatisering.
- Kosten.
Hoeveel verdienen gas wolfraam boog lassers?
De gemiddelde loon voor een lasser gas wolfraam boog is $33.163 per jaar en $16 per uur in Californië, Verenigde Staten. Het gemiddelde salarisbereik voor een lasser gas wolfraam boog ligt tussen $31.199 en $39.001.
Wat is het sterkste type lassen?
TIG lassen produceert schonere en nauwkeurigere lassen dan MIG lassen of andere booglasmethoden, wat het het sterkste maakt. Dat gezegd hebbend, kunnen verschillende laswerkzaamheden verschillende methoden vereisen, terwijl TIG doorgaans sterker en hoger in kwaliteit is, moet u MIG of een andere methode gebruiken als de taak dat vereist.
Is TIG lassen koud lassen?
Er is ook een TIG lasproces, dat ook bekend is als koud lassen. Soms heeft een TIG machine die directe stroom en wisselstroom omvat een instelling genaamd 'koud'. Dit is een handmatig proces waarbij elke keer de boog geïnitieerd wordt met de TIG pistool, het een 'zapping' effect heeft.
Wat is het beste gas voor TIG lassen?
Argon is het meest gebruikte inert gas voor TIG lasprojecten. Aangezien slechts een paar gassen gebruikt kunnen worden voor TIG lassen, is argon de populairste keuze omdat het een veelzijdig gas is dat op een verscheidenheid aan metalen gebruikt kan worden waaronder zacht staal, roestvrij staal en aluminium.
Wat is de temperatuur van TIG lassen?
TIG lassen (GTAW of gas wolfraam) is een booglasproces dat werkt bij hoge temperaturen (boven 6.000 graden Fahrenheit) om metalen te smelten en te verhit. Hoewel het duurder is dan elektrodelasen, is het schoner en veelzijdiger (werkt op staal, aluminium, messing en veel andere metalen).
Wat zijn de voordelen en nadelen van TIG lassen?
Voordelen van TIG lassen: gedetailleerde precisie, diverse toepassingen en posities, extreem complexe metaallassen, niet-verbruikbare elektrode. Nadelen van TIG lassen: tijdrovend proces, gecompliceerde apparatuur, veiligheidsproblemen, kosten van inert gas.
Wordt lassers blind over de tijd?
Wanneer lassers hun ogen niet goed beschermen tegen de boog, lijden ze vaak aan lassersflits, of fotokeratitis, een aandoening veroorzaakt door blootstelling aan intense ultraviolette straling resulterend in tijdelijke blindheid en extreme ongemak. Meer extreme oogletsel kan resulteren in permanente blindheid.
Wat is de juiste manier om uw wolfraam te slijpen om een stabiele boog te hebben?
Om de wolfraam goed te slijpen en verontreiniging te voorkomen, is het beter om een slijpschijf te gebruiken die speciaal ontworpen is voor wolfraamslijpen, weerstand biedt tegen wolfraams hardheid. Slijp de elektrode recht op in de richting van het wiel onder een hoek van 90° en zorg ervoor dat de slijpsporen in de lengterichting lopen.
Wat is GTAW en SMAW?
SMAW - fluxbekleding van elektrode desintegreert tijdens lassen en produceert beschermingsgas. Geen apart beschermingsgas wordt apart toegepast. GMAW - beschermingsgas (inert of actief) wordt vanuit gascilinder geleverd. GTAW - inert beschermingsgas wordt vanuit gascilinder geleverd.
Wat is het verschil tussen GMAW en GTAW?
GMAW gebruikt een verbruikbare elektrode. Dus, elektrodemateriaal smelt en deposeert op lasbead. GTAW of TIG lassen gebruikt niet-verbruikbare elektrode en dus elektrodemateriaal wordt niet gedeponeerd op lasbead.
Wat zijn de voordelen en nadelen van GTAW?
| GTAW Voordelen | GTAW Nadelen |
|---|---|
| Schone, hoge-kwaliteit lassen | Lagere depositiesnelheden |
| Last een breed scala aan metalen | Vereist hoog niveau van operator vaardigheid |
| Geen spatters of slak, vonken, of rook | Hoger niveau van UV-straling |
| Staat toe om in alle posities te lassen | Vereist goed oog-hand coördinatie om kwaliteit las te bereiken |
Wat is het moeilijkste metaal om te lassen?
Aluminium is het metaal dat heel moeilijk is om te lassen vanwege het smeltpunt, de warmteleiding, en duktiliteit.
Kun je TIG lassen zonder gas?
NEE, je kunt niet TIG lassen zonder gas! Gas is vereist om zowel de wolframelektrode als het lasbad te beschermen tegen zuurstof. Meeste TIG lasser toestellen worden ook door het gas gekoeld, dus geen gas gebruiken zou het risico lopen de toestel te verbranden.
Wat is vacuümlassen?
Vacuümcementeren of vacuümlassen is het natuurlijke proces van verfestigen van kleine objecten in een harde vacuüm. Het meest opvallende voorbeeld is stof op het oppervlak van de maan. Dit effect werd gerapporteerd als een probleem met de eerste Amerikaanse en Sovjet-satellieten, omdat kleine bewegende delen zich zouden vastzetten.
Hoeveel kost een fles argon?
Argongascylinders worden beschouwd als de duurste, met prijzen die oplopen tot $350 voor een nieuwe cylinder.
Kun je CO2 gebruiken voor TIG lassen?
Nee, TIG lassen vereist strikt het gebruik van alleen inert gas. Zuiver argon is verreweg het meest gangbaar. Soms worden argon/helium mengsels gebruikt voor het lassen van dikke secties van aluminium, waar additionele hitte-invoer nodig is.
Is TIG lassen makkelijk?
Gas wolfraam boog lassen (GTAW), of TIG, wordt vaak gespecificeerd om te voldoen aan strenge esthetische, structurele of code/standaard vereisten. Het TIG proces is complex, en het is onbetwistbaar het moeilijkste proces om te leren.
Heeft TIG vulmateriaal nodig?
TIG lassen vereist geen vulmateriaal, maar steunt in plaats daarvan op een wolfraampunt om de metaaloppervlakken direct te verhit en te verbinden.
Wat kan ik lassen met een TIG?
TIG lassers kunnen gebruikt worden om staal, roestvrij staal, chromoly, aluminium, nikkel legeringen, magnesium, koper, messing, brons, en zelfs goud te lassen. TIG is een nuttig lasproces voor het lassen van wagentjes, fietsframes, grasmaaiers, deurklinken, kotvleugels, en meer.
Productieproces
- MIG vs. TIG Lassen: De Juiste Booglassertechniek Kiezen voor Uw Project
- Booglassen vs. Gaslassen: Belangrijkste verschillen uitgelegd
- TIG-lassen onder de loep: definities, toepassingen en verschillen met MIG-lassen
- MIG vs. TIG Lassen: Belangrijkste Verschillen en Toepassingen
- Plasma Booglassen (PAW): Procesoverzicht, Onderdelen en Werking
- Lassen Uitgelegd: Definitie, Typen en Toepassingen
- Gas Wolfram Boog Lassen (TIG) Begrepen – Proces, Voordelen en Toepassingen
- MIG-lassen uitgelegd: wat het is en hoe je het proces onder de knie krijgt
- Gaslassen Uitgelegd: Proces, Onderdelen en Toepassingen
- Fluxkernbooglas (FCAW): Het Proces Beheersen met Onze Complete Gids
- SMAW (Staftelektrodelassen): Complete Gids