



Aluminium Gas Lassen Uitgelegd: Technieken, Tips & Best Practices
Oxyacetyleen en oxywaterstof lasprocessen zijn de meest gebruikte voor gaslassen van aluminium en aluminiumlegeringen. Waterstof kan met zuurstof verbrand worden met dezelfde mondstukken als acetyleen. Echter, de temperatuur is lager en grotere mondstukmatten zijn vereist.
Wanneer acetyleen en zuurstof in de juiste verhoudingen gemengd en ontbrand, bereikt de resulterende vlam een temperatuur van 3482 graden Celsius. Dit is intense genoeg om alle commerciële metalen zo volledig te smelten dat de te verbinden metalen eigenlijk samen vloeien om een complete binding van mechanische druk of hameren te vormen.
Behalve op heel dun materiaal, wordt extra metaal in de vorm van een draadstaaf meestal toegevoegd aan het gesmolten metaal om de naad iets te versterken. Als de las correct uitgevoerd wordt, zal het gedeelte waar de binding gemaakt wordt even sterk zijn als het basismetaal zelf.
Metalen die gelast kunnen worden met oxy-acetyleen vlam omvatten ijzer, staal, gietijzer, koper, messing, aluminium, brons, alsook veel legeringen mogen gelast worden. De oxy-acetyleen vlam wordt ook gebruikt voor metaalsnijden, case hardening en aanlassen.
Lasvoorbereiding & Behandelingen
Schoonmaak Van Het Basismetaal Vóór Het Lassen
Goede schoonmaakpraktijken zijn altijd belangrijk bij het lassen van aluminium. Het niveau van schoonmaak en metaalvoorbereiding vereist voor lassen hangt af van het gewenste kwaliteitsniveau in de lassen. Geschikte voorbereiding vóór het lassen is belangrijk wanneer fabricaties vereist zijn om te voldoen aan de laskwaliteitseisen van productiecodes zoals AWS D1.2.
Hoogwaardige lassen zijn veel moeilijker te bereiken in aluminium dan in staal. Aluminium heeft een veel groter potentieel om kwaliteitsproblemen te ontwikkelen zoals gebrek aan fusie, gebrek aan penetratie, en porositeit, dan staal.
De harde oxide oppervlaktelaag op aluminium kan gebrek aan fusie problemen creëren en moet gecontroleerd worden. De hoge thermische geleiding van aluminium kan gebrek aan penetratie problemen creëren. De hoge oplosbaarheid van waterstof in gesmolten aluminium kan porositeitsproblemen creëren en vereist dat alle vocht en koolwaterstoffen voor het lassen geëlimineerd worden.
De dikte van de oxidefilm op aluminium moet gecontroleerd en verhinderd worden om te hydrateren door de aanwezigheid van overmatig vocht.
Metaalopslag en Lasnaadvoorbereiding – Do's en Don'ts
Opslag
- Bewaar alle lasdraad en basismetaal in een droge locatie met minimale temperatuursfluctuaties.
- Lasdraad zou bij voorkeur in een droge verwarmde kamer of kast opgeslagen moeten worden.
- Bewaar metaal verticaal om vochtcondensatie en absorptie van waterverontreiniging tussen lagen te minimaliseren.
- Breng alle vullings- en basismetaalmaterialen 24 uur vóór het lassen in het lasgebied om ze op kamertemperatuur te laten komen.
- Houd lasdraad te allen tijde bedekt.
Naadvoorbereiding
- Gebruik geen methodes die een geschoven of gesmeerd oppervlak achterlaten. Bijvoorbeeld, een cirkelzaag oppervlak is lasbaar terwijl een bandzaag oppervlak een gesmeerd oppervlak achterlaat dat kan resulteren in gebrek aan fusie en moet gevijld worden om gesmeerd metaal vóór het lassen te verwijderen. Een grove schijfslijper is te verkiezen boven een wiel slijper, maar indien mogelijk, vermijd het gebruik van enige type slijper.
- Gebruik geen smeermiddelen in het naadvoorbereidings metaalbewerkingsproces, indien mogelijk.
- Gebruik gechloreerde oplosmiddelen niet in het lasgebied omdat ze giftige gassen kunnen vormen in de aanwezigheid van elektrische lasbogen.
- Gebruik geen oxybrandstof snijden, koolstofboog snijden of uithollen processen, of oxybrandstof vlammen om voor te verwarmen.
- Deze processen beschadigen het warmtebeïnvloede gebied en bevorder de groei en hydratatie van de oxidefilm aanwezig op het oppervlak.
- Gebruik plasma boog snijden & uithollen en laser snijden.
- Mechanisch verwijder de plasma boog en laser gesneden randen van 2xxx, 6xxx en 7xxx serie legeringen. De gesmolten randen van deze legeringen zullen schadelijke solidificatiescheuren en warmtebeïnvloede zone condities bevatten. Verwijder een minimum van 1/8 inch metaal van de gesneden rand. Gebruik mechanische metaalverwijderingsmethodes die metaalschroefjes snijden en verwijderen.
- Bereid en reinig de naad vóór montage. Ontvet de oppervlakken met een oplosmiddel.
- Gebruik schoon doek zoals kaasdoek of papier handdoeken om een lasnaad met oplosmiddel te reinigen en drogen.
- Gebruik geen werkwinkeldoeken om lasnatten te reinigen en gebruik geen geperste lucht om de naad af te blazen.
- Geperste lucht bevat vocht en olie verontreinigingen.
- Roestvrij staal draadborstel de naad alleen na oplosmiddel reiniging. Draadborstelen vóór reiniging insluit koolwaterstoffen en andere verontreinigingen in het metaaloppervlak.
- Roestvrij staal draadborstel alle metaal dat geëtst is. De bijproduct residualen van etsen moeten vóór het lassen verwijderd worden.
- Schoon alle draadborstels en snijgereedschappen regelmatig.
Las Ondersteuning
Tijdelijke ondersteuningsstrippen worden meestal gemaakt van koper, geanodiseerd aluminium, roestvrij staal, of diverse keramische materialen. Ze worden gebruikt om penetratie te controleren en worden na het lassen verwijderd. Zorg moet genomen worden om het smelten van het ondersteuningsmateriaal in het lasbad te voorkomen.
Permanente ondersteuningsstrippen worden altijd gemaakt van dezelfde legering als het basismetaal dat gelast wordt. Raadpleeg AWS D1.2 voor ondersteuningsstripverwijderingseisen. Typisch, wordt geen wortelopening gebruikt bij gebruik van tijdelijk ondersteuningsmateriaal. Een wortelopening wordt typisch gebruikt bij gebruik van permanent ondersteuningsmateriaal.
Voorverwarmen En Tussenlag Temperaturen
Voorverwarmen kan gebruikt worden om de thermische effecten van sectiegrootte te verminderen bij het lassen van basismetalen van ongelijke diktes. Warmtebehandelbare basismetalen en 5xxx basismetalen die meer dan 3% Mg bevatten, mogen niet blootgesteld worden aan voorverhitting en tussenlagtemperaturen boven 121°C voor meer dan 15 minuten. Raadpleeg AWS D1.2.
Na-Las Warmtebehandeling En Ouderdom
Wanneer warmtebehandelbare aluminiumlegeringen gelast worden, verliezen ze een significant deel van hun mechanische eigenschappen in de warmtebeïnvloede zone. Als het basismetaal dat gelast wordt in de -T4 aanstelling is, kan veel van de oorspronkelijke sterkte na het lassen hersteld worden door na-las ouderdom.
Als het basismetaal in de -T6 aanstelling gelast wordt, kan het na het lassen in oplossing warmtebehandeld en geouderd worden wat het herstelt tot de -T6 aanstelling. Afhankelijk van welk vullingmetaal gebruikt wordt voor lassen, kan na-las warmtebehandeling en ouderdom problemen veroorzaken.
Als het vullingmetaal niet reageert op warmtebehandeling en ouderdom op dezelfde manier als het basismetaal, kan de lasnaad mechanische eigenschappen vertonen onder die van het basismetaal. Vanwege spanningconcentraties in de las zelf, is dit geen wenselijke conditie.
Daarom, als na-las warmtebehandeling en ouderdom uitgevoerd worden, is het geselecteerde vullingmetaal cruciaal. Neem contact op met Hobart en krijg metallurgisch advies over welke vullingmetalen het beste geschikt zijn voor je toepassing.
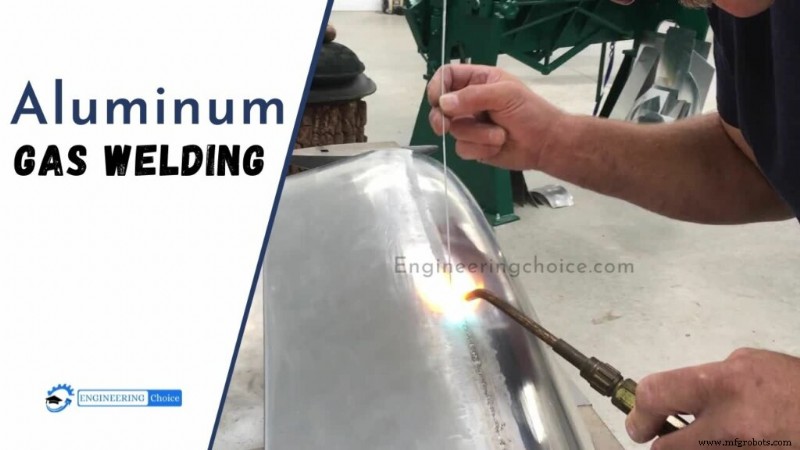
Aluminium Gas Lasproces
Nadat het te lassen materiaal goed voorbereid, gefluxed en voorverhit is, wordt de vlam in kleine cirkels over het startpunt doorgegeven tot de flux smelt. De vulling moet over de oppervlakte van de teen op drie of vier seconde intervallen geschraapt worden, zodat de vuldstaaf telkens uit de vlam komt.
De schraapbeweging geeft aan wanneer er met lassen begonnen moet worden zonder het aluminium te oververwarmen. Het basismetaal moet gesmolten zijn voordat de vuldstaaf toegepast wordt. Voorhand lassen wordt over het algemeen als het beste beschouwd voor aluminium lassen omdat de vlam het te lassen gebied voorverwart. Bij het lassen van dun aluminium is er weinig behoefte aan branderbeweging behalve vooruitgang.
Voor materiaal 4,8 mm dik en dicker, moet de brander gladde laterale beweging krijgen. Dit verdeelt het lasmetaal over de gehele breedte van de las. Een zachte heen-en-weer beweging zal de flux helpen om oxide te verwijderen.
De lasstaaf moet periodiek in het lasbad gedopt en met een voorwaartse beweging uit het bad gehaald worden. Dit stripproces sluit het bad, voorkomt porositeit, en assisteert de flux bij het verwijderen van de oxidefilm.
LASREGELS
Let op: De volgende procedure is voor oxy acetyleen, vanwege de meer technische aard en gevarieerde beschikbaarheid van waterstof.
De regels zijn simpel. Volg ze of faal!
- Open de zuurstoffles volledig om de bovenste pakking te zetten, knipper dan de acetyleen open. Stel regelaars in op gelijke drukken, van 2 tot 5 pond elk, met kleinere mondstukken die lagere drukken nodig hebben.
- Kies een brandertop één maat groter dan op staal gebruikt zou worden, d.w.z. Als je een 00 (dubbel nul) top kiest voor 1mm staalplaat, ga dan naar een 0 top voor 1mm aluminium plaat.
- Als olie, reinig het materiaal met oplosmiddel, lakverdunner, of alcohol. Schrob met roestvrij borstel aan beide kanten net vóór het lassen.
- Flux ofwel de staaf (of draad), of het deel — of, in extreme gevallen, beide. De flux zal een wit poeder zijn dat 1/3 gemengd wordt met ofwel 2/3 water of alcohol.
- Veiligheidsvoorzorgsmaatregelen zoals oogbescherming, adequate ventilatie, en je hoofd uit de rook houden, worden aanbevolen.
- Kies het juiste vullingmetaal voor de te lassen legering. Algemeen lasbare vliegtuig legering plaatmetalen.
Holle, flux-gevulde staaf, was jaren geleden beschikbaar gemaakt, maar naast de twijfelachtige legering, had het de aanhoudende slechte gewoonte om zich netjes te delen, de randen van de naad op te bouwen zonder ze samen te voegen.
Productieproces
- MIG-lassen: Technieken, Apparatuur, Voor- en Nadelen
- De uitdagingen van aluminiumlassen navigeren
- Gas Wolfram Boog Lassen (TIG) Begrepen – Proces, Voordelen en Toepassingen
- Roestvrij Staal Lassen: Een Uitgebreide Handleiding
- Aluminium Solderen: Expert Technieken & Stap-voor-stap Handleiding
- Laselektrodes Uitgelegd: Typen, Toepassingen & Hoe Ze Werken
- Aluminium gaslassen uitgelegd: technieken, tips & veiligheid
- Robotlas meesteren: een uitgebreide gids voor kwaliteit, efficiëntie en kostenbesparing
- Bladmetaalbuigmachines uitgelegd: hoe ze metaal buigen en vormgeven
- Koudlassen Uitgelegd: Metalen Binden Zonder Warmte
- Ferrode Metalen Uitgelegd: Eigenschappen, Typen en Toepassingen