



MIG vs. TIG Lassen: Belangrijkste Verschillen en Toepassingen
Lassen is een van de populaire verbindingsprocessen die bijna alle andere permanente verbindingsprocessen inclusief nietten heeft vervangen. Intensieve ontwikkeling van lasstechniek door de laatste decennia maakt het een prominente keuze voor het verbinden van metalen structuren, kunststoffen en zelfs keramiek. Per definitie is lassen een van de verbindingsprocessen dat twee of meer componenten permanent kan verbinden door coalescentievorming met of zonder de toepassing van additioneel vullingsmateriaal, warmte en druk. Er bestaat een grote verscheidenheid aan dergelijke processen om de behoefte te voldoen aan het monteren van verschillende materialen op diverse manieren. Dergelijke processen kunnen worden geclassificeerd als booglassen, gaslassen, weerstandlassen, vastestof-lassen en intense-energielassen. Elk van deze groepen heeft weer verschillende processen. MIG en TIG lassen zijn twee verschillende booglassenprocessen.
Bij booglassen wordt een elektrische boog gevestigd tussen basismetaal en elektrode. Deze boog is de primaire bron van warmte om de naadvlakken van het basismetaal te smelten om coalescentie te vormen. Aangezien basismetalen vereist zijn om te smelten om verbinding te bereiken, zijn alle booglassenprocessen eigenlijk smeltlasprocessen. Er zijn diverse booglassenprocessen zoals handmatig metaalbooglassen (MMAW), Gas Metal Arc Welding (GMAW), Gas Tungsten Arc Welding (GTAW), Submerged Arc Welding (SAW), Flux Core Arc Welding (FCAW), Electro Slag Welding (ESW), enz. Ze zijn allemaal gebaseerd op hetzelfde principe in termen van verbindingstechniek, maar hun capaciteit en proces zijn anders. Elk biedt bepaalde voordelen ten opzichte van anderen.
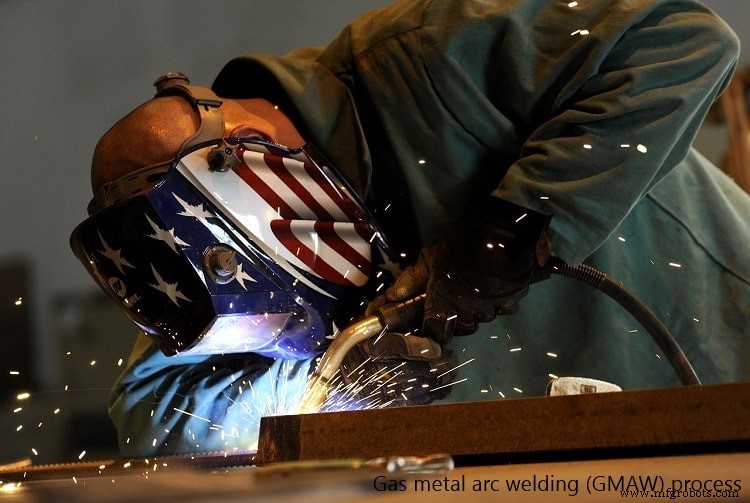
Gas Metal Arc Welding (GMAW) is een hoog productief smeltlasproces waarbij de consumeerbare elektrode continu wordt gevoed naar de laszone van een draadspoel met een geautomatiseerd systeem. De boog, geconstitueerd tussen elektrode en basismetalen onder de aanwezigheid van voldoende potentiaalverschil, smelt de elektrode sneller en depotert vervolgens op de wortelspeling om het proces te perpetueren. Een geschikt beschermingsgas wordt ook toegepast om hoge temperatuur boog en omringende gebieden te beschermen tegen oxidatie. Gebaseerd op beschermingsgas eigenschap, kan GMAW van twee typen zijn: Metal Active Gas en Metal Inert Gas. Bij Metal Inert Gas (MIG) lassen wordt een chemisch inert gas (zoals argon, helium, enz.) gebruikt voor afschermingsdoeleinden; terwijl bij Metal Active Gas lassen, een chemisch actief gas (zoals koolstofdioxide of zuurstof) wordt gemengd met inert gas voor afschermingsdoeleinden.
Gas Tungsten Arc Welding (GTAW), populair bekend als Tungsten Inert Gas (TIG) lassen, is een veelzijdig en betrouwbaar smeltlasproces dat een niet-consumeerbare wolframelektrode gebruikt om de elektrische boog te constitueren. Vullingsmetaal, indien nodig, kan ook extern worden toegepast door een vullingsstaaf in de laszone te voeden. In tegenstelling tot MIG lassen is TIG lassen niet geschikt voor hoge vullingsdepositie-snelheid; echter, de kwaliteit van de verbinding en uitstraling van de lasnaad is veel beter. Dus zowel MIG als TIG lassen zijn smeltlasprocessen waar warmte wordt geleverd door een elektrische boog en beide gebruiken inert gas als beschermingsgas. Echter, ze verschillen op bepaalde manieren inclusief het proces en de capaciteit. De diverse verschillen tussen MIG lassen en TIG lassen zijn hieronder in tabelvorm gegeven.
Tabel: Verschillen tussen MIG lassen en TIG lassen
| MIG Lassen | TIG Lassen |
|---|---|
| MIG lassen wordt uitgevoerd met een consumeerbare elektrode. | TIG lassen wordt uitgevoerd met een niet-consumeerbare elektrode. |
| Elektrode kan gemaakt zijn van elk competent metaal. | Elektrode is gemaakt van wolfram met enkele legeringselementen. |
| Vullingsdepositie-snelheid is erg hoog. Dus proces is hoog productief. | Vullingsdepositie-snelheid is vergelijkbaar laag. |
| Het produceert spatter wat verlies van vullingsmetaal, slechte uitstraling, enz. veroorzaakt. | Het is vrij van spatter als optimale parameters worden ingezet. |
| Autogeen lasmodus is niet mogelijk omdat elektrode consumeerbaar is. | Het is voorkeur voor autogeen modus; kan ook voor andere modi worden toegepast. |
| Het kan niet worden uitgevoerd voor overhead verbindingsvereisten. | Het kan worden toegepast voor overhead verbindingsvereisten. |
| MIG is simpel en vereist meestal geen hoog opgeleide lasser. Het is ook erg makkelijk te controleren. | TIG is wat moeilijker, vooral het vestigen en handhaven van de boog. Dus het vereist ervaren lasser. |
Consumeerbare en niet-consumeerbare elektrode
Een geleidende elektrode is verplicht in elk booglassenproces om de boog te constitueren. Soms depotert deze elektrode zelf gesmolten metaal in de wortelspeling tussen basisplaten. Een consumeerbare elektrode is een die kan smelten door boogwarmte om vulling tijdens het lassen te depoteren. Integenstelling, een niet-consumeerbare elektrode wordt niet verwacht te smelten tijdens het lassen en dus is vullingsmetaal vereist om extern te leveren wanneer beoogd. Bij MIG lassen smelt de consumeerbare elektrode door boogwarmte en levert vervolgens vullingsmetaal. Dus de elektrode wordt continu in de laszone gevoed met een vooraf gedefinieerde snelheid. TIG lassen wordt uitgevoerd met een niet-consumeerbare elektrode en dus smelt het niet om vulling te leveren. In het geval vulling gewenst is, wordt deze additioneel geleverd door een smalle diameter vullingsstaaf onder de boog te voeden.
Elektrodemateriaal
Vullingsmateriaal moet compatibel zijn met basismateriaal, anders zal defecte las worden geproduceerd. Bij MIG lassen kan vullingsmetaal (hetzelfde als elektrodemetaal) gekozen worden volgens basismetaal. Dus elektrode kan gemaakt worden van een grote verscheidenheid aan metalen, elk doorgaans geschikt voor een kleine groep basismetalen. Bij TIG lassen is de elektrode altijd gemaakt van wolfram vanwege zijn sterkte, hoge smelttemperatuur en goede vormbehoudscapaciteit. Soms worden enkele legeringselementen ook toegevoegd aan (bijvoorbeeld thorium, lanthanoxide, ceriumoxide, zirconiumoxide, enz.) met wolfram voor het verbeteren van diverse laskenmerken zoals elektronenemissie, elektrodeslijtage, enz.
Vullingsdepositie-snelheid en productiviteit
In MIG lasproces wordt de elektrode in de vorm van smalle diameter draad die in een spoel gewonden is, continu gevoed door een juiste gemotoriseerde rangschikking. Dus vulling kan sneller worden gedeponeerd en consequent is dit lasproces hoog productief vergeleken met TIG lassen. Dus MIG lassen is geschikt wanneer de rand is voorbereid in V- of U-vorm of wortelspeling groter is.
Spatterniveau en uitstraling
Spatter is kleine druppels gesmolten vullingsmetaal die geproduceerd wordt door verstrooiing van de boog en vervolgens uit de laszone komen. Deze spatter veroorzaakt verlies van vullingsmetaal wat leidt tot niet-uniforme vullingsdepositie-snelheid. Het destabiliseert ook de boog. Abrupt gedeponeerde gesmolten metaaldruppels belemmeren ook de uitstraling en vereisen soms slijpen voor de verwijdering ervan. Veel booglassenprocessen produceren spatter inclusief GMAW (zowel MIG als MAG). Hoewel MIG neigt om laag spatterniveau te produceren, kan het niet spatter-vrij worden uitgevoerd zelfs als optimale set procesparameters en juiste lastechniek worden ingezet. TIG lassen produceert doorgaans geen spatter tenzij het werkmateriaaloppervlak niet schoon is. De door TIG lassen geproduceerde lasnaad is schoon, glad en aantrekkelijk.
Autogeen, homogene en heterogene modi
Op basis van vullingsmetaaltoepassing en de samenstelling ervan, kan lassen worden geclassificeerd als autogeen, homogene en heterogene modi. Een autogeen lasmodus wordt uitgevoerd zonder vullingsmetaal toe te passen. Wanneer de wortelspeling virtueel nul of heel klein is, dan is vulling niet vereist. In homogene lasmodus wordt vulling toegepast en de samenstelling van de vulling is min of meer hetzelfde met die voor basismetaal. Vulling wordt ook toegepast in heterogene lasmodus maar de samenstelling van de vulling verschilt aanzienlijk van die van basismetaal. Aangezien consumeerbare elektrode inherent is aan MIG lassen, kan het niet in autogeen modus worden uitgevoerd. In tegenstelling hiermee is TIG geschikt en verkozen voor dergelijk doel. TIG kan ook voordelig worden toegepast voor homogene en heterogene modi met optimale set parameters.
Mogelijkheid voor overhead verbinden
Laspositie omvat down-hand, geneigd, overhead, enz. Overhead verbindingspositie is erg moeilijk uit te voeren omdat vulling vereist is om tegen de zwaartekracht te depoteren. Gesmolten metaalbad heeft altijd de neiging om naar beneden te vallen en kan zelfs de lasser verwonden. Dus de zwaartekracht alleen is niet geschikt voor juiste vullingsdepositie; in feite legt het een beperking op. Lorentzkracht helpt in dergelijke situatie. TIG lassen met optimale set parameters kan worden ingezet voor overhead lassen. Echter, het vereist een ervaren lasser om goede penetratie en laskwaliteit te bereiken.
Een wetenschappelijke vergelijking tussen Metal Inert Gas (MIG) lassen en Tungsten Inert Gas (TIG) lassen wordt in dit artikel gepresenteerd. De auteur adviseert u om de volgende referenties te raadplegen voor een beter begrip van het onderwerp.
- Gas Metal Arc Welding Handbook door W. H. Minnick (2007, Goodheart Willcox).
- Basic TIG & MIG Welding (GTAW & GMAW) door I. H. Griffin, E. M. Roden en C. W. Briggs (3e editie, Delmar Cengage Learning).
Industriële technologie
- MIG vs. TIG Lassen: De Juiste Booglassertechniek Kiezen voor Uw Project
- MIG vs. TIG Lassen: De Juiste Techniek Kiezen voor Uw Project
- MIG vs. MAG Lassen: Belangrijkste Verschillen Uitgelegd
- GMAW vs. GTAW: Uitgebreide Vergelijking van Twee Booglassen Technieken
- MMAW vs GMAW: Belangrijkste Verschillen in Lasprocessen
- TIG vs A-TIG Lassen: Belangrijkste Verschillen Uitgelegd
- A-TIG vs FB-TIG Lassen: Verschillen in Lastechnieken Begrepen
- Smeltlassen vs. Vastestof-lassen: Belangrijkste verschillen uitgelegd
- Voorhand vs. achterhand lassen: belangrijkste verschillen uitgelegd
- Metaalbewerking vs. metaallas: wat scheidt hen?
- MIG vs. TIG lassen: Welke techniek levert superieure prestaties?