



Draad EDM-bewerking beheersen: 6 cruciale stappen
Niet alles kan met draad EDM-bewerking gedaan worden. Analyseren en beoordelen van de bewerkingstekeningen. Volgens de bestaande bewerkingsapparatuur, overweeg de haalbaarheid van deze verwerkingsmethode. Bewerking kan niet worden bereikt in de volgende situaties:
De smalle kiert is kleiner dan de diameter van de elektrodraad plus de ontladingskiert. De binnenhoek van het patroon mag geen R-hoek hebben of de vereiste R-hoek van de binnenhoek is kleiner dan de diameter van de elektrodraad. Werkstukken van niet-geleidende materialen. Werkstukken wiens dikte de spannaamte van het draadframe overschrijdt. De bewerkingslengte overschrijdt de effectieve hub van de X- en Y-wa van de werktuigmachine, en het werkstuk vereist hoge precisie.
Onder de voorwaarde dat aan de draad EDM-bewerking wordt voldaan, moet volgens de bewerkingsvereisten van de onderdelen, zoals oppervlakkwaliteit en dimensionele nauwkeurigheidsvereisten, worden besloten of men kiest voor medium draad EDM-proces of lage snelheid draad EDM-proces. Voor onderdelen met hoge dimensionele nauwkeurigheid en goede oppervlakteroughness, moeten lage-snelheid draadsnijwerktuigen worden gebruikt om te voltooien.
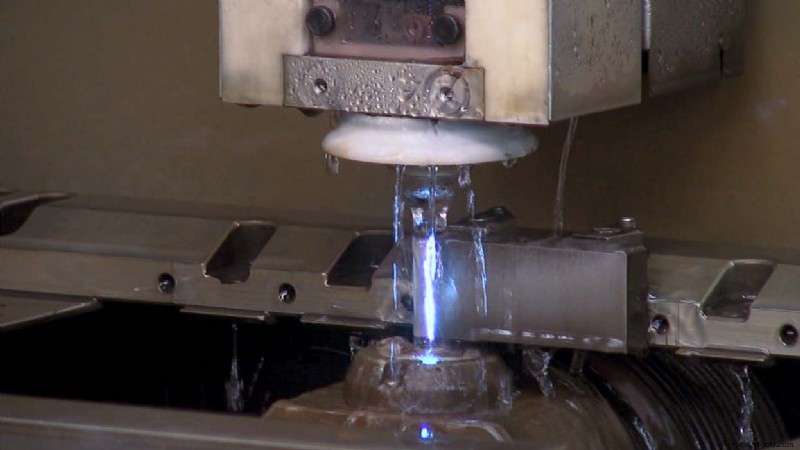
Draad EDM-bewerking
1) Rationele selectie van werkstukmaterialen
Om de vervorming van het werkstuk door draad EDM te verminderen, moeten materialen met goede smeedeigenschappen, goede doorlatendheid en kleine warmtebehandelingsvervorming worden geselecteerd. Het materiaal van het werkstuk moet volgens de technische eisen warmtebehandeld worden.
2) Bewerking van getapte gaten
Voor de bewerking van gesloten gaten en sommige punching-matrices, moeten draadgaten worden verwerkt voordat de online snijdering plaatsvindt. De positie van het getapte gat moet consistent zijn met het bewerkingsstartpunt dat tijdens de programmering is gespecificeerd.
3) Kies het type elektrodraad
Medium-snelheid draad EDM gebruikt doorgaans molybdeendraad met een diameter van 0,18 mm als elektrodraad, lage-snelheid draad EDM gebruikt doorgaans messingdraad of gegalvaniseerde draad, enz. De diameter van de elektrodraad kan gebaseerd worden op de bewerkingsnauwkeurigheidsvereisten. Probeer elektrodraad met een diameter niet minder dan 0,2 mm te kiezen om een hogere snijsnelheid te verkrijgen en het risico op draadonderbreking tijdens de bewerking te verminderen.
4) Spanning en correctie van werkstuk
Volgens de bewerkingsvorm en -afmeting van het werkstuk, selecteer de juiste spanningsmethode om de positie van het werkstuk te bepalen. Als de spanningsmethoden van platen, draaiende onderdelen, en blokken verschillen, kunt u speciale spanvoorzieningen of zelf-ontworpen spanvoorzieningen kiezen om het werkstuk te spannen. Nadat het werkstuk is gespannen, moet het gecorrigeerd worden. Over het algemeen gaat het om het controleren van de loodrechtigheid en vlakheid van de werkstukspanning, en het corrigeren van de assenparallelliteit van het werkstukreferentievlak en de werktuigmachine.
5) Inrijden en richten
Rol de elektrodraad correct op elk deel van het draadloopmechanisme om de elektrodraad met een bepaalde spanning te houden. Gebruik geschikte methoden om de verticaliteit van de elektrodraad te corrigeren, zoals draaduitlijning met een uitlijner, draaduitlijning met vonken, enz.
6) Positionering van de elektrodraad
Voordat de draad EDM-bewerking begint, moet de draadelektrode nauwkeurig worden gepositioneerd op de startcoördinatenpositie van het snijden. De afstelmethoden omvatten visuele inspectie, vonkenmethode, en automatische uitlijning. De huidige CNC-draadsnijdwerktuigen hebben allemaal de functie van contactvoeling, en ze hebben allemaal de functies van automatische randerkenning en automatische centrumvinding. Ze hebben een hoge uitlijningsnauwkeurigheid en zijn zeer handig voor de positionering van de elektrodraad. De bedieningsmethode verschilt per machine.
Tips voor draad EDM
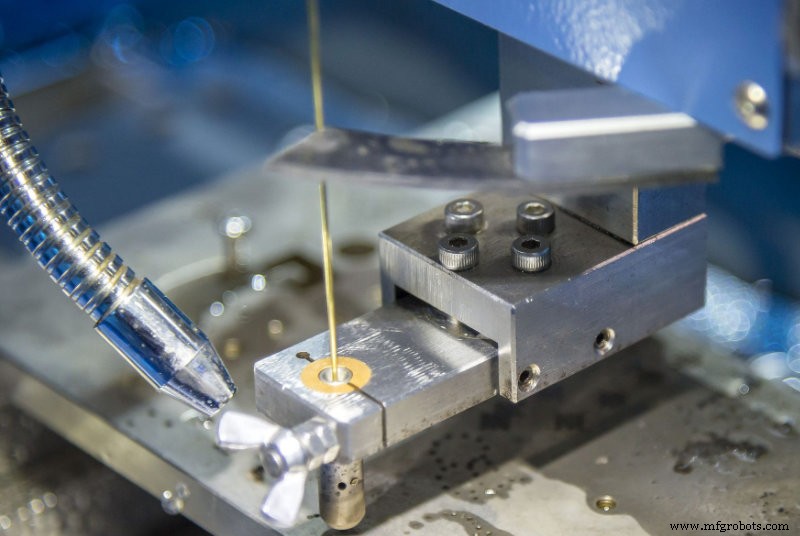
WEDM-programmering is het kernpunt van het hele proces. De werktuigmachine wordt verwerkt volgens het numerieke besturingsprogramma. De correctheid van het programma beïnvloedt direct de bewerkingsvorm en bewerkingsnauwkeurigheid. De meeste van de daadwerkelijke productie gebruikt automatische programmeringsmethoden.
Nadat de programmering is voltooid en vóór het formele snijproces, moet het CNC-programma worden gecontroleerd en geverifieerd om de correctheid te bepalen. Het numerieke besturingssysteem van de draad EDM-werktuigmachine biedt een methode van programmacontrole. De veelvoorkomende methoden zijn: één is de tekeninginspectiemethode, die voornamelijk wordt gebruikt om te verifiëren of er een foutieve syntax in het programma zit en of het voldoet aan de patroonbewerkingscontour. De andere is de lege hub inspectiemethode, het kan de daadwerkelijke bewerking van het programma controleren, controleren of er botsing of interferentie is in de bewerking, en of de hub van de werktuigmachine aan de bewerkingsvereisten voldoet, etc., door de simulatie van de dynamische bewerkingssituatie, worden het programma en het bewerkingspad volledig geverifieerd.
Voor sommige punching-matrices met hoge dimensionele nauwkeurigheidsvereisten en kleine passingskieren tussen convexe en concave matrices, kunt u eerst proefsnijden met een dunne plaat om de dimensionele nauwkeurigheid en passingskieren te controleren. Als u ontdekt dat het niet aan de eisen voldoet, moet u het programma tijdig herzien tot de verificatie gekwalificeerd is. Tijdens de bewerking kunnen elektrische en niet-elektrische parameters worden aangepast volgens de bewerkingstoestand om de bewerking in de beste ontladingstoestand te houden. Na afloop van de formele snijbewerking, haast u niet om het werkstuk te verwijderen, controleer of de begin- en eindcoördinatenpunten consistent zijn. Als er problemen worden gevonden, moeten "herstel" maatregelen tijdig worden genomen.
Productieproces
- Sinker EDM vs. Wire EDM: Belangrijke Verschillen & Praktische Toepassingen
- Draadsnijden Beheersen: Een Uitgebreide Gids voor Wire EDM
- Waarom Wire EDM Snijmachines Precisie en Kostenbesparing Leveren
- CNC draadsnijden: definitie, proces en toepassingen
- Waarom EDM draadsnijmachines de toonaangevende keuze van de industrie zijn
- De geavanceerde EDM-draadsnijdmachine: Precisie & Betrouwbaarheid
- Draad-EDM in Taiwan: Precisie-inzichten in de metaalindustrie
- Top Wire EDM machines: precisiesnijoplossingen uit Taiwan
- CNC Wire EDM: de ultieme precisiemachining oplossing voor uw werkplaats
- De Juiste EDM Draadmateriaal Kiezen: Waarom het Belangrijk is voor Precisie en Prestaties
- EDM-draaderosie uitgelegd: hoe elektrische ontladingsbewerking nauwkeurige sneden vormgeeft