



Diagnostiek van veelvoorkomende EDM-bewerkingsproblemen: Oorzaken en oplossingen
Gebroken draad
- Slechte ontladingsstatus
Verlaag de waarde van P. Als de draad nog steeds breekt na verlaging van P, overweeg dan de waarde van I te verlagen tot de draad continu loopt. Deze actie verlaagt de verwerkingsefficiëntie. Bij frequente draadbreuk, raadpleeg de volgende punten om de hoofdoorzaak te vinden.
- De spoeltoestand is niet goed. Bijvoorbeeld, de boven- en onderste spoelen kunnen niet gebruikt worden voor vlakke verwerking, of tijdens open verwerking bevindt de draadbreuk zich meestal in het bewerkingsgebied.
Verlaag de P-waarde en controleer of de boven- en onderste spuitbusjes beschadigd zijn. Zo ja, vervang ze tijdig.
- Het geleidingsblok is ernstig versleten of te vuil, de draad breekt meestal in de buurt van het geleidingsblok.
Draai of vervang het geleidingsblok en reinig het.
- Het draadgeleidende deel is te vuil, wat draadschraping veroorzaakt, meestal breekt de draad in de buurt van het geleidende deel.
Reinig de draadgeleidende onderdelen.
- Te veel spanning
Verlaag de draadspanning FW in de parameters, met name bij taper snijden.
- Er is een probleem met de kwaliteit van de elektrodedraad en het werkstukmateriaal.
Vervang de elektrodedraad, verlaag de P- en I-waarden tot de draad continu loopt.
- De afvaldraad in de afvalbak loopt over en komt in contact met de machine of de bodem, wat een kortsluiting veroorzaakt. Meestal breekt de draad net na het starten van de bewerking.
Plaats de overloopende afvaldraad terug in de bak en reinig de bak tijdig.
- Draadbreuk aan de opwielwiel
Controleer de draadpersverhouding van het opwielwiel, de standaardwaarde is 1:1,5~1,6.
- Onvoldoende koelwater voor het geleidingsblok, meestal breekt de draad in de buurt van het geleidingsblok.
Controleer de koelwatercircuit.
- De geleidbaarheid van gedemineraliseerd water is te hoog, meestal breekt de draad in het bewerkingsgebied.
Controleer de geleidbaarheid van het water. Als het buiten tolerantie is, vervang de hars tijdig.
- De kwaliteit van gedemineraliseerd water is slecht, de draad breekt meestal in het bewerkingsgebied.
Als het water in de tank troebel is, een vreemde geur heeft of er een probleem is met het toegevoegde zuivere water, moet de tank tijdig worden gereinigd en het filterelement vervangen.
- De draad is gebroken, er zit afvaldraad in het keramische geleidingswiel van de onderkop, of de lager van het geleidingswiel draait niet soepel.
Reinig en herstel het keramische geleidingswiel, vervang de lager indien nodig.
- Het balanswiel schudt te veel en de draad wordt niet soepel getransporteerd.
Corrigeer de draadsnelheid en gebruik een spanningsmeter om de draadspanning te corrigeren.
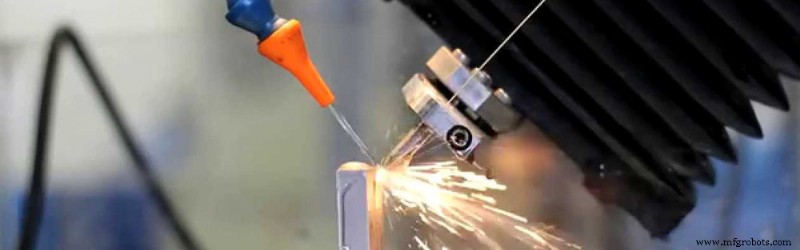
Lage bewerkingssnelheid
- Niet verwerkt volgens het standaardproces, de boven- en onderste spoelen zijn meer dan 0,1 mm van het werkstuk verwijderd.
Zoveel mogelijk vlakke verwerking toepassen.
- Het aangemaakte procesbestand is onjuist.
Voer de relevante verwerkingsvereisten correct in en genereer redelijke procesdocumenten.
- Wijziging van de verwerkingsparameters, met name als de P- en I-waarden te veel worden verlaagd, daalt de verwerkingssnelheid sterk.
Het is noodzakelijk de ontladingsprocesparameters redelijk aan te passen.
- De spoeltoestand is niet goed genoeg om de standaard spoeldruk te bereiken.
Als vlakke verwerking werkelijk niet mogelijk is, moet de verwerkingssnelheid correct worden begrepen.
- Vormverandering van het werkstuk leidt tot onstabiele ontladingstoestand tijdens bewerking, met name bij afwerken.
Rangschik het proces redelijk om materiaalvervorming te controleren.
- Als ACO (Automatische Procesoptimalisatie) in de parameters is geselecteerd, zal de verwerkingsrendement dalen bij onstabiele verwerking.
Bij stabiele snijden kan de ACO-functie worden geannuleerd.
- Voor werkstukken met veel hoeken, kan het gebruik van hoge-precisieparameters hogere nauwkeurigheid opleveren, maar verlaagt de efficiëntie.
Door de STR-waarde van de hoekstrategie adequaat te verlagen, kan de verwerkingssnelheid worden verhoogd.
- Modus 30 verwerking, de ontladingsstabiliteit is niet goed, de snelheid is langzaam.
Wijzig de parameter UHP en verhoog met 2 waarden.
- De afwerksnelheid is langzaam.
De relatieve verwerkingshoeveelheid per snede kan kleiner worden gemaakt. Als de snelheid van één afwerkbeurt verhoogd moet worden, kan de offset van de hoofdsnede met 0,005~0,01 mm worden verlaagd.
- De hoofdsnij-efficiëntie is lager dan eerder.
Onderhoud de werktuigmachine tijdig.
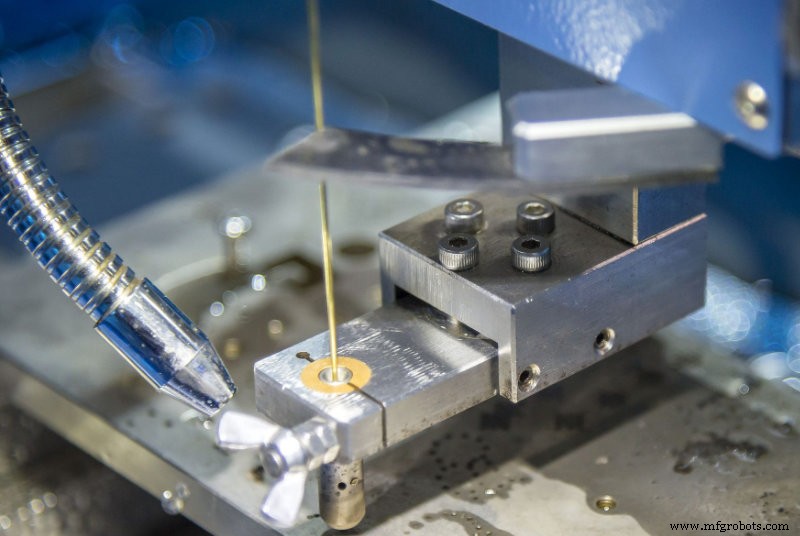
Draadsporen op het oppervlak
- Er is een probleem met de kwaliteit van de elektrodedraad.
Het wordt aanbevolen om originele verbruiksartikelen te gebruiken.
- Het werkstukmateriaal is problematisch, of het materiaal bevat onzuiverheden.
Vervang het werkstukmateriaal.
- De vrijmaking van lokale interne spanning in de interne structuur van het werkstuk zal draadsporen veroorzaken op individuele posities van het werkstuk.
Optimaliseer de verwerkingstechnologie om de interne spanning en vervorming van het materiaal te reduceren.
- De temperatuur van de werkvloeistof is te hoog of de temperatuur verandert te veel.
Er moet een koelkast worden gebruikt om de vloeistoftemperatuur te controleren en een geschikte omgevingstemperatuur te waarborgen.
- De externe omgeving van de werktuigmachine is slecht en de trilling is groot.
Verbeter de externe omgeving van de werktuigmachine.
- Het geleidingsblok is ernstig versleten.
Draai of vervang het geleidingsblok.
- Onvoldoende koelwater voor boven- en onderste geleidingsblokken.
Reinig de relevante onderdelen.
- De draadgeleiding is te vuil.
Onderhoud het draadgeleidingsgedeelte.
- De werkvloeistof is te vuil.
Reinig de vloeistofbak en watertank, vervang de werkvloeistof.
- Observeer of de ontladingstoestand stabiel is, en of er een kortsluiting-terugtreedfenomeen is tijdens afwerken.
Als er een kortsluiting is tijdens afwerken, kan de UHP-waarde met 1~2 worden verhoogd.
- Als de ontladingsstroom en -spanning normaal zijn bij afwerken, maar de snelheid heel laag is.
De relatieve offset kan worden verlaagd.
- De spoeltoestand is niet goed, en kan de standaard spoeldruk en straalvorm niet bereiken.
Controleer of de boven- en onderste spuitbusjes beschadigd zijn. Zo ja, vervang ze tijdig.
- Draadspanning is onstabiel.
Kalibreer de draadsnelheid en spanning.
Het oppervlak is niet gepolijst
- De relatieve offset is te klein.
Verhoog de relatieve offset adequaat.
- De vervorming van het werkstukmateriaal veroorzaakt oneffen snijsnelheid tijdens afwerken.
Rangschik het proces redelijk om materiaalvervorming te reduceren.
- De kwaliteit van de elektrodedraad is slecht. Het wordt aanbevolen om originele verbruiksartikelen te gebruiken.
- De draadgeleiding is te vuil.
Onderhoud het draadgeleidingsgedeelte.
- Het geleidingsblok is ernstig versleten. Draai of vervang het geleidingsblok.
- Verkeerde selectie van procesparameters.
Voer de relevante verwerkingsvereisten correct in en genereer redelijke procesdocumenten.
- De spoeltoestand is niet goed, en kan de standaard spoeldruk en straalvorm niet bereiken.
Controleer of de boven- en onderste spuitbusjes beschadigd zijn. Zo ja, vervang ze tijdig.
Grote snijvormfout
- Bij het snijden van hoeken, zal de achterblijvende elektrodedraad de hoeken laten instorten.
Voor werkstukken met hoge hoeknauwkeurigheidsvereisten, moeten parameters met hoekstrategieën worden geselecteerd.
- Om de vervorming tijdens de verwerking van grotere werkstukken te reduceren, kan de verwerkingstechnologie worden verbeterd:
(A) Matrijs:
Maak twee hoofdsneden, verhoog eerst de compensatiehoeveelheid van de hoofdsnede met 0,1~0,2 mm aan één kant voor de eerste hoofdsnede, laat de spanning vrij, en gebruik dan de standaardoffset voor de tweede hoofdsnede.
(B) Stempel:
1) Er moeten twee of meer tijdelijke stegen worden gereserveerd, en open verwerking wordt gebruikt tijdens programmeren.
2) Rangschik een redelijke startpositie en steunpositie. Probeer gaten te puncheren en vermijd direct snijden vanaf de buitenkant van het materiaal.
- De draad is niet verticaal.
Voer de draadkalibratie opnieuw uit.
- De externe omgeving van de werktuigmachine is slecht en de trilling is groot.
Verbeter de externe omgeving van de werktuigmachine.
- De kwaliteit van elektrodedraad en werkstukmateriaal.
Het wordt aanbevolen om originele verbruiksartikelen en materialen zonder kwaliteitsproblemen te gebruiken.
- De afstand tussen de werkstukspanningspositie en de boven- en onderste spoelen is te groot.
Pas de spanningsmethode aan.
- De draadsnelheid of draadspanning is onstabiel.
Pas de draadsnelheid en spanning aan of kalibreer ze.
- De spoelomstandigheden zijn aanzienlijk veranderd, waardoor de draad sterk trilt.
Controleer de boven- en onderste spuitbusjes. Als de spuitbusjes beschadigd zijn, moeten ze tijdig worden vervangen.
- Of de as van de werktuigmachine en de boven- en onderarmen botsen, waardoor de mechanische nauwkeurigheid verandert.
Als de as of de boven- en onderarmen botsen, wat leidt tot abnormale nauwkeurigheid, neem dan tijdig contact op met servicepersoneel voor reparaties.
Werkstuk hol of uitgebulgd
- Holte in het midden van het werkstuk: je kunt de Ssoll-waarde van de hoofdsnede- en afwerkparameters verlagen, de draadsnelheid en spanning verhogen, de constante snijsnelheid van de laatste snede verhogen, en de relatieve offset tussen afwerk 1 en de hoofdsnede vergroten.
- Uitbulging in het midden van het werkstuk: het tegenovergestelde van de methode voor het verwerken van een hol midden van het werkstuk.
De twee uiteinden van het rechte lichaam zijn verschillend
- De kwaliteit van de elektrodedraad is slecht.
Het wordt aanbevolen om originele verbruiksartikelen te gebruiken.
- Optimaliseer de parameters.
1) Verhoog de draadsnelheid en verhoog de draadspanning iets.
2) Pas de parameter CCON aan.
3) Bij programmeren, voeg tapercompensatie toe in het programma.
Draadspoor aan de snijrand van de matrijs
- Neem de boog-in-boog-uit methode aan.
Bij programmeren wordt de boog-in-boog-uit methode toegepast, en de boogmaat is 0,5 mm.
- Neem de in-uit punt scheidingsmethode aan.
Bij programmeren, stel elk insteekpunt in op een andere positie om te voorkomen dat men op dezelfde positie in- en uitgaat.
Productieproces
- Draadsnijden Beheersen: Een Uitgebreide Gids voor Wire EDM
- CNC draadsnijden: definitie, proces en toepassingen
- De geavanceerde EDM-draadsnijdmachine: Precisie & Betrouwbaarheid
- Top Wire EDM machines: precisiesnijoplossingen uit Taiwan
- EDM-productie Begrepen: Precisie & Kracht in Materiaalverwijdering
- Top CNC EDM machines voor precisiebewerking
- Wire EDM-bewerking: Expert gids voor precisiesnijden & geavanceerde voordelen
- Wire EDM-bewerking FAQs – Expert Antwoorden en Inzichten (Deel 2)
- Wire EDM-bewerking FAQs: Expert Antwoorden voor Precies Snijden
- Sinker EDM vs Wire EDM: Belangrijkste verschillen & toepassingen uitgelegd
- Draaderosie programmeren: complete CNC-gids voor machinisten