



Extrusieproces: Werking, Typen (Direct, Indirect, Hydrostatisch, Warm, Koud), Toepassingen, Voordelen & Nadelen
Extrusieproces (Extrusion)
Extrusie: werkstuk (billet) door matrijs gedrukt (compressieve kracht) → doorsnede reductie/vorming. Vergelijkbaar met trekken maar met druk → grotere vervorming per pas mogelijk. Veelvoorkomend: aluminium, kunststof, staalbuizen/staven.
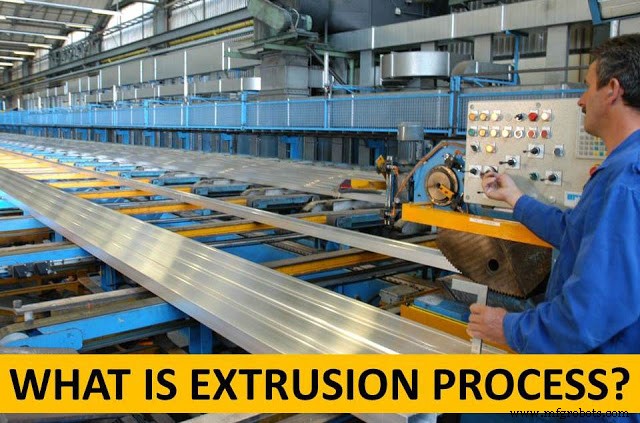
Werkprincipe
- Billet produceren (standaard afmeting).
- Verwarmen (warm extrusie) of koud laten; in extrusiepers plaatsen (stempel-cilinder met matrijs bovenaan).
- Stamp drukt billet naar matrijs.
- Matrijsopening = gewenste doorsnede; hoge druk dwingt metaal door opening.
- Extrusaaf afkoelen, eventueel warmtebehandelen voor eigenschappen.
Typen naar Stroomrichting
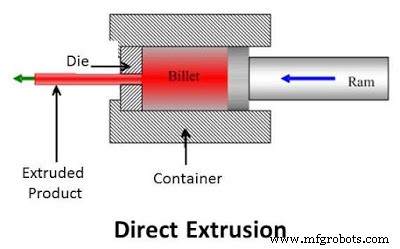
Directe Extrusie (Forward Extrusion)
Metaal stroomt in stempelrichting. Stempel beweegt naar matrijs. Hoge wrijving billet-container → hogere kracht nodig.
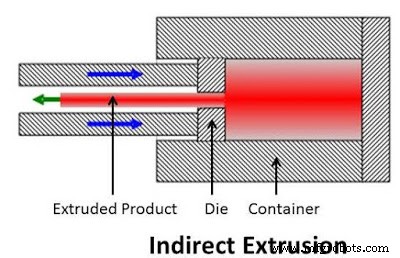
Indirecte Extrusie (Backward Extrusion)
Metaal stroomt tegenovergestelde richting van stempel. Matrijs op stempel gemonteerd; metaal stroomt door ringvormige ruimte stempel-container. Lage wrijving → lagere kracht.
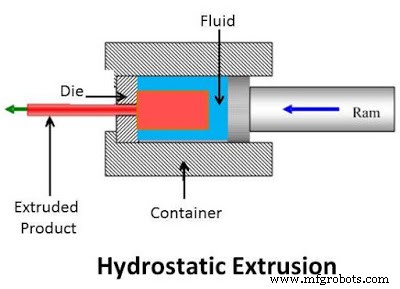
Hydrostatische Extrusie
Vloeistof (plantenolie) tussen stempel & billet → geen wrijving billet-container. Druk via vloeistof. Uitdaging: lekkage, oncontroleerbare snelheid.
Typen naar Temperatuur
Warm Extrusie
Boven rekristallisatietemperatuur (0,5-0,6 × Tsmelt).
Voordelen: Lagere kracht, makkelijker vervormen, geen verharding.
Nadelen: Slechtere finish (schaal), hogere matrijslijtage, meer onderhoud.
Koude Extrusie
Onder rekristallisatietemperatuur (kamertemperatuur). Aluminium blikken, cylinders, buikzakjes.
Voordelen: Hoge mechanische eigenschappen, uitstekende finish, geen oxidatie.
Nadelen: Hogere kracht, verharding in product.
Toepassingen
- Buizen & holle profielen (massaal).
- Aluminium profielen: constructies, ramen, deuren, auto-frames.
- Kunststof objecten (profielen, buizen, film).
Voordelen & Nadelen (Algemeen)
Voordelen
- Hoge extrusieratio (billet/extrusaaf doorsnede).
- Complexe doorsneden makkelijk maakbaar.
- Zowel brokbare als rekbare materialen.
- Koude extrusie → hoge eigenschappen.
Nadelen
- Hoge investeringskosten (pers, matrijzen, ovens).
- Hoge compressieve krachten vereist.
Extrusie is de sleutel tot complexe, lange profielen in aluminium en kunststof. Vragen over matrijsontwerp, wrijvingsmodellen of extrusiefouten? Stel ze gerust!
Productieproces
- Niet-Traditionele Bewerking: Eisen, Typen, Voordelen & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
- Vastestoflassen: Principes, Typen, Toepassingen, Voor- en Nadelen
- Smederlassen: Principes, Technieken, Toepassingen, Voor- en Nadelen
- Spuitgietmachines: Ontwerp, Bedrijf, Toepassingen, Voor- en Nadelen
- Extrusieproces: Principes, Types, Toepassingen en Deskundige Inzichten
- Extrusie Uitgelegd: Proces, Typen en Praktische Toepassingen