



Extrusie Uitgelegd: Proces, Typen en Belangrijke Toepassingen
Wat is Extrusie?
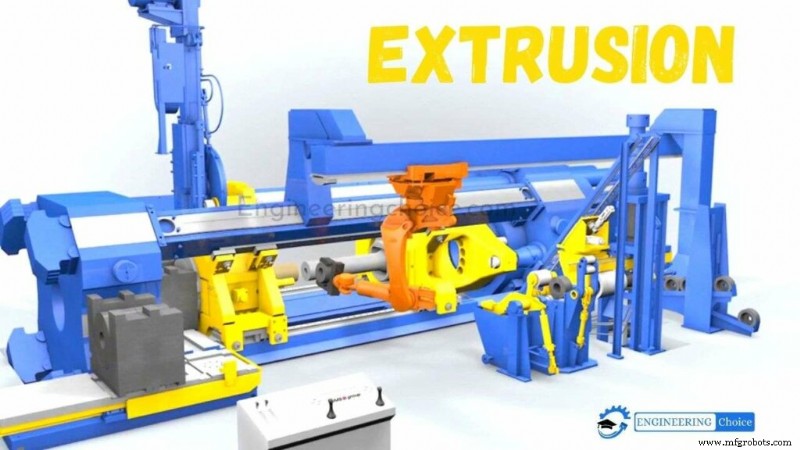
Extrusie is een proces dat gebruikt wordt om objecten van een vast doorsnedeprofiel te creëren door materiaal door een matrijs van de gewenste doorsnede te duwen. De twee hoofdbordelen ten opzichte van andere productieprocessen zijn de capaciteit om zeer complexe doorsnedes te creëren; en om met materialen te werken die bros zijn, omdat het materiaal alleen compressieve en afschuivingsspanningen tegenkomt. Het creëert ook een uitstekende oppervlakteafwerking en geeft een aanzienlijke vrijheid van vorm in het ontwerpproces.
Trekking is een vergelijkbaar proces, dat de treksterkte van het materiaal gebruikt om het door de matrijs te trekken. Het beperkt de hoeveelheid verandering die in één stap uitgevoerd kan worden, dus is het beperkt tot eenvoudigere vormen, en meestal zijn meerdere stappen nodig. Trekking is de belangrijkste manier om draad te produceren. Metaalstaven en buizen worden ook vaak getrokken.
Extrusie kan continu zijn (theoretisch oneindig lang materiaal producerend) of semi-continu (veel stukken producerend). Het kan met warm of koud materiaal gedaan worden. Veelvoorkomend geëxtrudeerde materialen omvatten metalen, polymeren, keramieken, beton, modelerklei, en voedingsmiddelen. Producten van extrusie worden over het algemeen geëxtrudeerden genoemd.
Ook aangeduid als "gat flanging", kunnen holle gaten binnen geëxtrudeerd materiaal niet geproduceerd worden met een eenvoudige platte extrusiematrijs, omdat er geen manier zou zijn om het middenrib van de matrijs te ondersteunen. In plaats daarvan, neemt de matrijs de vorm aan van een blok met diepte, beginnend eerst met een vormprofiel dat het middenstuk ondersteunt.
De matrijsvorm verandert dan intern langs zijn lengte in de finale vorm, met de opgehangen middenstukken ondersteund vanaf de achterkant van de matrijs. Het materiaal stroomt rond de steunen en smelt samen om de gewenste gesloten vorm te creëren.
De extrusie van metalen kan ook hun kracht verhogen.
Kenmerken van Extrusie
- In staat om complexe doorsnedes te creëren en uniform over de hele lengte van de geëxtrudeerden
- Factoren die de kwaliteit van extrusie beïnvloeden zijn matrijsontwerp, extrusieverhouding, billet temperatuur, smering, en extrusiesnelheid. Bekijk de gedetailleerde ontwerpgids voor metaalextrusie, "Hoe onderdelen te ontwerpen voor directe metaalextrusie" om de 5 belangrijke ontwerpvariabelen van metaalextrusie en ontwerp voor fabricatie (DFM) extrusie ontwerp tips te begrijpen.
- Vergelijkbaar met elke andere metaalvormingsprocessen, kan het ofwel warm of koud uitgevoerd worden, hoewel het proces over het algemeen uitgevoerd wordt bij verhoogde temperaturen om de extrusiekracht te verminderen en de duktiliteit van het materiaal te verbeteren
- Lage kosten door verminderde ruwstoffenverspilling en hoge productiesnelheid
- Bros materiaal kan vervormd worden zonder te scheuren omdat het alleen compressieve en afschuivingsskrachten uitoefent in het voorraaddeel
- Gevormde delen hebben een uitstekende oppervlakteafwerking wat na-bewerking minimaliseert
- Metaalextrusie neigt tot het produceren van een gunstige uitgezette korrelstructuur in de richting van het materiaal.
- De minimale wanddikte van ~1mm (aluminium) tot ~3mm (staal) kan bereikt worden
Typen Extrusieprocessen
Metaalextrusie kan onderverdeeld en gegroepeerd worden in de volgende categorieën, afhankelijk van de richting van de extrusiestroom, het medium dat gebruikt wordt om kracht toe te passen, werktemperatuur, etc.
- Directe Extrusie
- Indirecte Extrusie
- Hydrostatische Extrusie
- Laterale of Verticale Extrusie
- Warmte Extrusie
- Koude Extrusie
- Impact Extrusie
1. Directe Extrusie
Directe Extrusie, soms Voorwaartse Extrusie genoemd, is de meest voorkomende vorm van extrusie. Begint met het laden van een verwarmde billet (alleen voor warme extrusie, later besproken) in een perscaviteit container waar een dummy blok achter geplaatst wordt.
Dan drukt de mechanische of hydraulische ram op het materiaal om het door de matrijs te duwen. Daarna, nog steeds warm, wordt het deel gerekt om te strakken. Dit proces is prachtig geanimeerd door Core Materials.
Onder directe extrusie, wordt de hoge wrijving veroorzaakt door stalen bij hogere temperaturen verminderd door gesmolten glas als smeringsmiddel te gebruiken, terwijl oliën met grafietpoeder gebruikt worden voor smering bij lage temperaturen. Het dummy blok wordt gebruikt om de top van de perssteel (stempel of ram) te beschermen bij warme extrusie.
Wanneer de stempel het einde van zijn slag bereikt, kan een klein deel van de billet genaamd "butt end" niet door de matrijsopening geduwd worden.
Voordelen van Directe metaalextrusie
- Geen billetwijziging vereist
- Kan gebruikt worden voor zowel warme als koude extrusie
- Eenvoudig gereedschap vergeleken met andere extrusieprocessen
Nadelen van Directe metaalextrusie
- Hoge krachtvereiste door wrijving
- Butt end blijft in de caviteit
- De vereiste kracht om de ram te duwen verandert als de stempel beweegt
2. Indirecte Extrusie
Bij Indirecte Extrusie, bevindt de matrijs zich aan het einde van de hydraulische ram en beweegt naar de billet in de caviteit om het materiaal door de matrijs te duwen. Dit is geïllustreerd in figuur 2 hieronder.
Dit proces verbruikt minder vermogen door de statische billetcontainer die minder wrijving op de billet veroorzaakt. Echter, het ondersteunen van het geëxtrudeerde deel is moeilijk wanneer het extrudaat de matrijs verlaat.
Voordelen van Indirecte metaalextrusie
- Minder wrijving en minder vermogen gebruikt
- Kan gebruikt worden voor zowel warme als koude extrusie
- Eenvoudig gereedschap vergeleken met andere extrusieprocessen
Nadelen van Indirecte metaalextrusie
- Moeilijk om het geëxtrudeerde deel te ondersteunen
- De holle ram beperkt de toegepaste belasting
3. Hydrostatische extrusie
Bij hydrostatische extrusie, wordt de kamer/caviteit kleiner gemaakt dan de billet en gevuld met hydraulische vloeistof die de kracht van de ram naar de billet overdraagt. Hoewel tri-assiale krachten door de vloeistof toegepast worden, verbetert de druk de vormbaarheid van de billet. Het afdichten van de vloeistof moet op een vroeg stadium overwogen worden om lekkage en verminderde drukproblemen te voorkomen.
Hoewel de hydraulische vloeistof de wrijving tussen de wand en de billet elimineert door ze te isoleren, door de gespecialiseerde apparatuureis, de hoge insteltijd en lage productiesnelheid, is het gebruik in de industrie beperkt in vergelijking met andere extrusieprocessen.
Voordelen van Hydrostatische metaalextrusie
- Lage vermogen/kracht vereiste door geen wrijving
- Snelle productiesnelheden & hoge reductieverhoudingen
- Lagere billet temperatuur
- Gelijke stroom van materiaal door gebalanceerde krachtverdeling
- Grote billets en grote doorsnedes kunnen geëxtrudeerd worden
- Geen billetrest blijft in de container
Nadelen van Hydrostatische metaalextrusie
- Billets hebben voorbereiding nodig door één uiteinde af te taperen om de matrijsinvalshoek te matchen
- Alleen koude extrusie mogelijk
- Moeilijk om de hoge-druk vloeistof te bevatten
4. Laterale Extrusie
Bij Laterale Extrusie, is de container in een verticale positie zoals in de afbeelding getoond, en de matrijs bevindt zich aan de zijkant. Dit proces is geschikt voor laag smeltpunt materiaal.
5. Impact Extrusie
Impact extrusie maakt deel uit van de koude extrusie categorie, zeer vergelijkbaar met Indirecte extrusie en beperkt tot zachtere metalen zoals Lood, Aluminium, en koper. Zoals het schematisch illustreert, wordt de stempel met hoge snelheid naar beneden geduwd en heeft extreme kracht op de slug om achterwaarts te extruderen.
De dikte van het Extrudaat is een functie van de clearance tussen de stempel en de matrijs caviteit. De Extrudaten worden van de stempel afgestreken door het gebruik van een stripper plaat.
Voor impact extrusies, wordt vaak een mechanische pers gebruikt en het deel gevormd bij hoge snelheid en over een relatief korte slag.
Aangezien de krachten die op de stempel en matrijs werken extreem hoog zijn, moet het gereedschap voldoende impactweerstand, vermoeidheidsweerstand, en kracht hebben, voor het extruderen van metaal door impact. Impact extrusie kan verdeeld worden in de volgende drie typen door de stroom van het materiaal.
- Voorwaarts
- Achterwaarts
- Combinatie
Bij voorwaartse impact extrusie, stroomt het metaal in dezelfde richting als de kracht geleverd wordt, terwijl het in de tegenovergestelde richting stroomt bij achterwaartse impact extrusie.
Voordelen van impact metaalextrusie
- Ruwstoffenbesparing tot 90%
- Verminderde bewerkingstijden tot 75%
- Eliminatie van secundaire bewerkingsoperaties
- Vermindering in multi-deel assemblages
- Verbeterde mechanische eigenschappen voor materiaalkracht en bewerking door koudvorming van het materiaal
- Aanzienlijk verminderde totale deelkosten tot 50%
- Holle dunwandige buizen, gesloten aan één uiteinde, worden vaak in de productieindustrie geproduceerd door achterwaartse impact extrusie.
Nadelen van impact metaalextrusie
- Geproduceerd zolang het deel symmetrisch is over de as waardoor het gevormd wordt
- Veel van de door impact gevormde delen in de industrie, zullen verdere productieprocessen vereisen, zoals metaalsmeden, ijzeren of bewerken, voor voltooiing
Toepassing van Extrusie
- Extrusie wordt breed gebruikt in de productie van buizen en holle pijpen.
- Aluminiumextrusie wordt gebruikt in structureel werk in veel industrieën.
- Dit proces wordt gebruikt om frames, deuren, ramen, etc. in de auto-industrie te produceren.
- Extrusie wordt breed gebruikt om kunststofobjecten te produceren.
Voordelen van Extrusie
- Hoge extrusieverhouding (Het is de verhouding van billet doorsnede oppervlak tot geëxtrudeerd deel doorsnede oppervlak).
- Het kan eenvoudig complexe doorsnede creëren.
- Dit werk kan met zowel bros als duktil materiaal gedaan worden.
- Hoge mechanische eigenschappen kunnen bereikt worden door koude extrusie.
Nadelen van Extrusie
- Hoge initiële of instelkosten.
- Hoge compressieve kracht vereist.
Productieproces
- Walzen: Typen, Mechanica, Terminologie & Toepassingen in de Industrie
- Extrusieproces: Werking, Typen (Direct, Indirect, Hydrostatisch, Warm, Koud), Toepassingen, Voordelen & Nadelen
- Laserstraalbewerking Uitgelegd: Typen, Proces en Toepassingen
- Rapid Prototyping Uitgelegd: Typen, Processen en Voordelen
- Additieve Fabricage Uitgelegd: Typen, Processen en Toepassingen
- Broeching Uitgelegd: Proces, Werking en Belangrijkste Types
- Laserlassen Uitgelegd: Technieken, Types en Industriële Toepassingen
- Weerstandlassen Uitgelegd: Types, Processen en Voordelen
- Extrusie Uitgelegd: Proces, Typen en Praktische Toepassingen
- Wrijvingslassen Uitgelegd: Proces, Voordelen en Toepassingen
- Thermisch Spuiten Uitgelegd: Typen, Toepassingen en Voordelen