



Extrusieproces: Principes, Types, Toepassingen en Deskundige Inzichten
Op het gebied van de werktuigbouwkunde wordt het Extrusieproces wijd gebruikt door ingenieurs om een object te vormen dat een vaste dwarsdoorsnede heeft. Voor het maken van het object wordt het grondstofmateriaal in een matrix geduwd om het de gewenste vorm te geven.
De hoofdfunctie van dit proces is dat broze materialen gemakkelijk kunnen worden omgezet in het gewenste product, aangezien bij extrusie alleen de afschuifspanning en drukspanning worden tegengekomen in het proces.
Men kan redeneren dat extrusie een semi-continue of zelfs een continue proces is dat kan worden gebruikt om warm of koud materiaal te vormen.
Wat is Extrusie?
Extrusie is één type metaalvormoperatie waarbij matrices worden gebruikt om de vorm van het metalen stuk te veranderen met behulp van externe kracht die van nature druk is. Door dit proces kunnen we elk type complexe vorm vrij eenvoudig maken.
Werkingsprincipe van Extrusie:
De vereiste hoeveelheid kracht in het geval van het extrusieproces wordt gegeven door een stuiter of zuiger om de druk te produceren. Het volgende is het werkingsprincipe van het extrusieproces:
- Allereerst van het proces wordt een ingot of billet van een standaardgrootte ontwikkeld door de fabrikant.
- Dan wordt het billet verwarmd tot een hogere temperatuur in het geval van het warme extrusieproces en het opgeslagen voor een lange tijd bij kamertemperatuur om het in de pers te duwen.
- Het billet wordt geduwd door de stuiter gemonteerd in de pers in de richting van de matrix om de druk te geven.
- De matrix is van tevoren gefabriceerd in een vereiste vorm voor het ontwikkelen van het materiaal in de gewenste vorm. Hoge druk helpt het materiaal om de gewenste vorm te bereiken.
- Ten slotte wordt het materiaal uit de pers genomen en daarna moet het door het afwerkingsproces gaan om de mechanische eigenschappen te verbeteren.
Types Extrusie:
Extrusie kan breed worden geclassificeerd in twee typen, een is Warm Extrusie en de andere is Koude Extrusie. Deze voormelde categorieën worden ook onderverdeeld in categorieën, als volgt:
Warm Extrusie
- Voorwaartse Extrusie
- Achterwaartse Extrusie
Koude Extrusie
- Voorwaartse Extrusie
- Hydrostatische Extrusie
- Hooker Extrusie
- Achterwaartse Extrusie
- Impact Extrusie
- Koude Extrusie Smeden
Laten we duiken in deze categorieën in detail.
Warm Extrusie:
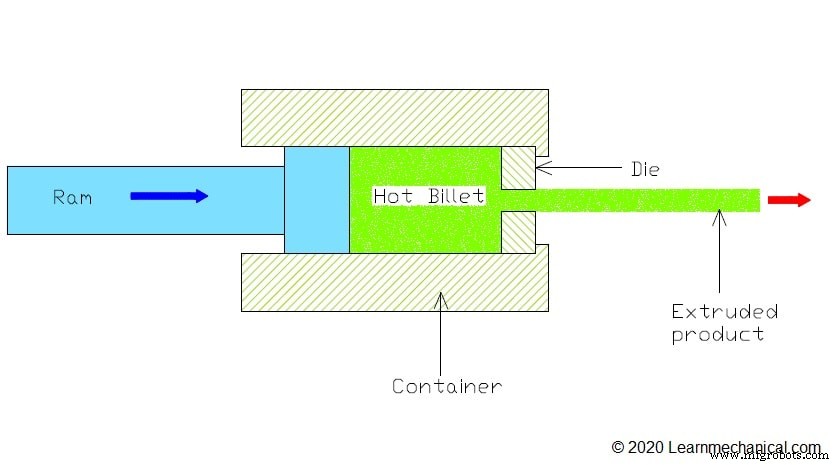
Ik hoop dat u al verondersteld hebt bij de naam van dit type "Warm extrusie". Hier in dit proces wordt het werkstuk of billet verwarmd boven de rekristallisatietemperatuur, dan geladen in de container en daarna oefent de ram kracht uit op het.
Omdat het werkstuk al boven de rekristallisatietemperatuur is verwarmd, stroomt het vrij gemakkelijk door de matrix, en wordt ook heel nauwkeurig en effectief vormgegeven.
De gangbare materialen die in dit type extrusie worden gebruikt, zijn Magnesium, Koper, Staal, Aluminium, Nikkel, enz.
Koude Extrusie:
In dit proces wordt het werkstuk in de normale kamertemperatuur gehouden, of u kunt zeggen onder de rekristallisatietemperatuur. Om enig product te extruderen door dit proces is een enorme hoeveelheid kracht nodig.
Indirecte Extrusie:
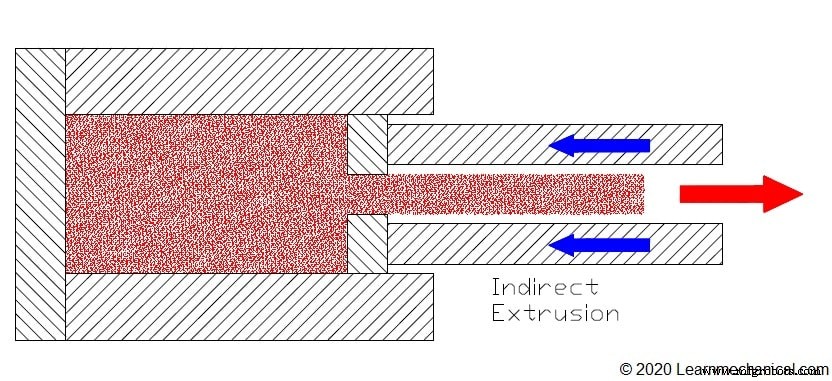
In dit proces is de richting van de kracht die door de ram wordt toegepast en de richting van het geëxtrudeerde metaal aan de tegenovergestelde kant. Dit type extrusie wordt ook achterwaartse extrusie genoemd.
Het hoofdvoordeel van deze extrusiemodus is dat het de wrijving relatief verlaagt. Ook door dit proces kunnen we metaal van relatief mindere diameter extruderen.
Directe Extrusie:
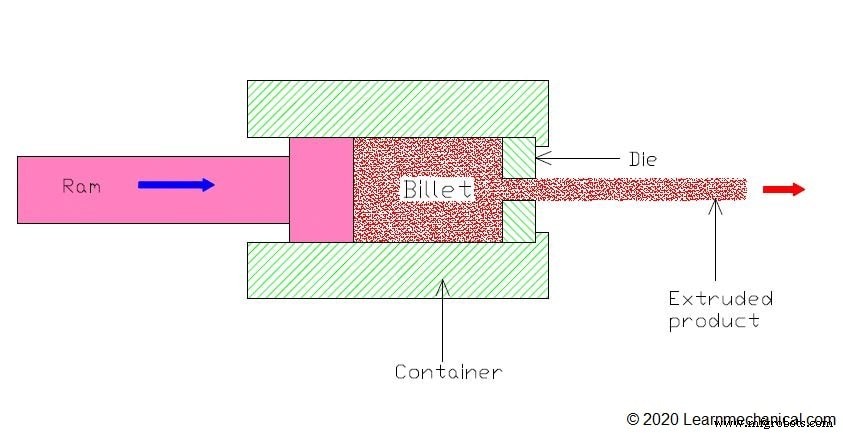
In dit extrusieproces is de richting van de ram en de richting van het geëxtrudeerde metaal in dezelfde richting. Deze extrusiemodus wordt ook voorwaartse extrusie genoemd.
Het hoofdvoordeel van dit proces is dat we hierdoor langere werkstukken kunnen extruderen.
Hydrostatische Extrusie:
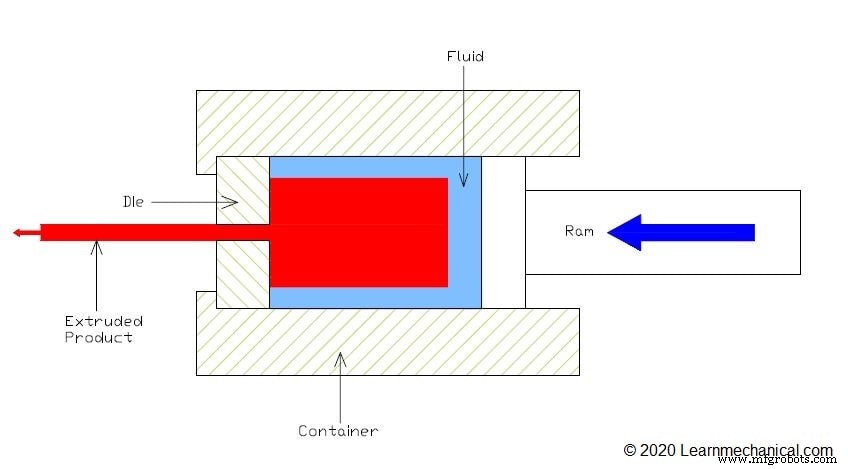
In dit type extrusie gebruiken we vloeistof om het billet onder druk te zetten. Op 1e wordt een billet in de container geladen, dan vullen we de container met vloeistof, doorgaans kasterolie, dan wordt de container gesloten, behalve één kant van de container, die een ram en zuiger bevat.
Om de operatie soepel te laten verlopen, wordt de vorm van het billet kegelvormig gehouden, zodat het gemakkelijk door de matrix kan passeren.
Dus wanneer we de machine starten, oefent de ram een hoge hoeveelheid druk uit op de vloeistof en dan wordt het overgedragen aan het billet. Vanwege de hoog onder druk staande vloeistof vindt er een plastische vervorming plaats in het billet en komt het aan de andere kant van de matrix uit en krijgt de vorm van de matrix.
Het hoofdvoordeel van dit proces is hier dat er een heel geringe hoeveelheid wrijvingskracht in werking treedt, aangezien er geen contact is tussen de containerwand en het billet.
Hydrostatische extrusie wordt doorgaans bij kamertemperatuur uitgevoerd.
Hooker Extrusie:
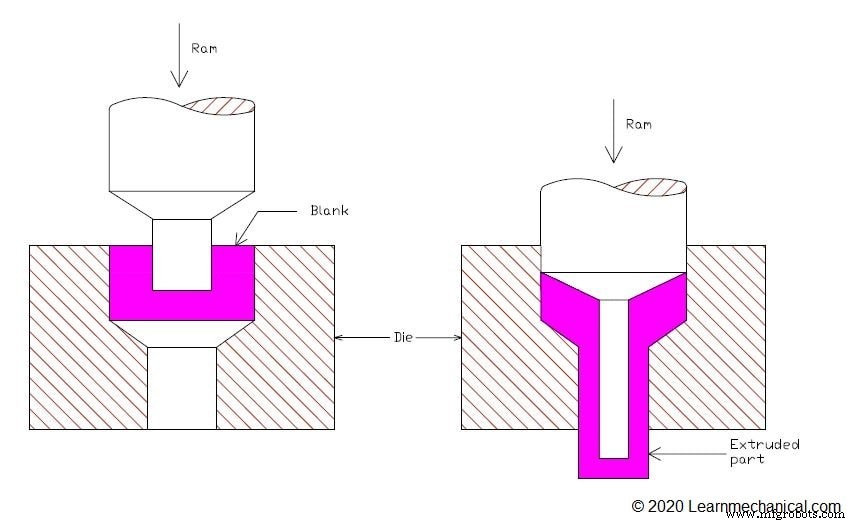
Dit is een vrij populaire extrusieproces, waarmee dunwandige naadloze koper- of aluminiumbuizen worden geproduceerd.
Allereerst wordt het billet of de blank in de container geplaatst, een puncheon oefent de kracht uit op het werkstuk en maakt het werkstuk in een bekervorm.
In de volgende stap oefent een langere puncheon opnieuw kracht uit in de beker en maakt het een lang cylinder-vormig product en de dikte, zoals gebruikelijk, neemt ook af.
Impact Extrusie:
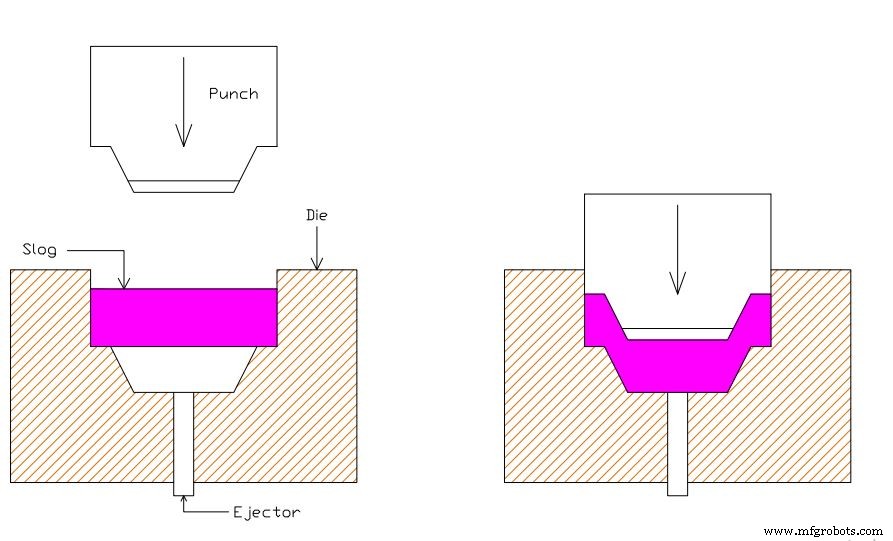
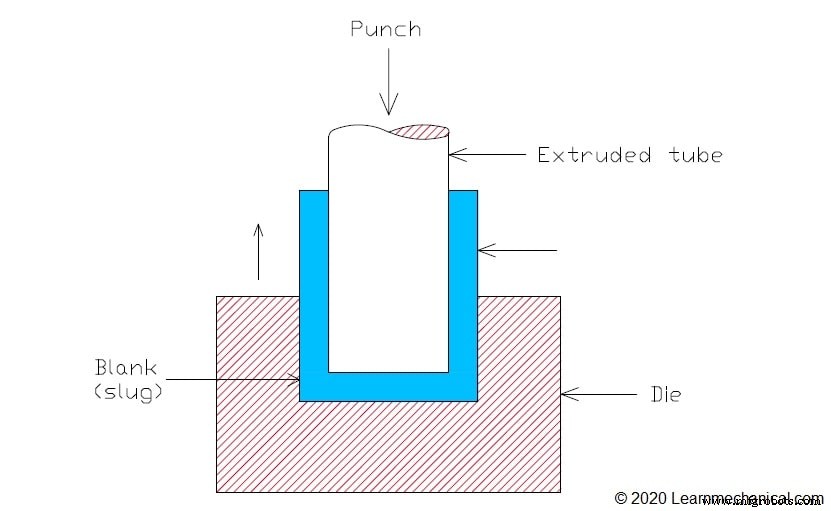
Hier in dit proces wordt een puncheon op het werkstuk geslagen met een zeer hoge snelheid om impactbelasting te produceren. Het kan elk type zijn zoals voorwaarts, achterwaarts, en zelfs beide.
Het wordt doorgaans bij kamertemperatuur gedaan, d.w.z. Koude Extrusie.
Als we producten nodig hebben zoals een beker, tandpastadeksel, of een willekeurige holle sectie, doen we doorgaans Achterwaartse Impact Extrusie, wat een vrij populaire impact extrusieproces is.
Koude Extrusie Smeden:
Koude Extrusie Smeden is een achterwaartse extrusieproces. Het proces van Koude Extrusie Smeden is hetzelfde als van Impact Extrusie. In dit proces is de beweging van de puncheon of ram een beetje langzamer dan Impact Extrusie. Aangezien de kracht die op de blank wordt toegepast, geleidelijk toeneemt, is de lengte van het geëxtrudeerde product vrij kort, maar de dikte is meer.
Toepassingen van Extrusieproces:
- Het extrusieproces wordt voornamelijk gebruikt in de vorming van holle buizen en kan worden gebruikt in de productie-industrie. Naast dat, voor het maken van instant voedsel en snacks-type producten wordt het extrusieproces overwogen door fabrikanten. In het geval van voedselverwerking wordt het extrusieproces gebruikt om het product te verwarmen en een vloeibare stadium van het product te ontwikkelen. Ook in koken wordt het extrusieproces tegenwoordig gebruikt dat mengen, afscheren, scheiden, afkoelen, verwarmen enz. omvat. Voor het verwijderen van vocht uit de producten en ook voor het encapsuleren van materiaal, wordt het extrusieproces ook in aanmerking genomen door producenten.
- Echter, om klaar-om-te-eten materiaal te ontwikkelen, wordt koude extrusieproces gebruikt. Als voorbeeld, pastatype producten worden geproduceerd met behulp van koude extrusieproces. Deze typen producten geïmpliceerd met lage vochtigheid, waardoor de levenscyclus van producten wordt verhoogd en het ook gemakkelijker is om klanten te bedienen.
- Daarnaast worden farmaceutische producten ook ontwikkeld met behulp van het extrusieproces. Polymeren filters, nanoporeuze goederen worden gevormd door het extrusieproces. Het productieproces van geneesmiddelen draagt zowel warme als koude extrusieproces. Om de oplosbaarheid van producten en biobeschikbaarheid te verhogen, wordt het warme extrusieproces gebruikt. In dit proces worden een hoge hoeveelheid druk, hitte en roeren in aanmerking genomen door producenten.
- Naast dat, in structureel werk, wordt het aluminium extrusieproces gebruikt. Dit proces omvat deuren, ramen enz. In de auto-industrie wordt het extrusieproces ook gebruikt om het gewenste type materiaal te vormen door het gebruik van broze materialen.
- Ten slotte kan gezegd worden dat het extrusieproces wijd wordt gebruikt om kunststofmaterialen te maken.
Voordelen van Extrusieproces:
Extrusie omvat diverse voordelen die als volgt zijn;
- Het extrusieproces wordt wijd gebruikt om een complex profiel van materialen te creëren binnen de minst mogelijke tijd vergeleken met andere metaalvormprocessen.
- Het extrusieproces is erg nuttig om te werken met broze en duktile materialen.
- Mechanische eigenschappen die kunnen worden ontwikkeld door het extrusieproces zijn heel precies, wat de levenscyclus van producten verbetert.
Nadelen van Extrusieproces:
Enkele nadelen van extrusie zijn hieronder opgesomd:
- De tijdsconsumptie van dit proces is zeer hoog.
- De opstartkosten in de beginfase zijn ook erg hoog.
- De hoeveelheid druk die vereist is voor het extrusieproces is ook erg hoog, en waardoor de operateur moet zorgen dat de stuiter correct in de pers is vastgezet.
Conclusie:
Dit is alles over het Extrusieproces in detail.
Ik hoop dat u dit artikel interessant vindt.
Als dit zo is, voel u vrij om deze bron te delen onder uw vrienden of uw favoriete sociale mediagroepen. Uw één deel is echt waardering.
Industriële technologie
- Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
- Vastestoflassen: Principes, Typen, Toepassingen, Voor- en Nadelen
- Explosielassen: Principes, Proces, Typen, Toepassingen, Voordelen & Nadelen
- Wrijvlassen: Principes, Methodes, Typen, Toepassingen, Voordelen & Nadelen
- MIG/MAG Lassen: Werking, Uitrusting, Toepassingen, Voordelen & Nadelen
- TIG Lassen (GTAW): Principes, Uitrusting, Toepassingen, Voordelen & Nadelen
- Honenproces Ontrafeld: Definitie, Constructie, Principes, Voordelen en Industriële Toepassingen
- Lapproces Uitgelegd: Principes, Types, Materialen en Toepassingen (PDF Handleiding)
- Spanhoek: Types, Belang en Ontwerptips voor Snijgereedschappen
- Quick Return Mechanisme: Definitie, Types, Werkingsprincipe & Toepassingen – Voordelen, Nadelen (PDF Handleiding)
- Elektronenbundellas: Definitie, Proces, Toepassingen, Voor- en Nadelen (PDF Notities)