



Elektrochemische Bewerking (ECM): Principes, Uitrusting, Voordelen, Nadelen en Toepassingen
Elektrochemische bewerking (ECM) is een bewerkingsproces waarbij materiaal van het werkstuk wordt verwijderd via een electrochemisch proces. Het werkstuk is anode, het gereedschap kathode. Beide electrodes worden in een elektrolyt (bijv. NaCl) gedoopt. Bij aanleg van spanning begint materiaalverwijdering. Werkstuk en gereedschap staan heel dicht bij elkaar zonder contact. Omdat verwijdering op atoomniveau plaatsvindt, ontstaat een spiegelglad oppervlak.
- Alleen toepasbaar op geleidende materialen.
Werkprincipe
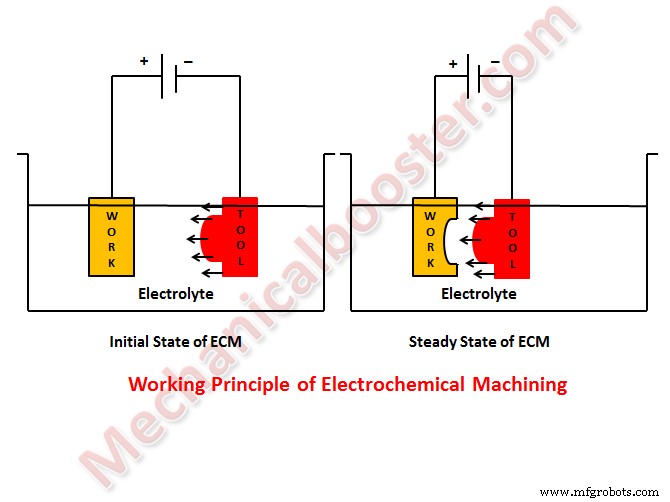
ECM werkt omgekeerd ten opzichte van electrochemische afscheiding/galvaniseren.
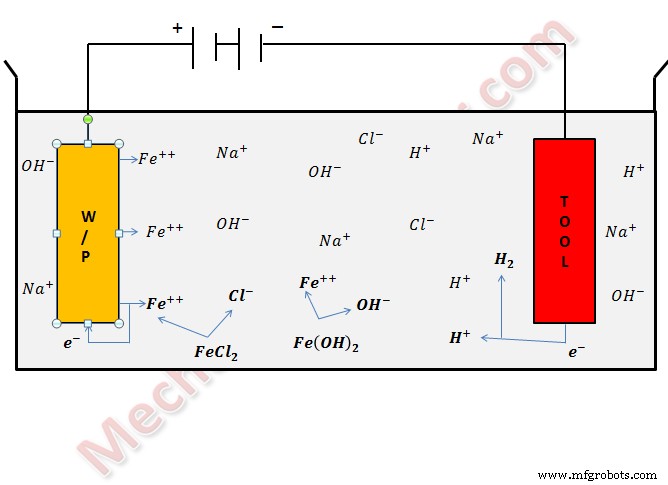
Tijdens ECM treden reacties op aan de electrodes (anode = werkstuk, kathode = gereedschap) en in de elektrolyt.
Voorbeeld: bewerken van laagcarboonstaal (voornamelijk Fe). Gebruik neutrale NaCl-oplossing als elektrolyt. De ionische dissociatie van NaCl en water:
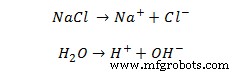
Bij aanleg van spanning bewegen ionen tussen gereedschap en werkstuk. Positieve ionen naar kathode, negatieve naar anode.
Reacties aan de Kathode
Waterstofionen nemen elektronen op en vormen waterstofgas.
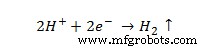
Reacties aan de Anode
IJzeratomen verlaten de anode als Fe²⁺ ionen.
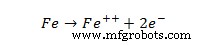
Reacties in de Elektrolyt
Natriumionen combineren met hydroxylionen → natriumhydroxide. Ferriëne ionen combineren met chloride-ionen → ferriëchloride. IJzerionen combineren met hydroxylionen → ijzerhydroxide.
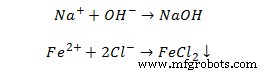
FeCl₂ en Fe(OH)₂ neerslaan als slib. Zo wordt materiaal van het werkstuk als slib verwijderd.
Alle reacties samengevat:
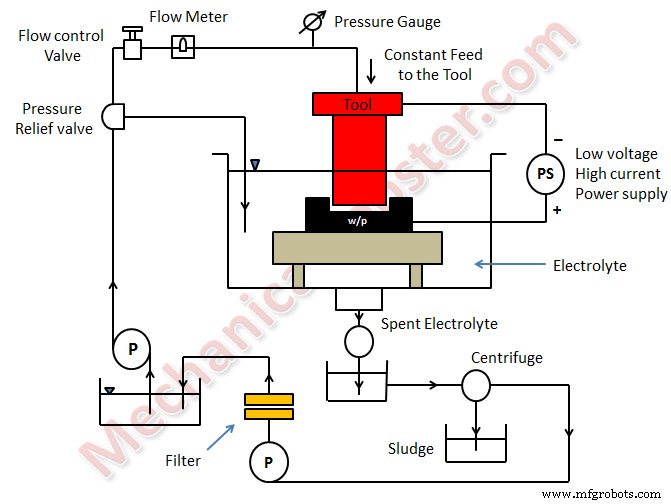
Hoofdonderdelen ECM-systeem
- Voeding
- Elektrolyt filtratie- en leveringssysteem
- Gereedschapsvoedingssysteem
- Werktank
Werking van Elektrochemische Bewerking
- Werkstuk in spanning, gereedschap genaderd, beide in elektrolyt.
- Spanning aangelegd over werkstuk (anode) en gereedschap (kathode). Materiaalverwijdering start.
- Gereedschapsvoeding houdt constante opening aan. Materiaal komt als positieve ionen vrij, combineert in elektrolyt en neerslaat als slib. Waterstofgas ontstaat aan kathode.
- Atomaire dissociatie geeft uitstekende oppervlakteafwerking.
- Slib wordt verwijderd, elektrolyt gefiltreerd en hergebruikt.
Toepassingen
- Matrijsinken, profielen, contouren, boren, slijpen, trepanen, microbewerking.
- Stoomturbinebladen binnen strikte tolerenties.
Voordelen
- Vernauwbare gereedschapslijting.
- Complexe concaaf/convexe vormen mogelijk.
- Geen krachten/restspanningen (geen contact).
- Uitstekende oppervlakteafwerking.
- Weinig warmteopwekking.
Nadelen
- Corrosierisico voor gereedschap, werkstuk, apparatuur door zoute/zure elektrolyten.
- Alleen elektrisch geleidende materialen bewerkbaar.
- Hoog stroomverbruik.
- Hoge initiële investering.
Procesparameters
| Nr. | Parameter | Waarde |
|---|---|---|
| 1 | Voeding | |
| Type | Gelijkstroom | |
| Spanning | 2 tot 35 V | |
| Stroom | 50 tot 40.000 A | |
| Stroomdichtheid | 0,1 A/mm² tot 5 A/mm² | |
| 2 | Elektrolyt | |
| Materiaal | NaCl en NaNO₃ | |
| Temperatuur | 20°C tot 50°C | |
| Doorstroming | 20 lpm/100 A stroom | |
| Druk | 0,5 tot 20 bar | |
| Verdunning | 100 g/l tot 500 g/l | |
| 3 | Werkopening | 0,1 mm tot 2 mm |
| 4 | Overmaat | 0,2 mm tot 3 mm |
| 5 | Voedsnelheid | 0,5 mm/min tot 15 mm/min |
| 6 | Elektrodemateriaal | Koper, messing, brons |
| 7 | Oppervlakteruuwheid (Ra) | 0,2 tot 1,5 µm |
Industriële technologie
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektrochemische bewerking (ECM): Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektrische Ontladingsverwerking (EDM): Principes, Proces, Uitrusting, Voor- en Nadelen Uitgelegd
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Thermietlassen: Principes, Proces, Uitrusting, Toepassingen, Voor- en Nadelen
- Elektrochemische bewerking (ECM): Kinematica, dynamica & gereedschapsontwerp ontrafeld