



Gegoten Staal Productie: Sleuteleigenschappen, Samenstelling en Prestaties
Testen en inspectie in de gieterij
Gegoten staal is een ferreuse legering met een maximum koolstofgehalte van ongeveer 0,75%. Staalgietstukken zijn vaste metaalobjecten geproduceerd door de holte binnen een vorm te vullen met vloeibaar staal. Ze zijn beschikbaar in veel van dezelfde koolstof- en legeringsstalen die als gesmeede metalen geproduceerd kunnen worden. Mechanische eigenschappen voor gegoten staal zijn doorgaans lager dan gesmeede stalen, maar met dezelfde chemische samenstelling. Gegoten staal compenseert dit nadeel met zijn vermogen om complexe vormen in minder stappen te vormen.
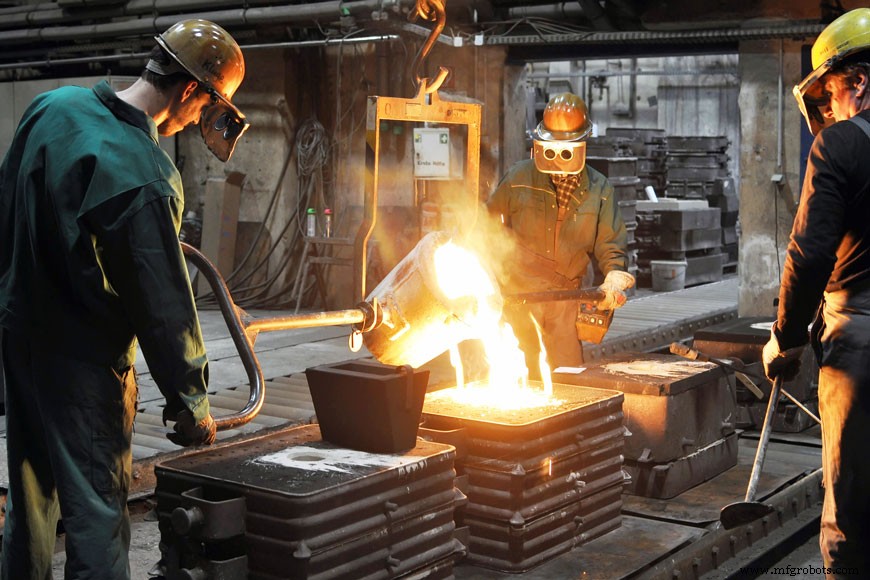
Eigenschappen van gegoten staal
Gegoten stalen kunnen geproduceerd worden met een breed scala aan eigenschappen. De fysieke eigenschappen van gegoten staal veranderen significant afhankelijk van chemische samenstelling en warmtebehandeling. Ze worden geselecteerd om te matchen met de prestatievereisten van de beoogde toepassing.
- Hardheid
Het vermogen van een materiaal om slijtage te weerstaan. Koolstofgehalte bepaalt de maximale hardheid die in staal behaald kan worden, of hardbaarheid.
- Sterkte
De hoeveelheid kracht nodig om een materiaal te vervormen. Hogere koolstofgehalte en hardheid resulteren in staal met hogere sterkte.
- Duktiliteit
Het vermogen van een metaal om te vervormen onder trekkracht. Lagere koolstofgehalte en minder hardheid resulteren in staal met hogere duktiliteit.
- Zwaartekracht (Toughness)
Het vermogen om spanning te weerstaan. Verhoogde duktiliteit is meestal geassocieerd met betere zwaartekracht. Zwaartekracht kan aangepast worden met de toevoeging van legeringsmetalen en warmtebehandeling.
- Slijtweerstand
De weerstand van een materiaal tegen wrijving en gebruik. Gegoten staal vertoont vergelijkbare slijtweerstand als gesmeede stalen van vergelijkbare samenstelling. De toevoeging van legeringselementen zoals molybeen en chroom kan de slijtweerstand verhogen.
- Corrosieweerstand
De weerstand van een materiaal tegen oxidatie en roest. Gegoten staal vertoont vergelijkbare corrosieweerstand als gesmeed staal. Hoog-legeringsstalen met verhoogde chroom- en nikkelgehalten zijn hoog oxidatiebestendig.
- Bewerkbaarheid
De gemak waarmee een staalgietstuk vorm kan veranderen door materiaal te verwijderen door bewerken (snijden, slijpen, of boren). Bewerkbaarheid wordt beïnvloed door hardheid, sterkte, thermische geleiding, en thermische uitrekking.
- Lasbaarheid
Het vermogen van een staalgietstuk te lassen zonder defecten. Lasbaarheid is primair afhankelijk van de chemische samenstelling en warmtebehandeling van het staalgietstuk.
- Hoge-temperatuur eigenschappen
Stalen die bij temperaturen boven omgevingstemperatuur opereren, zijn onderhevig aan gedegradeerde mechanische eigenschappen en vroege breuk door oxidatie, waterstofschade, sulfietschilvorming, en karbiedinstabiliteit.
- Lage-temperatuur eigenschappen
De zwaartekracht van gegoten staal wordt ernstig verminderd bij lage temperaturen. Legeren en gespecialiseerde warmtebehandelingen kunnen de capaciteit van een gietstuk verbeteren om belasting en spanningen te weerstaan.
Chemische samenstelling van gegoten staal
De chemische samenstelling van gegoten staal heeft een significante invloed op prestatie-eigenschappen en wordt vaak gebruikt om staal te classificeren of standaardbenaming toe te kennen. Gegoten stalen kunnen in twee brede categorieën verdeeld worden – koolstof gegoten staal en gelargeerd gegoten staal.
Koolstof gegoten staal
Als gesmeede stalen, kunnen koolstof gegoten stalen geclassificeerd worden volgens hun koolstofgehalte. Laag koolstof gegoten staal (0,2% koolstof) is relatief zacht en niet gemakkelijk warmtebehandelbaar. Middelmatig koolstof gegoten staal (0,2–0,5% koolstof) is iets harder en vatbaar voor versterking door warmtebehandeling. Hoog koolstof gegoten staal (0,5% koolstof) wordt gebruikt als maximale hardheid en slijtweerstand gewenst zijn.
Gelargeerd gegoten staal
Gelargeerd gegoten staal wordt gecategoriseerd als ofwel laag- of hoog-legiert. Laag-legiert gegoten staal (≤ 8% legeringsgehalte) gedraagt zich vergelijkbaar met normaal koolstofstaal, maar met hogere hardbaarheid. Hoog-legiert gegoten staal (> 8% legeringsgehalte) is ontworpen om een specifieke eigenschap te produceren, zoals corrosieweerstand, hittebestendigheid, of slijtweerstand.
Gangbare hoog-legierte stalen omvatten roestvrij staal (> 10,5% chroom) en Hadfield's mangaanstaal (11–15% mangaan). De toevoeging van chroom, dat een passivatielaag van chroomoxide vormt wanneer blootgesteld aan zuurstof, geeft roestvrij staal uitstekende corrosieweerstand. Het mangaan gehalte in Hadfield's staal biedt hoge sterkte en weerstand tegen slijtage bij zware bewerking.
| ASTM | Chemische Vereisten | Trekvereisten | |||||||
|---|---|---|---|---|---|---|---|---|---|
| STAAL KWALITEIT | Koolstof | Mangaan | Silicium | Zwavel | Fosfor | Trekksterkte | Strekgrens | Rek in 2 in. | Kruinvermindering |
| Max % / Bereik | Min. ksi [Mpa] / Bereik | Min. % | |||||||
| ASTM A27 / A27M | |||||||||
| ASTM A27, Kwaliteit N-1 | 0,25 | 0,75 | 0,80 | 0,06 | 0,05 | N/A | N/A | N/A | N/A |
| ASTM A27, Kwaliteit N-2 | 0,35 | 0,60 | 0,80 | 0,06 | 0,05 | N/A | N/A | N/A | N/A |
| ASTM A27, Kwaliteit U60-30 | 0,25 | 0,75 | 0,80 | 0,06 | 0,05 | 60 [415] | 30 [205] | 22 | 30 |
| ASTM A27, Kwaliteit 60-30 | 0,30 | 0,60 | 0,80 | 0,06 | 0,05 | 60 [415] | 30 [205] | 24 | 35 |
| ASTM A27, Kwaliteit 65-35 | 0,30 | 0,70 | 0,80 | 0,06 | 0,05 | 65 [450] | 35 [240] | 24 | 35 |
| ASTM A27, Kwaliteit 70-36 | 0,35 | 0,70 | 0,80 | 0,06 | 0,05 | 70 [485] | 36 [250] | 22 | 30 |
| ASTM A27, Kwaliteit 70-40 | 0,25 | 1,20 | 0,80 | 0,06 | 0,05 | 70 [485] | 40 [275] | 22 | 30 |
| ASTM A148 / A148M | |||||||||
| ASTM A148, Kwaliteit 80-40 | N/A | N/A | N/A | 0,06 | 0,05 | 80 [550] | 40 [275] | 18 | 30 |
| ASTM A148, Kwaliteit 80-50 | N/A | N/A | N/A | 0,06 | 0,05 | 80 [550] | 50 [345] | 22 | 35 |
| ASTM A148, Kwaliteit 90-60 | N/A | N/A | N/A | 0,06 | 0,05 | 90 [620] | 60 [415] | 20 | 40 |
| ASTM A216 / A216M | |||||||||
| ASTM A216, Kwaliteit WCA | 0,25 | 0,70 | 0,60 | 0,045 | 0,04 | 60-85 [415-585] | 30 [205] | 24 | 35 |
| ASTM A216, Kwaliteit WCB | 0,30 | 1,00 | 0,60 | 0,045 | 0,04 | 70-95 [485-655] | 36 [250] | 22 | 35 |
| ASTM A216, Kwaliteit WCC | 0,25 | 1,20 | 0,60 | 0,045 | 0,04 | 70-95 [485-655] | 40 [275] | 22 | 35 |
- Download ons Gegoten Staal Kwaliteit Overzicht
Gegoten staal kwaliteiten
Staalkwaliteiten zijn gecreëerd door standaardisatieorganisaties zoals ASTM International, het American Iron and Steel Institute, en de Society of Automotive Engineers om stalen met specifieke chemische samenstellingen en resulterende fysieke eigenschappen te classificeren. Gieterijen kunnen hun eigen interne staalkwaliteiten ontwikkelen om te voldoen aan gebruikersvraag naar specifieke eigenschappen of om specifieke productiekwaliteiten te standaardiseren.
De specificaties voor gesmeede stalen zijn vaak gebruikt om verschillende gegoten legeringen te classificeren op basis van hun hoofdlegeringselementen. Echter, gegoten stalen volgen niet noodzakelijk gesmeede staalsamenstellingen. De silicium- en mangaangehaltes zijn vaak hoger in gegoten stalen vergeleken met hun gesmeede equivalenten. Naast hun voornamelijk hogere niveaus van silicium en mangaan, gebruiken gelargeerde gegoten stalen aluminium, titanium, en zirconium voor de-oxidatie tijdens het gietproces. Aluminium wordt voornamelijk gebruikt als de-oxidant voor zijn effectiviteit en relatief lage kosten.
Gegoten staal productie
De praktijk van staalgieten gaat terug tot de late 1750s, veel later dan het gieten van andere metalen. Het hoge smeltpunt van staal, en het gebrek aan beschikbare technologie om metalen te smelten en te verwerken, vertraagde de ontwikkeling van een staalgietindustrie. Deze uitdagingen werden overwonnen door vooruitgang in ovntechnologie.
Ovens zijn refractaire bekledde vaten die de "lading" bevatten, wat het te smelten materiaal is, en energie leveren voor smelten. Er zijn twee ovensoorten gebruikt in een moderne staalgieterij: boogoven en inductieoven.
Boogoven
De boogoven smelt batches metaal aangeduid als "hitten" door middel van een elektrische boog tussen grafietelektroden. De lading passeert direct tussen de elektroden, wat het blootstelt aan thermische energie van de lopende elektrische ontlading.
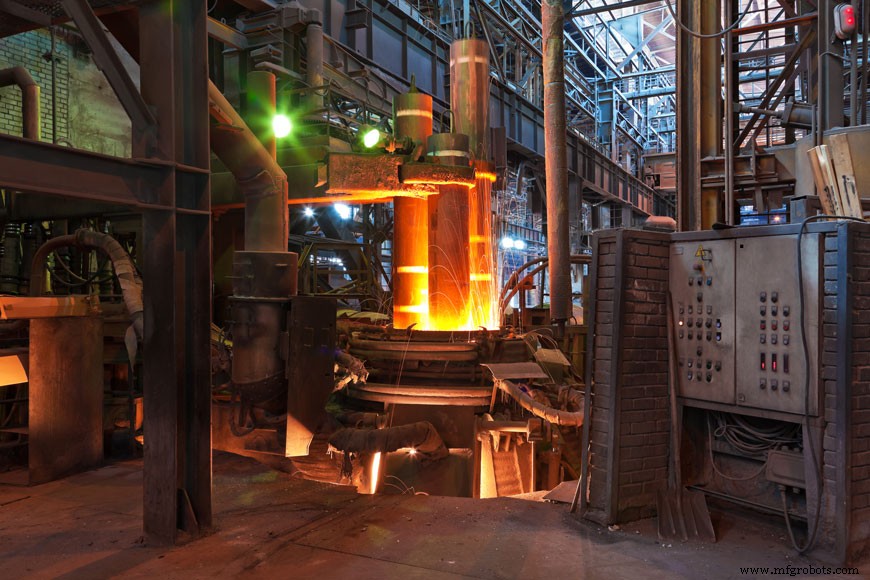
Boogovens volgen een tap-naar-tap operatiecyclus:
- Oven laden
Lading staalschroot en legeringen worden aan de oven toegevoegd.
- Smelten
Staal wordt gesmolten door energie aan de oveninwendige te leveren. Elektrische energie wordt via grafietelektroden geleverd en is meestal de grootste bijdrager in staalsmeltoperaties. Chemische energie wordt geleverd via oxy-branders en zuurstoflangen.
- Verfijnen
Zuurstof geïnjecteerd om onzuiverheden en andere opgeloste gassen tijdens het smeltproces te verwijderen.
- Ontslakken
Overmaat slak, die vaak ongewenste onzuiverheden bevat, wordt uit het bad voor tap-out verwijderd. Ontslakken kan ook plaatsvinden binnen de emmer voor het gieten.
- Aftappen (of tap out)
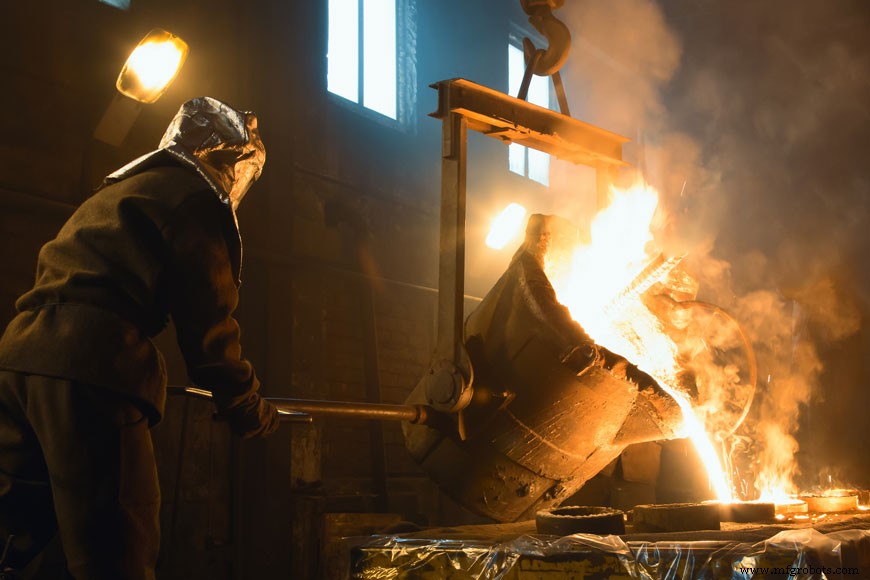
Metaal wordt uit de oven verwijderd door de oven te kantelen en het metaal in een overbrengvat zoals een emmer te gieten.
- Oven omkeer
Tap out en voorbereiding voltooid voor de volgende ovenladingscyclus.
Continue additionele stappen worden vaak op verschillende stadia in dit proces genomen om de staal verder te de-oxideren en slak uit het metaal te verwijderen voor het gieten. De staalchemie moet mogelijk aangepast worden om rekening te houden met legeringuitputting tijdens een uitgebreide tap-out.
Inductieoven
Een inductieoven is een elektrische oven waar warmteenergie overgedragen wordt door inductie. Een koperen spoel omringt de niet-leidende ladinghouder, en een wisselstroom wordt door de spoel gehaald om een elektromagnetische inductie binnen de lading te creëren.
Inductieovens zijn in staat de meeste metalen te smelten, en ze kunnen bediend worden met minimaal smeltverlies. Het nadeel is dat weinig verfijning van het metaal mogelijk is. In tegenstelling tot een boogoven, kan het staal niet getransformeerd worden.
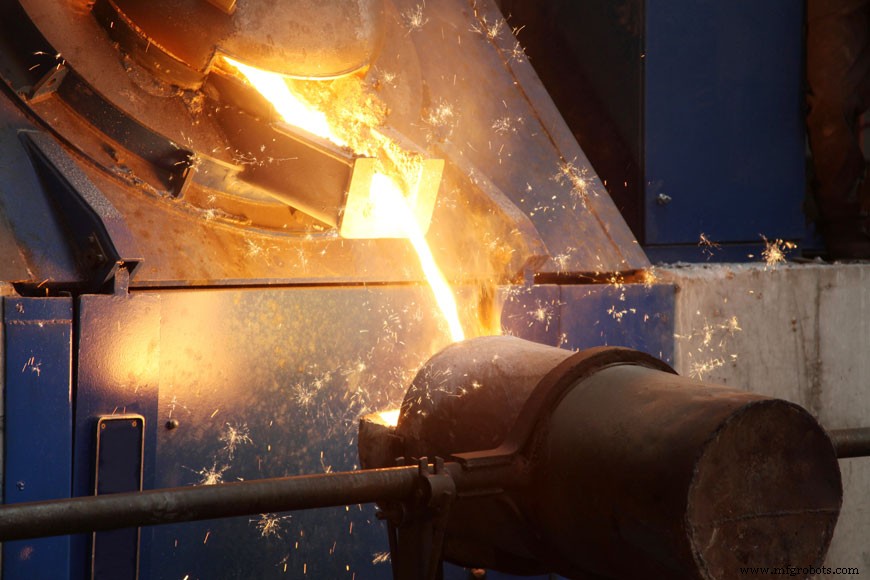
Moderne staalgieterijen gebruiken frequent gerecycled staalschroot om de kosten en milieu-impact van gietproductie te verminderen. Verouderde auto's, mechanische componenten, en vergelijkbare items worden gescheiden, afgemaat, en naar gieterijen verzonden als schroot. Dit wordt gecombineerd met intern schroot gegenereerd in het gietproces en gecombineerd met diverse legeringselementen om de smeltooven te laden.
Warmtebehandeling
Nadat het gietstuk gesolidificeerd is, uit de vorm verwijderd, en gereinigd, worden de fysieke eigenschappen van gegoten staal ontwikkeld door juiste warmtebehandeling.
- Aanlaten (Annealing)
Staalgietstukken verwarmen tot een specifieke temperatuur, vasthouden voor een specifieke periode, en dan langzaam afkoelen.
- Normaliseren
Vergelijkbaar met aanlaten, maar staalgietstukken worden in open lucht afgekoeld, soms met ventilatoren. Dit helpt de gietstukken hogere sterkte te bereiken.
- Afschrikken (Quenching)
Vergelijkbaar met normaliseren, maar afkoeling vindt plaats op een veel snellere pace met gedwongen lucht. Water of oliën worden als afschrikmedium gebruikt.
- Aanlaten (Tempering of stress relieving)
Techniek gebruikt om interne spanningen uit gietstukken te verlichten. Deze spanningen kunnen ontstaan uit het gietproces, of tijdens versterkende of verhardende warmtebehandelingen zoals normaliseren of afschrikken. Stress relieving omvat het verwarmen van de gietstukken tot een temperatuur ver onder de aanlaattemperatuur, vasthouden op die temperatuur, en dan langzaam afkoelen.
Gegoten staal inspectie
Staalgietstukken zijn vaak onderhevig aan inspecties om specifieke fysieke eigenschappen te verifiëren zoals dimensionale nauwkeurigheid, gietoppervlakteafwerkingsconditie, en interne gesondheid. Bovendien moet de chemische samenstelling ook geïnspecteerd worden. Chemische samenstelling wordt dramatisch beïnvloed door kleine legeringselementen toegevoegd aan het materiaal. Gegoten staallegeringen zijn vatbaar voor variaties in hun chemische samenstelling, dus chemische analyses zijn vereist om de exacte chemische samenstelling voor het gieten te verifiëren. Een klein monster vloeibaar metaal wordt in een vorm gegoten en geanalyseerd.
Dimensionale nauwkeurigheid
Dimensionale inspecties worden uitgevoerd om ervoor te zorgen dat de geproduceerde gietstukken voldoen aan de dimensionale vereisten en toleranties van de klant inclusief toelatingen voor bewerking. Het kan soms nodig zijn om bemonsterde gietstukken te vernietigen om metingen van interne afmetingen te nemen.
Oppervlakteafwerkingsconditie
Gietoppervlakteafwerkingsinspecties worden ingezet om de esthetische uitstraling van gietstukken te verkennen. Ze zoeken naar fouten in het oppervlak en sub-oppervlak van de gietstukken die niet visueel obvious zijn. De oppervlakteafwerking van een staalgietstuk kan beïnvloed worden door het type patroon, vormzand, en vormcoating gebruikt, alsook het gewicht van het gietstuk en reinigingsmethoden.
Interne gesondheid
Alle gietstukken hebben een zekere mate van defecten aanwezig, en de gesondheidsspecificatie bepaalt de acceptabele defectdrempel. Over-specificatie van het maximum toelaatbare defectniveau zal leiden tot hogere schrootcijfers en hogere gietkosten. Onder-specificatie van het maximum toelaatbare defectniveau kan leiden tot breuk.
Drie gangbare interne defecten die in staalgietstukken voorkomen zijn:
- Porositeit
Holtes in het staalgietstuk gekenmerkt door gladde, glanzende inwendige wanden. Porositeit is doorgaans een resultaat van gasevolutie of gasinperking tijdens het gietproces.
- Inclusies
Stukken vreemd materiaal in het gietstuk. Een inclusie kan metaal, intermetaal, of non-metaal zijn. Inclusies kunnen uit de vorm komen (afval, zand, of kernmaterialen), of kunnen in de vorm reizen tijdens het gieten van het gietstuk.
- Krimp
Vacantie of gebied van lage dichtheid doorgaans intern tot het gietstuk. Het wordt veroorzaakt door een vloeibaar eiland van materiaal dat niet genoeg voedermetaal heeft om het te voorzien tijdens het solidificatieproces. Krimpholtes zijn gekenmerkt door een ruwe kristallijne inwendige oppervlakte.
Chemische analyse
Chemische analyse van gegoten stalen wordt meestal uitgevoerd door nat chemische analysemethoden of spectrochemische methoden. Nat chemische analyse wordt meest gebruikt om de samenstelling van kleine monsters te bepalen, of om productanalyse na productie te verifiëren. Integenstelling, analyse met een spectrometer is goed geschikt voor de routine en snelle bepaling van de chemische samenstelling van grotere monsters in een drukke productiegieterijomgeving. Gieterijen kunnen chemische analyse op zowel het hitte- als productniveau uitvoeren.
Hitteanalyse
Tijdens hitteanalyse, wordt een klein monster vloeibaar gegoten staal uit de oven geloofd, laten solidificeren, en dan geanalyseerd voor chemische samenstelling met spectrochemische analyse. Als de samenstelling van legeringselementen niet correct is, kunnen snelle aanpassingen in de oven of emmer voor het gieten gemaakt worden. Eenmaal correct, wordt een hitteanalyse doorgaans beschouwd als een accurate vertegenwoordiging van de samenstelling van de gehele hitte metaal. Echter, variaties in chemische samenstelling worden verwacht door segregatie van legeringselementen, en de tijd die het duurt om de hitte staal af te gieten. Oxidatie van bepaalde elementen kan optreden tijdens het gietproces.
Productanalyse
Productanalyse wordt uitgevoerd voor specifieke chemische analyseverificatie, aangezien de samenstelling van individuele gegoten gietstukken niet volledig hoeft te voldoen aan de toepasselijke specificatie. Dit kan gebeuren zelfs als het product gegoten was uit een hitte staal waar de hitteanalyse correct was. Bedrijfspraktijken en standaarden staan enige variatie toe tussen hitteanalyse en productanalyse.
Gegoten staal testen
Een verscheidenheid aan mechanische eigenschappen kan bereikt worden voor koolstof- en legeringsstaalgietstukken door de samenstelling en warmtebehandelingen van gegoten stalen te wijzigen. Gieterijen gebruiken gespecialiseerde testmethoden om mechanische eigenschappen voor productafronding te controleren.
Wanneer het gaat om gegoten staal testen, zijn er twee typen testen gebruikt in de industrie: destructieve en niet-destructieve testen. Destructieve testen vereisen de vernietiging van een testgietstuk om de interne gesondheid van een deel visueel te bepalen. Deze methode levert alleen informatie over de conditie van het geteste stuk, en garandeert niet dat andere stukken gezond zullen zijn. Niet-destructieve testen worden ingezet om de interne en externe gesondheid van een gietstuk te verifiëren zonder het gietstuk te beschadigen. Eenmaal het gietstuk de testen doorstaat, kan het gebruikt worden voor de beoogde toepassing.
Trekkereigenschappen
Trekkereigenschappen voor staalgietstukken zijn een indicatie van de capaciteit van een gietstuk om belasting onder trage belastingcondities te weerstaan. Trekkereigenschappen worden gemeten met een representatief gietmonster dat aan gecontroleerde trekkbelasting onderworpen wordt – trekkrachten uitgeoefend op elk uiteinde van de trekstaaf – tot breuk. Bij breuk, worden trekkereigenschappen onderzocht.
TREKKEREIGENSCHAPPEN
EIGENSCHAPPEN
BESCHRIJVING
Trekksterkte
Spanning vereist om een gietstuk in trekking te breken, of onder een rekbelasting.
Streksterkte
Punt waarop een gietstuk begint te rekken en plastische vervorming te demonstreren tijdens trekking.
Rek (%)
Maat van duktiliteit, of het vermogen van een gietstuk om plastisch te vervormen.
Kruinvermindering (%)
Secundaire maat van de duktiliteit van een gietstuk.
Toont het verschil tussen oorspronkelijke dwarsdoorsnede van de trekstaaf, en oppervlakte van kleinste dwarsdoorsnede na breuk in trekking.
Buigeigenschappen
Buigeigenschappen identificeren de duktiliteit van een gietstuk door een rechthoekig representatief monster om een pen te buigen tot een specifieke hoek. De resulterende gebogen staaf wordt geobserveerd om te controleren op objectionable scheuring.
Slageigenschappen
Slageigenschappen zijn een maat van zwaartekracht als resultaat van het testen van de energie vereist om een standaard genoteerd monster te breken. Hoe meer energie vereist om het monster te breken, hoe zwaarder het gegoten materiaal.
Hardheid
Hardheid is een maat van de weerstand van een gietstuk tegen penetratie met indentiestesten. Het is een eigenschap die slijt- en slijtweerstand van gegoten stalen aangeeft. Hardheidstesten kan ook een gemakkelijke, routinematige methode bieden om indicaties van trekksterkte in een productieomgeving te testen. Een hardheidsschaal testresultaat zal normaal nauw correleren met trekksterkte-eigenschappen.
Aangepaste gietdiensten
Reliance Foundry werkt samen met klanten om de beste fysieke en chemische eigenschappen, warmtebehandeling, en testmethoden voor elk aangepast gietstuk te bepalen. Vraag een offerte aan voor meer informatie over hoe onze gietdienst uw projectvereisten kan matchen.
Metaal
- Gereedschapstaalkwaliteiten Begrijpen: Eigenschappen en Toepassingen
- Varkensijzer: Sleuteleigenschappen, samenstelling en industriële toepassingen
- Wolfram Flux: Belangrijkste Eigenschappen & Industriële Toepassingen
- Tantalum: sleuteleigenschappen en diverse industriële toepassingen
- Eigenschappen en verbindingen van rhenium – Een technisch overzicht
- Toepassingen en Eigenschappen van Mangaanstaal: Een Uitgebreid Overzicht
- Gietijzer uitgelegd: Definitie, Eigenschappen en Toepassingen
- Roestvrij staalkwaliteiten: typen, eigenschappen en toepassingen
- Monel Legeringen Uitgelegd: Sleutel Eigenschappen en Toepassingen in de Praktijk
- AMPCO® 25 Continu gegoten: Hoogpresterende legering voor precisiematrijzen
- Bandgat-engineering in InGaNBi kwaternaire legeringen: samengestelde-afhankelijke structurele, elektronische en spanningseigenschappen