



Optimaliseren van Warmtebeïnvloede Zone en Lasmetaal Eigenschappen bij Staallaslassen
Warmtebeïnvloede Zone en Lasmetaal Eigenschappen bij Lassen van Stalen
Er zijn veel factoren die de eigenschappen van het lasmetaal en de warmtebeïnvloede zone (WBZ) controleren tijdens het lassen van koolstof (C) en laag-gelegeerde stalen. Het lasmetaal en de WBZ worden vaak aangeduid als staallasverbindingen (steel weldments). De lasprocessen, lasverbruiksmaterialen, en lasparameters hebben ook invloed op deze eigenschappen. Eigenschappen van staallasverbindingen worden ook beïnvloed door de corrosieve atmosferen en cyclische belasting waaraan ze vaak worden blootgesteld.
Warmtebeïnvloede Zone (WBZ)
Tijdens de selectie van stalen zijn de kenmerken van de WBZ belangrijker dan het lasmetaal. Dit is omdat de metallurgische en mechanische eigenschappen van de WBZ direct gekoppeld zijn aan het geselecteerde staal. Echter, deze eigenschappen kunnen worden aangepast door lasparameters en na-las warmtebehandeling (PWHT). Ook de metallurgische en/of lasbaarheidsissues gerelateerd aan de WBZ-kenmerken zijn moeilijker aan te pakken dan die verbonden met het lasmetaal. Lasissues die meestal in het lasmetaal optreden, kunnen vaak worden opgelost door de laselektrode en/of andere lasverbruiksmaterialen te veranderen. In vergelijking, problemen met de WBZ kunnen vaak alleen worden opgelost door het basismateriaal te veranderen, wat doorgaans een zeer kostbare maatregel is, of door de warmteinvoer te veranderen. Verschillende empirische C-equivalenten (CE) zijn ontwikkeld en gebruikt om de lasbaarheid en de neiging tot waterstof (H2) geïnduceerde barsting (HIC) van de basisstalen te evalueren.
Koolstof-equivalent Formules
De meest gebruikte vergelijking voor CE die ook wordt gebruikt door het International Institute of Welding (IIW) is: CE = % C + % Mn/6 + (% Cu + % Ni)/15 + (% Cr + % Mo + % V)/5. In Japan is de Ito-Bessyo samenstellingskarakteriseringsparameter, Pcm, breder gebruikt. Pcm wordt beschouwd als een meer realistische beoordeling van de lasbaarheid van lage-C stalen, vergeleken met de IIW-vergelijking. Deze vergelijking is: Pcm = % C + % Si/30 + (% Mn + %Cu +% Cr)/20 + % Ni/60 + % Mo/15 + %V/10 + 5 B. Een andere in Japan ontwikkelde vergelijking is voor C-equivalent getal (CEN) die zowel de IIW-vergelijking voor CE als de Pcm omvat. De CEN is vergelijkbaar met de Pcm voor stalen met C-niveaus minder dan 0,17%, en volgt de IIW-vergelijking bij hogere C-niveaus. De vergelijking voor CEN is: CEN = % C + A(C) [%Si/24 + % Mn/6 + % Cu/15 + % Ni/20 + (%Cr + % Mo + % Nb + % V)/ 5 + 5B]. In deze vergelijking is A(C) gelijk aan 0,75 + 0,25 tanh [20 (% C – 0,12)].
Hoewel deze CE-vergelijkingen initieel zijn ontwikkeld om de barstneiging van H2 in stalen te karakteriseren, worden ze ook gebruikt om de hardenbaarheid van stalen te beoordelen op basis van de chemie. Er bestaat een correlatie tussen CE, Pcm en het martensietvolume in zowel de grove-korrel regio als de verfijnde-korrel regio. Naarmate de waarde van de Pcm toeneemt, neemt het martensietvolume en de hardheid in beide regio's toe.
Regio's in de WBZ
Verschillende regio's in de WBZ van ferrietische stalen zijn gedefinieerd en gekarakteriseerd door gebruik te maken van een specifieke piektemperatuur van de WBZ-lasthermische cyclus in combinatie met het Fe-C evenwichtsfasendiagram. Deze regio's zijn de grove-korrel, verfijnde-korrel, inter-kritiek, subkritiek, en deels-vloeistof regio's. Echter, het metallurgische gedrag in de WBZ die snelle verwarmin en afkoeling ondergaat, is een niet-evenwichtsproces. Daarom is een continue afkoel transformatie (CCT) diagram meer geschikt om de microstructuren in de WBZ te voorspellen. De afkoelsnelheid is nauw verbonden met staaldikte, lasgeometrie, en laswarmteinvoer. De afkoelsnelheid die normaal het meest kritiek is in lastoepassingen, is die welke valt tussen 800 °C en 500 °C. Naarmate de laswarmteinvoer toeneemt of de staaldikte afneemt, daalt de afkoelsnelheid tussen deze temperaturen.
Invloed van Legeringselementen op WBZ Microstructuur en Zwaarte
- Koolstof (C) speelt een zeer belangrijke rol in de algehele hardheid van gelaste stalen. Dit is duidelijk te zien aan zijn rol in de CE en Pcm vergelijkingen. Een toename van het C-niveau ondersteunt de vorming van lagere temperatuur transformatieproducten, zoals bainiet en martensiet, en leidt tot een significante reductie in WBZ scheefweerstand.
- Mangaan (Mn), naast vaste-oplossingsverharding, verlaagt de transformatietemperatuur van austeniet naar ferriet terwijl het versterkende effecten biedt door korrelverfijning. Echter, het Mn-niveau moet worden beperkt om vaststoffingsscheiding en microstructuurbandvorming te minimaliseren.
- Chroom (Cr) is een vaste-oplossingsversterkend en karbide-vormend element. Het verhoogt de hardenbaarheid van staal en verbetert oxidatie- en corrosiebestendigheid. De toevoeging van Cr is gunstig in gevallen waar de neerseling van Cr-karbiden de vorming van ferriet-zijplaten onderdrukt door een pinnend effect.
- Nikkel (Ni) wordt beschouwd als een gunstig effect te hebben op staaltransformatie, vergelijkbaar met die van Mn, door de austeniettransformatietemperatuur te verlagen. De toevoeging van Ni verbetert ook de zwaarte, alsook biedt een vaste-oplossingsverhardingseffect.
- Vanadium (V) en Niobium (Nb) worden in kleine hoeveelheden aan laag-gelegeerde stalen toegevoegd om de gewenste mechanische eigenschappen te verkrijgen. Door V(C,N) en Nb(C,N) te vormen, vertragen V en Nb de herkristallisatie en korrelgroei van austeniet tijdens walzen en normaliseren. Tijdens smeltlassen, met name bij hoge warmteinvoer, lossen V(C,N) en Nb(C,N) op in de WBZ met piektemperaturen meer dan 1100 °C en neerslaan ze opnieuw tijdens langzamere afkoeling. De herneerseling van V(C,N) en Nb(C,N) verzwakt de zwaarte van de WBZ.
- Titaan (Ti), in de vorm van stabiele Ti-nitride, voorkomt vergroting van de voorafgaande austenietkorrel in regio's dichtbij de lasfusiegrens.
Lasmetaal
Het gebruik van een vullingmateriaal is heel gebruikelijk in veel smeltlasprocessen. Bij het selecteren van het juiste vullingmateriaal/elektrode, zijn de hoofdaanwijzingen of het lasmetaal vrij van defecten kan worden geproduceerd en of het lasmetaal compatibel is met het basismateriaal en voldoende eigenschappen kan leveren. Deze kenmerken worden bepaald door de: (i) chemie van de elektrode, (ii) verontreiniging van het basismateriaal, (iii) fluxmateriaal of beschermingsgas, en (iv) lasbadverstarding en daaropvolgende afkoeling en transformatie.
De selectie van het juiste vullingmateriaal is niet gebaseerd op het matchen van de chemie met het basismateriaal. Eerder is het gebaseerd op het matchen van de lasmetaal- en basismateriaaleigenschappen. Het gebruik van een vullingmateriaal met identieke chemie als het basismateriaal levert niet noodzakelijk de gewenste resultaten, aangezien de microstructuren van het lasmetaal volledig verschillen van die van het basismateriaal. Voor veel C- en laag-gelegeerde stalen resulteert de verstarding en snelle afkoelsnelheid betrokken bij smeltlassen in een lasmetaal dat hogere sterkte en lagere zwaarte-eigenschappen heeft dan het basismateriaal wanneer ze dezelfde chemie hebben. Daarom bevat het vullingmateriaal frequent een lager C-niveau dan het basismateriaal. De sterkte van het lasmetaal wordt niet verbeterd door de C-inhoud te verhogen, maar door het toevoegen van legeringselementen die vaste-oplossings- of neerselingsversterking en modificatie van de microstructuren leveren.
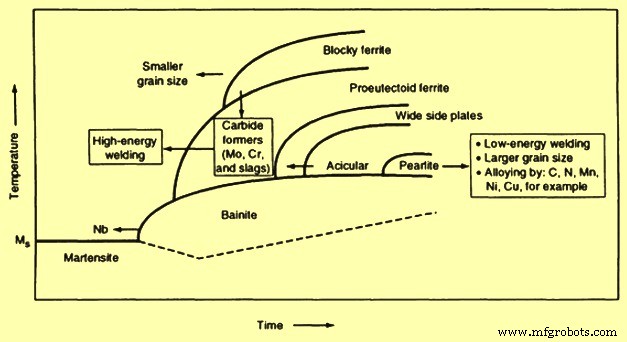
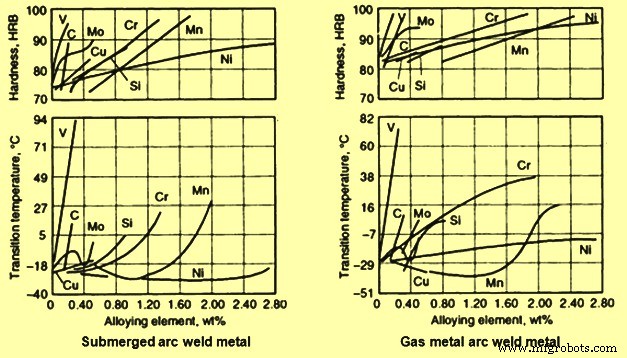
De lasmetaal-microstructuur in C- en laag-gelegeerde stalen bevat een verscheidenheid aan bestanddelen, variërend van blokkige ferriet, tot naaldvormige ferriet, tot bainiet, tot martensiet. De effecten van legeringselementen en afkoeling op de lasmetaal-microstructuur worden uitgedrukt in een schematisch CCT-diagram (Fig. 1), terwijl de effecten van legeringselementen op de hardheid en kerbzwaarte van lasmetaal worden getoond in Fig. 2.
De smelting van basismateriaal en de daaropvolgende menging met vullingmateriaal veroorzaakt dat de eindchemie van de lasafzetting tussen die van het basismateriaal en het vullingmateriaal ligt. Wanneer het vullingmateriaal dezelfde chemie heeft als het basismateriaal, blijft de eindige lasmetaalchemie theoretisch hetzelfde. Afhankelijk van de hoeveelheid basismateriaal dat wordt gesmolten en de hoeveelheid vullingmateriaal die wordt toegevoegd, kan de eindchemie van de lasafzetting worden geschat met de verontreinigingsvergelijking: % verontreiniging = (gewicht gesmolten oudermetaal / totaal gewicht gebruikt staal) x 100. Factoren zoals lasgeometrie en kantvoorbereiding beïnvloeden verontreiniging. Lasprocessen en parameters die de penetratie verhogen, kunnen ook de verontreiniging verhogen.
In een enkele-pas las, kunnen de inhoud van sommige elementen in het lasmetaal worden geschat met de formule: 'Specifiek element in lasmetaal = (het element in het basismetaal x de verontreiniging) + (het element in het vullingmateriaal) x (1 – verontreiniging)'. In sommige gevallen is grotere verontreiniging gunstig, rekening houdend met dat er minder drastische verandering in mechanische en andere eigenschappen is over de fusiegrens. Echter, in toepassingen met lasbekleding of lasoppervlaktebehandeling, is het wenselijker de verontreiniging te minimaliseren. Dit is omdat het vullingmateriaal duurdere legeringselementen bevat afgestemd op specifieke lasmetaaleigenschappen te verlenen. Wanneer er vrees is dat het basismateriaal ongewenste onzuiverheden en/of legeringselementen kan introduceren, dan wordt lastechnologie voorgesteld die de verontreiniging verlaagt. Dit omvat ook overwegingen voor fosfor (P) en zwavel (S) en voor hogere C- en silicium (Si) inhoud, die de eigenschappen van lasmetaal nadelig beïnvloeden.
Vergelijking van Enkele-pas en Meervoudige-pas Lassen
In het geval van mechanische eigenschappen, met name zwaarte, is meervoudige-pas lasmetaal meestal beter dan enkele-pas lasmetaal om de volgende redenen: (i) de herverwarms-thermische cyclus van elke opvolgende laspas normaliseert en verfijnt delen van de microstructuur in het vorige lasmetaal, (ii) opvolgende laspassen lassen het voorgaande lasmetaal aanlaten en verlagen spanningen van voorgaande passen, (iii) de totale energie-invoer per pas wordt verminderd, wat helpt de hoeveelheid korrelgroei te beperken, en (iv) voorgaande laspassen bieden een zekere voorverwarmin die de afkoelsnelheid van de opvolgende pas vertraagt.
Het is gezien dat de lasmetaal-duktiliteit (dwaarsdoorsnede-oppervlakte) toeneemt naarmate het totale verfijnde-korreloppervlak toeneemt. Verder, wanneer een actieve flux wordt gebruikt in onderpoedlassen (SAW), is het aantal laspassen dat in een las moet worden aangebracht, beperkt. Dit is omdat er een neiging is voor legeringselementen (zoals Si en Mn) om op te bouwen tijdens meervoudig-pas lassen, wat de breukzwaartewaarden in de eindige laspas verslechtert.
Lasbaarheid en Typen Stalen
Hoogsterkte laag-gelegeerde (HSLA) stalen zijn ontworpen om verbeterde mechanische eigenschappen en lasbaarheid te hebben, vergeleken met conventionele C-stalen. Deze verbeteringen worden verkregen door de toevoeging van kleine hoeveelheden legeringselementen, zoals Nb, V, Ti, N2 (stikstof), en C, die de ferriet versterken, de hardenbaarheid verhogen, en de korrelgrootte controleren. De meeste van deze stalen worden geleverd in de als-gewalste, genormaliseerde toestand, en sommige worden geleverd in de neerselingsbehandelde toestand. De fijner korrelgrootte en grotere hoeveelheid pareliet verklaren de hogere sterkte en zwaarte van deze stalen. Daarnaast resulteert de lagere C-inhoud van deze stalen (0,22% maximum) in goede lasbaarheid.
Normaal is de lasbaarheid van HSLA-stalen vergelijkbaar met die van zachte stalen. Hoewel HSLA-stalen goede lasbaarheid hebben, is de overweging van voorverwarmin en het controleren van H2 in het lasproces nog steeds belangrijk om een succesvolle lasverbinding te garanderen. De verspringing in de grove-korrel WBZ is een van de zorgen tijdens het lassen van HSLA-stalen. Deze verspringing is te wijten aan de langzame afkoelsnelheid leidend tot de vorming van ongewenste microstructuren, zoals grove ferriet-zijplaten (Widmanstätten-ferriet en oberbainiet) en korrelgrensferriet, met name bij hoge energie-invoerniveaus.
Voor HSLA-stalen die Nb en V bevatten, tonen het lasmetaal en de WBZ lage kerbzwaarte bij hoge warmte-invoeren, zoals die gebruikt in electro-slaglassen (ESW) en SAW-lasprocessen. Dit is omdat de hoge warmteinvoer de omvang van de grove-korrel WBZ vergroot. De geassocieerde lage afkoelsnelheid in de WBZ verlaagt de mogelijkheid voor korrelverfijning en verhoogt de mogelijkheid van de neerseling van Nb- en V-karbiden, leidend tot verspringing van de grove-korrel WBZ. De hoge warmteinvoer en de resulterende hogere verontreiniging brengt ook het neerselingsverhardingsissue van Nb- en V-karbiden naar het lasmetaal.
Het gebruik van stalen met kleine toevoegingen van Ti (0,04% maximum) en N2 is bevonden om de korrelgroei in de grove-korrel WBZ effectief te minimaliseren. Dit is vanwege de grotere stabiliteit van Ti-nitride bij de piektemperatuur ervaren in grove-korrel regio's (meer dan 1100 °C), waar Nb- en V-karbiden weer in oplossing gaan.
Lage-Koolstof Stalen
Lage-C stalen omvatten twee typen stalen: (i) lage-C stalen met een C-inhoud van minder dan 0,15% en (ii) zachte stalen met een C-inhoud tussen 0,15% en 0,30%. Voor deze lage-C stalen in de aangelekte toestand, is de hoofdmicrostructuur relatief zachte ferriet met verspreide kleine karbide-deeltjes, terwijl lage-C stalen in de warm-gewalste of genormaliseerde toestand eilanden van pareliet hebben. Tijdens smeltlassen ondergaat de WBZ transformatie van ferriet naar austeniet bij verwarmin, en van austeniet terug naar ferriet tijdens afkoeling. Op dit C-niveau is de verharding betrokken in de WBZ ongeveer 10 HRC of minder.
Echter, wanneer de lasverbinding een koud vervormingsoperatie ondergaat, wordt meestal voorgesteld dat de C-inhoud wordt beperkt tot 0,06%. De WBZ van stalen met hogere C-inhoud heeft doorgaans geen goede duktiliteit om de rek betrokken bij koud vervorming te accommoderen.
Wanneer lage-C staal wordt geleverd als gerimd staal, neigt de centrale kernregio ertoe concentraties van verbindingen zoals koolstofmonoxide (CO) en koolstofdioxide (CO2), alsook elementen zoals S en P, te bevatten als resultaat van scheiding tijdens de rimming-actie. Daarnaast worden de gassen die voortkomen uit de reactie tussen opgeloste zuurstof (O2) en C ook in de centrale kernregio vastgehouden. Tijdens de lasoperatie smelt een bepaalde hoeveelheid basismateriaal en mengt met vullingmateriaal door verontreiniging. De hoge temperatuur van het vloeibare lasbad biedt condities die de onvolledige O2-C reactie laten hervatten en vastgehouden CO en CO2 laten evolueren. Wanneer de verstardingssnelheid van het lasbad erg snel is voor de gassen om te ontsnappen, leidt hun vastzitten tot poriën in het lasmetaal. Daarom is voldoende lasbad-ontzuring de praktische manier om porositeitsproblemen te vermijden bij het lassen van gerimde stalen.
Wanneer lage-C staal wordt geleverd als gedood staal, is lasmetaal-porositeit geen probleem meer tijdens smeltlassen. In plaats daarvan vormt zich soms een viskeuze refraktaire slak op het lasbadoppervlak van het gedood staal, wat de stroom van vloeibaar metaal traag maakt en lasbadmanipulatie moeilijk. De slak wordt viskeus wanneer ontzurers, zoals Al (aluminium), Ti, en Zr (zirconium) die in de staaldoodpraktijk worden gebruikt, oxiden met relatief hoge smelttemperaturen vormen. Dit probleem met slak is meer verergerd bij zuurstof-aceteenlassen, vanwege de lage temperaturen betrokken bij het proces. De gebruikelijke oplossing is om een vullingmateriaal te selecteren dat voldoende Mn en Si bevat om het smeltpunt te verlagen en de stroom van de slak te verbeteren.
Zachte Stalen
Zacht staal wordt ook beschouwd als lasbaar, en koude barsting is meestal geen issue wanneer de C-inhoud minder dan 0,2% is en de Mn-inhoud minder dan 1,0%. Voorverwarmin, tussen-pas temperatuurcontrole, PWHT, of speciale lastechnieken zijn meestal niet nodig bij het lassen van staal met een dikte van 25 mm en minder. De C-inhoud is meestal hoger in dikker staal om de vereiste sterkte te leveren. Daarnaast is de gerelateerde WBZ-afkoelsnelheid tijdens het smeltlassen van dikker staal hoger. Daarom, bij het lassen van staal dat dikker is dan 25 mm, of wanneer de C- en Mn-inhoud hoger is dan 0,3% en 1,4% respectievelijk, is dan passende voorzorg en het gebruik van lage-H2 elektroden of fluxes nodig om H2-barsting te voorkomen.
Advies voor Selectie van C-Mn en Micro-gelegeerde C-Mn Stalen
Een nuttig advies in het selecteren van C-Mn en micro-gelegeerde C-Mn stalen met optimale lasbaarheid en zwaarte, zoals vastgelegd door Dolby, is hier gegeven. Voor deze stalen met meer dan 0,1% C, moet een staalbasis met zowel een lage C-inhoud en een lage CE, maar hoge zwaarte-eigenschappen worden gebruikt. Staal dat Al-behandeld is om de breedte van de grove-korrel regio in de WBZ te beperken en het vrije N2-niveau te minimaliseren (aluminium-nitride neerselingen zijn relatief stabiel) moet worden gekozen. Het geselecteerde staal moet schoon zijn. Het Al-behandelde of vacuüm-gedegaste staal heeft lagere S-niveaus. De calcium (Ca) behandeling voor sulfied-vormcontrole verbetert de mechanische eigenschappen in de dwarsrichting en vermindert de lamellaire scheuring geassocieerd met vloeistofbarstingsproblemen.
Bij het gebruik van lasproces met hoge energie-invoeren voor basismaterialen met dezelfde C-Mn samenstelling, verlaagt de toevoeging van Nb en V de WBZ-zwaarte, vanwege de neerselingen van Nb- en V-karbiden of karbo-nitriden die optreden tijdens afkoeling en herverwarmin. Micro-gelegeerde stalen met minder dan 0,1% C hebben meestal hogere zwaarte en een verminderde neiging voor H2-barsting in de WBZ. Schone Al-behandelde stalen met hoge zwaarte-waarden moeten worden gekozen om de bovengenoemde redenen voor C-Mn stalen. De dezelfde voorzorg geldt ook zoals hierboven vermeld met betrekking tot lasproces met hoge energie-invoeren.
Laag-gelegeerde Stalen
Laag-gelegeerd staal met lage C-niveaus moet worden gekozen. Een hoge scheefweerstand kan worden verkregen wanneer de hardenbaarheid van het staal voldoende is om laag-C martensiet te ontwikkelen voor de gebruikte lascondities. Zorg is nodig bij de PWHT van staal dat een substantiële hoeveelheid secundaire neerselingsverharding legeringselementen bevat, zoals Nb en V. Aandacht moet ook worden gegeven aan de PWHT van staal dat hoge hoeveelheden restelementen bevat zoals P, Sb (antimoon), As (arsenic), en Sn (tin).
Schoon Al-behandeld staal met hoge zwaarte-waarde moet worden gekozen voor de redenen zoals hierboven gegeven voor C-Mn staal. Ook geldt dezelfde voorzorg met betrekking tot lasproces met hoge energie-invoeren hier.
Thermo-mechanisch Gecontroleerd Proces (TMCP) Staal
TMCP-staal toont aanzienlijk verbeterde sterkte- en zwaarte-eigenschappen en lasbaarheid. Deze technologie gebruikt versnelde afkoeling wat het mogelijk maakt om hetzelfde sterktniveau te bereiken bij een lagere C-niveau als conventioneel gecontroleerd gewalste staal bereikt bij lagere C-niveaus (minder dan 0,06%). In plaats van versterking door het verhogen van de C-inhoud, ontwikkelt TMCP-staal zijn sterkte en zwaarte vanuit de zeer fijn ferriet en tweede-fase microstructuur (fijn gedispergeerde pareliet of bainiet) die optreden tijdens de versnelde afkoelingsfase van het proces. Als resultaat van de reductie in C-inhoud en CE, verbetert dit staal de weerstand tegen H2-geïnduceerde koude barsting (HICC) aanzienlijk. Daarom zijn de zorgen geassocieerd met voorverwarmin, tussen-pas temperatuurcontrole, en PWHT tijdens het lasproces niet kritisch. Echter, WBZ-verzachting, met name bij hoge warmte-invoeren, is een zorg, aangezien de gunstige microstructuur van het TMCP-staal wordt hersteld tijdens de langzame afkoeling in de WBZ bij hoog warmte-invoerniveau.
Cr-Mo (Molybdeen) Staal
Cr-Mo staal is een relatief goedkoop materiaal, vergeleken met hoog-gelegeerd staal en wordt gebruikt in de energie- en petrochemische industrieën vanwege zijn oxidatiebestendigheid, hoge-temperatuur kruipbestendigheid, en sulfiedcorrosiebestendigheid. De Cr-inhoud geeft het staal zijn oxidatiecorrosiebestendigheid, terwijl de Mo-inhoud de hoge-temperatuur sterkte verhoogt. De aanwezigheid van fijn verdeelde stabiele karbide verbetert de kruipbestendigheid. Vanwege de legeringselementinhoud en rond 0,15% niveau van C, is dit staal lucht-hardbaar. Dit staal wordt meestal geleverd in genormaliseerde en aangelekte of afgeschrokken en aangelekte (Q&T) toestand. De lasbaarheid van Cr-Mo staal is zeer vergelijkbaar met die van Q&T en hardbare laag-gelegeerde staal. Het grootste probleem in de WBZ is barsting in de geharde grove-korrel regio, alsook WBZ-verzachting tussen Ac1 en Ac3 temperaturen. Herverwarmsbarsting tijdens PWHT en langdurige blootstelling aan hoge temperatuur veroorzaken ook ernstige problemen. Voor dit staal moeten passende voorverwarmin en tussen-pas temperatuur worden geselecteerd, en lage-H2 lastechniek moet worden gebruikt.
Hoewel een PWHT niet nodig is voor Cr-Mo staal met lagere Cr-niveaus en dunne wanddikten, wordt het vaak direct na lassen uitgevoerd als onderdeel van de lastechniek. De PWHT van een Cr-Mo lasverbinding wordt ook wel aangeduid als spanningsoverlast-warmtebehandeling. Zo'n warmtebehandeling is gericht op het verlichten van de residuale spanningen door een kruipontspanningsproces en het aanlaten van de als-gelaste geharde microstructuren om de breukzwaarte van de WBZ en het lasmetaal te verbeteren. Een additioneel voordeel van een PWHT is om hogere dissipatie van H2 in het lasgebied toe te laten en de kans op HICC verder te verminderen. Hoewel een spanningsoverlast-behandeling of PWHT frequent wordt gebruikt in Cr-Mo staallasverbindingen, is dit type staal vatbaar voor ofwel spanningsoverlast-barsting in de WBZ tijdens zo'n behandeling of herverwarmsbarsting tijdens na-las herverwarminproces, inclusief korte-termijn blootstelling aan hoge temperatuur atmosfeer. Het temperatuurbereik voor het optreden van spanningsoverlast/herverwarmsbarsting ligt tussen 500 °C en 700 °C. Hoewel het niet duidelijk is, wordt het barstmechanisme gerelateerd aan de versterking van het korrelinterieur als resultaat van neerseling.
Barsting treedt op tijdens herverwarmin wanneer de relatief zachte korrelgrenzen die vrij zijn van neerselingen de plastische vervorming tijdens kruipontspanning niet kunnen accommoderen. Een parameter bekend als 'Psr' is ontwikkeld om de vatbaarheid van Cr-Mo staal voor herverwarmsbarsting te relateren wanneer het staal 1,5% max Cr, 1,0% max Cu, 2,0% max Mo, en 0,15% max V, Nb, en Ti bevat. De relatie is gegeven door de vergelijking: Psr = %Cr + %Cu + 2x %Mo + 10x %V + 7x %Nb + 5x %Ti – 2.
Wanneer Psr kleiner is dan nul, wordt het materiaal beschouwd als gevoelig voor herverwarmsbarsting. Echter, wanneer er meer dan 2% Cr is, wordt de neiging tot barsting geëlimineerd. Een andere parameter die rekening houdt met de bijkomende elementen en die leidt tot korrelgrensverspringing en de neiging tot herverwarmsbarsting verhoogt, is de 'metaalsamenstellingsfactor' (MCF) gegeven door de vergelijking: MCF = %Si + 2x %Cu + 2x %P + 10x %As + 15x %Sn + 20x %Sb. Een hogere waarde van MCF verhoogt ook de vatbaarheid van Cr-Mo staal voor herverwarmsbarsting.
De gebruikelijke lastechnieken die worden gebruikt om de kans op herverwarmsbarsting te verminderen, zijn samengevat als: (i) verminderen van spanningstoppen in het ontwerp van lasverbindingen, (ii) gebruik van laspraktijken die residuele spanningen minimaliseren zoals het verhogen van de voorverwarminstemperatuur en het verminderen van inspringing, (iii) vermindering van lasmetaalsterkte voor de accommodatie van de plastische vervorming in het lasmetaal wanneer toepasbaar en noodzakelijk, en (iv) vermindering van de spanningconcentratie in de grove-korrel regio.
Q&T (Afgeschrokken en Aangelekt) Staal
Q&T staal wordt normaal geleverd in warmtebehandelde toestand wat austenitiseren en/of afschrikken en aanlaten omvat om hoge sterkt e-eigenschappen te verkrijgen. De hardenbaarheid van Q&T staal is zodanig dat de WBZ bestaat uit microstructuren van laag-C martensiet en bainiet. Dit type als-gelaste WBZ-microstructuur heeft gewenste mechanische eigenschappen die dicht bij die van het basismateriaal liggen. Daarom heeft dit staal meestal geen PWHT of spanningsoverlast-behandeling nodig, behalve in bepaalde speciale situaties.
In tegenstelling tot andere hardbare laag-gelegeerde stalen waarin hoge energie-invoer moet worden gebruikt om de vorming van martensiet in de WBZ te voorkomen, vereist het gebruik van Q&T staal dat de lascondities een afkoelsnelheid in de WBZ omvatten die voldoende snel is om de hervorming van martensiet- en bainiet-microstructuren te garanderen. Dit is nodig omdat een WBZ-afkoelsnelheid te langzaam is om de geaustenitiserde WBZ te laten transformeren in ferriet en een mengsel van bainiet en martensiet. Tijdens de transformatie van pro-eutectoïde ferriet uit austeniet, wordt de niet-getransformeerde austeniet verrijkt in C wat dan transformeert in harde en bros bainiet en martensiet. Deze gemengde microstructuur van ferriet, bainiet, en martensiet leidt tot verspringing van de grove-korrel WBZ. Hoe langzamer de afkoelsnelheid, hoe groter de mate van verspringing in de WBZ. Een snellere kritieke afkoelsnelheid (minder warmteinvoer) is nodig om de transformatie van bros gemengde microstructuur te vermijden bij het lassen van minder hardbare of dunner stalen.
Een ander bezwaar tijdens het lassen van Q&T stalen is de strikte handhaving van lage-H2 lastechniek om onder-bad koude barsting te voorkomen. Een voorverwarmin is een van de meest effectieve manieren om de neiging tot koude barsting te verminderen. Echter, voorverwarmin verlaagt ook significant de afkoelsnelheid in de WBZ. Daarom moet het op een zodanige manier worden toegepast dat een voldoende snelle afkoelsnelheid in de WBZ kan worden bereikt.
Bij het lassen van Q&T staal met een hogere sterkteniveau, neemt de neiging voor H2-barsting in het lasmetaal toe. Daarom worden de toelaatbare vochtgehalte in de elektrodebekleding en flux, alsook de hantering van deze materialen, veel kritischer. Voor Q&T staal met trekkrachtgrens (YS) niveau onder 480 N/mm², is 0,4% vochtgehalte de toelaatbare limiet in beklede elektrode, terwijl voor staal met een sterkteniveau boven 690 N/mm², de limiet 0,1% is. Het gebruik van een aanlaatlaag-techniek kan ook helpen om ongewenste regio's van hoge hardheid en lage zwaarte in de WBZ te vermijden.
Meervoudige-pas lassen is een goede techniek in het lassen van Q&T stalen. Naast het verfijnende en aanlatende effect op het lasmetaal van de voorgaande laspas, helpt de kleinere warmteinvoer van meervoudige-pas lassen, vergeleken met die van enkele-pas lassen, een snelle afkoelsnelheid te bereiken. Waar H2-barsting in lasmetaal een bezwaar is, moet dunne-laag meervoudige-pas laten worden gebruikt, samen met uitgieten bij de tussen-pas temperatuur voor een vooraf bepaalde tijd voordat de volgende pas wordt aangebracht. Hoewel deze techniek helpt om de H2 in het lasmetaal in elke laspas te dissipateren, verlaagt het de productiviteit.
In Q&T stalen is er een verzachtingsregio in de WBZ veroorzaakt door een WBZ-thermische cyclus met een piektemperatuur tussen Ac1 en Ac3 (interkritieke regio). Bij temperaturen onder Ac3 tijdens verwarmin, lossen de karbiden niet volledig op in austeniet. Daarom moet het C-niveau in de austeniet van een lagere concentratie zijn. Tijdens afkoeling transformeert de onverzadigde austeniet bij hoge temperatuur en resulteert in een microstructuur met lagere sterkte.
Overwegingen in Lasverbinding
Koolstof- en laag-gelegeerde stalen gebruikt voor structurele toepassingen worden doorgaans niet gebruikt in extreme corrosieve atmosferen. Echter, ze worden vaak gebruikt in matige corrosieve condities, zoals die in olieraffinaderijen en zure gas/olie-pijpleidingen. De aanwezigheid van een las leidt normaal tot een reductie in corrosiebestendigheid om de volgende redenen: (i) variaties in samenstellingen van basismateriaal, WBZ, en lasmetaal wat resulteert in een situatie die galvanische corrosie begunstigt, (ii) aanwezigheid van residuele lasspanningen wat leidt tot spanningcorrosiebarsting (SCC), en (iii) aanwezigheid van lasdiscontinuiteiten zoals oppervlaktedefecten, die fungeren als gunstige plaatsen voor locale corrosie-aanval.
In een corrosieve atmosfeer is de preventie van HIC en sulfied-spanningscorrosiebarsting (SSCC) belangrijk. HIC, wat is waargenomen in zowel hoge-sterkte als lage-sterkte stalen, zelfs onder onbevoorradigde condities, treedt voornamelijk op in lage-sterkte staal dat wordt blootgesteld aan een H2-bevattende atmosfeer. Vanwege zijn snelle afkoeling en verstarding, vormt lasmetaal een structuur van dendrieten en heeft oxide-insluitingen verdeeld in de vorm van fijn globules. Het is gezien dat lasmetaal, zelfs wanneer gebruikt zonder een vullingmateriaal van speciale chemie, geen HIC ontwikkelt tot een maximum hardheid van 280 HV. In vergelijking, is HIC voornamelijk waargenomen in het basismateriaal en de WBZ.
SCC wordt gedefinieerd als een barstingsfenomeen dat optreedt onder sulfied-corrosieve condities wanneer stalen worden blootgesteld aan spanning. Staal dat moet worden gebruikt in atmosfeer bevattende H2-sulfied (H2S) kan passend worden gekozen. Doorgaans wordt een waarde van 22 HRC (248 HV) voorgesteld als de hardheidsgrens voor staal gebruikt voor leidingbuis die wordt gebruikt in zure gas toepassing.
In het geval van een lasverbinding, wordt de WBZ normaal harder dan het basismateriaal, en consequent, is vatbaarder voor SCC. Naast de meer vatbare microstructuur, zijn andere factoren die ongunstig bijdragen aan SCC de las-residuale spanningen en de aanwezigheid van de invalshoek van de laskap als spanningsverhoger in het gelaste gebied. Wanneer de gelaste verbindingen Q&T of genormaliseerd zijn, verdwijnt de WBZ en de neiging voor de vorige WBZ om SCC te ontwikkelen wordt gewijzigd. De SCC-vatbaarheid is hoger in de als-gelaste toestand dan in de Q&T (PWHT) toestand.
Vermoeidheidsscheuren in een gelaste structuur onder cyclische belasting worden vaak gezien om te ontwikkelen in de lastonregio's. Dit is te wijten aan het feit dat de laston een regio is van spanningconcentratie. De toon is het punt waar het basismateriaal en het lasmetaal samenkomen en waar veranderingen het hoogst zijn in beide secties. Ook, slak-intrusie die resulteert uit een lasoperatie is frequent aanwezig in de lastonregio. Verschillende technieken zijn gebruikt voor het verbeteren van de vermoeidheidssterkte van gelaste structuur door het verminderen van de spanningconcentratie in de regio van de laston en lasversterking. Deze technieken zijn: (i) verwijderen van de lasversterking aan beide kanten van een stootlas door het las te frezen tot het niveau van het basismateriaal, (ii) vergroten van de straal en invalshoek van lastonen door mechanisch slijpen van de snijende regio's tussen het las en het basismateriaal, (iii) veranderen van de toestand van oppervlakte las-residuele spanning door de mechanische koude vervorming van het lasoppervlak en het basismateriaal in de lastonregio, (iv) bekleden en schilderen van delassen en basismateriaal om corrosie in de regio van spanningconcentratie te voorkomen, (v) vergroten van de toonstraal en las-invalshoek door een laslaag toe te voegen aan beide kanten van de versterkingen met een vullingmateriaal met hoge vloeibaarheid, (vi) gebruik van lascondities die resulteren in een grotere toonstraal en invalshoek, en (vii) her-smelten van het oppervlak in de lastonregio's voor het gladmaken en vervormen van lasprofielen met het gas-wolfraam-booglassen (GTAW) proces.
Effect van Lastechniek op de Eigenschappen van Staallasverbinding
De American Welding Society (AWS) definieert een lastechniek als de gedetailleerde methode en praktijk die alle gezamenlijke lasprocessen omvat betrokken bij de productie van een lasverbinding. In een gedetailleerde review van de relatie tussen technieken en lasverbindingseigenschappen, zijn de volgende conclusies.
- Voor elke lasproces/staal combinatie, hebben lastechnieken een overheersende rol, samen met de elektrode (als een vullingmateriaal wordt gebruikt), in het bepalen van de kwaliteit en mechanische eigenschappen van de lasverbinding. Echter, deze twee variabelen (lastechnieken en mechanische eigenschappen) hebben geen direct oorzaak-gevolg verband.
- De mechanische eigenschappen van staal zijn alleen toeschrijfbaar aan zijn klankheid, microstructuur, en chemische samenstelling, en of het basismateriaal, lasmetaal, damp-afgezet metaal, elektrolytisch-afgezet metaal of een ander type is. De reactie van staal op mechanische krachten hangt af van zijn huidige toestand en niet van de manier waarop deze toestand is gecreëerd.
- Metallurgisch onderzoek heeft relaties vastgesteld tussen mechanische eigenschappen en microstructuur, zoals de inverse relatie tussen korrelgrootte en sterkte, het verschil in sterkte tussen pareliet en martensiet, het verspringende effect van korrelgrensfilms, het schadelijke effect van insluitingen, en anderen. Aan de andere kant, is er geen directe relatie tussen de stroominstelling van een lasmachine en de eindige eigenschappen van de lasverbinding. Eerder is de ware oorzaak-gevolg relatie dat: (i) verhoogde stroom introduceert meer warmte in het staal, (ii) verhoogde warmte beïnvloedt zowel de WBZ als de structuur van het lasmetaal op een specifieke manier, afhankelijk van de staalchemie, fasen die aanwezig zijn, en andere factoren, en (iii) verschil in structuur resulteert in verschillende mechanische eigenschappen.
Temperatuur van Voorverwarmin (Preheat)
Voorverwarmin is de toepassing van warmte aan het basismateriaal direct vóór lassen, hard-solderen, zacht-solderen, of snijden. De voorverwarminstemperatuur hangt af van veel factoren, zoals de samenstelling en massa van het basismateriaal, de omgevingstemperatuur, en de lastechniek.
Voorverwarmin wordt gedaan voor: (i) het verminderen van krimpspanningen in de las en aangrenzend basismateriaal wat voornamelijk belangrijk is bij sterk begrensde verbindingen, (ii) het beschikbaar maken van een langzamere afkoelsnelheid door het kritieke temperatuurbereik (rond 880 °C tot 720 °C), wat excessive verharding voorkomt en de duktiliteit van zowel de las als de WBZ van het basismateriaal verlaagt, en (iii) het beschikbaar maken van een langzamere afkoelsnelheid tot 200 °C, wat meer tijd toelaat voor eventueel aanwezige H2 om weg te diffunderen van de las en aangrenzend staal om onder-bad barsting te voorkomen.
Gasbranden, gasbranden, warmtebehandelingsovens, elektrische weerstandsverhitters, lage-frequentie inductieverwarmin, en tijdelijke ovens zijn enkele van de voorverwarmingsmethoden die worden gebruikt. De selectie van de methode hangt af van veel factoren, zoals de voorverwarminstemperatuur, de lengte van de voorverwarminstijd, de grootte en vorm van de onderdelen, en of het een 'één van een soort' of een continue productietype operatie is. Voor kritische toepassingen moet de voorverwarminstemperatuur precies worden gecontroleerd. In deze gevallen worden controleerbare verhitssystemen gebruikt, en thermocopen worden direct aan het te verwarmen onderdeel bevestigd. De thermocopel meet de exacte temperatuur van het onderdeel en geeft een signaal aan een controller, die de brandstof of elektriciteitsenergie regelt die voor verwarmin nodig is. Door de brandstof of energie nauwkeurig te regelen, kan de temperatuur van het te verwarmen onderdeel dicht bij de grenzen worden gehouden. Veel standaarden vereisen nauwkeurige warmte-temperatuurcontrole.
Temperatuur van Tussen-pas (Interpass Temperature)
De tussen-pas temperatuur, die betrokken is bij meervoudige-pas lassen, wordt aangeduid door de minimum en maximum temperaturen van het aangebrachte lasmetaal en aangrenzend basismateriaal voordat de volgende pas wordt gestart. Normaal moet staal dat voorverwarmin tot een gespecificeerde temperatuur vereist, ook op deze temperatuur worden gehouden tussen laspassen. Bij veel lasverbindingen is de warmteinvoer tijdens lassen voldoende om de tussen-pas temperatuur te handhaven. Op een massieve lasverbinding is het niet mogelijk dat de warmteinvoer van het lasproces voldoende is om de vereiste tussen-pas temperatuur te handhaven. Als dit het geval is, is dan fakkelverwarmin tussen passen meestal nodig.
Eenmaal een assemblage is voorverwarmd en het lassen is begonnen, is het vereist om het lassen zo snel mogelijk af te ronden om de noodzaak voor tussen-pas verwarmin te vermijden. Omdat het doel van voorverwarmin is om de afkoelsnelheid te verlagen, volgt het logisch dat dezelfde langzame afkoeling moet worden gegeven voor alle passen. Dit kan alleen worden gedaan door een tussen-pas temperatuur te handhaven die ten minste gelijk is aan de voorverwarminstemperatuur. Als dit niet wordt gedaan, dan wordt elk individueel laspad aan dezelfde hoge afschriksnelheid blootgesteld als de eerste pas van een niet-voorverwarmed assemblage.
De vereiste minimum temperaturen die nodig zijn, zijn gebaseerd op specifiek staal, lasproces, en staaldikte. Wanneer warmte-ophoping excessief wordt, moet de lasverbinding worden toegestaan af te koelen, maar niet onder de minimum tussen-pas temperatuur. De temperatuur van het lasgebied moet worden gehandhaafd binnen de minimum en maximum tussen-pas temperaturen.
Na-las Warmtebehandeling (PWHT)
Een PWHT wordt normaal als noodzakelijk beschouwd voor lassen in dikwandig staal, om het hoge als-gelaste residuele spanningniveau te verlagen en de zwaarte en defecttolerantie van de las te verbeteren. Veel fabricagestandaarden voorzien richtlijnen over de duur en temperatuur van de PWHT, hoewel er enkele verschillen tussen verschillende standaarden bestaan. Bij het beoordelen van de tijd en temperatuur die nodig zijn om een geschikte PWHT te leveren, is het nodig te weten hoe dergelijke parameters reageren op verschillende warmtebehandelingsschema's.
In alle warmtebehandelingen, met de mogelijke uitzondering van smelting, kan de verwarmsingssnelheid en tijd worden gespecificeerd. De maximum temperatuur is gerelateerd aan de samenstelling van het staal, de houdtijd (bij de maximum temperatuur) is gerelateerd aan de staaldikte, en de afkoelsnelheid is gerelateerd aan de specifieke behandeling en aan de standaard. De verwarmsingssnelheid varieert doorgaans van 150 °C tot 180 °C per uur. De houdtijd is typisch 2,5 min/mm van de maximum dikte om uniforme verwarmin doorheen te garanderen. De afkoelsnelheid varieert ook van 150 °C tot 180 °C per uur, tot een specifieke temperatuur. In sommige gevallen kan de afkoelsnelheid worden verhoogd wanneer het onderdeel is afgekoeld tot een bepaalde temperatuur. De snelheden van verwarmin, houding, en afkoeling zijn meestal onderdeel van de specificatie en moeten expliciet worden gevolgd.
Effecten van PWHT op de WBZ Eigenschappen van Lassen in een C-Mn Staal
Een studie werd uitgevoerd om de effecten van PWHT op de variatie in WBZ-eigenschappen (sterkte, hardheid, en zwaarte) met verschillende PWHT-parameters te tonen. De studie werd uitgevoerd op een 50 mm staal van C-Mn kwaliteit dat met Si was gedood en met Al en Nb behandeld. Deze kwaliteit werd gekozen omdat het steeds vaker wordt gebruikt in drukvattoepassingen en in veel offshore-fabricages en andere structuren. Het SAW-proces was gebruikt met een warmteinvoer van ongeveer 3,4 kJ/mm van de vulpas. Ook de effecten van meervoudige PWHT-cycli, die vaak worden tegengekomen in drukvatfabricatie of in gevallen waar reparaties zijn uitgevoerd, zijn op dezelfde manier bestudeerd.
Lengterichting trekkingstesten van de WBZ werden uitgevoerd. Geen opvallend effect dat te wijten was aan meervoudige spanningsoverlast-cycli werd opgemerkt in de WBZ-regio. De waargenomen waarden overschreden de minimale eisen van de staalplaat. Voldoende duktiliteit en rekwaarden werden waargenomen bij 600 °C. Geen opvallend effect van PWHT-tijd op de WBZ trekkrachtgrens (YS), trekkracht (TS) of duktiliteit bij deze temperatuur werd gezien. De data gaven aan dat alleen een kleine reductie in YS en TS werd opgemerkt met toenemende PWHT-temperatuur. Geen significant effect op duktiliteit werd gezien.
Voor Charpy-slagtesten, werden vijf testtemperaturen gekozen en drie monsters getest bij elke temperatuur. Deze temperaturen waren 0 °C, -20 °C, -40 °C, -60 °C, en -80 °C. Voor de lassen, werd één monster genomen van de eerste kant van de WBZ, één van de tweede kant van de WBZ, en één van de WBZ op de staalplaat midden-dikte, geassocieerd met tweede-kant lassen. De data toonden aan dat meervoudige PWHT-cycli slechts een marginaal effect hadden, in dat een lichte toename in het aantal lage waarden bij lage temperaturen werd waargenomen bij twee en drie cycli, met name van monsters gefreesd van de staalplaat midden-dikte.
Hoewel uitgebreide PWHT niet heeft geleid tot een waarnemingswaardige variatie in WBZ Charpy-eigenschappen van de 1/4t en 3/4t locaties, werd een duidelijke daling in geabsorbeerde energieniveaus gezien na 4 uren in monsters gefreesd van de staalplaat midden-dikte. Het was duidelijk dat de zwaarte op de staalplaat midden-dikte afneemt met de tijd, hoewel dit niet gebeurt op de 1/4t locaties.
De effecten van het verhogen van de PWHT-temperatuur toonden aan dat geen uitgesproken effect van temperatuur op zwaarte bestaat, behalve op de staalplaat midden-dikte. Hier lijkt er een trend van toename van overgangstemperatuur met toenemende PWHT-temperatuur te zijn.
Een onderzoek naar de hardheid werd ook uitgevoerd. Hardheidspassen werden uitgevoerd in de macrosectie van twee lassen na PWHT, reikend van het oudermetaalplaat onbeïnvloed door de lasprocessen in het lasmetaal. Vergelijkbare passen werden gemaakt op lassen 1 en 2 in de als-gelaste toestand. Op elke macrosectie werden drie passen gemaakt op de locaties: (i) 3 mm onder het oppervlak van de eerste kant, (ii) op de staalplaat midden-dikte, en (iii) 3 mm onder het oppervlak van de tweede kant. In alle gevallen werd een 98 N belasting gebruikt op een Vickers-hardheidmachine. De als-gelaste hardheidsdata van lassen 1 en 2 toonden aan dat de staalplaatwaarden rond 170 HV tot 180 HV lagen, lasmetaalwaarden 200 HV tot 220 HV, en de piek WBZ-hardheid onder 240 HV lag.
Meervoudige PWHT's hadden weinig invloed op WBZ- of staalplaat-hardheid, waar piek WBZ-waarden van minder dan 240 HV werden verkregen en staalplaat-hardheidswaarden rond 140 HV tot 160 HV waren. In alle lassen was de hardheid op de staalplaat midden-dikte iets hoger dan aan de oppervlakken, vanwege de aanwezigheid van een gesegregeerde band, zoals vaak wordt waargenomen in continu gegoten stalen.
Lasmetaal-hardheid toonde een meer opvallend effect wanneer blootgesteld aan meervoudige spanningsoverlast-cycli. Lassen 1 en 2 hadden een redelijk uniforme hardheid van rond 200 HV, maar na de derde PWHT-cyclus daalden de lasmetaal-hardheidsniveaus naar 160 HV tot 220 HV, met de laagste waarden verschijnend op de las-midden-dikte. De waarden toonden slechts een lichte reductie in WBZ-hardheid naarmate de PWHT-tijd toeneemt. Staalplaat-hardheidswaarden waren onbeïnvloed. Het lasmetaal gedroeg zich op een niet-systematische manier. Hardheidswaarden tussen ongeveer 190 HV en 210 HV werden waargenomen na 1 uur, stijgend naar ongeveer 200 HV tot 220 HV na 2 uur, en dalend naar ongeveer 160 HV tot 195 HV na 4 uur.
Het werd gezien dat de staalplaat- en WBZ-hardheidsniveaus redelijk ongevoelig lijken voor PWHT-temperatuur. Geen duidelijke trends in de variatie van hardheid met temperatuur waren zichtbaar. Echter, een lichte daling in staalplaat-hardheid was waargenomen. Lasmetaal-hardheid lijkt te dalen na een 650 °C PWHT, waar hardheidswaarden van rond 180 HV tot 190 HV waren vastgelegd. Dit vergeleken met hardheidswaarden van rond 190 HV tot 210 HV, die vastgelegd waren bij 550 °C en 600 °C.
Geconcludeerd werd dat het verhogen van de PWHT-tijd bij 600 °C, ofwel door een enkele behandeling te verlengen of door meervoudige behandelingen te gebruiken, weinig effect had op de mechanische eigenschappen. Daarnaast resulteerde het verhogen van de PWHT-temperatuur van 550 °C tot 650 °C in geen significante daling in WBZ-sterkte of hardheid. Echter, bewijs voor een daling in de WBZ Charpy-V kerbzwaarte op de staalplaat midden-dikte met toenemende temperatuur werd gevonden.
Warmteinvoer (Heat Input)
Het lasproces en de lastechniek beïnvloeden allebei de energie-invoer die wordt gebruikt om een las te maken. Hoe hoger de energie-invoer, hoe langzamer de afkoelsnelheid. Warmteinvoer is een functie van lasstroom, boogspanning, en reissnelheid. Om de warmteinvoer te verhogen, moet de lasstroom worden verhoogd of de reissnelheid verminderd. Lasstroom is gerelateerd aan het proces en de elektrodegrootte. Warmteinvoer wordt berekend met de vergelijking H = EI (60/S) waar H de energie-invoer is in joules per lineaire maat van las, E de boogspanning in volt, I de lasstroom in ampere, en S de reissnelheid (lineaire maat) per minuut. Door de amperage of spanning te verhogen, neemt de warmteinvoer toe, maar door de reissnelheid te verhogen, neemt de warmteinvoer af. De spanning heeft een gering effect, omdat deze slechts licht varieert, vergeleken met de andere factoren.
In het algemeen verlaagt hogere invoer de afkoelsnelheid. Dit moet met zorg worden gebruikt, aangezien bij Q&T stalen, zeer hoge warmteinvoer de WBZ geneigt te verzachten, en het sterkteniveau wordt verlaagd. In het geval van lage hardenbaarheid staal, is het mogelijk om een ongeharde WBZ te produceren door de warmteinvoer te verhogen. In het geval van hogere hardenbaarheid staal, wordt de neiging tot barsting en de maximum hardheid verminderd door een langzamere afkoelsnelheid. Deze factoren beperken de hoeveelheid warmteinvoer die kan worden toegepast. Normaal wordt voorverwarmin gebruikt om de afkoelsnelheden te verlagen.
Het lasproces beïnvloedt ook de warmteinvoer. Elk lasproces heeft een andere thermische cyclus. Bijvoorbeeld, de snelheid van temperatuurstijging, de maximum temperatuur, de tijd bij hoge temperatuur, en de snelheid waarmee het metaal afkoelt, zijn vrij verschillend voor het beschermde metaalbooglassen (SMAW) en het ESW-proces. Die processen met de hoogste concentratie van warmte veroorzaken doorgaans dat de temperatuur veel sneller stijgt en daalt. In het geval van SMAW, is de stijging bijna instantane, en de afkoelsnelheid van het basismateriaal is erg snel. In het geval van ESW is de stijging langzamer en wordt het bij een hoge temperatuur voor een redelijk lange tijd gehouden, en daalt het daarna langzaam.
De temperatuurveranderingen die optreden tijdens een booglasoperatie zijn veel sneller en abrupter dan voor de meeste metallurgische processen. De metallurgische reacties van de warmte van lassen volgen niet de normale warmtebehandelingsrelaties. De temperatuurveranderingen met ESW zijn meer vergelijkbaar met die tegengekomen in gietereimetallurgie.
Productieproces
- Voorkomen van waterstofgeïnduceerde scheuring bij lassen van koolstof- en laag-gelegerde stalen
- Professionele MIG-lastechnieken voor plaatstaal: expert tips
- Veelvoorkomende letselfouten: oorzaken, herkenning en oplossingen
- Letselinspectie en -testing: uitgebreide gids
- 9 Lasproblemen die u zult tegenkomen – Expert oplossingen & preventie tips
- MIG-lassen uitgelegd: wat het is en hoe je het proces onder de knie krijgt
- Titaan Lassen Beheersen: Bewijst Proces en Technieken
- Lasnaad begrijpen: typen, vorming en kwaliteitsindicatoren
- Lassen Spatters: Oorzaken en Effectieve Reductietechnieken
- Chroom: Essentieel Sporenelement, Eigenschappen en Praktische Toepassingen
- Warmtebehandeling uitgelegd: Processen, Methoden en Voordelen