



IJzererts Pellets: Productieproces & Sleuteltechnologieën
IJzererts Pellets en Pelletiseringsproces
Het pelletiseren van ijzererts is in de jaren '50 gestart om de benutting van fijn gemalen ijzererts concentrates in staalproductie te vergemakkelijken. Voor het pelletiseren van ijzererts zijn er twee hoofdtypen processen: het rechte reizende rooster (STG) proces en het rooster oven (GK) proces. In het STG proces wordt een stationair bed van pellets getransporteerd op een eindeloos reizend rooster door de droog, oxidatie, sinteren en koelzones. In het GK proces worden droog en de meeste oxidatie volbracht in een stationair pelletbed getransporteerd op een reizend rooster. Daarna worden de pellets in een rotatieoven geladen voor sinteren en daarna op een cirkelvormige koeler voor koelen.
De pelletiseringsprocessen worden besproken in het artikel onder de link https://www.ispatguru.com/iron-ore-pellets-and-pelletizing-processes/.
Pellet Typen
De pellets kunnen zuur of gevloeid zijn.
- Zure pellets – Basiciteit van zure pellets is meestal minder dan 0,1. De gebakken pellet sterkte is tot een zekere mate te danken aan hematiet bruggen van polykristallijn structuur. Deze pellets hebben normaal een groot volume open poriën. Het reductiegas penetreert snel door deze poriën in de pelletkern en valt de structuur op veel plaatsen tegelijk aan. Dit resulteert in een vroege structurele verandering die begint bij lage temperaturen over het gehele pelletvolume.
- Gevloeide pellets – Deze zijn ook bekend als basische pellets. Basiciteit van gevloeide pellets is groter dan 0,1 en kan variëren. Basiciteit van normale basische pellets varieert van 0,1 tot 0,6 en hebben laag CaO percentage. Tijdens het bakken van deze pellets wordt een glazachtige slagfase bestaande uit SiO₂, CaO, en Fe₂O₃ van wisselend percentage gevormd. Door verhoogde vloeistof toevoeging is er vorming van een zekere slag en door het is er tot een zekere mate slagbinding met ijzererts kristallen. Hoge basiciteit pellets hebben een basiciteitsniveau groter dan 0,6. Deze pellets bevatten hogere CaO niveaus. Deze pellets hebben niet alleen een glazachtige fase bestaande hoofdzakelijk uit SiO₂, CaO, en Fe₂O₃, maar ook calciumferrieten (CaO·Fe₂O₃). Tijdens het bakken van deze pellets bevoordert de beschikbaarheid van CaO aanzienlijk de kristalgroei van hematiet. Deze pellets hebben normaal een hoge mechanische sterkte na pellet bakken.
Processegmenten
Pelletfabrieken zijn normaal geïntegreerd met de ijzererts beneficatie fabrieken. In het geval ze niet geïntegreerd zijn, dan wordt geconcentreerd ijzererts in slurievorm meestal naar de pelletfabriek gepompt door sluriepijpleidingen. Pelletfabrieken gebaseerd op rijke ijzererts fijne deeltjes zijn zeldzaam en niet erg economisch. Het gehele pelletiseringsproces kan in twee hoofdsegmenten van sub-processen worden verdeeld: (i) het segment van de koude sub-processen en (ii) het segment van de warme sub-processen.
Segment van de Koude Processen
- Slurrie tank voor opslag van geconcentreerd ijzererts slurie van beneficatie fabriek. De deeltjesgrootte van ijzererts in de erts slurie is kleiner dan 45 micrometer voor ongeveer 80% van de deeltjes.
- Additieve materialen (zoals dolomiet, kalksteen, kalk of olijf etc. afhankelijk van de kwaliteit van de te produceren pellet) wordt aan de slurie toegevoegd.
- Het merendeel van het water wordt uit de slurie verwijderd door gebruik van filters. De waterinhoud van het ijzererts na filteren is ongeveer 9%.
- Een mengmachine wordt gebruikt voor de toevoeging van de binder (bentoniet of organische binder) voor het verkrijgen van voldoende mechanische sterkte van de groene pellets.
- Pelletisatieschijven of balletrommels worden gebruikt voor de productie van groene pellets. Pelletisatieschijven zijn populairder voor de productie van groene pellets.
- Trilschermen worden normaal gebruikt voor het scheiden van verschillende fracties van groene pellets. Ondergemaat pellets worden terug gerecycleerd naar het proces, terwijl de overgemaat pellets worden gekneusd voor hun hergebruik.
- De rest is op maat (8 mm tot 16 mm) pellets die op een band naar het droogproces in het segment van warme processen getransporteerd worden.
Segment van de Warme Processen
- Droogoven om het merendeel van de waterinhoud van de groene pellets te verwijderen door stroom van hete lucht door het bed. Gedroogde pellets gaan dan de pelletiseringsoven in.
- De gedroogde pellets worden gebakken (1250 °C tot 1300 °C) in de pelletiseringsoven om de groene pellets om te zetten in het eindproduct.
- Afkoelen van de hete geharde pellets tot ongeveer 200 °C wordt uitgevoerd in koeler door blazen van koude lucht.
De meeste van de bovengenoemde sub-processen worden tegenwoordig bediend met behulp van regeltechnieken met automatische controls. Sommige van de sub-processen hangen sterk af van een goed functioneren van het voorgaande sub-proces. Bijvoorbeeld, als de deeltjesgrootte te groot is, of de fijne deeltjes te droog zijn, of de droging niet werkt, dan kunnen geen pellets geproduceerd worden. Een minder kritieke situatie is wanneer sommige segmenten suboptimaal werken. Als voorbeeld, als het proces waarin binder wordt toegevoegd de menging van binder niet uniform is, dan lijdt het proces voor de vorming van groene pellet. Dus het ijzererts pelletiseringsproces is een ketting van verschillende sub-processen die sterk afhangen van elkaars prestaties.
Bindmiddelen en Additieven
De toevoeging van binder aan de erts dient twee hoofddoeleinden: (i) om de erts plastisch te maken zodat het zaadjes kan nucleeren die uitgroeien tot goed gevormde pellets, en (ii) om de pellet bijeen te houden tijdens hantering, droog en voorverhitting of totdat het voldoende versterkt is door verharding tijdens bakken. De optimale binder zou hoge kwaliteit pellets moeten produceren tegen een minimum kosten en zo min mogelijk verontreinigingen introduceren. De binder moet ook niet-toxisch zijn, gemakkelijk te hanteren en geen geavanceerd doseringssysteem vereisen. Kleine toevoegingen van bentoniet bevorderen binding door de vorming van keramische bindingen en door grotere compactie van de deeltjes tijdens het rollen van groene ballen.
De kwaliteit van groene pellets hangt af van invoerparameters zoals mineralogie, chemie en granulometrie van erts fijne deeltjes, balletparameters zoals voer deeltjesgrootte, hoeveelheid water toegevoegd tijdens pelletiseren, schijf draaisnelheid, hellingshoek van schijfbodem en verblijftijd van materialen in de schijf etc.
In groene pellets speelt water een belangrijke rol. Het aglomereert de erts en voert de functie van bindende vloeistof uit. Natte agglomeraten kunnen in een aantal verschillende toestanden bestaan afhankelijk van de hoeveelheid aanwezige water. Deze worden schematisch weergegeven in Fig. 1. Bindende vloeistof vullingsgraad of vloeistof verzadiging beschrijft het deel van het poriënvolume dat gevuld is met bindende vloeistof.
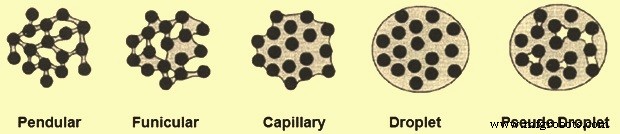
Fig 1 Schematische presentatie van verschillende toestanden van nat agglomerat
Bij lage verzadigingen worden de deeltjes samengehouden door vloeistofbruggen (pendulaire bindingen, pendulaire toestand). In de toestand van spanning (funiculaire), coexisteren zowel vloeistof gevulde capillairen als vloeistofbruggen. In de capillairetoestand zijn alle capillairen gevuld met vloeistof en worden konkave oppervlakken gevormd in de poriënopeningen door de capillairkrachten.
De druppeltoestand treedt op wanneer het agglomeraat samengehouden wordt door de cohesieve kracht van de vloeistof. In de pseudo-druppeltoestand blijven ongevulde gaten gevangen binnen de druppel. Een gemeenschappelijk kenmerk is dat in de capillair- en druppeltoestanden, ofwel konkave capillairopeningen of vrij oppervlaktewater, over het hele agglomeraat buitenoppervlak verwacht worden. De capillairtheorie voor natte agglomeraatsterkte is nu goed gevestigd.
Additieven zijn ingezet om zowel de operatie als de economie van het pelletiseringsproces te verbeteren. Kalk (CaO) en gedoofde kalk [Ca(OH)₂] bleken nuttige additieven te zijn tijdens pelletproductie. De groene en droge alsook gebakken pelleteigenschappen werden significant verbeterd met de toevoeging van kalk of gedoofde kalk.
Kwaliteit van Product Pellets
De fysieke en metallurgische kwaliteit van de product pellets hangt breed af van groene pelletkwaliteit, type en hoeveelheid bindmiddelen, vloeistoffen en additieven gebruikt, en verhardingsparameters zoals bakomstandigheden (temperaturen en tijd etc.). Ingrediënten van de groene pellets reageren samen, tijdens bakken, om in de product pellets verschillende fasen en microstructuren te vormen.
Het type en de hoeveelheid van deze fasen, hun chemie en verdeling spelen een vitale rol in het bepalen van de metallurgische eigenschappen van de product pellets tijdens reductie in het daaropvolgende ijzerproductieproces. Studies van groene pellets en verharding van magnetiet en hoge graad hematiet ijzererts fijne deeltjes met lage alumina zijn uitgevoerd in verschillende delen van de wereld. Maar de resultaten van deze studies kunnen niet direct geïnterpreteerd worden voor ijzererts met hogere hoeveelheid alumina (Al₂O₃) vanwege het verschil in chemie en mineralogie. IJzererts fijne deeltjes met vergelijkbaar hoge Al₂O₃ inhoud vertonen andere pelletiseringskenmerken.
Wat het bakken van hematiet ijzererts betreft, is meer warmte vereist om van externe bronnen te worden geleverd vanwege de afwezigheid van de volgende exotherme reactie van oxidatie van magnetiet.
4FeO + O₂ = 2Fe₂O₃
De energieverbruik nodig voor de pelletproductie van hematiet erts fijne deeltjes is groter dan dat nodig voor het pelletiseren van magnetiet erts fijne deeltjes. Bovendien bereiken pellets gemaakt van hematiet ertsen slechte bakken eigenschappen en bereiken geen adequate fysieke sterkte tot de baktemperatuur hoger is dan 1300 °C. Het wordt waargenomen dat de hematiet deeltjes en pelletstructuur hun oorspronkelijke vormen behouden als de temperatuur onder 1200 °C is. De grootte van hematiet deeltjes wordt niet vergroot, noch de Fe₂O₃ kristalroosterdefecten geëlimineerd tot de temperatuur hoger is dan 1300 °C. Bij hoge temperaturen worden initiële verbindingsbruggen gevormd tussen kristalkorrels en herkristallisatie van Fe₂O₃ treedt op. Echter, als de baktemperatuur groter is dan 1350 °C, dan is het nadelig omdat Fe₂O₃ ontbinden tot Fe₃O₄ zoals uitgedrukt door de volgende reactie en dit beïnvloedt de pelletkwaliteit nadelig.
6Fe₂O₃ = 4Fe₃O₄ + O₂
De thermodynamica van deze reactie geeft aan dat de ontbindingstemperatuur van Fe₂O₃ toeneemt met toenemende zuurstof partialdruk. Daarom is excessieve hoge baktemperatuur en lage zuurstof partialdruk te vermijden om de ontbinding van Fe₂O₃ te voorkomen. Dus is het nodig om een hogere baktemperatuur voor hematiet pellets te handhaven alsook een smaller baktemperatuurbereik. Dit maakt de operatie van bakapparatuur moeilijk.
Om de verharding van hematiet pellets te verbeteren, zijn zowel magnetiet-toevoeging als koolstofbelaste methoden in de praktijk gunstige technieken gevonden.
In het geval van pelletiseren van magnetiet ertsen, wanneer een pellet begint te oxideren, wordt een schil van hematiet gevormd terwijl de pelletkern nog magnetiet is. Thermische volumeveranderingen in deze twee fasen geven aan dat sinteren in de magnetietfase eerder begint (950 °C) vergeleken met de hematietfase (1100 °C). Het verschil in sintersnelheden tussen de magnetiet en hematiet fasen is meer rond 1100 °C. De sintersnelheid neemt in beide fasen toe met toenemende fijnheid in het magnetiet concentrate. Een fijner malen in de grondstof bevordert dus de vorming van de ongewenste duplex structuren met een zwaarder gesinterde kern die van de schil af trekt. Bij constante oorspronkelijke porositeit in groene pellets, daalt de oxidatiesnelheid naarmate het magnetiet concentrate fijner wordt, vanwege de verbeterde sintering. Echter, in praktische balleting, vereist fijner grondstof het gebruik van meer water in balleting, wat resulteert in een toename van groene pellet porositeit. Deze twee tegenovergestelde effecten heffen elkaars op en de oxidatietijd wordt constant. Onder industriële procesomstandigheden worden verschillen in de duplex structuur nog steeds verwacht. Dit is omdat slechts gedeeltelijke oxidatie plaatsvindt voor verharding.
De toevoeging van kalk (CaO) aan de ijzererts fijne deeltjes verlaagt de productiviteit van groene pellets licht, maar verhoogt de valweerstand en de druksterkte van groene pellets. Verder is de sterkte van de pellets direct evenredig met de krimp die plaatsvindt tijdens het bakken van de pellets. In het geval van gevloeide pellets, verhoogt de toevoeging van kalk de pelletkrimp en verhoogt dus de pelletsterkte. Dit is te danken aan de interactie tussen kalk, silica en ijzeroxide die calciumsilicaat en calciumferrieten vormt. De toevoeging van kalk resulteert in het sinteren van fijn hematiet deeltjes ondersteund door heel gelokaliseerde secundaire minerale binding bij oorspronkelijke kalk deeltjesplaatsen. Met de toename van zowel de temperatuur als de kalkconcentratie wordt meer slag gevormd wat de structuur consolideert en de toegankelijke porositeit verlaagt.
Gebruik van gedoofde kalk [Ca(OH)₂] heeft een positieve invloed op de valweerstand en druksterkte van groene en droge pellets. Ook is er een goede invloed van Ca(OH)₂ op de eindsterkte van gebakken pellets.
De toevoeging van Ca(OH)₂ resulteert in een afname van de efficiëntie van bentoniet als binder door vervanging van het efficiëntere natriumion met calciumion, wat het omzet in het meer calcische en minder efficiënte, wat leidt tot verslechtering van de pelleteigenschappen. Daarom is in sommige gevallen het niet wenselijk om meer dan één binder tegelijkertijd toe te voegen tijdens het pelletiseringsproces aangezien het kan resulteren in verslechtering van de pelleteigenschappen in plaats van hun verbetering. Na een bepaalde hoeveelheid Ca(OH)₂ wordt toegevoegd, wordt enige verbetering in pelleteigenschappen bereikt wat toegeschreven kan worden aan het effect van Ca(OH)₂ als binder tijdens het pelletiseringsproces. De kinetiek van reductie van de pellets bevattende 0,4% bentoniet en 4% Ca(OH)₂, met de hoogste fysico-chemische eigenschappen, toont aan dat de reductie van deze pellets wordt gecontroleerd door interfaciale chemische reactie.
Productieproces
- Sinteren van ijzererts-fijnen: verhoging hoogovenefficiëntie
- IJzererts-pellets & pelletiseren: Uitgebreid overzicht en procesgids
- ITmk3: Kobe Steel's Eco-vriendelijk IJzerknoppen Productieproces
- HIsmelt: geavanceerde directe smelting voor vloeibaar ijzerproductie
- FASTMET & FASTMELT: Geavanceerde ijzerproductietechnologieën voor efficiënte metaalproductie
- Optimalisatie van IJzerertsbeneficiëring voor Efficiënte Staalproductie
- IJzererts Mijnen: Proces, Types en Winningstechnieken
- Optimalisatie van hoogovenoperaties met ijzerertspellets
- Optimaliseren van Sinterkwaliteit: Sleutelprocessen voor IJzererts Sinteren
- IJzerertsgeologie & Exploratie: Bewijzen strategieën voor succesvolle prospektering
- IJzererts smelten uitgelegd: Proces, principes en productie