



Optimaliseren Composietproductie: Aangepaste Ultrasonische Sensoren voor Procescontrole
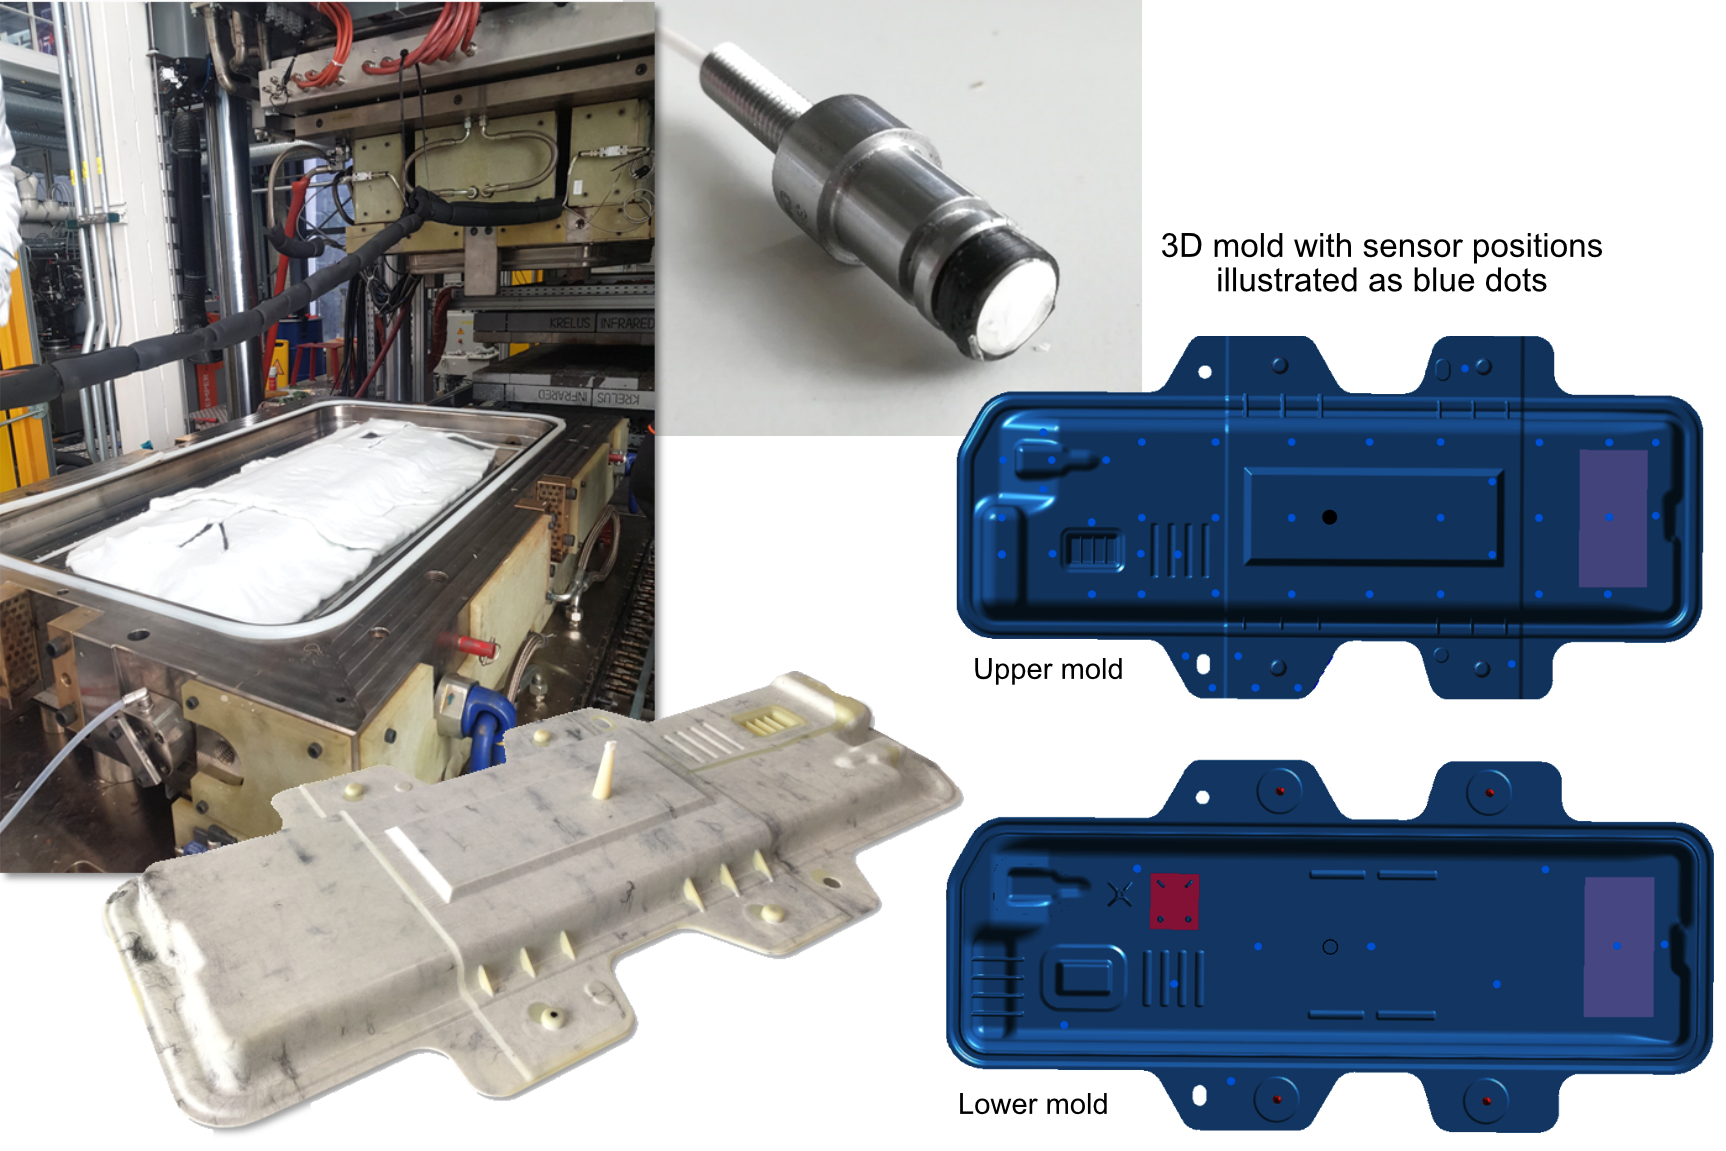
Deze blog is een vervolg op mijn rapport over het CosiMo-project ("composites for sustainable mobility"). Dat project werd in 2018 gelanceerd door Faurecia Clean Mobility (Nanterre, Frankrijk) om "slimme productie" van een composiet batterijdoekdek te demonstreren. Het 1.100 mm lange en 530 mm brede uitdagingsdeel had niet-geweven glasvezel en unidirectionele koolstofvezel versterkingen, metalen en schuim inserts, complexe geometrie met diverse stralen en dikte variërend van 2,5 tot 10 mm. Het deel werd gevormd met thermoplastische hars transfer molding (T-RTM), waarbij caprolactam monomeer geïnjecteerd werd en vervolgens in-situ gepolymeriseerd tijdens de verwarmde perscyclus tot polyamide 6 (PA6) composiet. Hoofddoel: een volledig geautomatiseerd proces met gesloten-lus, sensor-gebaseerde procescontrole onderzoeken.
Deze blog onderzoekt detailerter het netwerk van 74 sensoren in het CosiMo uitdagingsdeel, en in het bijzonder de ultrasonische sensoren ontwikkeld door de Universiteit Augsburg (UNA, Augsburg, Duitsland) en hoe data van alle sensoren gebruikt werd om een digitaal model van het proces te bouwen (digitale tweeling).
Op basis van CosiMo's succes en de behoefte aan een ontwikkelingscentrum voor sensor- en AI-gebaseerde productieontwikkeling, heeft UNA het Augsburg AI Production Network opgericht, in samenwerking met CosiMo-projectpartner DLR ZLP (Deutsches Zentrum für Luft- und Raumfahrt, Center of Lightweight Production Technologies, Augsburg) en het Fraunhofer IGCV (Institute for Foundry, Composites and Processing Technology). "We richten een nieuwe, 5.000 m² faciliteit op die we samen zullen exploiteren," zegt Dr. Markus Sause, UNA professor en directeur van het Augsburg AI Production Network. "We zullen geautomatiseerde productiecellen hebben, veel gericht op composiettechnologieën, om te demonstreren wat AI kan doen."
CosiMo Sensornetwerk
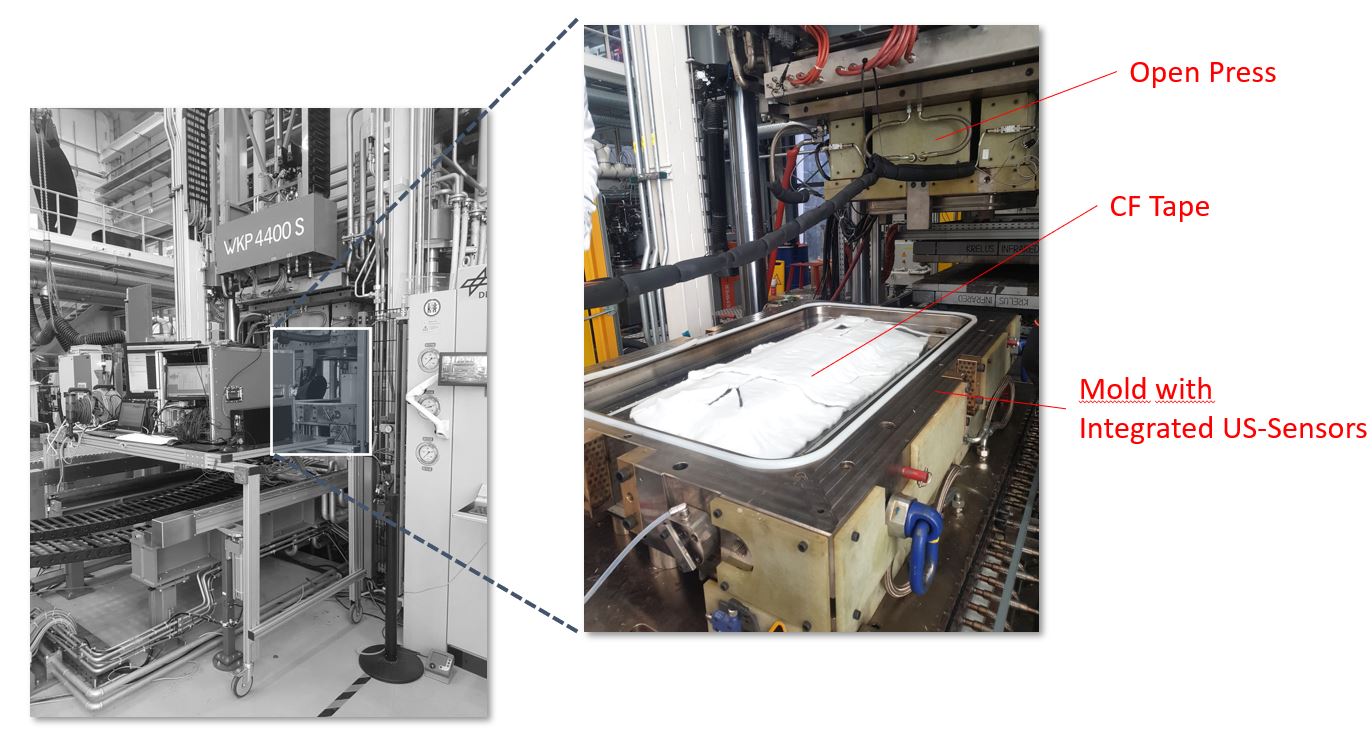
Voor CosiMo werden 74 sensoren geïntegreerd in de staal RTM tooling (geleverd door Christian Karl Siebenwurst GmbH & Co. KG, Dietfurt, Duitsland) voor het vormgeven van de T-RTM batterijdoekdek. Gebruikt om procesparameters te monitoren tijdens harsinjectie, infiltratie (stroomfront monitoring) en in-situ polymerisatie, omvatte dit netwerk:
- 1 vacuümsensor
- 4 druk/temperatuur sensoren (Kistler, Winterthur, Zwitserland)
- 4 temperatuursensoren (Kistler)
- 8 dielectrische analyse (DEA)/temperatuur sensoren (Netzsch, Selb, Duitsland)
- 57 ultrasonische sensoren (ontwikkeld door Universiteit Augsburg)
In mijn eerste CosiMo-rapport besprak ik hoe dit sensornetwerk voor R&D bedoeld was, niet voor standaardproductie:
"Voor industriële serieproductie zou niemand zoveel sensoren installeren – dat verwachten we niet," zegt CosiMo productieprojectleider bij DLR ZLP, Jan Faber. "Maar voor dit onderzoek was dit grote sensornetwerk zeer precies en gaf het volledige zicht op het proces en materiaalgedrag. We zagen de locale effecten in het proces als reactie op variaties in deeldikte of geïntegreerde materialen, zoals de schuimkern."
Hoe werd dit netwerk ontworpen? "Meeste waren ultrasonische sensoren vanwege de laagste kost," legt Faber uit. "We plaatsten ze in een rooster op gedefinieerde afstand. Op sommige posities vervingen we ultrasonische sensoren door Kistler druk/temperatuur of Netzsch DEA/temperatuur sensoren. Voor deze specifieke sensoren (DEA en Kistler) probeerden we er één dicht bij de spruit (waar hars binnenkomt) en één ver weg te plaatsen. Zo konden we monitoren waar de hars aankomt na het 'zien' van de vormtemperatuur."
Waarom verschillende sensortypes? "Een onderzoekstaak was signalen te vergelijken en te zien hoe verschillende sensoren presteren," zegt Faber. Belangrijk omdat sensoren gebaseerd zijn op verschillende meetprincipes. Bijvoorbeeld: DEA sensoren meten AC impedantie van de hars, die opgesplitst kan worden in fracties die verschillende effecten in het polymer tonen. Kistler gebruikt piezoresistieve sensoren met een silicium-gebaseerde Wheatstone-brug – een schakeling voor dynamische elektrische weerstand meting – verbonden met een membraam die de meetkop vormt in de vormkamerwand. De membraam rekt onder druk, wat de elektrische weerstand van de silicium Wheatstone-brug verandert, wat een elektrisch signaal oplevert. "We gebruikten ook Kistler's nieuwe 4001a sensor die zowel druk als temperatuur meet," voegt Faber toe. "Heel nuttig om beide waarden op selectie lokale punten in de tool te hebben."
UNA Ultrasonische Sensoren
De meerderheid van sensoren in het CosiMo netwerk waren ultrasonische sensoren van UNA. Sause merkt op dat deze gekozen werden niet alleen vanwege lage kost (<10 euro) maar ook omdat ze een breed scala aan informatie leveren.
Ultrasonische sensoren worden al decennia gebruikt voor inspectie van afgeronde composietdelen, maar hebben ook een lange geschiedenis in injectievormgeving. Ultrasonische sensoren zenden een hoogfrequente geluidsgolf in een medium en meten reflectie (puls-echo) en/of transmissie. In CosiMo was de nominale frequentie 2.000 kHz. Van de 57 ultrasonische sensoren in de vorm – op 20 mm afstand van het kavoppervlak – werkten 10 in transmissiemodus, de rest in puls-echo modus. Ultrasonische sensoren meten de golfsnelheid en afname in amplitude (demping); beide zijn gevoelig voor polymereigenschappen. Golfsnelheid kan berekend worden als functie van druk en temperatuur, maar ultrasoondata moet gekalibreerd worden op het onderzochte polymer.
"De ultrasonische sensor die we ontwikkeld hebben, verschilt niet fundamenteel van commercieel beschikbare," zegt Sause. "Hij is gebaseerd op piezoelectrisch materiaal, gevoelig in het omzetten van elastische beweging in elektrisch signaal. Maar waar typische sensoren tot 150°C werken, mochten we matchen met hoge temperaturen van thermoplastische vormgeving (>200°C), wat uitdagend was voor de sensorelektronica."
"We moesten ook het mechanische systeem bedenken voor correcte integratie in de vorm," legt hij uit, "wat veerbelasting met goede afdichting vereiste voor goede koppeling. Er was een groot pakket eisen; we moesten eigenlijk vanaf nul ontwerpen. We deden ook een goed akoestisch ontwerp van het hele systeem."
Polymerisatie en Stroomfront Monitoring
"De akoestiek focust op de elastische eigenschappen van materialen in de vorm," vervolgt Sause. "De stijfheid in vloeistof is niet dezelfde als na complete polymerisatie. We monitoren effectief die overgang. We kijken naar de akoestische intensiteit van de golfreflectie op de interface van vorm naar polymermateriaal op elke sensorlocatie, en volgen zo continu de verharding in de tijd."
De meetmechanica wordt uitgelegd door Sause en Faber e.a. in het SAMPE Europe 2021 congrespapier "Sensor-based process monitoring of in-situ polymerization in T-RTM manufacturing with caprolactam". De verhouding van de akoestische signaal-echo's amplitude voor en na preform impregnatie hangt af van de reflectieve index aan de vorm-naar-deel interface, R. Deze benadert een constante waarde naarmate polymerisatie vordert. Ideaal is de verandering in R nul bij bijna complete polymerisatie.
Uit het akoestische transmissiesignaal kan de reistijd van ultrasonische golven door de geïmpregneerde preform geëxtraheerd worden. Dit helpt want geluidssnelheid door de preform korreleert met polymerisatiegraad. Bij de experimenten (SAMPE 2021 papier) was de tijd tussen doorweking van de preform op de sensorlocatie tot complete polymerisatie 240 seconden.
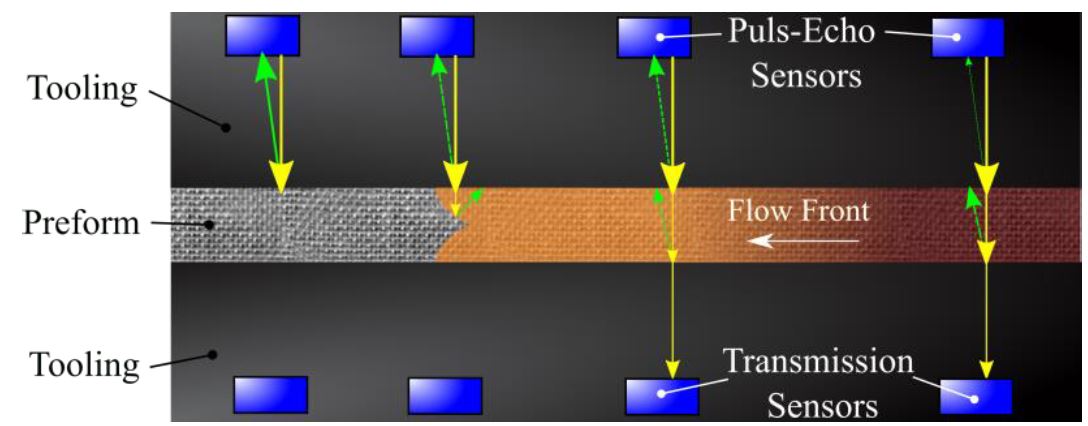
"We kunnen ook de stroom monitoreren tijdens injectie," legt Sause uit, "omdat de akoestische signaalinformatie verandert wanneer de polymere stroomfront de sensor passeert." Ook bevestigd in SAMPE 2021 papier: het akoestische signaal daalde abrupt van genormaliseerde waarde 1 naar 0,85-0,9 bij aankomst van de caprolactam stroomfront voor de geselecteerde sensor op 15 seconden na injectiestart.
Een Digitale Tweeling van het Proces Ontwikkelen
Sause zegt dat het ontwikkelen van de ultrasonische sensor eigenlijk een heel klein deel was van wat UNA in CosiMo deed, "en niet eens het meest fascinerende deel." De echte prestatie, zo merkt hij op, lag in de data-analyse en ontwikkeling van een digitaal procesmodel voor gesloten-lus controle tijdens productie.
"We proberen informatie te geven over wat er daadwerkelijk in de vorm gebeurt," voegt hij toe. "We hadden gevestigde routes om het proces aan te passen met temperatuur en druk, min of meer, maar nu exploiteren we de akoestische signaalinformatie door actief pulsen op elke sensorlocatie. Dit stelt ons in staat om verschillende dingen te bepalen: de vorm van de stroomfront, de tijd om elk deel van de preform te bereiken, en de polymerisatiegraad op elke sensorlocatie."
"Ideaal stel je instellingen in voor gesloten-lus controle en aanpassing tijdens het proces," zegt Sause. "Dit omvat parameters zoals injectiedruk, vormdruk en temperatuur. Je kunt deze informatie ook gebruiken om materialen te optimaliseren."
De ontwikkeling van de digitale tweeling was een multi-fasen, multi-partner inspanning. Het begon met een werkpakket aan DLR ZLP. "We zetten een simulatie op basis van een 2D plaat, waar we vulling en polymerisatie wilden simuleren met PAM-RTM simulatiesoftware van ESI Group (Rungis, Frankrijk)," zegt Faber. "We kregen preform permeabiliteitsdata van projectpartners ITA (RWTH Aachen, Duitsland) en SGL Carbon (Wiesbaden, Duitsland) en een reactief model van de thermoplastische polymerreactie van de Universiteit Augsburg. We integreerden alles in de simulatie en keken hoe dicht we bij de echte sensordata kwamen."
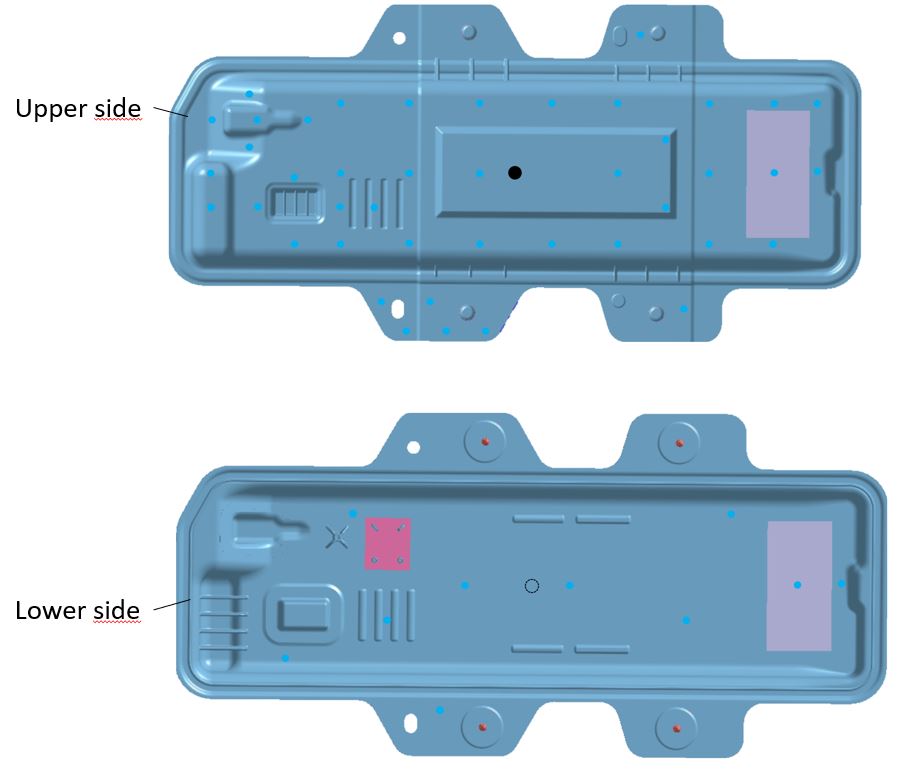
De lichtblauwe stippen in boven- en undervorm voor het CosiMo demonstratordeel leverden data op specifieke punten gedurende het proces. Dit werd gebruikt in de digitale tweeling simulatie om tussen sensorlocaties te interpoleren en het proces over het deel te modelleren. Foto: CosiMo project, DLR ZLP Augsburg, Universiteit Augsburg
"We vonden, gebaseerd op het 2D plaatmodel, dat we echt dichtbij zaten wat vulling betreft," vervolgt Faber. "Maar we hadden temperatuureffecten tijdens polymerisatie die we in de simulatie niet konden beschrijven. Deze polymerisatiereactie is exotherm, en je ziet een lichte toename bij de temperatuursensoren in echte data, maar de toename in de simulatie was veel hoger. Dit is een gebied waar we verder aan werkten."
Één van de dingen die het team uit de simulatie wilde ontdekken: de benodigde tijd voor complete polymerisatie. "Wat we echt wilden was de minimum tijd in de vorm," merkt Faber op. Deze info werd afgeleid van het simulatiemodel, en steunde, als alle simulatie, op meerdere sensortypes en AI-algoritmen. Bijvoorbeeld: Netzsch leverde de dielectrische sensoren voor dielectrische analyse, maar hielp ook met delen van de digitale tweeling. "Ze zetten voorspellende AI-modellen op om mechanismen in de injectie te onderzoeken en te voorspellen op welk moment polymerisatie klaar zou zijn en wat de polymerisatiestoestand zou zijn," zegt Faber.
(Let op: Netzsch heeft zijn competenties in materialkarakterisatie, kinetische simulatie en sensortechnologie gecombineerd tot nieuwe aanbiedingen in AI en cloud oplossingen. Dit geïntegreerde type oplossing is in CosiMo succesvol gedemonstreerd voor real-time evaluatie van polymerisatiegraad en wordt gecommercialiseerd onder de merknaam sensXPERT.)
Uit het complete sensornetwerk en simulatie bleek: 96% was de maximale bereikte polymerisatie, wat 4,5 minuten vereistde. "Dus veel sneller dan infusieprocessen maar veel langzamer dan high-speed injectie met thermoharders, bijvoorbeeld."
"De sensordata past in het digitale tweelingmodel," zegt Sause. "Het idee was een model tegelijkertijd met het proces te laten draaien dat numeriek gestabiliseerd wordt door de sensorinformatie. De blauwe stippen leveren een grof rooster van ultrasonische sensoren, en we konden tussen die punten interpoleren. Bijvoorbeeld: we konden een video leveren van hoe de stroomfront zich ontwikkelt in het CosiMo deel als functie van tijd, gebaseerd op meetdata van ons sensornetwerk."

Screenshot van video: stroomfront ontwikkeling in CosiMo deel (injectie-inlaat is witte stip in centrum) als functie van tijd, gebaseerd op meetdata van in-vorm sensornetwerk. Foto: CosiMo project, DLR ZLP Augsburg, Universiteit Augsburg
Validatie van Polymerisatievoorspellingen
"We hadden meerdere benaderingen," zegt Sause. "Eerst deed een PhD-student hier bij UNA een complete modellering van de reactiekinetica van het caprolactam-naar-PA6 materialsysteem. Hij bestudeerde simultaan infraroodspectroscopie, rheometrische data en data van de dielectrische analyse sensoren voor een precies materiaalmodel voor de verhardingskinetica van dat systeem en valideerde dat model. We gebruikten hetzelfde model om onze sensoren te kruisvalideren."
Architectuur van de Digitale Tweeling
De architectuur wordt beschreven door Stieber e.a. in het 2020 technisch papier "Towards real-time process monitoring and machine learning for manufacturing composite structures":
Het bestaat uit drie delen: de T-RTM machines, de in-situ sensoren in de vormtooling, en de digitale tweeling. Deze structuur en de digitale tweeling zijn ontwikkeld met doelstellingen O1–O4:
- O1: Monitor het productieproces van elk composietdeel met de in-situ sensoren van de tooling.
- O2: Visualiseer elk productieproces in real-time voor verdere procesinzichten.
- O3: Train ML-modellen op gesimuleerde en echte data voor het voorspellen van productie-uitkomsten.
- O4: Gebruik getrainde ML-modellen om productieafkeur te verminderen.
De sensoren voeden data naar de edge analytics van de digitale tweeling, die gebruikt kan worden om toekomstige stroomfront dynamica te voorspellen, vezelvolumegehalte per textiel preform te bepalen, droge plekken te voorspellen en afwijkingen te detecteren die afkeur kunnen verminderen.
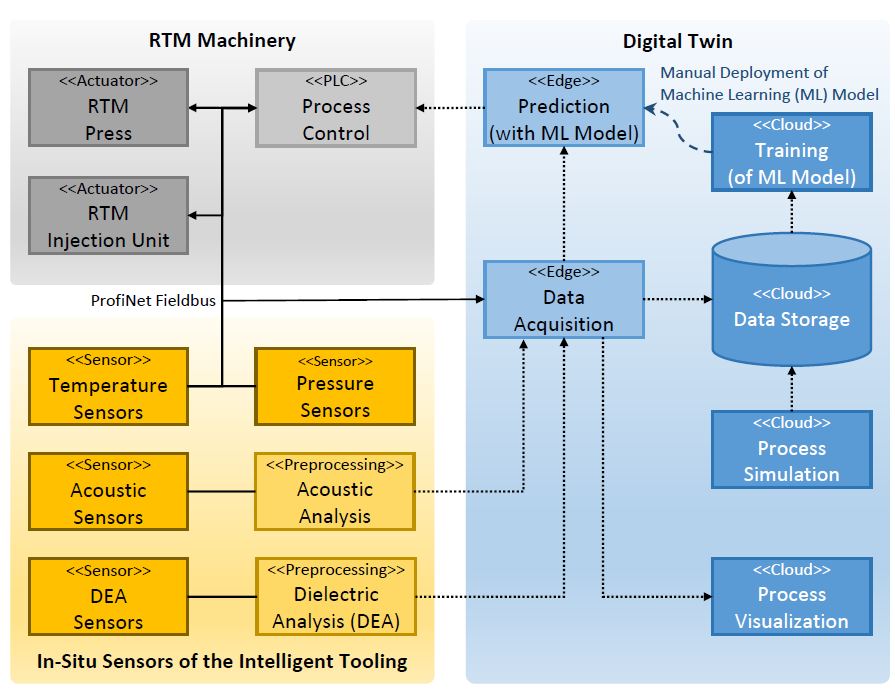
De T-RTM machines omvatten twee off-the-shelf componenten: een Wickert (Landau in der Pfalz, Duitsland) 440 kN warmtepers en een T-RTM injectie-eenheid van KraussMaffei (München, Duitsland). Beide machines en het gehele sensornetwerk zijn verbonden met een PLC (geprogrammeerde logische controller) die verantwoordelijk is voor het controleren van het gehele productieproces.
Omdat sensoren real-time pre-processing nodig hebben om ruwe data om te zetten in hogere-niveau informatie over stroomfront of harsverharding, wordt de voorverwerkte data direct op de edge opgeslagen met een ibaPDA data-acquisitie-eenheid van iba AG (Fürth, Duitsland). Zo wordt sensordata opgeslagen en samengevoegd met een consistente tijdstempel gekoppeld aan procesdata en deelinformatie met sensordata per doelstellingen O1 en O2.
Om het productieproces automatisch te optimaliseren, wordt de opgeslagen data gebruikt om machine learning (ML) modellen te trainen voor doelstelling O3. Deze modellen zijn verantwoordelijk voor onder andere: reconstructie van de harsstroomfront uit het sensornetwerk, voorspelling van stroomfront voortgang, en – ideaal – aanpassing van procesparameters om het resultaat te optimaliseren tijdens een procesinstantie of voor volgende runs. Omdat echte data doorgaans onvoldoende is voor betrouwbare modellen, gebruikte het digitale tweelingteam PAM-RTM gesimuleerde runs om gemeten data aan te vullen. Na pre-training met gesimuleerde data werd de digitale tweeling fijngetund met real-world data. Deze strategie heet Transfer Learning en is succesvol toegepast in computer vision en natural language processing. Geavanceerde analytics met ML vergroten voorspellingscapaciteiten, procesvisualisatie en gesloten-lus controle.
Sensorintegratie voor Industriële Composietproductie
Hoe passen composietfabrikanten deze technologie toe voor gesloten-lus controle in hun productie? Sause zegt dat het zinvol is om verschillende sensortypes te gebruiken voor kruisvalidatie van stroom- en verhardings-/polymerisatiemonitoring en complementaire informatie. Vervolgens sensorplaatsing definiëren, inclusief welke types waar. "Bijvoorbeeld," merkt hij op, "heb je niet overal druk- en temperatuursensoren nodig, maar alleen waar je die sleuteldatapunten nodig hebt, zoals harsinlaat, complexe geometriepunten, etc."
Hoeveel sensoren? "Voor CosiMo 74 sensoren, maar voor een half-meter deel minder, misschien 35-40 afhankelijk van geometrie en interessepunten," zegt Sause. "Het hangt ook af van het productieproces. Er zijn processen in luchtvaart die decennia gebruikt worden en goed gedocumenteerd zijn – daar heb je misschien weinig sensoren nodig en kunnen ze zonder veel ontwikkelwerk geïntegreerd worden. Andere processen zijn onbekender en vereisen meer vooraf werk. Voor CosiMo keken we naar T-RTM met in-situ polymerisatie naar PA6, wat minder gedocumenteerd was dan RTM met epoxy."
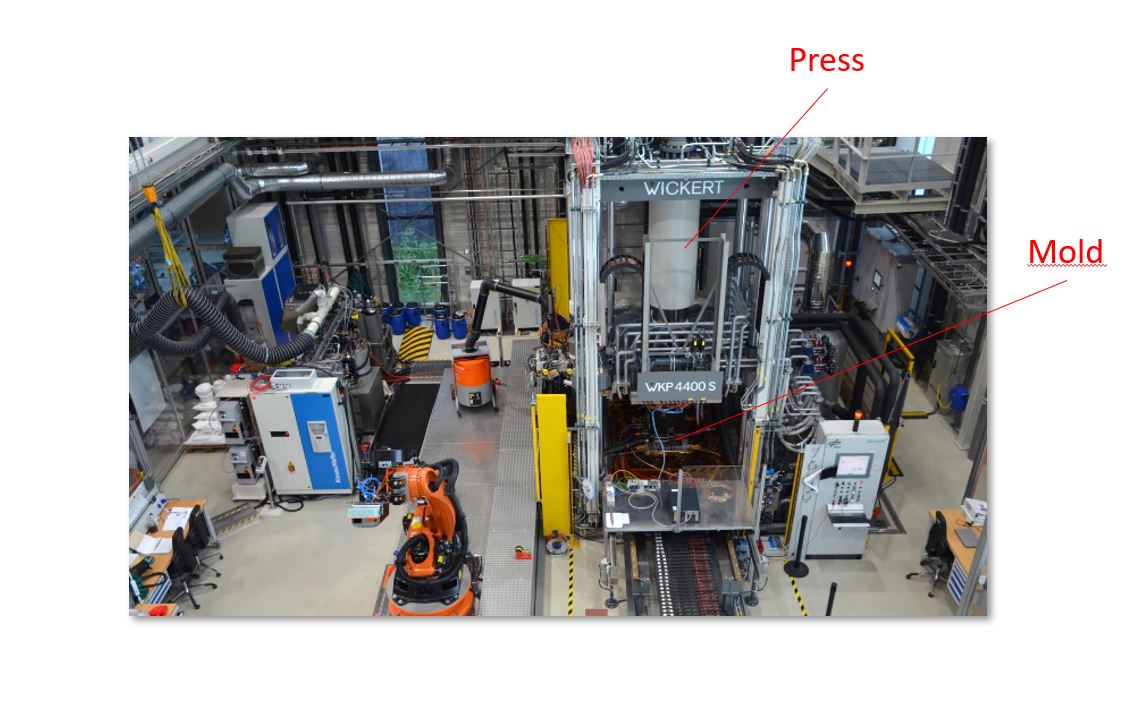
Productieapparatuur in CosiMo: Wickert 440 kN pers en KraussMaffei injectiemachine. Foto: CosiMo project, DLR ZLP Augsburg, Universiteit Augsburg
Hoe tijdsintensief is een digitaal model bouwen? En is dat altijd nodig voor gesloten-lus controle? "Opnieuw: hangt af van proces en gewenst niveau," zegt Sause. "Allereerst: sensorinformatie integreren stelt je in staat te visualiseren wat er in je 'black box' van verwerking gebeurt en welke parameters te gebruiken."
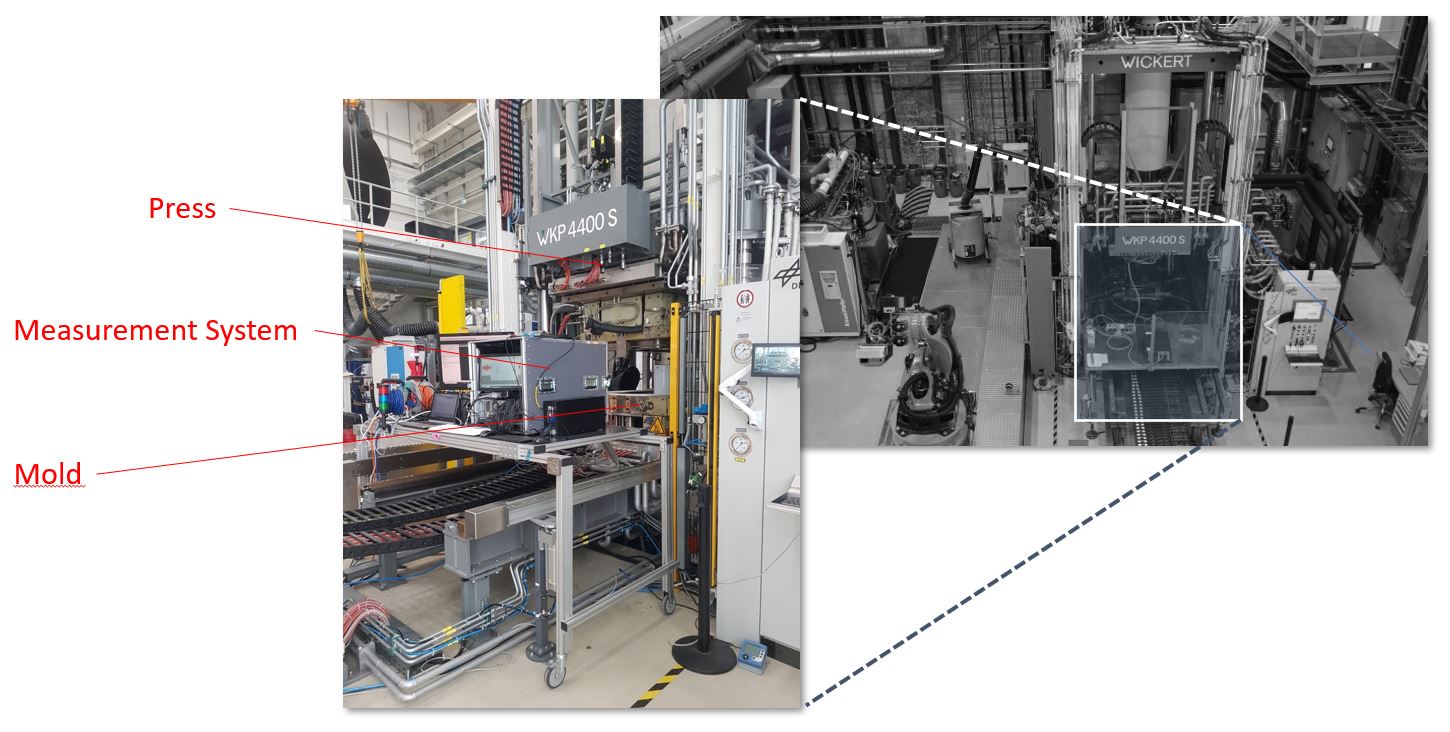
Het gesloten-lus controlsysteem uit CosiMo integreerde in-vorm sensoren en een data-acquisitiesysteem (meetsysteem getoond hier) van iba AG.
"Eenmaal die eerste doel bereikt, zijn het nog een paar stappen naar gesloten-lus procescontrole. Halverwege: visualisatie en je kunt zelf op de stopknop drukken om het proces aan te passen en afkeur te voorkomen. Dat is al een begin. Vervolgens de digitale tweeling ontwikkelen, maar die heeft trainingsdata nodig. Je moet die ergens vandaan halen – een paar delen produceren als inputdata. Maar je moet ook lage kwaliteit delen produceren. Het is een kwestie van je bereidheid te investeren in het trainen van je ML-benadering."
Eenmaal getraind kan de digitale tweeling procesparameters optimaliseren en gesloten-lus procescontrol bieden.
Sause erkent dat de transfer learning benadering van CosiMo "tot een bepaalde mate overdraagbaar is op vergelijkbare geometrieën of materialsystemen en andere variaties die de situatie niet volledig veranderen. Je kunt je database opbouwen op die manier, met de mogelijkheid om efficiëntietrends te identificeren met al verkregen data. Je kunt dat dan gebruiken voor andere vragen die je misschien hebt."
De manier om te beginnen lijkt dus: sensoren gebruiken en digitale modellen bouwen die bij de sensoren passen om je proces te begrijpen? "Absoluut," zegt Sause. "En ik kan je verzekeren dat de meeste machines in productie vandaag nog heel dom zijn. Veel machines hebben geen sensoren die je databases geven voor feedback over wat er aan de hand is. Ja, integratie van sensorsystemen is de aller eerste stap. Maar je moet systematisch data verzamelen, en ook een data-opslagarchitectuur voorzien, om met de data iets te kunnen doen. Je ziet eigenlijk veel bedrijven die sensoren geïntegreerd hebben, maar dan niets met de data doen."
AI Productienetwerk
In zijn antwoorden blijft Sause terugkomen op diverse groepen binnen UNA en spin-off bedrijven die sensorintegratie en digitale tweeling diensten kunnen bieden. Daartoe werd in januari 2021 het Augsburg AI Productienetwerk gelanceerd door UNA, DLR ZLP en Fraunhofer IGCV. "Het samenwerkingskader komt uit projecten die we in het verleden met DLR en Fraunhofer hadden," zegt Sause. "We nemen het blauwdruk van AI-gebaseerde productieontwikkeling uit CosiMo en breiden het nu uit op zeer brede schaal. Bijvoorbeeld: budget voor ons werk in CosiMo was 10 miljoen euro, maar voor het AI Productienetwerk is het 92 miljoen euro als initiële financiering. Dit geeft ons de mogelijkheid om veel nieuwe onderzoeksprojecten als CosiMo te starten die AI in productie exploiteren. En we werken niet alleen in composieten, maar hebben een sterke focus erop."
Een project dat al in 2021 gestart is: ultrasonische sensoren om CNC-bewerking te verbeteren. "Er is een project net aan het starten over recycling van keramische matrix composieten (CMC)," zegt Sause, "en we zullen verschillende projecten hebben met een strakke koppeling tussen additieve productie en hergebruik van gespecificeerd gerecycled vezelversterkte materialen."
Over de rollen van elke organisatie: geen competitie, elk instituut heeft een toegewezen budget. "We hebben allemaal ons deel, en zijn dus vrij om te samenwerken zoals we vroeger deden. We kennen elkaar goed en elkaars competenties, sterktes en zwaktes. Het is leuk om samen te werken omdat we weten wat we wel en niet kunnen. We worden benaderd door veel bedrijven die met ons willen werken en we discussiëren nu hoe we de ideale match vanuit onze competenties vinden."
Over de 5.000 m² productiefaciliteit: "We zullen die allemaal samen runnen," zegt Sause. "We plannen opening begin 2023 en machines te installeren. We zullen geautomatiseerde productieomgevingen bieden die individuele cellen koppelen. Veel van die cellen zullen een focus hebben op composietproductietechnologieën. We doen dat om ook te tonen aan industriële partners wat AI in zo'n productieomgeving kan. We willen ook industriële partners die machines in onze faciliteit plaatsen zodat we projecten samen kunnen runnen om te zien hoe we nieuwe oplossingen voor hun sites kunnen koppelen en integreren."
Hars
- Conditie-Gebaseerd Onderhoud: Sensoren & Systemen voor Voorspellend Asset Management
- Expert Gids voor Configureren en Bedraden van Bedieningspaneel Behuizingen
- Ultrasonische Bewerking Uitgelegd: Werking, Types en Toepassingen
- Uw Processen Optimaliseren met Nauwkeurige Velddataverzameling
- Klemkleppen & peristaltische pompen: gouden standaard voor abrasieve kalkslurrysystemen
- Besturingssystemen Verbinden: Betrouwbare Communicatie-interfaces voor Positie- en Bewegingssensoren
- OTOMcomposite lanceert geavanceerde software voor laser-ondersteunde tapeplaatsing en -winding in Composieten 4.0
- Duurzame Epoxyharsen: Herverwerkbare, Reparabele en Recycleerbare Oplossingen voor Composiet Luchtvaarttoepassingen
- Combineren van AC en DC Dielectrische Sensoren voor Precieze Composiet Uithardingsmonitoring
- TPAC & TPRC introduceren TPC-Cycle: Duurzaam recyclen voor hoogpresterende thermoplastische composieten
- Optimalisatie van dip-coating parameters voor hoogpresterende drie-toestands electrochrome apparaten