



Belangrijkste factoren die het sinterproces bij ijzerertsproductie bepalen
Factoren die het sinter en sinterproces beïnvloeden
Het sinterproces agglomerereert een mengsel van ijzerertsfixen, terugloopfixen, fluxen en cokes met een deeltjesgrootte < 10 mm, zodat de resulterende sinter (gescreend 5–30 mm) de druk- en temperatuursomstandigheden in de hoogovens (HO) kan weerstaan. Het proces werd oorspronkelijk ontwikkeld om de bij delving ontstaande fixen om te zetten in een product geschikt voor lading in de HO.
De HO vereist hoogwaardige sinter met hoge sterkte, minimaal fijnmateriaal, goede gemiddelde grootte, lage RDI (reductiedegradatie-index), hoge RI (reduceerbaarheidsindex), lage fijnstof, goed gekalibreerde sintergrootte en geringe variatie in chemische samenstelling voor stabiele bedrijfsvoering. Sinterkwaliteitscontrole door adequate sintering is essentieel om de HO met lage brandstofverbruik en stabiel te draaien.
Procesbeschrijving
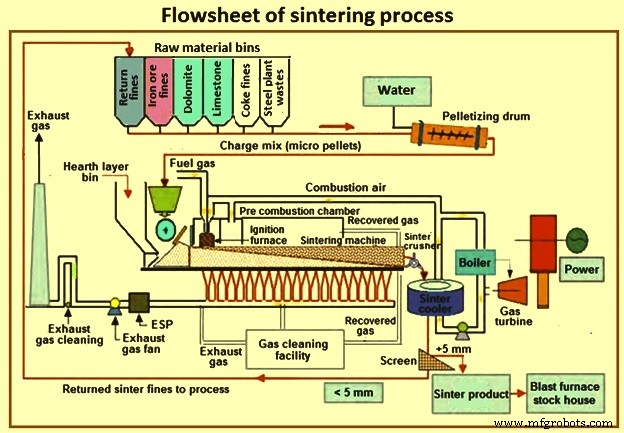
Het sinterproces behandelt een rauwmengsellaag (ijzerertsfixen, terugloopfixen, fluxen) in aanwezigheid van cokesfixen door een brander aan de bovenkant. Verwarming vindt plaats van boven naar beneden. De laag rust op een strook-systeem en een afzuigsysteem laat de hele dikte de juiste temperatuur bereiken voor partiële smelting en agglomeratie. In het Dwight-Lloyd-systeem is het sinterrooster een continue ketting van grote lengte en breedte, gevormd door palletwagentjes die de sinterstrook vormen.
Rol in geïntegreerde staalfabriek
In een geïntegreerde staalfabriek levert het sinterproces cruciaal rauwe materiaal aan de HO. Vanuit natuurlijke hulpbronnen is sintering de sleuteltechnologie voor recycling van plantafvalstoffen (bijproducten of stof) uit andere afdelingen. Het proces is complex met diverse fysieke en chemische verschijnselen. Rauwmaterialen variëren van ijzererts tot stofrecycling en fluxmiddelen. Natuurlijke ijzerertsbronnen variëren in minerale samenstelling en delftechnologie.
Sintering is een metallurgisch proces op een sintermachine. Strookbreedte en -lengte hangen af van de machinecapaciteit. Het is een agglomeratieproces door verbranding. Procesenergie (360–480 miljoen calorie/ton sinter) wordt voornamelijk geleverd door cokesverbranding.
Processtappen
- Rauwmengsel: afgewogen ijzerertsfixen, kalksteen, dolomiet, zand/kwartsietfixen (flux), vast brandstof (cokesbries/anthraciet), metallurgisch afval (stovenstof, slib, walzschil).
- Granulatie: mengsel + water (6–8%) + terugloopsinterfixen → granuleren/pelletiseren in roterende trommel.
- Lading: gegraanuleerd mengsel continu geladen met terugloopsinter (ondermaat van zeefproces) tot dikke laag van 300–500 mm.
De sinterstrook bestaat uit pallets met zijwanden en doorgankelijk rooster. Het mengsel passeert onder de ontbrandingshaard, onderworpen aan downdraught-zuiging, gekanteld, en keert terug naar laadpositie.
Brandstofdeeltjes op de bovenlaag worden ontbrand door brander met ovengas (HO-gas of gemengde cokesovengas/HO-gas). Het hete gas wordt door het gepakte bed getrokken via windkasten met blaaizers onder het rooster. De strook beweegt voort; de ontbrandingsfront daalt geleidelijk door het bed tot aan het einde. De verbranding van cokesfixen begint bovenaan; een smalle verbrandingsfront (vlamfront) daalt door het bed, elke laag successief verhitend. Korrels worden verhit tot 1250–1350 °C voor verzachting en partiële smelting.
Meerdere chemische reacties en fasetransformaties vinden plaats. Deeltjes smelten bij smelttemperatuur (doorbrandpunt), herstollen en fasetransformaties treden op met grote veranderingen in fasestelling en thermofysische eigenschappen. Een half-smeltmateriaal ontstaat dat bij afkoeling kristalliseert in mineralen: hematiet, magnetiet, ferrieten en gangue (voornamelijk calciumsilicaten). Figuur 2 toont de thermische cyclus.
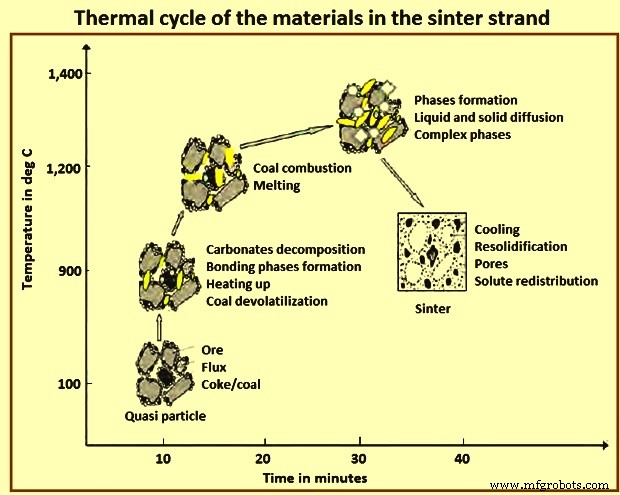
Strooksnelheid en zuigluchtstroom worden geregeeld zodat 'doorbrand' (verbrandingslaag bereikt basis strook) net voor ontlading plaatsvindt. Temperatuur wordt hoofdzakelijk gecontroleerd door verbranding van brandstofdeeltjes.
Zones op de sintermachine
Vanaf laadzijde: natte zone, voorverhittings-/droogzone, verbrandingszone, productzone. In verbrandingszone ontstaat vloeistoffase tussen ijzererts, flux en andere elementen; ongereageerde ijzerertsdeeltjes worden door vloeistof gebonden. Eindproduct 'sinter' is een poreus vast materiaal met zekere sterkte.
Partiële smelting en diffusie causeren agglomeratie tot porueus sinterkoek. Na afkantelen: hete zeving, fijn fractie (<5 mm, terugloopfixen) gerecycled, grove gefractie gekoeld naar HO-bunkers. Windkasten onder strook → afzuigventilator via gasscrubber. Hete gas kan gerecycled worden voor betere thermische efficiëntie.
Strookafmetingen variëren; oppervlakte, zuigvermogen en beddoordringbaarheid bepalen maximaal snelheid en productiviteit. Operationele parameters en rauwmaterialen bepalen sinterkwaliteit, die de HO-werking sterk beïnvloedt.
Hoofdfactoren die sintering, productiviteit en kwaliteit beïnvloeden
Chemische samenstelling
Chemische en structurele samenstelling zijn cruciaal en moeten stabiel zijn voor primaire en finale slagen met adequate eigenschappen (verzachtings-/smelttemperatuur, vloeistof-temperatuur, viscositeit) voor stabiele HO-werking. Belangrijk: hoge Fe-gehalte, lage gangue-gehalte, basiciteit 1,6–2,1. Reduceerbaarheid en kwaliteit verbeteren met meer hematiet dan magnetiet; structuur verbetert met meer primaire/residuele hematiet en ferrieten dan secundaire/geprecipiteerde hematiet.
Sinterstructuur
Vanwege diverse mineralogische componenten en heterogeniteit is de structuur complex: voornamelijk korrels ijzeroxide en calciumferrieten gebonden door gangue-matrix. Ferrieten (toename met basiciteitsindex) zijn gemakkelijk reduceerbaar en verhogen mechanische zwaarte. Ferrieten zijn SFCA-type, gevormd door vast-vloeistofreactie tussen hematiet en Fe2O3·CaO-smelt, met assimilatie van SiO2 en Al2O3. Gangue: calcium-, ijzer-, magnesiumsilicaten, moeilijk reduceerbaar, vormen slagin HO.
Structuur bevat primaire hematiet (niet-geassimileerd/residueel), secundaire hematiet (geprecipiteerd), primaire magnetiet, secundaire magnetiet, ferrieten als hoofdfasen, plus gangue. Voldoende porositeit voor reduceerbaarheid, inclusief microporen. Optimale structuur: kern van primaire hematiet omringd door rooster van naaldvormige ferrieten.
Kwaliteit ijzerertsfixen
- Toename gemiddelde grootte → hogere productiviteit, lagere specifieke brandstofverbruik, maar lagere sintersterkte.
- Dichte, lage-alumina ijzererts → betere sintersterkte, lager brandstofverbruik.
- Zeer hoog microfijngehalte → slechtere granulaties, lagere beddoordringbaarheid, negatieve productiviteit.
- Ijzerertsporositeit → invloed op sinterporositeit en fysico-metallurgische eigenschappen.
- Hoge loss on ignition → negatief: lagere productiviteit, hoger brandstofverbruik, lagere sintersterkte.
Sintermengselbereiding
Tweestapsmengen in twee trommels (in plaats van één) verbetert beddoordringbaarheid en sinterproductiviteit.
Sintermechanisme
Twee onafhankelijke verschijnselen: (1) fysiek warmteoverdracht van bovenlaag door onderlaag via zuiglucht, (2) chemisch: brandstofverbranding genereert warmte en reactiefront. Evenwicht tussen beide is cruciaal voor hoge prestaties, laag brandstofverbruik, hoge sinterkwaliteit.
Beddoordringbaarheid
Goede doordringbaarheid voor zuiglucht → hoge strookproductiviteit en efficiënte vastestofverbranding.
Vochtgehalte sintermengsel
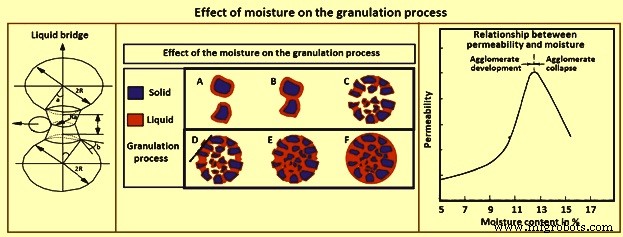
Belangrijk voor granulaties en productiviteit. Vocht vormt vloeibruggen tussen deeltjes. Capillaire krachten verkleinen afstand, verhogen korrelweerstand. Optimaal 6–8%; overmaat schadelijk voor korrels en beddoordringbaarheid/stabiliteit. Figuur 3 toont effect.
Ladingssysteem sintermengsel
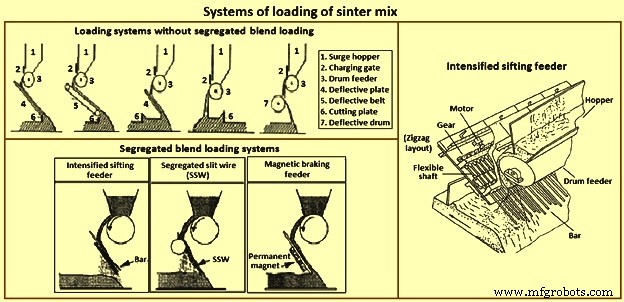
Gesegregeerd blend-ladingssysteem verbetert doordringbaarheid en machineproductiviteit. Figuur 4 toont systemen zonder en met gesegregeerde lading.
Ontbrandingssysteem
Tijd en temperatuur van ontbranding essentieel voor vlamfront en sinterkwaliteit. Overmaat verlaagt beddoordringbaarheid en metallurgische eigenschappen, verhoogt terugloopfixen en productiviteit. Meervoudige spleetbrander verbetert ontbrandingsefficiëntie en verlaagt energie met ~30%.
Type vaste brandstoffen
Zeer lage of hoge reactiviteit bevordert verschil tussen verbrandingsfront en warmteoverdracht. Geschikte deeltjesgrootteverdeling nodig voor optimalisatie.
Automatische procesregeling
Verbetert machineproductiviteit; bespaart 2–5% energieverbruik.
Emissie-geoptimaliseerde sintering
Vermindert vastestofverbruik met 6–12 kg/ton sinter.
FeO in sinter
Belangrijk controleparameter. Bij vaste chemische samenstelling geeft FeO indicatie van sinteromstandigheden, met name cokestarief. 2% toename FeO verbetert RDI met 8 punten. Hogere FeO beïnvloedt reduceerbaarheid negatief. Optimaal FeO-niveau zoeken om RDI te verbeteren zonder andere eigenschappen te wijzigen.
SiO2 in sinter
Hogere silica tegengaat effect van hoge alumina. Silica vormt met FeO en CaO verbindingen met lage smeltpunt (FeO·SiO2 1180°C, 2FeO·SiO2 1205°C, FeO·SiO2·CaO 1223°C). Toename silica en basiciteit haalfijne fixen verlaagt primaire smelttemperatuur, gunstig voor assimilatiereactie. Gewenste alumina/silica-verhouding ≤ 0,5.
Al2O3 in sinter
Alumina herschikt en coalesceert tijdens sintering door fysico-chemische eigenschappen primaire smelt te veranderen → unieke porestructuur. Pore-oppervlakte neemt toe, vorm wordt irregulierder bij alumina 1,6–2,4%.
- Nadeel: verslechtert RDI (stijgt met alumina). Industriële ervaring: bij 10–10,5% CaO verhoogt 0,1% alumina RDI met 2 punten.
- Sterkte/kwaliteit verslechteren met meer alumina.
- Alumina bevordert SFCA (goed voor sterkte), maar ertscomponenten zwakker door hoge alumina in rooster.
- Alumina verhoogt viscositeit primaire smelt → zwakkere structuur met meer geïrreguleerde poriën.
Reduceerbaarheid hangt af van chemische/mineralogische samenstelling en porestructuur. Complexe effecten leiden tot contradictorische resultaten. Studie: alumina 2–5,5% verhoogde RI van 58% naar 64%.
Effect van flux
Kalksteen/kalk en dolomiet/gebrand dolomiet als basische fluxen; zand/kwartsiet als zure fluxen. Fluxoxiden wijzigen HO-slagchemie naar gewenste kenmerken. Basische fluxen (kalk, gebrand dolomiet) werken als binder, verbeteren fijnaagglomeratie, verhogen productiviteit, verlagen specifiek vastestofverbruik. Korrelgrootteverdeling van fluxen belangrijk voor productiviteit.
CaO in sinter
CaO vormt met ijzeroxiden lage-smeltpuntverbindingen (Fe2O3·CaO 1205°C, FeO·CaO 1120°C) die primaire smelt bevorderen; minimum nodig voor sterke sinter. Smelteigenschappen bepalen bindingsfasestructuur. Smelteigenschappen voor solidificatie hangen af van chemische samenstelling van haalfijne laag en assimilatie kernkorrels.
MgO in sinter
MgO zorgt voor optimale HO-slagcondities (stroming, desulfurisering). Toevoeging via dolomiet/dunite of als sinter. MgO verbetert RDI door magnetiet te stabiliseren, hematiet te verlagen → minder spanning bij hematiet-naar-magnetiet reductie in HO-schacht.
Studie: vervanging CaO door MgO (dolomiet) bij basiciteit 1,6–1,9 → lichte daling sintersterkte, reduceerbaarheid, productiviteit. Andere studie: MgO 1,4→2,6% (dolomiet) bij laag-MgO (0,01%), hoog-Al2O3 (3%) erts → FeO stijgt, productiviteit, RI, RDI, TI (tumble-index) dalen.
Korrelgrootteverdeling
Adequaat (lage dispersie, hoge gemiddelde grootte) → hogere beddoordringbaarheid, hogere productiviteit. Hoge gemiddelde grootte sintervoeders → hogere doordringbaarheid.
Na afkantelen: hete zeving. Korrelgrootteverdeling = belangrijk procesparameter. 10–30 mm → HO-bunkers; groter → vermaald; <5 mm (terugloopfixen) → gesinterhoppers.
Balans (B) tussen gegenereerde en gerecycled terugloopfixen (RF): B = RF gegenereerd / RF teruggekeerd; ideaal 0,95–1,05.
Zeefracties gewogen (>40, 20–40, 10–20, 5–10, <5 mm). Totaal koekgewicht = som fracties. Bruikbare sinter = totaal minus terugloopfixen (<5 mm). Gemiddelde korrelgrootte 25–45 mm.
Sinterporositeit
Belangrijk voor reduceerbaarheid. Porositeit P = (Dr - Da) / Dr (Dr = echte dichtheid, Da = schijnbare dichtheid) voor en na reduceerbaarheidstoets. Sinter toont sterke porositeitstoename na toets.
Studie hematiet/goethiet: porediameter > 0,01 µm nodig voor voldoende toegang reducerend gas. Microporen coalesceren tot 1–5 µm → specifiek oppervlak daalt, reduceerbaarheid daalt. Elimineren coalescentie, meer kleine poriën → hoger oppervlak, betere reduceerbaarheid. Ferrieten stabiliseren microporen → hogere porositeit, hogere reduceerbaarheid. Ferrietdecompositie (magnetiet + silicaten) bij hoge temperatuur in reducerende atmosfeer = belangrijkste reactie om porositeit te verlagen. Naast porositeitstoename: volumetoename 25% door hexagonale hematiet → kubische magnetiet.
Kristalstructuur magnetiet (Fe3O4): spineltype, a=8,38 Å, dichtgepakte kubische zuurstofrooster met Fe2+/Fe3+ in interstities. Hematiet (α-Fe2O3): rhomboedrisch corundumtype, a=5,42 Å, α=55°14', hexagonale zuurstofrooster, 2/3 octahedrale interstities bezet door Fe3+. Kleine zuurstofdeficiëntie.
Reduceerbaarheidsindex (RI)
Belangrijk kenmerk. Meet zuurstofoverdracht tijdens reductie in HO-schacht → indicatie brandstofbehoefte. Porositeit, structuur, mineralfasen intiem gerelateerd. Heterogene structuur reduceerbaarder dan homogene. Voorspelbaar via faseconcentraties. Reduceerbaarheid mineralfasen (dalend): Fe2O3 > CaO·2Fe2O3 > CaO·Fe2O3 > 2CaO·Fe2O3 > Fe3O4.
Hematiet en magnetiet snel gereduceerd tot wustiet (FeO), maar snelheden verschillen voor verdere reductie tot metaal. Uit hematiet: wustiet snel/homogeen, sommige wustiet omringd door metaal. Uit magnetiet: topochemische reactie (grens vast fasen), reeks Fe3O4→FeO→Fe, bijna alle wustietkorrels omringd door metaal → vertraagt volgende reactie.
Reduceerbaarheid SFCA gerelateerd aan morfologie, porositeit, glasbedekking. Naaldferriet (<10 µm, <1300°C) meer reduceerbaar; kolomferriet (>10 µm, >1300°C, mogelijks glasbedekt) minder. Primaire hematiet meer reduceerbaar dan secundaire door intrinsieke porositeit. Studies: hogere porositeit → grotere reduceerbaarheid; grootste oppervlak (open poriën) → kwetsbaardere structuur, lagere TI.
Chloor/alkali in HO: effecten op sinter tijdens reductie vergelijkbaar. Chloor (KCl, NaCl) en alkalien: reduktietoetsen tot 1100°C tonen alkalien bevorderen hematiet→magnetiet (katalytisch), chloorverbindingen ongunstig (neerleggen op oppervlak, remmen reductie). Alkalien verhogen sinterspanning (meer hematiet→magnetiet), scheuren, meer abrasie. Chloor remt reductie → minder abrasie tot 700°C; hogere temperatuur: reductie stijgt, abrasie stijgt.
Reductiedegradatie-index (RDI)
Belangrijk voor voorspelling degradatie in onderste HO-schacht. Statische test bij 550°C. Lage RDI gewenst.
Secundaire hematiet (skelet-rhomboedrische hematiet) = hoofdoorzaak slechte RDI. Frequent scheuren rond smalle nekken. Alternatief: volumeverandering bij hematiet→magnetiet transitie veroorzaakt degradatie.
Studies: secundaire hematiet meest schadelijk voor RDI. Bevat vervuiling Al2O3, TiO2, MnO → verhogen spanning in magnetiet door roostervervorming. Magnetiet gevormd bij 550°C reductie. Sinterstructuur hangt af van maximumtemperatuur in bed; secundaire hematiet aanwezig bij hogere temperaturen. Secundaire hematiet ontstaat door herkristallisatie tijdens sintering van primaire hematiet. Lagere temperaturen → meer primaire hematiet (residueel). Al2O3 concentreert in secundaire hematietfase tijdens transformatie. Toename Al2O3 en TiO2 in sinter schadelijk voor RDI.
Vaste oplossing Al2O3/TiO2 in hematiet → 4% volumetoename bij reductie tot magnetiet bij 550°C, roostervervorming, toename roosterspanning in magnetiet. Scheuren na reductie frequent in gebieden met hoge secundaire hematiet → schadelijk RDI.
Neuraal netwerk model (55 parameters, 695 RDI-waarden, 3 jaar): productiesnelheid en RDI hangen van dezelfde variabelen af. Sterke relatie RDI met buitentemperatuur. Sterke afhankelijkheid Ti-gehalte sinter (zelfs bij lage waarden). Geen relatie alumina (laag 0,5%, weinig variatie). Cokeverhouding in mengsel = belangrijkste controlevariabele voor RDI.
Japanse fabriek verlaagde SiO2 in sinter 4,8→4,2% (PCI ~170 kg/ton HM) → verbeterde ovenpermeabiliteit en reduceerbaarheid, verslechterde RDI. Relatie beddoordringbaarheid en RDI. Gecombineerd: lagere silica + betere smelttemperatuurcontrole → silica in ruw ijzer 0,3→0,2%. 6% verbetering RDI verlaagt HO-cokestarief 14 kg/ton HM, verhoogt productiviteit 3%.
Lage-temperatuur-degradatie-index (LTD)
Degradatie bepaald door RDI en dynamische LTD-test bij 600°C. Degradatie deels door volumetoename bij hematiet→magnetiet reductie → structurele spanningen. Degradatie in HO tijdens lage-temperatuur reductie → schadelijk voor laststerkte, verlies permeabiliteit, hoger cokeverbruik.
Studies met magnetietfixen in rauwmengsel: cokesbesparing 0,43% per 1% toename magnetiet (exothermische oxidatie magnetiet→hematiet verhoogt bedtemperatuur). LTD-index stijgt 5,1% per 1% toename hematiet (oxidatie magnetiet→γ-Fe2O3, kubische spinelstructuur). TI en RI ongewijzigd bij vervanging hematiet door magnetiet.
Tumble-index (TI)
Koude sterkte via tumble-test. Hangt af van sterkte individuele ertscomponenten, bindingsmatrix, ertsamenstelling. Bepaalt groottevermindering door impact/abrasie tijdens handling, transport, HO-proces. Breuksterkte mineralfasen (dalend): primaire hematiet > secundaire hematiet > magnetiet > ferrieten. Koude mechanische sterkte direct gerelateerd aan fijne vorming tijdens transport tussen sintermachine en HO-keel.
Sintersterkte hangt af van matrixeigenschappen: glas, silicaten, olijven, ferrieten. Glas = hoge spanning. Allotrope transformatie 697°C (β-2CaO·SiO2 → γ-2CaO·SiO2) met volumeverandering verlaagt sintersterkte. Ferrieten = sterke binder, verbeteren sterkte.
TI afhankelijk van kritieke fouten in sinter en hun voortplanting. Fouten onvermijdelijk door verschillende mineralen/fasen die op verschillende momenten uit smelt uitkristalliseren, volumeveranderingen bij vloeistof→vast.
Studies verbetering sterkte bij hoog Fe (58,8%), laag SiO2 (4,38%): serpentijn + gebrande kalk in mengsel + diepere sinterlaag → toename magnesiumferriet en SFCA → verbeterde sintersterkte.
Sintercentrale productiviteit
Doel: hoge productiviteit via goede beddoordringbaarheid → optimalisatie granulaties. Maximale sinteroutput. Invloedsfactoren output: (i) horizontale/verticale uniformiteit bed, (ii) sinterbindingssterkte, (iii) vertering productsinter, (iv) keuze zeefopening terugloopfixen.
Niet-uniforme sintering → deel bed meer kruimelig → hoge fijnproductie. Geen verticale uniformiteit → verhogen cokegehalte bovenste beddeel (segregatie voeding via geïntensifeerd zeefvoeder of spleetschuif). Horizontale uniformiteit verbeterd via multi-segmentporten rolvoeder. Probleem ernstig nabij palletwanden (hoogste luchtstroom) → verdichten bovenste bed nabij wand of dode staaf rooster nabij wand.
Japanse centrale: zuurstofverrijking lucht onder haard na ontbrandingshaard → betere cokesverbruik, smalere verwarmingszone, hogere vlamfrontsnelheid. 500 Nm³ zuurstof/uur → +1 ton/uur productie.
Sintercentrales produceren sinter met 1,5–3% MgO (dolomiet, serpentijn, olijven). Hogere productiviteit met olijven/serpentijn dan dolomiet (dolomiet nadelig voor sintersterkte/output).
Pisolieterts: productiviteit hoofduitdaging. Pisoliet in mengsels verlaagt productiviteit door overmatige smeltvorming → lagere beddoordringbaarheid. Oplossing: meer water toevoegen tijdens granulaties (poruze pisoliet deeltjes absorberen water, minder vrij water voor adhesie → slechtere granulaties).
Lab-pot rooster studie MgO 1,40–2,60% (dolomiet, duniet). Hogere MgO → hogere temperatuur smeltvorming, hoog-gefluxde MgO-samenstelling = refraktaire fase → hogere warmteverbruik, lagere productiviteit. Maar: hogere MgO verbetert RDI (minder hematiet/ferrieten, meer magnetiet = minder degradatie).
Andere studie: MgO 1,75–3,25% → productiviteit daalt. TI stijgt, maar >4% MgO → TI daalt door vitreuze matrix (hoge spanning, lage bindingsfasen). Tegenstrijdig: MgO toename verhoogt RDI (verschil experimentele condities vs plantdata).
Productieproces
- Geavanceerde Automatiserings- en Besturingssystemen voor Sinterinstallaties
- Sinteren van ijzererts-fijnen: verhoging hoogovenefficiëntie
- TMT-wapeningsstaven – Aangebrande en aangedund voor ultieme sterkte en duurzaamheid
- Geavanceerde Technologieën voor Verbeterde IJzerertsinterefficiëntie
- IJzererts Pellets: Productieproces & Sleuteltechnologieën
- Precisie Afvlak Diensten: Expert Proces & Kwaliteit
- Essentiële Factoren voor Succesvolle en Veilige Ponsoperaties
- CNC-freesmachines & methoden: precisie & automatisering
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen
- Bewerking Onder de Loep: Processen, Gereedschappen en Toepassingen
- Sinteren van refractaire metaalpoeders: processen, classificaties en prestatieresultaten