



Sinteren van ijzererts-fijnen: verhoging hoogovenefficiëntie
Sinterinstallaties zijn normaal geassocieerd met gietijzerproductie in hoogovens in geïntegreerde staalcentrales. Het sinterproces is een voorbehandelingsstap bij ijzerproductie voor productie van ladingmateriaal (sinter) voor de hoogoven uit ijzererts-fijnen en metallurgische afvalstoffen (afgevangen stoffen, slib, walzschub).
Sintertechnologie was oorspronkelijk ontwikkeld voor benutting van ijzererts-fijnen en ijzer in metallurgisch afval in de hoogoven. Maar de focus is verschoven. Nu streeft het sinterproces naar hoogwaardige lading voor de hoogoven. Vandaag is sinter de hoofdmetallische lading voor grote hoogovens.
Sinterproces
Het sinterproces aglomereert een mengsel van ijzererts (blend), terugloopfijnen, fluxen en cokes, met deeltjesgrootte <10 mm, zodat de resulterende sinter (geziefde grootte 10-30 mm) druk- en temperatuursomstandigheden in de hoogoven kan weerstaan.
Principe van sinteren
Sinteren is een thermisch proces (1300-1400 °C) waarbij een mengsel van ijzererts, terugloopfijnen, gerecyclede producten (walzschub, hoogovensstoffen), slakvormende elementen, fluxen en cokesfijnen geagglomereerd worden in een sinterinstallatie met als doel een gesinterd product van geschikte chemische samenstelling, kwaliteit (fysiek) en granulometrie voor de hoogoven, voor homogene en stabiele operatie. Voorafgaand aan sinteren: granuleringsproces. Granulatie = homogenisatie ijzerertsmengsel in roterende trommel met 7-8% water, doel: pre-geagglomereerd product, dat als laag over continu bewegend rooster/strand geleverd wordt voor gesinterd product. Fundamentele rol: zorgt voor adequate sinterbed-permeabiliteit → goede productiviteit sintermachine.
Flexibiliteit sinterproces stelt conversie toe van diverse materialen: ijzererts-fijnen, afgevangene stoffen, ertsconcentraten, overige ijzerhoudende materialen kleine deeltjesgrootte (bijv. walzschub) → klinkerachtig agglomerat.
Proces: verwarmen pre-geagglomereerd product tot half-vloeibare massa die uithardt tot poreuze sinterstukken met benodigde grootte/sterkte voor hoogovenvoeding.
Het product sinter
Kwaliteitskenmerken goede sinter: (1) chemische analyse, (2) korrelgrootteverdeling, (3) reduceerbaarheid, (4) sintersterkte. Typische eigenschappen in Tabel 1.
| Tabel 1: Typische eigenschappen van sinter | |||
|---|---|---|---|
| Nr. | Item | Eenheid | Waarde |
| 1 | Chemische samenstelling | ||
| Fe | % | 56,5-57,5 | |
| FeO | % | 6,0-8,0 | |
| SiO2 | % | 4,0-5,0 | |
| Al2O3 | % | 1,0-2,5 | |
| CaO | % | 7,5-8,5 | |
| MgO | % | 1,6-2,0 | |
| 2 | Basiciteit (CaO/SiO2) | 1,7-2,9 | |
| 3 | ISO Sterkte (+6,3 mm) | % | >75 |
| 4 | Reductie degradatie index (RDI) | (-3 mm)% | 27-31 |
| 5 | Reduceerbaarheidsindex (RI) | (R60)% | 55-75 |
| 6 | Tumbler index | (-6,3 mm)% | 65-75 |
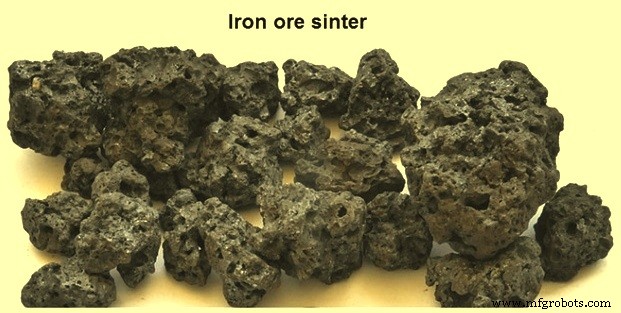
Typen sinter
Classificatie: zuur sinter, zelf-fluxerend sinter, super-gefluxeerd sinter. Zelf-fluxerend: voldoende CaO (kalk) om zure componenten (SiO2, Al2O3) te fluxeren. Super-gefluxeerd: extra CaO voor fluxering zure componenten uit andere ladingmaterialen in hoogoven. Bij zelf-fluxerend en super-gefluxeerd: kalk verlaagt smelttemperatuur sintermengsel; bij relatief lage temperaturen (1100-1300 °C) vormen sterke bindingen in aanwezigheid van FeO.
Voordelen flux toevoeging aan sinter
- Genereert slak met onzuiverheden in ijzererts en vaste brandstoffen → geschikte matrix voor cohesie deeltjes.
- Verbetert fysieke en metallurgische eigenschappen sinter.
- Verlaagt smelttemperatuur sintermengsel.
- Vermindert/elimineert kalksteen toevoeging in hoogoven → bespaart brandstof voor calcinatieractie kalksteen (CaCO3 = CaO + CO2) in hoogoven → verlaagt cokesverbruik in hoogoven.
Het sinterproces
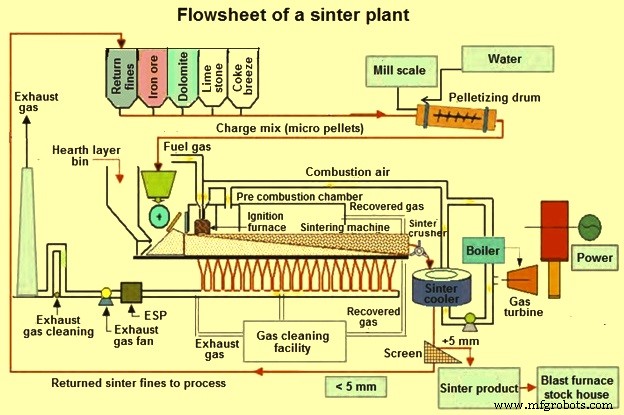
Start: voorbereiding grondstoffen: ijzererts-fijnen, fluxen, in-plant metallurgisch afval, brandstof, terugloopfijnen sinterinstallatie. Gemengd in roterende pelletiseertrommel, water toegevoegd voor adequate agglomeratie → micro-pellets. Micro-pellets helpen optimale permeabiliteit tijdens sinteren. Vervolgens naar sintermachine, vormen bovenlaag ladingmengsel.
Continu proces: behandeling ladinglaag (erts-fijnen, terugloopfijnen, fluxen) in aanwezigheid cokesbries door burner aan oppervlak laag. Verwarming van boven naar beneden. Ladinglaag rust op strandysteem, afzuigsysteem laat volledige dikte geschikte temperatuur bereiken voor gedeeltelijke smelting en agglomeratie.
Dwight-Lloyd sintermachine: sinterrooster = continue keten grote lengte/breedte, serie palletwagens die sinterstrand vormen (Afbeelding 2). Elke palletwagen passeert onder laadhopper: eerst grof granulometrie (10-20 mm), laag 30-60 mm → funderingslaag (hoofdelijk terugloop sinter). Beschermt staalroosters tegen oververhitting.
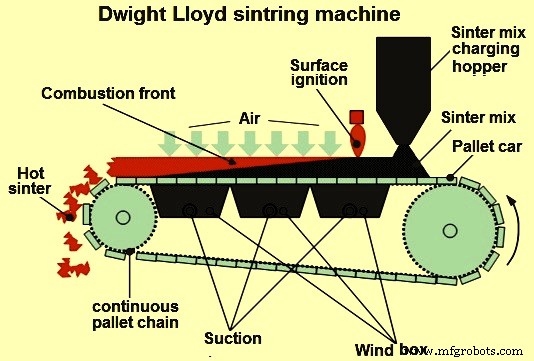
Tweede laag micro-pellets bovenop funderingslaag, gelijkgevat. Palletwagen passeert onder ontbrandingsoven: ontbranding op oppervlak ladingmengsel. Gelijktijdig: downdraft zuiging door sinterlading. Door downdraft: lucht getrokken door bewegend bed → brandstof verbrandt.
Palletwagen voortgang: verbranding vordert in richting gasstroom. Verbranding niet gelijktijdig in hele dikte bed, maar als horizontale laag die verticaal door bed beweegt. Dikte laag = kleine fractie bed. Permeabiliteit bed = kwaliteitseis ladingmengsel → granulatieproces belangrijk (permeabiliteit verbeterd door granulatie).
Regio boven verbrandingszone: heel heet gesinterd product verhit lucht door deze laag. Zo komt voorverhit lucht in verbrandingszone. Warmte van voorverhit lucht/gassen geabsorbeerd in koude secties → voorverhitting lading, verdamping vocht. Hoge temperaturen voor gedeeltelijke smelting bereikt → sinterproces.
Hoge thermische efficiëntie door warmteaccumulatie in partiële laadlaag: sinterzone of vlamfront. Vlamfront voortgang: 10-30 mm/min richting sinterrooster. Bedhoogte ~500 mm → proces ~25 min. Einde strand: gesinterd materiaal ontladen → afkoelen, breken, zifen.
Proces gecontroleerd door 'burn-through point' (BTP): punt waar afgas temperatuur maximum bereikt. Punt waar vlamfront basis sinterbed bereikt. Sintermachinesnelheid en gasstroom gecontroleerd zodat BTP net voor ontlading optreedt. BTP bepaling cruciaal voor processtabilisatie, kwaliteit en productiviteit verbetering.
Einde machine: gesinterd materiaal als taart → hete sinterbreker. Gebroken tot vooraf bepaalde max deeltjesgrootte. Vervolgens naar sinterkoeler (rechte lijn of circulair). Na koeling: zifsectie → normaal drie granulometrische fracties: (1) 0-5 mm: terugloopfijnen → voerhoppers, (2) 5-15 mm: funderingslaag sinterstrand, (3) rest 5-15 mm + 15-50 mm → hoogoven.
Terugloopfijnen onvermijdelijk gegenereerd, gerecycled. 30-40% van ijzerhoudende materialen. Terugloopfijnen uit sinterziften eenvoudiger assimileerbaar dan uit hoogovenziften (lagere hoog-calcium ferriet inhoud).
Vier zones in sinterbedhoogte
- Koude en natte zone: <100 °C. Ladingmengsel te sinteren, bovengrens verzadigd water/stoom.
- Droogzone: 100-500 °C. Verdamping vocht sintermengsel, dehydratatie hydroxiden.
- Reactiezone: 500 °C (cokesontbranding begin) - 900 °C (afkoelperiode begin). Max temperatuur 1300-1400 °C. Hoofdprocessen: (1) cokesverbranding (exotherm), (2) carbonaten ontbinding (endotherm), (3) vaste-fasereacties, (4) reductie/re-oxidatie ijzeroxiden, (5) reacties vorming gesinterde massa.
- Afkoelzone: Direct na reactiezone. Afkoeling en herkristallisatie gesinterd product. Opervlaktezone waar sinterlaag brozer dan rest van bed.
Oorzaak sinterprocesfluctuaties bestudeerd om koolstofverbruik te verlagen → minder CO2-uitstoot. Frequentieanalyse plantdata (afgastemperatuur één windbox, laadniveau, laadvocht) toonde: vochtvariaties laadmengsel gekoppeld aan fluctuaties afgastemperatuur specifieke windbox. Procescontrole verbetering door vocht laadmengsel in smalle band controleren → lager koolstofverbruik → minder CO2-uitstoot.
Afgascircuit volledig lekvrij: geen lucht uit atmosfeer aangezogen door systeem → besparing vermogen in afgascircuit. Afgassen behandeld voor stofverwijdering: cycloon, elektrostatische afscheider, natte scrubber, of stoffilter. Flowsheet sinterinstallatie in Afbeelding 3.
Sintermachines
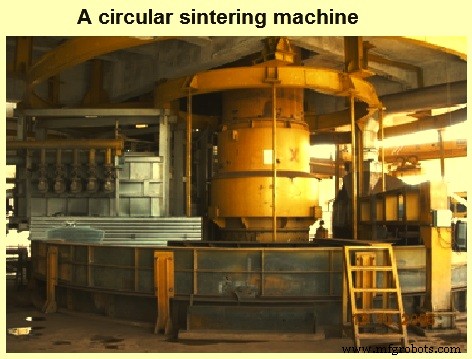
Twee typen: (1) circulaire machines, (2) rechte-lijn machines (ook Dwight-Lloyd machines). Dwight en Lloyd bouwden eerste continue sinterinstallatie (1906).
Circulaire machines: geschikt voor hoogovens met nuttige volume ≤650 m³. Hoofdparameters in Tabel 2.
| Tabel 2: Hoofdparameters circulaire sintermachines | |||||
|---|---|---|---|---|---|
| Onderwerp | Eenheid | 12 m² machine | 17 m² machine | 25 m² machine | 33 m² machine |
| Jaarproductie | 1000 ton/jaar | 172 | 253 | 404,5 | 556 |
| Totale vermogensbehoefte | kW | 700 | 1500 | 1750 | 2400 |
| Benodigd terrein voor installatie | m² | 8000 | 9000 | 10000 | 12000 |
| Benodigd terrein voor gebouw | m² | 800 | 3400 | 35000 | 3600 |
Kenmerken circulaire machines:
- Lagere investeringskosten, kortere bouwperioden vs rechte-lijn machines.
- Betere afdichting, minder leklucht (windboxen bewegen synchroon met roosters, waterafdichting).
- Ontladingssysteem: koude sintergrootte zodat geen additionele breker nodig.
- Hoge operationele flexibiliteit.
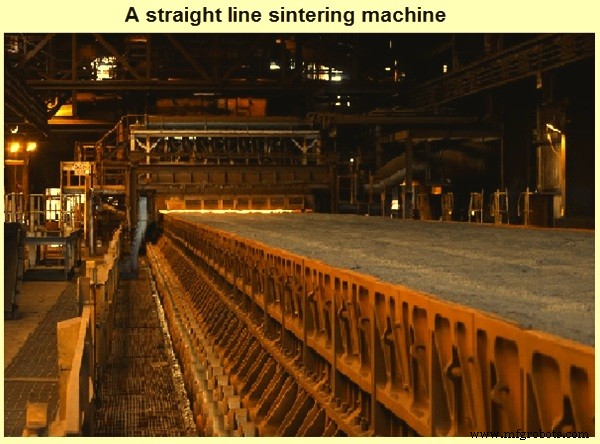
Rechte-lijn machines: hoge capaciteit sinterinstallaties. Sinteroppervlakte meestal ≥50 m². Huidige machines: breedtes 2-5 m, effectieve sinteroppervlakte 200-600 m². Productiviteit: 30-46 ton/m²/dag. Capaciteit: 190.000 ton/jaar tot 6,5 Mtpa. Afbeelding 5 toont rechte-lijn machine.
Belangrijke kwesties rond sinter en sinterinstallaties
- Sintergebruik verlaagt cokesverbruik en verhoogt productiviteit in hoogoven.
- Sinterproces benut ijzererts-fijnen (0-10 mm) gegenereerd bij mijnbouwoperaties.
- Sinterproces recycleert alle ijzer-, brandstof- en fluxdragende afvalmaterialen in staalcentrale.
- Sinterproces benut bijproductgassen van staalcentrale.
- Sinter niet lang opslaan: genereert overmatig fijnstof bij lange opslag.
- Sinter genereert overmatig fijnstof/stof bij meervoudige hantering in sinterinstallatie.
Productieproces
- Geavanceerde Automatiserings- en Besturingssystemen voor Sinterinstallaties
- Het ijzer-koolstof fasendiagram begrijpen: essentiële inzichten voor metallurgie
- ITmk3: Kobe Steel's Eco-vriendelijk IJzerknoppen Productieproces
- Belangrijkste factoren die het sinterproces bij ijzerertsproductie bepalen
- HIsmelt: geavanceerde directe smelting voor vloeibaar ijzerproductie
- Geavanceerde Technologieën voor Verbeterde IJzerertsinterefficiëntie
- Optimalisatie van IJzerertsbeneficiëring voor Efficiënte Staalproductie
- CNC Draaien Uitgelegd: Het Complete Proces Overzicht
- Uitgebreid overzicht van staalproductietechnieken
- IJzererts smelten uitgelegd: Proces, principes en productie
- Sinteren van refractaire metaalpoeders: processen, classificaties en prestatieresultaten