



Aluminium bewerken: tools, technieken & operaties uitgelegd
Wat is aluminium bewerken?
Bewerken is een subtractief productieproces, wat betekent dat materiaal van een werkstuk wordt verwijderd om het gewenste onderdeel of product te creëren. Het is zeer veelzijdig en past zich aan een breed scala aan metalen en niet-metalen substraten. Een van de meest gebruikte materialen in bewerkingsoperaties is aluminium.
Vanwege het lichtere materiaalgewicht, lagere materialenhardheid en betere vormbaarheid is aluminium ideaal voor gebruik in bewerking en andere productieoperaties. Hieronder belichten we enkele van de andere voordelen van aluminium voor bewerkingsapplicaties, bespreken hoe aluminium in verschillende bewerkingsprocessen wordt gebruikt, en schetsen enkele typische gebeoordeelde onderdelen gemaakt van aluminium.
Overzicht van aluminium bewerkingsprocessen
"Bewerken" is een parapluvorm die een reeks subtractieve productieprocessen omvat, zoals frezen, draaien, boren. Er zijn ook verschillende typen bewerkingstechnologieën en -technieken, zoals CNC-bewerking, Zwitserse schroefbewerking, verticaal en horizontaal frezen, en erosiebewerking (EDM). Hieronder schetsen we hoe aluminium in elk van deze methoden wordt behandeld.
- Computer Numerical Control (CNC) bewerking: Het CNC-bewerkingsproces maakt gebruik van computersoftware en CNC-compatibele apparatuur om de beweging en beweging van machine-tools over het oppervlak van het werkstuk te sturen. Het stelt de productie van zeer nauwkeurige en accurate aluminium CNC-onderdelen en -producten in staat.
- Zwitserse schroefbewerking: Zwitserse schroefbewerking is ideaal voor de productie van kleine, maar zeer nauwkeurige cilindrische componenten van aluminium, zoals elektronische of medische onderdelen.
- Verticaal/horizontaal frezen: Frezen is een bewerkingsproces dat draaiende snijtools gebruikt om overtollig materiaal van het werkstuk te verwijderen. Freesmachines kunnen een verticale of horizontale configuratie hebben; verticale units zijn ideaal voor kleine aantallen eenvoudige aluminium-onderdelen, terwijl horizontale units geschikter zijn voor grote aantallen complexe aluminium-onderdelen.
- Elektrische ontladingsbewerking (EDM): EDM gebruikt de elektrische ontlading die ontstaat tussen twee elektroden om materiaal van het werkstuk te verwijderen. Hoewel het doorgaans gebruikt wordt voor harder en moeilijker te bewerken materialen, kan het op elk elektrisch geleidend materiaal worden toegepast, inclusief aluminium.
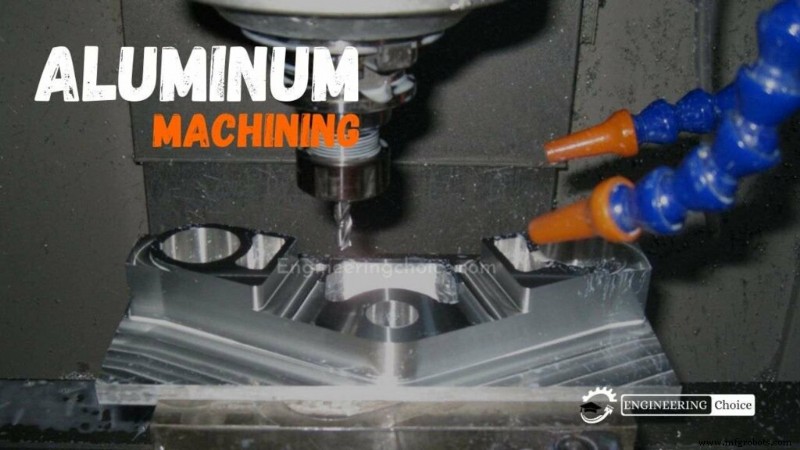
Waarom kan aluminium uitdagend zijn?
Als je een beugel maakt voor Boer Joop, maakt het niet uit hoe efficiënt je materiaal verwijdert. Maar als je 10.000 beugels per week maakt voor Ondernemer Joop, moet je het goed doen.
De hoofduitdaging bij het effectief bewerken van aluminium is het bereiken van maximale materiaalasport zonder iets te laten exploderen.
Aluminium kan smelten en aan de tool vastlopen als er te veel warmte is. Dus zelfs als het snijt als boter, zal het dat niet lang volhouden als het aluminium aan de tool blijft hangen en je uiteindelijk wrijvingsroeren doet in plaats van bewerken.
Behalve wrijving te minimaliseren, kan trilling (chatter) een beest zijn als je de machine aan het limit aan het drijven bent. Dit is vooral problematisch bij het frezen van schone gaten. Genoeg gezeurd. Laten we kijken hoe je het op de vloer kunt laten kraaien.
Snijtools voor aluminium
Onder geen beding moet je een universele frees voor aluminium gebruiken. Technisch gezien werkt het, maar aluminium is totaal anders dan staal.
Hier zijn een paar aspecten van toolselectie die je helpen om het meest uit je machine te halen.
Snijtool materiaal
Hardmetaal: Hopelijk is dat een no-brainer. Zelfs in niet-performante toepassingen overtreft hardmetaal HSS (high-speed steel) in waarde voor zowel toolkosten over de levensduur als in oppervlakte-afwerking.
Toch zijn er een paar goede dingen om over hardmetaal te weten die je helpen de perfecte tool voor de job te matchen. Eigenlijk hoeven we alleen te begrijpen wat we van een tool willen. Aluminium is zacht snijpend, wat betekent dat de tool geen harde impactslaag ondergaat tijdens het snijden.
Wat cruciaal is, is het behouden van een scheermes-scherpe snijrand. Daarom kiezen we voor hardheid boven zwaarte voor materiaaleigenschappen. Er zijn twee hoofdfactoren die deze eigenschap beïnvloeden: hardmetaalkorrelgrootte en binder-ratio.
Voor korrelgrootte: grotere korrel produceert een harder materiaal, terwijl kleinere korrel een meer slagvaste, zwaardere tool produceert. Voor aluminium willen we die scherpe rand behouden, dus willen we een kleine korrelgrootte voor maximale randbehoud.
De andere factor is de binder-ratio. Voor hardmetaal snijtools is de binder kobalt. Dit kan variëren van 2% tot 20% kobaltgehalte. Aangezien kobalt zachter is dan de hardmetaalkorrels, betekent meer kobalt een zwaardere tool, minder kobalt een harder tool. We zoeken dus eigenlijk een hardmetaalfrees met een grote korrelgrootte en lage kobaltgehalte.
Voorschuwen en snij snelheden
Veel mensen gaan gewoon voor 1000 SFM (feet per minuut) om hun RPM te berekenen. Als je dat doet, ga je niet sneller dan de rest.
Eerlijk gezegd is dit meestal wat aanbevolen wordt voor de meeste frezen. 1000-1500 SFM is een hele normale snelheid om je spindel te laten draaien. Met harmonische testing kun je echter 3x deze snelheid halen. Meer daarover later.
De voorschuwsnelheid is waar veel mensen de hak in steken. Als je een 1/2" frees voedt met slechts 0,003" per tand, ben je gewoon tijd aan het verspillen. Voor productie wil je het minstens op 1% van de freesdiameter per tand duwen. Dit betekent dat die 1/2" frees minstens 0,005" per tand gevoed moet worden. Met een stabiele setup en korte tool kun je dat misschien zelfs verdubbelen.
De enige uitzondering is bij kleine tools, zoals 1/8" of kleiner. Spanontlasting kan dan een issue worden, wat betekent dat je voor dunner spannertje moet vertragen.
Veelvoorkomende operaties bij aluminium bewerken
Hier is een lijst van de gangbare zaken die je met aluminium doet, met een paar tips om je op weg te helpen.
1. Plaanslijpen (Facing)
Als je een schelp-frees gaat gebruiken, kies dan zeker voor een super agressieve rake-hoek en gepolijste snijplaten. Je afwerking zal geweldig zijn en je kunt de RPM echt opduwen.
2. Uitfrezen (Pocketing)
Dit is iets wat veel mensen niet goed doen. Als je 50% van de freesdiameter als stapover neemt en 50% diepte, maak je een fout om twee redenen:
De frees kan meer aan. Ga bijna volle breedte. Mijn go-to is 95% van de vloer van de frees. De reden is dat de frees in de hoeken toch begraven zit. Dit betekent dat je de voeding moet vertragen zodat de tool niet explodert in de hoeken. Als je 100% doet, krijg je misschien papierdunne wafers tussen de toolpaden door uitleving van tool en materiaal.
50% stapovers zijn verschrikkelijk voor harmonica's (trillingen) als je op een fatsoenlijke snelheid ruwfreest. De impact van de tool die in het werkstuk binnenkomt zit op de ergste plek, met elke tand inslaan. Zelfs de tool naar 65% stapover verplaatsen geeft een merkbare reductie van trilling.
Een andere tip: gebruik een freesdiameter die iets kleiner is dan de binnenstraal van de uitvrijzing. Als je een 1/2" frees gebruikt voor 1/4" radius gaten, heb je de neiging om de hoeken te beschadigen met trilling als de tool van richting verandert. Bij hoge snelheden veranderen tools niet direct van richting, wat betekent dat de tool de snijtdruk ontlast. Dit veroorzaakt die piepende geluiden.
Ik vraag meestal of ik die radialen kan aanpassen naar 0,265" voor schone hoeken. Dit vermindert het contact dat de tool heeft met de geometrie van het onderdeel. De machine kan die afgeronde bocht ook bij hogere snelheden aan. Denk aan een auto op een circuit. Als het een scherpe bocht is, remt de auto. Als er een grotere straal is, hoeft de machine niet te vertragen.
Dit elimineert vrijwel die piepende hoeken die je onderdelen lelijk maken.
3. Nutfrezen (Slotting)
Voor extreem diepe nuten zijn er twee opties die goed werken: trochoidaal frezen om uitleving en trilling te verminderen, of een stub-flute frees.
Persoonlijk prefereer ik stub-flutes, omdat de tool significant sterker is, en je geen verspilde beweging hebt als de tool heen en weer zipt. Diep nutfrezen is een van die toepassingen waar het vaak de moeite waard is een gespecialiseerde tool te gebruiken.
Voor ondiep nutfrezen (4xD en minder) hoeven geen speciale overwegingen gemaakt te worden. Gewoon door.
4. Boren (Drilling)
Gebruik. Scherpe. Boren. Hardmetaal boren zijn niet altijd het antwoord; er zit niet echt een punt in een dure hardmetaal boor te draaien als je de spindel RPM of productievolume niet hebt om het te rechtvaardigen.
Over het algemeen: gewoon een 135-graden split-point boor gebruiken en je bent ok. Als er een web op de top van de boor zit, stop je veel onnodige warmte in de snede.
5. Gewinde snijden (Tapping)
Universele taps werken technisch, maar taps specifiek voor aluminium zijn significant betrouwbaarder. Ze hebben een veel agressievere rake-hoek, wat schonere sneden en minder warmte betekent.
Ook, wees geen wimp met RPM. Als je nooit boven de 200 RPM op je machines gaat, verspill je tijd. Natuurlijk zijn sommige machines gewoon oud en moe, en er is te veel backlash om sneller te snijden. Eerlijk, je bent op die machines toch niet competitief. Het punt is: tappen in aluminium is makkelijk, verspill er geen tijd aan.
Hoe je geweldige oppervlakte-afwerkingen op aluminium krijgt
Hoge RPM. Het is geen geheim. Draai hem open.
Een afwerktool die scheermes-scherp is, een hoge helighoek heeft en met zeer agressieve rake-hoeken, helpt je ook om een super gladde oppervlakte-afwerking te krijgen.
Eén ding waar je op moet letten: verspil je tijd niet om het onderdeel mooier te maken dan nodig. Soms wil je de klant tevreden stellen en imponeren, maar onthoud dat er een verschil is tussen schitteren en een lage Ra-waarde.
Het is de moeite waard om je oppervlakte-afwerkingsberekeningen te doen, zodat je de maximale voedsnelheid voor je afwerksnedes kunt bepalen. Ik doe meestal de berekening, en ga dan ongeveer 10% lager om veilig te zijn. Als je op die rand loopt, zit je de helft van de tijd fout.
Voordelen van aluminium in bewerkingsoperaties
Naast de uitstekende bewerkbaarheid vertoont aluminium veel kenmerken die het geschikt maken voor bewerkingsoperaties, zoals:
- Hoge kracht-gewichtsverhouding: Aluminium is zowel sterk als licht, eigenschappen die cruciaal zijn voor gebeoordeelde onderdelen in hoogprestatie-toepassingen, zoals in de luchtvaart- en auto-industrie.
- Corrosiebestendigheid: Aluminium is beschikbaar in diverse legeringen, die variëren in mate van corrosiebestendigheid. In bewerkingsoperaties is een van de meest gebruikte legeringen—6061—uitstekend corrosiebestendig.
- Elektrische geleidbaarheid: Aluminium vertoont een hogere elektrische geleidbaarheid (ongeveer 37,7 miljoen siemens/meter bij kamertemperatuur) dan andere veel bewerkte metalen, zoals koolstofstaal (7 miljoen siemens/meter) en roestvrij staal (1,5 miljoen siemens/meter). Deze kwaliteit maakt gebeoordeelde aluminium-onderdelen geschikt voor gebruik als elektrische en elektronische componenten.
- Oppervlakte-afwerking en anodisatie-potentieel: Aluminium past zich gemakkelijk aan diverse oppervlaktebehandelingen en afwerkingsprocessen, zoals schilderen, tinten en anodiseren. Deze kwaliteit stelt fabricanten in staat de functionele en esthetische eigenschappen van het gebeoordeelde aluminium-onderdeel of -product te verbeteren.
- Herbruikbaarheid: Aluminium is hoog herbruikbaar, waardoor fabricanten schrootmateriaal dat tijdens bewerkingsoperaties ontstaat en bouwmaterialen van afgedankte producten aan het einde van hun levensduur kunnen hergebruiken.
- Betaalbaarheid: Vergeleken met andere bewerkingsmaterialen (bijv. messing, titanium, PEEK) is aluminium goedkoper zonder significant in te boeten op prestaties. Bovendien resulteert de bewerkbaarheid in lagere productiekosten, terwijl het lagere gewicht leidt tot lagere transportkosten.
Zoals hierboven aangegeven, past het bewerkingsproces zich aan een verscheidenheid aan materialen, variërend van metaal en kunststof tot papier en hout. Naast aluminium worden enkele van de materialen die regelmatig in bewerkingsoperaties worden gebruikt, andere metalen (bijv. staal en roestvrij staal) en thermoplastieken. Vergeleken met deze materialen biedt aluminium een aantal voordelen:
Vergeleken met staal en roestvrij staal vertoont aluminium een veel lichter materiaalgewicht en betere bewerkbaarheid.
Typische gebeoordeelde aluminium-onderdelen
Professionals in de industrie setzen aluminium in bewerkingsoperaties in om een verscheidenheid aan onderdelen en producten te produceren. Deze componenten vinden toepassing in een breed scala aan industrieën, waaronder:
- Automotive
- Luchtvaart
- Communicatie
- Elektrische en elektronische producten
- Verlichting
- Medisch
Typische productvoorbeelden zijn dornpen, EMI-behuizingen, frontpanelen, verlichtingarmaturen, medische apparaten en spline-assen.
Productieproces
- CNC Frezen & Bewerken Uitgelegd: Belangrijke Toepassingen en Voordelen
- Frezen Uitgelegd: Definitie, Proces en Belangrijkste Operaties
- Draaibank Operaties & Snijgereedschapskeuze Beheersen
- Draaibanken Uitgelegd: Typen, Functies en Toepassingen
- Laserstraalbewerking Uitgelegd: Typen, Proces en Toepassingen
- Chemische Bewerking: Precisie Metaalverwijdering Zonder Spanningen
- Ultrasonische Bewerking Uitgelegd: Werking, Types en Toepassingen
- Aluminiumbewerking Uitgelegd: Gereedschappen, Technieken en Operaties
- Draaibankoperaties & snijgereedschappen: precisiemachining onder de knie krijgen
- Machining-operaties beheersen: essentiële tools & technieken
- Wat Is Een Machinist? Vaardigheden, Tools En Industriële Impact