



Staalkwaliteit Verbeteren door Geavanceerde Zuiverheidstechnologieën
Staalzuiverheid en Schone Staaltechnologieën
Staalzuiverheid is een belangrijke factor die de kwaliteit van het staal bepaalt. Het kan een opmerkelijke invloed hebben op staaleigenschappen, zoals trekkracht, vormbaarheid, zwaarte, lasbaarheid, scheurweerstand, corrosieweerstand, en vermoeidingsweerstand etc. De vraag naar betere mechanische eigenschappen van stalen van de staalafnemers heeft de staalproducenten gedwongen om de zuiverheid van het staal te verbeteren.
In de huidige omgeving is de verbetering van de staalzuiverheid een noodzaak geworden voor de staalindustrie. Het heeft de ontwikkeling van de secundaire staalproductieprocessen gestuurd. De drijvende kracht achter deze ontwikkelingen is om nieuwe stalen mogelijk te maken die hoog eisende toepassingen kunnen tolereren zoals transmissiecomponenten voor de auto-industrie, en bouwonderdelen en buizen voor agressieve en corrosieve omgevingen.
Schone stalen verwijzen naar de stalen die vrij zijn van inclusies. Inclusies zijn niet-metallische deeltjes ingesloten in de staalmatrix. Naast het verlagen van de niet-metalische oxide-inclusies en het controleren van hun morfologie, samenstelling en grootteverdeling, vereisen schone stalen het verlagen van andere residuele onzuiverheidselementen zoals fosfor (P), zwavel (S), totaal zuurstof (O₂), stikstof (N₂), waterstof (H₂), soms ook koolstof (C), en sporelementen zoals arsenic (As), tin (Sn), antimon (Sb), selenium (Se), koper (Cu), lood (Pb), en bismuth (Bi). Deze onzuiverheidselementen variëren met verschillende staalkwaliteiten. Sommige elementen zijn schadelijk voor bepaalde staalsoort, maar kunnen minder schadelijk of zelfs nuttig zijn voor een andere staalsoort. Met andere woorden, de controle-elementen zijn verschillend voor verschillende prestatie-eisen die van het staal nodig zijn.
Bereiken van Voldoende Zuiverheid in Staal
Voor het bereiken van een voldoende zuiverheid in staal, is het noodzakelijk om een breed bereik van operationele praktijken doorheen de staalproductieprocessen te controleren en te verbeteren. Deze omvatten: (i) toevoegingen van ontzueringsmiddelen en ferrolegeringen, (ii) secundaire metallurgische behandelingen, en (iii) afschermingssystemen en gieterijpraktijken.
Geschiedenis van Schone Staalontwikkeling
De term 'schone staal' werd in het midden van de 20e eeuw gecreëerd. Dit was de tijd toen de staalproductie wereldwijd begon toe te nemen. Op dat moment werd begrepen dat de kwaliteit van staal ook als een speciaal en belangrijk onderwerp moest worden beschouwd. Voortgang in staalproductie sindsdien heeft geresulteerd in de ontwikkeling van veel staalkwaliteiten met zeer lage niveaus van onzuiverheden. In de recente jaren zijn nieuwe 'schone en ultra-schone' stalen ontwikkeld en gecommercialiseerd voor het aanpakken van de huidige en toekomstige kwaliteitseisen die nodig zijn door de staalverbruikende industrie. Staalzuiverheid heeft ook de mechanische eigenschappen (zoals vermoeidingssterkte en inslagzwaarte) en corrosieweerstand van de stalen aanzienlijk verbeterd.
Het concept van zuiverheid ontstond initieel uit de waarneming onder de optische microscoop van niet-metalische inclusies (NMI) door de pasgeboren discipline van metallografie tijdens de midden van de 20e eeuw. Zuiverheid werd beoordeeld tegen standaardafbeeldingen van microscopische velden, waar geometrie (vorm en grootte) en verdeling van de NMI's onderscheiden werd tegen verschillende afbeeldingstypen. De getrainde waarnemer had vastgesteld dat sommige vormen acceptabel waren in sommige staalkwaliteiten en dat kleinere inclusies over het algemeen meer acceptabel waren dan de grotere. Hoewel de samenstelling van inclusies toen niet beschikbaar was, had de waarnemer een correspondentie vastgesteld tussen kwaliteiten en inclusiesamenstelling op basis van families (sulfiden, silicaten, aluminaten, alumina, en samengestelde inclusies) gebaseerd op de S-inhoud en ontzueringsgeschiedenis van het staal.
Deze methoden ontwikkeld in de 20e eeuw werden snel gestandaardiseerd. Ze anticipeerden op het algemene gebruik van de secundaire staalproductieprocessen en de continue gieting van de stalen. De verdere ontwikkeling van het concept van zuiverheid ging door door verschillende kwesties parallel te verkennen, verbonden met de fysica-chemie van staalproductie, ontwikkeling van nieuwe procesreactoren, en nieuwe, innovatieve oplossingen om inclusiesamenstelling, vorm, grootte en verdeling te controleren wat in de loop van de tijd de routines van de staalproductiepraktijk werden. Een modern visioen van zuiverheid is voortgekomen uit deze conceptbouw-inspanning gedurende de initiële 30 tot 40 jaar. Verder heeft het onderwerp van de staalzuiverheid nu een bepaalde mate van volwassenheid bereikt, met name voor de nieuwe secundaire staalproductieprocessen en voor die stalen geproduceerd door het continue gietproces.
Niet-Metalische Inclusies
De NMI's worden gevormd door glas-keramische fasen ingesloten in de staalmatrix. Aanwezigheid van de NMI's in het staal is de hoofreden die de staalzuiverheid beïnvloedt. NMI's in stalen komen van veel bronnen waaronder de volgende.
Ontzueringsproducten
Voorbeeld van zo'n inclusie is de alumina (Al₂O₃) inclusies welke de meerderheid van de inheemse inclusies in laag C aluminum (Al) gedood (LCAK) staal veroorzaken. Deze inclusies worden gegenereerd door de reactie tussen de opgeloste O₂ en het toegevoegde ontzueringsmiddel, zoals Al. Al₂O₃ inclusies zijn dendritisch wanneer gevormd in een hoge O₂-omgeving, of kunnen voortkomen uit de botsing van kleinere deeltjes.
Herontzueringsproducten
Voorbeeld van zo'n inclusie is de Al₂O₃-inclusie gegenereerd wanneer: (i) de Al overgebleven in het vloeibare staal geoxideerd wordt door FeO in de slag, of (ii) door blootstelling van het vloeibare staal aan de atmosfeer.
Slaginbeslissing
Slaginbeslissing vindt plaats wanneer metallurgische fluxes meegenomen worden tijdens overdracht tussen staalproductievat. De slaginbeslissing vormt vloeibare inclusies die over het algemeen sferisch zijn.
Exogene Inclusies
Deze inclusies zijn van andere bronnen, zoals losse vuil, gebroken refraktaire bakstenen en refraktaire voeringsdeeltjes. Ze zijn over het algemeen groot en onregelmatig gevormd. Ze kunnen fungeren als plaatsen voor heterogene nucleatie van Al₂O₃.
Chemische Reactie Inclusies
Deze inclusies zijn de producten van inclusiemodificatie wanneer Ca (calcium) behandeling onjuist wordt uitgevoerd.
De inclusiegrootteverdeling is heel belangrijk aangezien grote inclusies het meest schadelijk zijn voor de mechanische eigenschappen van het staal. Eén kg LCAK staal bevat typisch 10.000.000 tot 1.000.000.000 inclusies, inclusief slechts 400 inclusies van grootte 80 micron tot 130 micron, tien inclusies van grootte 130 micron tot 200 micron, en minder dan één inclusie van grootte 200 micron tot 270 micron. Omdat grote inclusies zeldzaam zijn, is het detecteren ervan heel moeilijk. Hoewel de grote inclusies in aantal ver achterblijven ten opzichte van de kleine, kan hun totale volumefractie groot zijn. Soms wordt een catastrofaal defect veroorzaakt door slechts een enkele grote inclusie in een hele staalopgieting. Dus, schone staal houdt niet alleen in het controleren van de gemiddelde inclusie-inhoud in het staal, maar ook op het vermijden van inclusies groter dan de kritieke grootte schadelijk voor het product.
NMI's vormen een wolk van gefaseerd in de matrix van staal en gedefinieerd door een multidimensionale set van parameters, inclusief samenstelling, vorm, grootte en verdeling. Deze volledige beschrijving is normaal niet direct beschikbaar en een van de hoofdkwesties gerelateerd aan het beoordelen van zuiverheid is om representatieve monsters te observeren om deze parameters met een redelijke nauwkeurigheid en representativiteit te schatten. Een moeilijkheid is gerelateerd aan grote inclusies (van grootte 100 micron of meer), die heel zeldzaam zijn en dus moeilijk te zien, tenzij heel grote monsters geanalyseerd worden.
Een ander probleem is doordat de populatie van de NMI's afhangt van tijd (in de proces-tijdlijn van de staalsmeltinstallatie) en van temperatuur. Dus een ladle-monster, verzameld en geanalyseerd met zorg en finesse, kan een redelijk goede schatting geven van de zuiverheid daar en dan, maar het kan bijna geen verband hebben, wat dan ook, met de zuiverheid van het vaste staal. Daarom is er noodzaak om te beoordelen wanneer een representatief monster van vloeibaar staal genomen moet worden om zowel staalsamenstelling als NMI-zuiverheid te beoordelen.
Typen Niet-Metalische Inclusies
Op basis van hun grootte, zijn de inclusies ofwel micro-inclusies (grootte 1 micron tot 100 micron) ofwel macro-inclusies (grootte meer dan 100 micron). Macro-inclusies zijn schadelijk. Micro-inclusies zijn gunstig omdat ze korrelgrootte beperken, trekkracht en hardheid verhogen. Micro-inclusies fungeren als kernen voor neerslag van carbiden en nitriden. Macro-inclusies moeten verwijderd worden. Micro-inclusies kunnen gebruikt worden om versterking te verbeteren door ze uniform in de matrix te disperseren.
Volgens een traditionele classificatie, zijn er twee hoofdtypen NMI's als functie van hun oorsprong. Zij zijn: (i) endogene inclusie, en (ii) exogene inclusie (Fig 1).
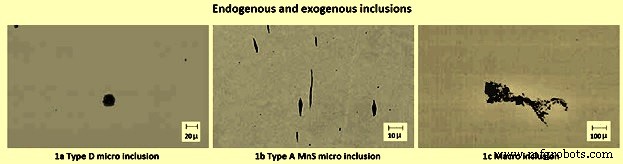
De endogene is de micro-inclusie die gevormd wordt door de fysisch-chemische effecten die optreden tijdens het smelten en solidificeren. De endogene inclusie wordt gevormd door neerslag binnen de vloeibare fase door de afname van de oplosbaarheid van de chemische soorten in de stalen. Het kan ook gevormd worden uit de O₂ en S overgebleven na ontzuering en desulphurisatie proces of door herontzuering (Fig 1a en 1b). Deze klasse van NMI kan niet volledig uit het staal geëlimineerd worden maar het verminderen van zijn volumefractie en van de gemiddelde grootte moet onder strikte controle genomen worden om de activatie van schadelijke fenomenen te vermijden.
In tegenstelling, is de exogene inclusie macro-inclusie die het gevolg is van het vangen van niet-metalische materialen afkomstig van slag, refraktaire fragmenten of van opstijgende en bedekende poeders gebruikt voor het beschermen van het staal en het vermijden van plakken tijdens de gieting (Fig 1c). De NMI behorende tot deze klasse kan gekenmerkt worden door grote grootte en zijn oorsprong kan niet onmiddellijk herkend worden, hoewel zijn aanwezigheid de micro-structurele klankheid van de stalen en de geassocieerde mechanische betrouwbaarheid sterk kan compromitteren.
NMI's hebben een sterke invloed op de kwaliteit en prestaties van stalen. Deze inclusies zijn voornamelijk chemische verbindingen van metalen zoals ijzer (Fe), mangaan (Mn), Al, silicium (Si), en Ca etc. met de niet-metalen zoals O₂, S, N₂, C, en H₂.
Verschillende typen van de NMI's zijn: (i) oxiden zoals FeO, Al₂O₃, SiO₂, MnO, Al₂O₃·SiO₂, FeO·Al₂O₃, MgO·Al₂O₃, en MnO·SiO₂ etc. (ii) sulfiden zoals FeS, CaS, MnS, MgS, Ce₂S₃, (iii) nitriden zoals TiN (titaannitriden), AlN, VN (vanadiumnitriden), en BN (boornitriden) etc., (iv) oxysulfiden zoals MnS·MnO, en Al₂O₃·CaS etc., (v) carbonitriden zoals carbonitriden van titaan (Ti), vanadium (V), en niobium (Nb) etc., en (vi) fosfiden zoals Fe₃P, Fe₂P, Mn₅P₂. Het fundamentele hulpmiddel voor de beschrijving van de chemische samenstelling van de oxide NMI's is het ternaire fasendiagram (CaO-SiO₂-Al₂O₃), omdat dit het hoofdsysteem is dat de vorming van deze niet-metalische verbindingen regeert. Deze klasse van NMI's wordt gevormd door de ontzuerende elementen toegevoegd aan het staalsmeltsel voor het verwijderen van de O₂-inhoud. De nitriedinclusies voeren een nadelig effect uit verergerd door de eigenaardige randvorming wat de versterking van de spanningen die ontwikkeld worden aan de interface tussen de NMI en de metaalmatrix vergroot.
Op basis van de mineralogische inhoud, worden O₂-inclusies geclassificeerd als: (i) vrije oxiden zoals FeO, MnO, Cr₂O₃ (chroomoxide), SiO₂, en Al₂O₃ etc., (ii) spinellen zoals ferrieten, chromieten, en aluminaten, en (iii) silicaten zoals SiO₂ met een mengsel van Fe, Mn, Cr (chroom), Al (aluminium), en W (wolfram) oxiden alsmede kristallijne silicaten.
Een andere classificatie van de NMI's is op stabiliteit. NMI's zijn redelijk stabiel of onstabiel. Onstabiele inclusies zijn sulfiden van Fe en Mn evenals sommige vrije oxiden.
Volgens de morfologie van inclusies, kunnen de inclusies hebben: (i) bolvormige vorm, (ii) plaatvormige vorm, of (iii) polyhedrale vorm. Bolvormige vorm van de inclusies is wenselijk. Bepaalde inclusies zoals MnS, oxy-sulfiden, ijzeraluminaten en silicaten zijn bolvormig. Plaatvormige vorm van de inclusies is onwenselijk. Al-gedood stalen bevatten MnS in de vorm van dunne films gelegen langs de korrelgrenzen. Inclusies met polyhedrale vorm zijn niet erg schadelijk.
De chemische elementen initieel betrokken bij zuiverheid zijn meestal de niet-metalen van het Mendeleev periodieke systeem, omdat ze hogere oplosbaarheid in vloeibaar staal tonen dan in het vaste. Deze zijn voornamelijk C, N₂, O₂, P, S, Se, en H₂. Aan deze lijst kunnen de metalloïde buren in de tabel zoals B (boor), As, Sb, en Te (tellurium) worden toegevoegd. Sommige van deze elementen stammen uit primaire grondstoffen (P, S, As, Sb) of uit ruw ijzer uit de hoogoven, terwijl de meeste van de anderen ofwel door verontreiniging door de atmosfeer (O₂, N₂, en H₂) en de operationele praktijk gebruikt in staalproductie, ofwel vrijwillig toegevoegd (C, Se, Te, en B).
De sulfiden zijn vaak het gevolg van de Ca-behandeling toegepast om de oxide-inclusies te modificeren, maar de kleine en fijn gedispergeerde hoog refractaire CaS-inclusies kunnen schadelijk zijn voor de gieting (mondstukverstoppingen) en voor het schadelijke effect. In tegenstelling zijn de MnS NMI's (vaak gemodificeerd door de combinatie met CaS) nuttig voor snijwerktuig-bewerkbaarheid tijdens de bewerking van het staal.
Drie hoofdmechanismen zijn herkend aan de oorsprong van de NMI. Deze mechanismen zijn gerelateerd aan de schadelijke effecten gespeeld door de niet-metalische fasen tegen de metaalmatrix. Deze mechanismen beschouwen de NMI's als: (i) kervende elementen die het spanningsveld rond de NMI's versterken, (ii) gepercipiteerde gassen die progressief migreren in de NMI's genererend een spanningsveld rond de NMI's, en (iii) niet-metalische fasen die een residuele spanning genereren door de verschillende thermische uitdijtingscoëfficiënt geassocieerd aan de metaalfase en de glazen-keramische.
Methoden voor het Evalueren van Staalzuiverheid
Het nauwkeurig kennen van de realistische inclusie-inhoud in het staal is vitaal voor zowel het verbeteren van staalkwaliteit als het voorspellen hoe een component gemaakt van het staal gaat presteren. Om staalzuiverheid te bestuderen en te controleren, is het kritiek om nauwkeurige methoden voor de evaluatie ervan te hebben. De hoeveelheid, grootteverdeling, vorm en samenstelling van inclusies moeten op alle stadia in de staalproductie gemeten worden. Meettechnieken variëren van directe methoden, die nauwkeurig zijn maar duur, tot indirecte methoden, die snel en goedkoop zijn, maar alleen betrouwbaar als relatieve indicatoren.
Directe Methoden
Er zijn verschillende directe methoden om staalzuiverheid te evalueren en ze worden hieronder samengevat.
Metallografische Microscopische Waarneming (MMO)
Dit is de traditionele methode waarin tweedimensionale doorsnedes door staalmonsters, worden onderzocht met een optische microscoop en gekwantificeerd door het oog. Hierbij worden de resultaten geëvalueerd met behulp van diagrammen zoals de JK-referentieschaal. Deze techniek is alleen geschikt voor het kwalificeren van inclusies tussen 2 micron tot 15 micron en is beperkt tot heel kleine monsterformaten. Deze methode levert geen gegevens op over de chemische samenstelling van inclusies. Problemen ontstaan bij het interpreteren van doorsnedes door complex gevormde inclusies. Hoewel er enkele methoden zijn om tweedimensionale resultaten te relateren aan driedimensionale realiteit, is dit over het algemeen heel problematisch.
Beeldanalyse
Dit is een verbetering van MMO die verbetert op oogevaluatie door gebruik te maken van hoge-snelheid computerevaluatie van video-gescande microscopische afbeeldingen om donkere en lichtere gebieden te onderscheiden op basis van een grijsschaal-afsnijpunt. Deze methode kan gemakkelijk grotere gebieden en grotere inclusieaantallen evalueren dan MMO, maar is onderhevig aan fouten zoals het verwarren van krassen, pitting, en vlekken voor NMI's.
Zwavelprint
Dit is een populaire en goedkope macrografische methode die macro-inclusies en scheuren onderscheidt door zwavelrijke gebieden te etsen. Het is onderhevig aan dezelfde problemen als andere tweedimensionale methoden.
Blauwe Breuktest
Het is een historisch wel gevestigde techniek gebruikt om macro-inclusies groter dan 0,5 mm te onthullen. Het wordt uitgevoerd op een staaf-dwarsdoorsnedeoppervlak dat is verhard, gebroken en vervolgens blauw aangelopen om de zichtbaarheid van defecten te vergroten.
Slijm (elektrolyse) Methode
Dit is een nauwkeurige methode maar tijdrovend. Een redelijk groot (200 g tot 2 kg) staalmonster wordt volledig opgelost in chloorwaterstofzuur (HCl) en de NMI's die onopgelost blijven worden verzameld voor tellen en verdere analyse. Alternatief, om FeO-inclusies te beschermen, wordt het merendeel van de oplossing bereikt door elektrische stroom door het staalmonster te laten lopen gedompeld in een FeCl₂ of FeSO₄ oplossing. Deze methode wordt gebruikt om de individuele, intacte inclusies te onthullen.
Elektronenstraal (EB) Smelting
Een staalmonster wordt gesmolten door een elektronenstraal onder vacuüm. Inclusies drijven naar het bovenste oppervlak en vormen een vlot op de gesmolten monster. De gebruikelijke EB-index is het specifieke oppervlak van de inclusievlot. Een verbeterde methode EB-EV (extreme waarde) is ontwikkeld om de inclusiegrootteverdeling te schatten. Dit wordt gedaan door de maximale inclusiegrootte in verschillende velden van het vlot te meten en de resultaten over het hele vlot te extrapoleren, aannemend een exponentiële inclusiegrootteverdeling.
Koude Kruisible (CC) Smelting
Inclusies worden eerst geconcentreerd aan het oppervlak van het gesmolten monster als in de EB-smelting. Na afkoeling, wordt het monsteroppervlak dan opgelost, en de inclusies worden uit de oplosstof gefilterd. Deze methode verbetert de slijmextractie.
Scanning Electronenmicroscopie (SEM)
Deze methode onthult duidelijk de driedimensionale morfologie en de samenstelling van elke inclusie onderzocht. Samenstelling wordt gemeten met elektronenstraalmicro-analyser (EPMA). SEM is in staat om grote gebieden te beoordelen en biedt rijke data op inclusiechemie, morfologie, en grootte.
Optische Emissiespectrometrie (OES) met Pulsdiscriminatie Analyse (PDA)
De OES-methode wordt conventioneel gebruikt voor analyse van opgeloste elementen in staal. Deze techniek is verder verbeterd om de totale O₂-inhoud, micro-inclusiegrootteverdeling en samenstelling binnen 10 minuten na het verzamelen van het monster te analyseren. Om vaste inclusies te discrimineren (OES-PDA), wordt lichtlogboek gemaakt bij de frequentie van de emissievonk. Elektrische kenmerken worden gedefinieerd om de lichtverhouding tussen het achtergrondsignaal van de opgeloste elementen en het storingsignaal door heterogeniteiten zoals inclusies te optimaliseren. Het aantal hoge-intensiteit Al-pieken vonk is de PDA-index.
Mannesmann Inclusie Detectie door Analyse Surfboards (MIDAS)
Staalmonsters worden eerst gewalst om porositeit te verwijderen en vervolgens ultrasonisch gescand om vaste inclusies en samengestelde vaste inclusies/gasporiën te detecteren. Deze methode is recentelijk herontdekt als de 'vloeibare monstering hete walsing (LSHP) methode.
Laser Diffractie Deeltjesgrootte Analyser (LDPSA)
Deze lasertechniek kan de grootteverdeling van inclusies evalueren die uit een staalmonster zijn geëxtraheerd met een andere methode zoals slijm.
Conventionele Ultrasonische Scanning (CUS)
Deze methode kan grootteverdelingen van inclusies groter dan 20 micron in gesolidificeerde staalmonsters verkrijgen.
Keelmonster Scanning
In deze methode wordt een kegelvormig volume van continu gegoten staal gescand met een spiraalvormige detector, zoals een vast ultrasoon-systeem, dat automatisch oppervlakte-inclusies op elke locatie in het gebied van het monster detecteert, inclusief van oppervlakte tot centrumlijn.
Fractionele Thermische Decompositie (FTD)
Inclusies van verschillende oxiden worden selectief gereduceerd bij verschillende temperaturen, zoals Al₂O₃-gebaseerde oxiden bij 1400 °C tot 1600 °C, of refractaire inclusies bij 1900 °C. De totale O₂-inhoud is de som van de O₂-inhoud gemeten bij elke verteringsstap.
Laser Microprobe Massa Spectrometrie (LAMMS)
Individuele deeltjes worden bestraald door een gepulste laserbundel, en de laagste laserintensiteit boven een drempelwaarde van ionisatie wordt geselecteerd voor zijn karakteristieke spectrumpatronen door hun chemische toestanden. Pieken in LAMMS-spectra worden geassocieerd met elementen, gebaseerd op vergelijking met referentiemonsterresultaten.
Röntgenfoto-elektronspectroscopie (XPS)
Deze methode gebruikt röntgenstraling om de chemische toestand van inclusies groter dan 10 micron in kaart te brengen.
Auger Elektronenspectroscopie (AES)
Deze methode gebruikt elektronenbundels om de chemische toestand van foto-verstrooiingsmethode in kaart te brengen. Foto-verstrooiingssignalen van inclusies (die uit een staalmonster zijn geëxtraheerd met een andere methode zoals slijm) worden geanalyseerd om de grootteverdeling te evalueren.
Vloeibaar Metaal Zuiverheidsanalyser (LIMCA)
Dit is een on-line sensor die inclusies direct in het vloeibare detecteert. Deeltjes die in deze sensor door zijn kleine gat stromen, worden gedetecteerd omdat ze de elektrische geleidbaarheid over een gat veranderen.
Coulter Teller Analyse
Deze methode, die vergelijkbaar is met LIMCA, kan gebruikt worden om de grootteverdeling van inclusies te meten geëxtraheerd door slijm en opgeschort in water (inclusies groter dan sub-micron).
Ultrasonische Technieken voor Vloeibaar Systeem
Deze methode vangt de reflecties van ultrasoonpulsen op om on-line inclusies in het vloeibare staal te detecteren.
Gedompelde Ultrasonische Testmethode
Het wordt gebruikt om te testen voor grotere inclusies en levert indrukwekkende resultaten. Voor het testen van inclusies met grootte boven 120 micron, wordt een enkel monster van 500.000 m³ staal, vlak parallel gefreesd, en gedompeld in een watertank gescand met een 10 MHz meetstaf. Dit is equivalent aan 16.000 blauwe breuktesten. Deze test levert geen informatie over de chemische samenstelling van de inclusies op, maar het is een belangrijk hulpmiddel voor het proces. Om te testen voor kleinere inclusies, is het mogelijk de frequentie van de ultrasoon meetstaf te verhogen tot 15 MHz, 25 MHz, 50 MHz, of nog hoger. Echter, naarmate de frequentie en resolutie toeneemt, neemt het volume van het bemonsterde volume af.
Indirecte Methoden
Vanwege de kosten, tijdsvereisten, en bemonsteringsmoeilijkheden, wordt staalzuiverheid in de staalindustrie normaal gemeten met behulp van totaal O₂, N₂-opname, en andere indirecte methoden.
Totale O₂ Meting
De totale O₂ in het staal is de som van de vrije O₂ (opgeloste O₂) en de O₂ gebonden als NMI's. Vrije O₂ of 'actieve' O₂ kan relatief gemakkelijk gemeten worden met behulp van O₂-sensoren. Het wordt gecontroleerd door evenwichtsthermodynamica met ontzueringselementen, zoals Al. Aangezien de vrije O₂ niet veel varieert, is de totale O₂ een redelijke indirecte maat voor de totale hoeveelheid oxide-inclusies in het staal. Vanwege de kleine populatie van grote inclusies in het staal en de kleine monsterformaat voor totale O₂-meting (normaal 20 g), zijn er waarschijnlijk geen grote inclusies in het monster. Zelfs als een monster een grote inclusie heeft, is het waarschijnlijk dat het wordt genegeerd vanwege de anomalieus hoge waarde. Dus, de totale O₂-inhoud vertegenwoordigt echt het niveau van kleine oxide-inclusies maar niet de grotere. Een lage totale O₂-inhoud verlaagt echter de kans op grote oxide-inclusies. Dus totale O₂ is nog steeds een heel belangrijke en veelvoorkomende index van staalzuiverheid. Totale O₂ in LCAK staal is met de jaren gestaag gedaald, naarmate nieuwe technologie geïmplementeerd wordt. Bijvoorbeeld, staalfabrieken met vacuümdegassing bereiken lagere totale O₂ (10 ppm tot 30 ppm) dan staalfabrieken met alleen ladle-gasroeren (35 ppm tot 45 ppm). Totale O₂ daalt over het algemeen na elke verwerkingsstap zoals bij de ladle 40 ppm, bij de tundish 25 ppm, bij de kok 20 ppm, en in het gegoten staal 15 ppm.
N₂-opname
Het verschil in N₂-inhoud tussen staalproductievat (vooral ladle en tundish) is een indicator van de lucht die meegenomen wordt tijdens overdrachtoperaties. Na ontzuering, stelt de lage opgeloste O₂-inhoud van het staal snelle absorptie van lucht in. N₂-opname dient dus als een grove indirecte maat voor totale O₂, staalzuiverheid, en kwaliteitsproblemen van herontzueringsinclusies. Met de implementatie van nieuwe technologie en verbeterde operatie, is N₂-opname over de jaren gedaald. Normaal kan N₂-opname gecontroleerd worden op 1 ppm tot 3 ppm van ladle tot kok. Met optimale overdrachtoperaties om luchtinbeslissing te verminderen, kan N₂-opname tijdens stabiele gieting verlaagd worden tot minder dan 1 ppm. N₂-niveau in LCAK staal wordt over het algemeen gecontroleerd op 30 ppm tot 40 ppm niveau in de meeste staalfabrieken. Het wordt voornamelijk gecontroleerd door de staalproductieconverter of elektrische oven operatie, maar wordt beïnvloed door de raffinage- en afschermingsoperaties.
Opgeloste Al Verliesmeting
Voor LCAK-stalen geeft Al-verlies ook aan dat herontzuering heeft plaatsgevonden. Echter, dit is een minder nauwkeurige maat dan N₂-opname aangezien Al ook geoxideerd kan worden door de slag.
Slagsamenstelling Meting
Analyse van de slagsamenstellingsevolutie voor en na operaties kan geïnterpreteerd worden om inclusieabsorptie naar de slag te schatten. Ook kan slaginbeslissing uit een specifiek vat bepaald worden door sporelementen in de slag en inclusiesamenstelling te matchen.
Ondergedompeld Inlaatmondstuk (SEN) Verstoppingen
Korte SEN-levensduur door verstoppingen is over het algemeen een indicator van laag niveau van staalzuiverheid. Kleine Al₂O₃-inclusies in LCAK-staal zijn bekend om mondstukverstoppingen te veroorzaken. Daarom is SEN-verstoppingsfrequentie een andere grove methode om staalzuiverheid te evalueren.
Dus, het is te zien dat er geen enkele ideale techniek is om staalzuiverheid te evalueren. Sommige technieken zijn beter voor kwaliteitsmonitoring terwijl andere beter zijn vanuit de hoek van probleemonderzoek. Daarom is het noodzakelijk om verschillende methoden te combineren om een nauwkeurigere evaluatie van staalzuiverheid in een staalfabriek te geven. Betrouwbare kwantificering van inclusies heeft het mogelijk gemaakt om een nieuwe generatie schone stalen te ontwikkelen.
Technologieën en Operationele Praktijken voor Schone Stalen
Secundaire staalproductie is een geaccepteerd instrument geworden om de staalzuiverheid te managen aangezien het het mogelijk maakt niet alleen om toevoegingen aan het vloeibare staal onder gecontroleerde condities te maken, maar ook bijdraagt aan zorgvuldige slag-metaalroeren, slagtvermindering, temperatuurtrimmen, inclusiecoalescentie, eliminatie door vloeiing en inbeslissing in de slag en samenstellingcontrole, vacuümdegassing, en soms C-ontzuering etc. De functies nodig voor engineering stalen zijn dus beschikbaar geworden voor de staalproducenten en een subset van hen wordt gebruikt voor alle kwaliteiten van staal en dit heeft de onderscheiding tussen commerciële kwaliteit en de specialiteitsstalen een beetje vervaagd.
Een belangrijk kenmerk van secundaire staalproductie en de continue gieting is dat de metallurgische functies in de ruimte verspreid zijn langs de apparatuurlijn, uitgezet langs een tijdsschaal, en dus ze kunnen gestandaardiseerd, soms geautomatiseerd en beter gecontroleerd worden. Aan de andere kant, zijn bronnen van verontreiniging vermenigvuldigd maar kunnen ook beter gecontroleerd worden. De ladle naar tundish (ladle-mondstuk, glijpoort, en ladle-stroom gasbescherming etc.), tundish (poeder, stuwdammen, dammen en baffles, en beluchtingselementen etc.), tundish naar kok (mondstuk, glijpoort of stopstang, ondergedompeld mondstuk en gasbeluchting etc.), kok (kokpoeder, kokniveaucontrole, en ondergedompeld mondstukgeometrie etc.), continue gieting zelf (recht, gebogen kok, recht kok en gebogen, elektromagnetische roering, elektromagnetische rem, en dwarsvormige kokken van dunne bladgieters etc.), zijn allemaal onderdeel van het procesketen geworden en zijn omgezet in echte metallurgische reactoren. De uitdrukking 'tundish metallurgie' is gemeengoed geworden en de continue gietmachine, met name zijn kok, fungeert ook als een metallurgische reactor, waar het lot van de NMI's voortgaat te worden besloten.
Deze grote hoeveelheid technologieën en operationele praktijken doorheen de secundaire staalproductieprocessen voor het verbeteren van zuiverheid in het staal, omvatten de tijd en locatie van de toevoegingen van de ontzueringsmiddelen en ferrolegeringen, de omvang en volgorde van secundaire staalproductieprocessen, roeren en overdrachtoperaties, afschermingssystemen, tundish-geometrie en praktijken, de absorptiecapaciteit van de verschillende metallurgische fluxes, en gieterijpraktijken.
De vorming en de controle van de chemische samenstelling van de NMI's omvatten de verschillende stappen van de productieprocessen en de industriële systemen waardurch ze worden uitgevoerd. Het productieproces moet zorgvuldig geïmplementeerd worden in elke stap om problemen te vermijden gerelateerd aan: (i) moeilijkheden tijdens de gietoperatie geassocieerd met mondstukverstoppingen tussen de tundish en de kok (continue gietproces) en tussen de ladle en de gietkolom (ingot gietproces), en (ii) nadelig effect op de mechanische eigenschappen van het staal.
Aan het einde van staalproductie in de BOF (basic oxygen furnace) of de EAF (electric arc furnace), is O₂ in evenwicht met C, wat betekent zeer hoge niveaus voor lage C staalkwaliteiten (1250 ppm O₂ voor 0,02% C). Als staal zou moeten solidificeren als zodanig, precipiteren eutectica van Fe, S, en O₂ in de inter-dendrietische, terwijl een sterke C-ontzuering plaatsvindt in de initiële stadia van solidificatie, wat rimmende stalen produceert, vol met blaasjes dichtbij het oppervlak. Het resulterende staal is naast porieus bros tijdens heet walsen of heet smeden operatie en vervolgens gebruik bij kamertemperatuur.
Om het precipiteren van O₂ en S ijzer eutectica te vermijden, worden ontzueringsmiddelen (C, vooral onder verminderde druk, Mn, Si, Al, Ca, en Ti etc.) en desulphurisatiemiddelen (Mn, en Ca) in het proces geïntroduceerd om nieuwe evenwichten te bevorderen waarbij derde fasen neerslaan en rimming volledig vermeden wordt. De derde fasen vormen de endogene NMI's (oxiden, nitriden, carbiden, sulfiden, en fosfiden etc.) die initieel in het vloeibare staal gecreëerd worden, meestal in de ladle. Deze evenwichten kunnen geïmplementeerd worden door ontzueringsmiddelen in vloeibaar metaal toe te voegen door bulk-toevoegingen of draadinjectie of door te zorgen dat het vloeibare metaal in evenwicht is met een actieve metallurgische slag van de juiste samenstelling.
De populatie NMI's verandert de hele tijd, aangezien de bestaande inclusies coalesceren, uittdrijven en uiteindelijk geadsorbeerd worden in een slag of een simpel bedekingspoeder of flux, door aggregatie tegen refraktarium in de ladle, de tundish of binnen mondstukken die ervan (vaste niet-metalische inclusies, zoals Al₂O₃ of spinellen) neigen te verstoppen. Staal en slag veranderen ook, en inclusies onderhouden complexe verbindingen met hen, in evenwicht, als tijd toelaat, of buiten het. Gasontwikkeling aan het solidificatiefront kan nog steeds plaatsvinden als N₂ en H₂ niet correct gecontroleerd worden. Meer inclusies verschijnen, aangezien temperatuur daalt, wat over het algemeen meer neerslag betekent, of solidificatie begint, of O₂ penetreert het systeem (herontzuering), van de slag, de refraktariën, van de atmosfeer bij refraktaire verbindingen (glijpoorten, ondergedompelde mondstukmontage, en over de refraktariën etc.), of omdat de slag of de refraktariën nieuwe inclusies genereren of eerder vastgelegde inclusies vrijgeven. Het laatstgenoemde is bekend als de exogene NMI's. Natuurlijk is de trend over het algemeen gericht op verbeterde zuiverheid met al deze mechanismen die diep worden gekeken voor het vinden van tegenmaatregelen.
Een belangrijk punt met betrekking tot herontzuering is dat het fenomeen niet plaatsvindt op thermodynamisch evenwicht, maar eerder oxiden van welk element dan ook dat de binnenkomende O₂ ontmoet, genereert, meest vaak Fe-oxiden. Uit het evenwicht in gedood vloeibaar staal, keren deze oxiden later terug naar evenwichts-NMI's, als tijd toelaat.
Het onderscheid tussen endogene en exogene NMI's is echter enigszins ad-hoc, aangezien ontzuering of herontzuering eigenlijk integrale delen zijn van het totale proces van de staalproductie en beiden voortkomen uit de technologie geïmplementeerd om staal te produceren. Als voorbeeld, ontzuering vindt niet plaats binnenin vloeibaar staal, maar aan de interface van het geïnjecteerde ontzueringsmiddel.
NMI's zijn groot genoeg om te interageren met de metaalmatrix als mechanische discontinuïteiten, basis zoals gaten. Er zijn andere derde fasen in staal van veel kleinere afmetingen genaamd neerslagen, die interageren met de matrix op de schaal van dislocaties of zelfs op atomaire schaal. Neerslagen, normaal carbiden of nitriden, vormen de sleutelkenmerken van de micro-legering van stalen of van meer substantiële legering zoals in werktuigstalen of in roestvrije stalen.
Staalverfijning en continue gietoperaties hebben belangrijke effecten op het verbeteren van staalzuiverheid. Een systematische studie van inclusieverwijdering uitgevoerd in een staalfabriek heeft aangegeven dat de ladle-behandeling inclusies met ongeveer 65% tot 75% vermindert, de tundish verwijdert inclusies met ongeveer 20% tot 25%, hoewel herontzuering soms kan plaatsvinden, en de kok verwijdert inclusies rond 5% tot 10% van de totale inclusies.
Ladle Operaties
De tap O₂-inhoud wordt gemeten tijdens het tappen van het vloeibare staal in de ladle of voor de toevoeging van de ontzueringsmiddelen. De waarde is typisch hoog. Het varieert in een wijd bereik (250 ppm tot 1200 ppm) afhankelijk van de primaire staalproductiepraktijk. Al-toevoegingen wanneer gebruikt om het staal te ontzueren, creëren grotere hoeveelheden Al₂O₃. Dit suggereert dat een beperking op tap O₂-inhoud opgelegd moet worden voor schone staalkwaliteiten. Echter, er is geen correlatie tussen ovenpraktijk en staalzuiverheid, aangezien ongeveer 85% van de Al₂O₃-clusters gevormd na grote Al-toevoegingen, uittdrijven naar de ladle-slag, en de overgebleven clusters kleiner zijn dan 30 micron. Natuurlijk hangt de beslissing om tap O₂ te negeren af van de beschikbare tijd om inclusies te laten uittdrijven en de beschikbaarheid van ladle-verfijning, die de meeste gegenereerde inclusies kan verwijderen. Echter, de tap O₂-inhoud beïnvloedt de ontkoolstofingssnelheid voor het produceren van ultra-laag C staal sterk.
FeO en MnO in Slag
Een belangrijke bron van herontzuering is de meegenomen slag van de converter naar de ladle, die een hoge inhoud van FeO en MnO bevat. Deze oxiden reageren met de opgeloste Al om Al₂O₃ in vloeibaar staal te genereren, vanwege de sterke gunstige thermodynamica van de reacties: 3FeO (l) + 2Al = Al₂O₃ + 3Fe (l), en 3MnO + 2Al = Al₂O₃ + 3Mn (l). Hoe hoger de FeO en MnO-inhoud in de ladle-slag, des te groter is het potentieel voor herontzuering en de corresponderende generatie van de Al₂O₃-inclusies. Veel slivers in het eindproduct zijn herleid tot herontzuering die oorsprong had in FeO in de ladle-slag.
Veel tegenmaatregelen kunnen aangepast worden om FeO en MnO-verontreiniging te verlagen. Deze tegenmaatregelen zijn: (i) minimaliseren van slaginbeslissing van converter naar ladle tijdens tappen, (ii) verhogen van doel afkool-C, (iii) vermijden van herblazen, dus minimaliseren van de opgeloste O₂-inhoud in het staal en verminderen van de hoeveelheid FeO in de ovenslag, (iv) gebruik van een sub-lans in de BOF vermindert aanzienlijk de frequentie van herblazen, (v) gebruik van een efficiënte mechanische slagstopper, zoals een slagbal (die in staal drijft en in slag zakt), en (vi) gebruik van andere sensoren die alternatief beschikbaar zijn. Een dikke ladle-slaglaag na tappen suggereert hoge slaginbeslissingsproblemen. In sommige installaties wordt de ladle-slag voor kritieke kwaliteiten mechanisch afgeschuimd aan de ladle-oven tot een dikte in het bereik van 25 mm tot 40 mm.
Ladle Slag Reductiebehandeling
Het is gevonden dat het minimaliseren van slaginbeslissing, samen met het toevoegen van een basische ladle-slag en basische voering om de ladle-slag te verlagen tot minder dan 1% tot 2% van FeO + MnO, de totale O₂-inhoud kan verlagen tot 10 ppm voor LCAK-staal. Een andere manier om de FeO + MnO-inhoud van de ladle-slag te verlagen is het toevoegen van een slagconditioner (d.w.z. slagtvermindering of ontzueringsbehandeling), wat een mengsel is van Al en verbrande kalk of kalksteen. Er is een daling in FeO + MnO-inhoud na ladle-slagreductiebehandeling. Gemiddeld verlaagt deze behandeling het FeO + MnO-niveau tot onder 5%. Dit resulteert in scherpe verbetering van de spoelzuiverheid.
Effect van Vacuümbehandeling en Ladle Roeren
Vacuümbehandeling van vloeibaar staal begon met de productie van engineering stalen voor de auto-, energie-, en luchtvaartsectoren met het doel de betrouwbaarheid en levensduur van de mechanische onderdelen van voertuigen of kernreactoren te verhogen. De grootste behoefte is om het H₂-niveau in vloeibaar staal te controleren (tot minder dan 1 ppm in een C-staal) om de afscheiding bij solidificatie en insluiting in het vaste te vermijden, wat leidt tot ernstige integriteitsdefecten tijdens het gebruik van het staalonderdeel. Het gebruik van vacuüm, wat H₂ direct verwijdert, kwam tot stand in de staalproductiewinkels, met behulp van verschillende technologieën zoals tankdegassing, strooomdegassing, en DH en RH (Rheinstahl Heraeus) ladle-degassingsprocessen. De vacuümdegassing behalve het verminderen van de niet-metalische inclusies, stelt ook andere voordelen toe zoals: (i) C-ontzuering, wat het grote voordeel heeft van het produceren van gasvormige ontzueringsproducten, (ii) intensieve roering met zijn diverse voordelen, (iii) stelt tijdsmanagement in de logistiek van de ladle-stroom toe, dus op de kwaliteit van temperatuurcontrole van vloeibaar staal, en (iv) herverhitting van het vloeibare staal door Al- en O₂-injecties.
Ladle roeren en de ladle-degassingsprocessen bevorderen inclusiegroei en -verwijdering in grote mate. Het effect van vacuümbehandelingen op de gegoten staalinclusieniveaus toont de verbetering van staalzuiverheid ten opzichte van argon (Ar) roeren in de ladle. Het uitgesproken voordeel van Ca-gebaseerde poederinjectie is te wijten aan zijn grotere roerkracht naast zijn primaire effect van ontzuering en vloeibaar maken van inclusies. De vacuümdegassing en Ca-behandeling samen kunnen de totale O₂ laten dalen tot 15 ppm-niveau.
Echter, overmatig roeren is nadelig, aangezien de opwaartse circulatie van staal op de slaglaag een 'oog'-gebied van het staaloppervlak kan blootstellen aan herontzuering alsook door refraktaire erosie. Voldoende roertijd (meer dan 10 min) na de toevoeging van ferrolegeringen is ook belangrijk, om de Al₂O₃-inclusies te laten circuleren tot de slag en verwijderd te worden. In sommige installaties is de praktijk van eerst vigoreus roeren om de botsing van kleine inclusies in grote te bevorderen, gevolgd door een 'finale roer' wat langzaam het staal hercirculeert om de verwijdering van inclusies in de slag te vergemakkelijken terwijl de generatie van meer grote inclusies via botsingen geminimaliseerd wordt.
Tundish Operatie
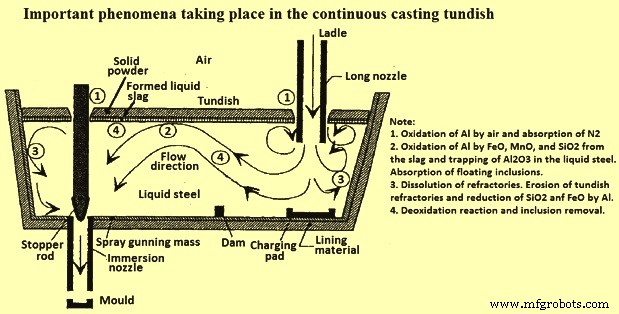
Belangrijke fenomenen die plaatsvinden in de tundish zijn getoond in Fig 2. De factoren die de staalzuiverheid beïnvloeden zijn: (i) gietovergangen, (ii) tundish refraktaire voering, (iii) tundish flux, (iv) gasroeren, en (v) tundish stroomcontrole.
Gietovergangen
Gietovergangen treden op aan het begin van gieting, tijdens ladle-wisselingen en SEN (ondergedompeld inlaatmondstuk) veranderingen, en aan het einde van de gietreeks. Inclusies worden vaak gegenereerd tijdens overgangen en kunnen lang duren, dus een grote hoeveelheid staal verontreinigen. Tijdens deze onstabiele gietperiodes, zijn slaginbeslissing en luchtabsorptie meer waarschijnlijk, wat herontzueringsproblemen induceert.
Tijdens de eerste gietopgieting, wordt de inbeslissing van lucht en slag in de tundish-gietbus door de turbulentie tijdens ladle-openen vergezeld door een initiële maximum in totale O₂-inhoud in de tundish (inclusief zowel slag als Al₂O₃-inclusies). Open gieten aan het begin van de gieting veroorzaakt totale O₂ in tundish te stijgen tot tweemaal normale niveaus voor meer dan een hele opgieting. Verschillende minuten vullen zijn nodig voordat tundish-flux kan worden toegevoegd. Uiteindelijk, tijdens stabiele gieting, daalt de totale O₂ naar lagere niveaus, bestaande voornamelijk uit Al₂O₃.
Een verbetering tijdens ladle-overgangen is om de stroom van vloeibaar in de kok te stoppen totdat de tundish gevuld is en gas te bellen door de stopstang om inclusievloeiing te bevorderen. Een ander verbeteringseffect is om nieuwe ladles te openen met ondergedompelde afscherming. Met deze maatregel wordt de totale O₂ verlaagd met meer consistente kwaliteit doorheen de reeks. Bij het einde van een ladle, kan ladle-slag de tundish binnengaan, deels door de vortex gevormd in het vloeibare staal nabij de ladle-uitgang. Dit fenomeen vereist dat er wat staal in de ladle bij sluiten wordt gehouden (voorbeeld 5 ton 'hiel'). Bovendien daalt de tundish-diepte na ladle-sluiten, wat de normale tundish-stroom verstoort en kan slaginbeslissing, slagvortex-vorming, en verhoogde totale O₂ in de kok produceren.
Tundish Refraktaire Voering
Opgeloste Al in het vloeibare staal reageert met een O₂-bron in de voering refraktarium. De omvang van deze reactie kan gekwantificeerd worden door de Si-inhoud van het vloeibare staal te monitoren. De O₂ voor de reactie kan afkomstig zijn van CO (koolstofmonoxide) wanneer C in het refraktarium reageert met bindmiddelen en verontreinigingen of van SiO₂ refraktaire decompositie. SiO₂-gebaseerde tundish-voeringen zijn slechter dan MgO-gebaseerde gespoten voeringen.
Tundish Flux
De tundish-flux moet veel functies uitvoeren. Ten eerste, moet het het vloeibare staal zowel thermisch (om overmatige warmteverlies te voorkomen) als chemisch (om luchtinbeslissing en herontzuering te voorkomen) isoleren. Verder kan tundish-flux met lagere SiO₂-inhoud de N₂-opname van de ladle tot de kok aanzienlijk verlagen. Ten tweede, in ideale omstandigheden, moet de flux ook inclusies absorberen om additionele staalverfijning te bieden. Een normale tundish-flux is verbrande rijsthusk, wat goedkoop is, een goede isolator, en goede bedekking biedt zonder korstvorming. Echter, rijsthusk is hoog in SiO₂ (rond 80%), wat kan worden gereduceerd om een bron van inclusies te vormen. Ook is rijsthusk heel stoffig en met hun hoge C-inhoud (C rond 10%), kan het ultra-laag C staal verontreinigen.
Basische flux (CaO-Al₂O₃-SiO₂-gebaseerd) is theoretisch beter dan verbrande rijsthusk bij het verfijnen van LCAK-stalen, en is gecorreleerd met lagere O₂ in de tundish. Gebruik van basische tundish-flux (CaO-40%, Al₂O₃-24%, MgO-18%, SiO₂-5%, Fe₂O₃-0,5%, en C-8%), samen met baffles, verlaagt de totale O₂-fluctuatie aanzienlijk, vergeleken met de flux (CaO-3%, Al₂O₃-10% tot 15%, MgO-3%, SiO₂-65% tot 75%, en Fe₂O₃-2% tot 3%). De basische flux toont echter vergelijkbare resultaten voor andere parameters vergeleken met rijsthusk, misschien omdat de basische flux ook een hoge SiO₂-inhoud bevat. De basische flux is dus oneffectief aangezien het gemakkelijk een korst aan het oppervlak vormt, vanwege zijn snellere smeltsnelheid en hoge kristallisatietemperatuur. Ook heeft basische flux normaal lagere viscositeit, en dus is het makkelijker inbesloten. Om deze problemen te vermijden, gebruiken sommige staalfabrieken een twee-laagsflux, met een laag-smeltpunt basische flux aan de bodem om de inclusies te absorberen, en een bovenlaag van rijsthusk om isolatie te bieden, wat de totale O₂ verlaagt.
Tundish Roeren
Injiceren van inert gas in de tundish vanaf de bodem verbetert de menging van het vloeibare staal, en bevordert de botsing en verwijdering van inclusies. Deze technologie verlaagt de totale O₂ in de tundish. Het gevaar met deze technologie is dat enige inclusie-beladen bellen die de tundish ontvluchten en in het product inbesloten worden, resulteren in ernstige defecten in het product.
Tundish Stroomcontrole
Het tundish-stroombaard moet ontworpen zijn om de verblijftijd van het vloeibare staal te verhogen, 'short-circuiting' te voorkomen en inclusieverwijdering te bevorderen. Tundish-stroom wordt gecontroleerd door zijn geometrie, niveau, inlaat (afscherming) ontwerp, en stroomcontrole-apparaten zoals impact-pads, stuwdammen, dammen, baffles, en filters. Het tundish-impact-pad is een goedkoop stroomcontrole-apparaat dat turbulentie onderdrukt en erosie van de tundish-bodem voorkomt waar de vloeibare staalstroom van de ladle de tundish treft. De binnenkomende stroomimpuls wordt gediffundieerd en stelt de natuurlijke opwaartskracht van de warme binnenkomende staal in staat om short-circuiting te vermijden, met name bij opstart. Samen met stuwdam en dam, verbetert het impact-pad de staalzuiverheid, met name tijdens ladle-wisselingen.
Overdrachtoperaties
Een van de belangrijkste bronnen van O₂-opname is atmosferische herontzuering van staal tijdens de overdracht van ladle naar tundish of van tundish naar kok. Dit genereert inclusies die productieproblemen veroorzaken zoals mondstukverstoppingen, naast defecten in het eindproduct. Optimalisatie van afschermingssysteem is heel belangrijk om dit fenomeen te voorkomen. Het gebruik van een afscherming verlaagt de N₂-opname ten opzichte van open gieten. Het vervangen van de tundish-gietbus door een ladle-afscherming en dammen verlaagt ook de N₂-opname (ladle naar tundish) en verlaagt ook de slaginbeslissing tijdens overgangen.
Ladle Openen
Ladle zelf-open is een opgieting waarin het ladle-mondstuk niet gelanst hoeft te worden, maar vanzelf opent. Wanneer het mondstuk gelanst moet worden, dan moet de afscherming verwijderd worden. De gieting is onafgeschermd van ladle naar tundish tijdens de eerste 600 mm tot 1200 mm van de gieting, en dus treedt herontzuering door lucht op. Daarom is de totale O₂-niveau voor de zelf-open ladle lager dan de gelanste-open ladle. Zorgvuldig inpakken van ladle-openzand is behulpzaam om ladle zelf-open te realiseren.
Argon Bescherming
Argon-bescherming wordt gebruikt om het vloeibare staal van lucht-herontzuering te beschermen. Wanneer de tundish-flux te vroeg wordt toegevoegd, kan de flux in het vloeibare staal inbesloten worden en in het staal gegoten worden, dus is er normaal geen beschermend deksel voor de eerste paar minuten van een gieting. Ook in de periode van ladle-openen, is lucht heel gemakkelijk om het vloeibare staal te bereiken. De effecten van deze twee factoren kunnen tot 15 minuten in de gieting duren voor een tundish van 60 ton capaciteit. Om dit probleem tegen te gaan, wordt het purgen van de tundish met inerte gassen (om de lucht te verplaatsen) vóór het openen van de ladle in de tundish in sommige staalfabrieken toegepast. Een andere maatregel om het afschermingssysteem te verbeteren voor het verlagen van totale O₂ is het incorporeren van een passende gasinjectie.
Afsluitingskwesties
Voor het verlagen van de N₂-opname tijdens continue gieting, zijn de factoren die normaal overwogen worden: afsluiting van afscherming van ladle naar tundish, en SEN van tundish naar de kok.
Mondstukverstoppingen
Naast het interfereren met productie, is het verstopen van tundish-mondstuk en SEN nadelig voor staalzuiverheid om drie redenen. Ten eerste, losgemaakte verstoppingen raken ofwel in het staal gevangen, of ze veranderen de fluxsamenstelling, wat in beide gevallen leidt tot defecten. Ten tweede, verstoppingen veranderen het mondstukstroombaard en straaleigenschappen die het mondstuk verlaten, wat de stroom in de kok verstoort, leidend tot slaginbeslissing en oppervlaktedefecten. Ten derde, verstoppingen interfereren met kokniveaucontrole, aangezien het stroomcontrole-apparaat probeert te compenseren voor de verstoppingen. Verschillende praktijken kunnen gebruikt worden om verstoppingen te minimaliseren. Naast het nemen van algemene maatregelen om inclusies te minimaliseren, kan verstoppingen via refraktaire erosie getegengegaan worden door het controleren van mondstukrefraktairesamenstelling (bijv. vermijden van Na, K, en Si verontreinigingen), of het coaten van de mondstukwanden met zuiver Al₂O₃, BN, of andere weerstandsmaterialen.
Kok en Continue Gietmachine (CCM) Operatie
Het gieten van vloeibaar staal in een continue gietmachine (CCM) omvat veel fenomenen, getoond in Fig 3, die verstrekkende gevolgen hebben op de straankwaliteit. Inclusies meegenomen in de kok door het mondstuk omvatten ontzueringsproducten, mondstukverstoppingen, en inbeslissing van tundish/ladle-slag (herontzuering door SiO₂, FeO, en MnO in de slag), en herontzueringsproducten van luchtabsorptie van mondstuklekken. Kok-slag kan inbesloten worden door overmatige bovenste oppervlakte snelheden of niveaufluctuaties. Nieuwe inclusies kunnen neerslaan als de oververhitting daalt, zoals TiO₂-inclusies in Ti-behandelde stalen. Aan de andere kant, kunnen inclusies verwijderd worden in de slag/staal-interface door drijfkrachtvloeiing, vloeistofstroomtransport, en heching aan bellenoppervlakken.
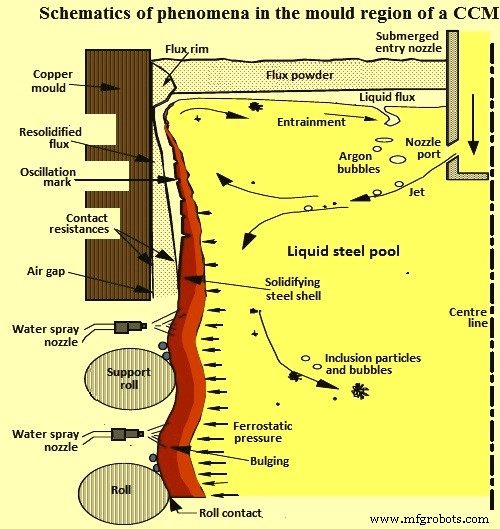
De kok is de laatste verfijningsapparatuur waar inclusies ofwel veilig verwijderd worden in de bovenste slaglaag of in het solidifierende schil ingesloten worden om permanente defecten in het gegoten product te vormen. Belangrijke inzichten in inclusie-inbeslissing zijn in het verleden verkregen door het verzamelen van statistische data en het uitvoeren van proeven op de opererende CCM's. Het is opgevallen dat het verhogen van de staalstroomsnelheid het niveau van potloodblaasjes (van Ar-belinbeslissing) aanzienlijk verhoogt, terwijl het het niveau van slivers (van slaginbeslissing) verlaagt. Terwijl de inclusie- en belverdeling in het gegoten staal gemeten werd, is waargenomen dat individuele 1 mm bellen vaak bedekt zijn met inclusieclusters, en kunnen van ver upstream meegenomen worden, zelfs als geen gas in de tundish-mondstuk geïnjecteerd wordt. Het is ook waargenomen dat de inclusie-inbeslissing varieert van kant tot kant, wat een link suggereert met variaties in de transiënte stroomstructuur van de lagere recirculatiezone.
Defecten worden frequenter gevonden geassocieerd met transiënten in het proces, zoals veranderingen in giet snelheid, tundish-wisselingen, of verstoppingen. Potloodpijp-defecten treden intermittent op en zijn zeldzaam, relatief tot de hoeveelheid geïnjecteerd gas. De conclusies gemaakt in één van de studies zijn dat 80% de deeltjes uiteindelijk naar de meniscus verwijderd worden (20% inbesloten in gegoten product), en een gegeven deeltje circuleert tot 300 seconden voordat het verwijderd of inbesloten wordt.
In een CCM met gebogen kok, worden inclusies preferentieel inbesloten 1 m tot 3 m onder de meniscus. Dus, inclusies concentreren zich op een achtste tot een kwart van de dikte vanaf de top van de binnenste straaloppervlak, naast de oppervlakken. Er is ook gerapporteerd dat elektromagnetische roering de staalzuiverheid kan verbeteren door de totale O₂-inhoud in het gegoten product te verlagen. CCM's met gebogen kokmachines zijn bekend om veel meer deeltjes in te sluiten dan CCM's met rechte (verticale) kok, aangezien de inclusies omhoog spirelen langs de binnenste straal, waar ze verzameld worden op een specifieke afstand door de dikte, overeenkomend met 2 m tot 3 m onder de meniscus.
Er is gerapporteerd dat de giet snelheid zijn effect heeft op de slivers. Hoge snelheden en hoge variatie in giet snelheid resulteren in een hogere ratio van slivers. Adequate stabiele giet snelheden kunnen verkregen worden met het gebruik van een stopstang. Met een stopstang wordt de snelheid niet meer bepaald door het niveau van staal in de tundish, maar door het niveau van staal in de kok. Het is beter om kokniveaucontrole in het bereik +/- 3 mm te handhaven. Een nuttig hulpmiddel voor het optimaliseren van de vloeistofstroom en dus het verbeteren van de kwaliteit van het gegoten product is de elektromagnetische rem (EMBR), die de straal buigt en de inslagdiepte verkort, inclusies dus meer omhoog bewegen, neigen tot bovenpoeder of worden gevangen door het gesolidificeerde schil aan het oppervlak van het gegoten product. Na het gebruik van EMBR toont de inclusieverdeling aan dat er een verschuiving is naar het oppervlak van het gegoten product.
Productieproces
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
- Optimalisatie van staalkwaliteit: beheer van inslagdeeltjes en vooruitgang in schone staalproductie
- Levenscyclusanalyse van staal: duurzame industriële groei stimuleren
- Opverwarmingsovens: Typen, Functies en Industriële Toepassingen
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Efficiënt Watermanagement en Verontreinigingsbeheersing voor Moderne Stalen Fabrieken
- Productie van Tinplaat en Tin-vrij Staal: Hoogwaardige Gecoate Staalbladen
- Gereedschapstaalkwaliteiten Begrijpen: Eigenschappen en Toepassingen
- Toolstaal gedemystificeerd: samenstelling, productie en industriële toepassingen
- Roestvrij staalkwaliteiten: typen, eigenschappen en toepassingen