



Geavanceerde Productie & Verwerking van Pantserstaal voor Superieure Lichtgewicht Bescherming
In de huidige omgeving zijn er versnelde inspanningen om lichtgewicht pantsertechnologieën te leveren die pantserdoorborende (AP) projectielen kunnen verslaan bij verminderde areagewichten. Hoewel veel van deze inspanningen de toepassing van lagere dichtheid metalen zoals aluminium en titanium omvatten, blijft de selectie van staallegeringen concurrerend voor veel ballistische en structurele toepassingen, vanwege de mogelijkheid om pantsercomponenten te fabriceren in zowel commerciële als militair operationele gebieden met beschikbare apparatuur en personeel. Dit is een groot voordeel van staaloplossingen.
Staal is het best allround presterende pantsermateriaal ondanks zijn hoge dichtheid vanwege eigenschappen als zwaarte, directe beschikbaarheid, lage kosten, gietbaarheid, en lasbaarheid. Pantserstalen zijn geen gewone stalen maar ze hebben hoge sterkte gecombineerd met hardheid en breukzwaarte. Ze worden gebruikt om objecten te beschermen tegen projectielschade of druk tijdens gevechten. Deze stalen worden over het algemeen in de vorm van warmgewalste plaat gebruikt, normaal in de fabricage van gepantserde voertuigen.
De hoofdkenmerken van het pantserstaal zoals zwaarte, hardheid, goede vermoeidheidssterkte, gemak van fabricatie en lasbaarheid en relatief lage kosten maken het staal een populair materiaal voor gepantserde voertuigen. De belangrijke eis aan dit staal is dat het structurele integriteit moet behouden zelfs bij negatieve temperaturen wanneer het wordt geraakt door overmatchende artilleriegranaten. Daarom moet dit staal lage temperatuur slagzwaarte hebben. Andere belangrijke overwegingen voor pantserstaalplaten zijn dat ze vatbaar moeten zijn voor moderne fabricage- en constructietechnieken en gemakkelijk lasbaar en in staat moeten zijn om in diverse vorm geproduceerd te worden.
Het is bekend dat de chemische samenstelling, austenisatie- en aanlaattemperatuur, en korrelgrootte van het staal de mechanische eigenschappen van het staal beïnvloeden en dus de ballistische prestaties. Het is ook vastgesteld dat de mechanische eigenschappen en de ballistische prestaties van martensitische stalen geoptimaliseerd kunnen worden door de chemische samenstelling en de warmtebehandelingsparameters te controleren.
Pantserstaal is in essentie een hoogsterkte laaggelegerd constructiestaal dat behandeld is om de eigenschap van zeer hoge weerstand tegen doorboring te hebben. Deze eigenschap aan het staal wordt meestal toegekend door de warmtebehandeling, meestal door thermomechanische behandeling. Het is bekend dat de weerstand tegen doorboring van staal verbeterd kan worden door de textuurintensiteit te verhogen, wat verkregen kan worden door thermomechanische behandeling. De massa-effectiviteit van het pantser neemt toe met de hardheid van het materiaal. Echter, erg hard pantser neigt om bros te zijn en te splijten bij impact.
De hoofdlegeringselementen van het pantserstaal zijn nikkel (Ni), chroom (Cr), en molybdeen (Mo). De fosfor (P) en zwavel (S) gehaltes van dit staal moeten erg laag zijn (bij voorkeur minder dan 0,015% van elk element). Ook moet de waarde van opgeloste gassen zoals stikstof (N2), zuurstof (O2), en waterstof (H2) in dit staal erg laag zijn. Verder moet het staal erg zuiver staal zijn met een erg laag niveau van inclusies. Het moet ook vrij zijn van segregatie.
Staalpantser kan in vier hoofdcategorieën worden ingedeeld. Deze categorieën zijn: (i) gewalst homogeen pantser (RHA), (ii) hoge hardheid pantser (HHA), (iii) variabele hardheid staalpantser, en (iv) geperforeerd pantser. Van deze vier typen worden RHA-stalen meestal als referentiemateriaal beschouwd. RHA-staal is als het conventionele pantser voor lichte gepantserde voertuigen beschouwd. Het is een hoogwaardig legeringstaal dat wordt uitgewalst voordat het warmtebehandeld wordt om een optimale combinatie van sterkte en zwaarte te geven.
Gewalst homogeen pantser (RHA) staal is wereldwijd de standaardpantser op de meeste tanks gebleven. De lage kosten, betrouwbaarheid, beschikbaarheid van productie-infrastructuur, gelijktijdige bruikbaarheid als structureel materiaal en de gemakkelijke verwerkbaarheid hebben dit staal in staat gesteld om zijn voornaamste positie te behouden. Dit pantserstaal blijft gebruikt in de aangelaten martensitische microstructuur na warmtebehandeling wat verharding omvat om de weerstand tegen doorboring door projectielen te verhogen en dan aanlaten om het zwaarder te maken en daarmee de energie-absorberende capaciteit tegen inslagende projectielen te verbeteren.
De HHA-specificatie stelt moderne continue verwerkingstechnologieën in staat om efficiënt te worden gebruikt en biedt een nieuwe klasse van auto-aangelaten hoge-hardheid stalen. Variabele hardheid pantserstaal is ook bekend als dubbele hardheid pantser (DHA) staal dat geproduceerd wordt door rolbonden een hoge hardheid voorplaat aan een lagere hardheid achterplaat. De rolgebonden DHA-stalen zijn complex te produceren en hebben bekende productiebeperkingen. Studies zijn gedaan om DHA-stalen te produceren door electro-slag herstichtingsprocessen, maar het produceren van DHA-stalen blijft moeilijk.
Er worden diverse inspanningen gedaan om monolithische ultra-hoge hardheid pantser (UHHA) stalen te ontwikkelen met een hardheid van 600 BHN (Brinell hardheidsgetal) of hoger en er zijn significante vooruitgang in staalmetallurgie in deze richting geboekt. De verbeterde ballistische weerstand van staal als functie van toenemende hardheid is goed gevestigd in de ballistische gemeenschap. UHHA-stalen verwachten AP-kogelweerstand te verhogen, pantsergewicht te verlagen, en de productiemoeilijkheden inherent aan DHA te elimineren.
Verharden en aanlaten, gedefinieerd als een combinatie van verwarmen en afkoelen van een metaal of legering, verandert de microstructuur van het staal en verbetert de sterkte, hardheid en zwaarte van de behandelde materialen. De afkoelsnelheid tijdens het verharden van het staal dat in het austenitische bereik is, moet zodanig zijn dat het het staal onder de Ms (start van martensietvorming) temperatuur koelt. Nadat de gehele microstructuur van het staal in martensiet is omgezet, wordt het martensiet aangelaten. Tijdens het aanlatproces wordt de temperatuur van het staal verhoogd tot een temperatuur waar de martensitische structuur van het staal wordt aangelaten. In het verharden- en aanlatproces tijdens het warmwalzen van de plaat, moeten de afroltemperaturen en verhardings- en aanlatsnelheden gecontroleerd worden om optimale kwaliteitsgraden van staal met laag legeringsgehalte te verkrijgen. De resulterende producten van laaggelegerd verhard en aangelaten staal bieden ontwerpers van gepantserde voertuigen sterkte-voordeel ten opzichte van gewicht en slijtvaste eigenschappen die normaal niet beschikbaar zijn in conventionele stalen.
Productieproces voor pantserstalen
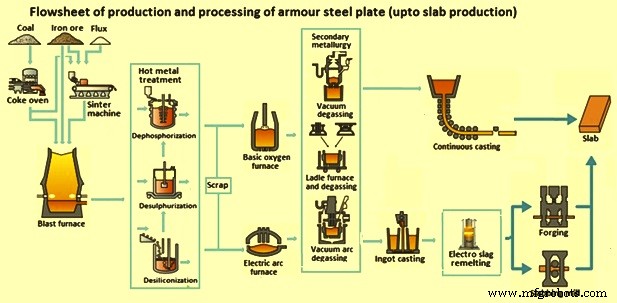
De technologie gebruikt in de fabricage van pantserplaat moet van zeer hoge aard zijn, aangezien de eisen van hoge sterkte en hoge hardheid stalen de noodzaak dikteren voor een van de meest strikte procesroutes die gebruikt moet worden voor de productie van de staalplaat. De primaire staalvervaardiging van het pantserstaal kan uitgevoerd worden in de basische zuurstofoven (BZO) of in de elektrisch boogoven (EBO).
Terwijl in de basische zuurstofoven meestal gietijzer (vloeibaar ijzer uit een hoogovens) en schroot worden gebruikt als grondstoffen voor het maken van staal, kan de elektrisch boogoven schroot, direct gereduceerd ijzer, en gietijzer gebruiken gebaseerd op hun beschikbaarheid. De kwaliteit van grondstoffen gebruikt voor primaire staalvervaardiging moet gecontroleerd worden. In het geval van gebruik van gietijzer tijdens staalvervaardiging, is het wenselijk om desulvering, defosforing, en desiliciuming van gietijzer uit te voeren volgens de procesvereiste voor het waarborgen van lage niveaus van zwavel, fosfor, en silicium in het gietijzer. De verwijdering van deze elementen uit gietijzer helpt de kwaliteit van slakvorming tijdens het basische zuurstofstalenproces. Schroot gebruikt voor staalmaken moet schoon zijn en van hoge dichtheid. Ook moet de hoeveelheid bijkomende elementen in het schroot erg laag zijn.
Maken en gieten van het pantserstaal
Nadat het vloeibare staal is gemaakt in de basische zuurstofoven of de elektrisch boogoven, wordt het behandeld in de secundaire staalvervaardigingseenheden. De doelen van secundaire staalvervaardiging omvatten: (i) homogenisatie van chemische samenstelling en temperatuur van vloeibaar staal in de pan, (ii) ontgifting of killem wat verwijdering van zuurstof betekent, (iii) oververhitting aanpassing wat verwarmen of afkoelen van het vloeibare staal naar een temperatuur betekent die geschikt is voor continue gieting, (iv) toevoegingen van ferrolegeringen en koolstof met het doel de chemie van het vloeibare staal aan te passen, (v) vacuüm-ontgassing van het staal voor de verwijdering van waterstof- en stikstofgassen, (vi) verwijdering van ongewenste niet-metaalme verbindingen door ze in het slak te laten drijven, en (vii) wijzigen van de samenstelling van de overige onzuiverheden om de microstructuur van het staal te verbeteren. Secundaire staalvervaardiging is noodzakelijk voor het bereiken van de gewenste mechanische eigenschappen in het staal na walzen.
Tijdens de productie van pantserkwaliteit stalen, worden een of meer van de secundaire staalvervaardigingsprocessen die normaal gebruikt worden toegepast, waaronder vacuüm-ontgassing, panoven en pan-ontgassing, vacuüm-boog-ontgassing, en electro-slag herstichting. Tijdens de secundaire staalvervaardigingsprocessen worden ook het spoelen of roeren van het vloeibare staal samen met injecties van verschillende materialen uitgevoerd in de pan voor homogenisatie en verfijning van het vloeibare staal. Secundaire staalmaken is ook nodig voor soepel gieten van het vloeibare staal in de continue gietmachines alsmede voor de productie van de geluidskwaliteit van de platen.
Continue gieting van staal is een proces waarbij vloeibaar staal wordt verstardigd tot een half-fabrikat staalproduct, namelijk plaat (in het geval van pantserstaal) voor het daaropvolgende walzen in de walserij. De werking van de continue gieting converteert het vloeibare staal van een gegeven samenstelling in een strook plaat van een gegeven formaat door een groep operaties zoals gietvormwerking, spray-afkoelzone, en rechtzetzone operatie. De dikte van de gegoten plaat moet zodanig zijn dat een minimum aan reductie plaatsvindt tijdens het walzen van de plaat.
De hoofduitrusting van een continue gietmachine vormen: (i) panwerk met weegsysteem en pandekmanipulator, (ii) gietkanaal en gietkanaalwagen met weegsysteem, gietkanaalvoorverhitter en droger, (iii) gietvorm en gietvormoscillatie met gietvormpeilcontrole en elektromagnetische roerer, (iv) secundaire afkoeling bestaande uit strokafkoeling, strookbeheersing en geleiding, (v) ontrekking en rechtzet-eenheid, (vi) dummy balk, dummy balk parkeren en dummy balk ontkoppelrol eenheid, (vii) knijprol en branderafsnij eenheid, (viii) productidentificatiesysteem, en (ix) rollenbank en productafvoersysteem bestaande uit afkoelbed, rollenbank en afvoerraster.
Voor het gieten van de laaggelegerde pantserstalen, ligt de nadruk op de productie van zuivere stalen. Ook zijn er hogere eisen aan de microstructuur en de samenstelling homogenisatie van het gegoten product. De chemische samenstelling, verstardingcondities en de aard van de vloeibare staalstroom in de gietvorm beïnvloeden de oppervlaktekwaliteit en de inwendige structuur van het gegoten product. De toepassing van elektromagnetische roering (EMS) techniek bevordert de vorming van een equiaxiale kristallijne zone in de strook. Het veroorzaakt de verfijning van de verstardingstructuur, de reductie in de inhoud van inclusies en verbetering van de kwaliteit van het oppervlak, onderoppervlak en de inwendige structuur van de gegoten plaat.
De platen voor de pantserstalen kunnen ook geproduceerd worden door de route van electro-slag herstichting, gieten in brede blokken en vervolgens smeden van de blokken tot platen. Aangezien tijdens het blokgieten segregatie van koolstof plaatsvindt in de richting van verstarding naarmate de verstarding van vloeibaar staal voortgaat, is er noodzaak voor het proces van electro-slag herstichting. Echter, deze route verhoogt de productiekosten van de platen. Deze productieroute is voornamelijk geschikt voor lage capaciteiten. Verder, aangezien de platen geproduceerd worden door het smedingsproces, hebben ze een gezonde inwendige structuur.
Moderne plaat continue gietmachines uitgerust met alle typen controles vanaf de panwerk tot het gegoten productafvoer produceren normaal zeer gezonde platen met praktisch geen oppervlakte- en onderoppervlaktedefecten. Echter, vanwege het belang van de pantserstalen, worden platen na afkoeling onderworpen aan visuele, magnaflux en ultrasonische inspectie voor het identificeren van mogelijke oppervlakte-, onderoppervlakte-, en interne defecten. De interne defecten in continu gegoten platen kunnen een sterke invloed hebben op zowel de prestaties van het staal tijdens thermomechanische verwerking en/of de mechanische eigenschappen van het eindproduct. Daarom is het belangrijk om de defecten te identificeren, kwantificeren en karakteriseren. De karakterisatie van de defecten omvat de dichtheid, verdeling, type en locatie van de afwijkingen.
De inspectie helpt bij de scheiding van de gegoten platen in drie categorieën: (i) primaire platen die naar walzen kunnen worden gestuurd, (ii) platen met kleine oppervlaktedefecten die kunnen worden verwijderd door schroten of slijpen om ze geschikt te maken voor walzen, en (iii) platen met onacceptabele onderoppervlakte- en interne defecten die afgekeurd worden voor walzen en als schroot worden hersticht.
Walzen van platen in plaatwalserij
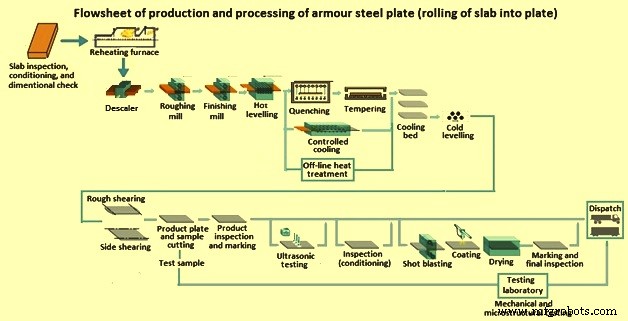
De platen na inspectie worden verwarmd in een herverwarmingsoven tot temperaturen van ongeveer 1150 °C tot 1200 °C wat geschikt is voor plastische vervorming van staal en dus voor walzen van het staal in de walserij. Het loopbalktype herverwarmingsoven is te verkiezen omdat het energie-efficiënt is en uniform verwarming van de platen garandeert. De herverwarmingsoven moet alle faciliteiten hebben voor afvalwarmteherwinning. Het moet ook uitgerust zijn met de verbrandingscontroles nodig voor de controle van de plaatstemperatuur alsook andere controls vereist voor efficiënte werking.
De verwarmde plaat wordt vervolgens gewalst in een plaatwalserij. De plaatwalserij is normaal een vier-hoge omkeerbare walserij met een enkele stand configuratie of met een twee-standen configuratie. De walsstand heeft normaal aangebrachte kantwalsrollen voor het controleren van de plaatbreedte. Platen worden over het algemeen gewalst tot de voorgeschreven dikte in de omkeerbare walsstand (d.w.z. herhaaldelijk de plaat heen en weer door de walsstand laten lopen) terwijl de opening tussen de boven- en onderwals in stappen progressief wordt verkleind, en vereist over het algemeen een aantal walspassen. De actie van een plaat door de walsopening laten lopen heet een pas, en de hoeveelheid reductie van de plaatdikte in elke pas heet walreductie. De diktereductie tijdens het walzen wordt verdeeld over verschillende walspassen. Het proces waarbij het aantal passen en de walreductie in elke pas van de plaatdikte tot de productdikte worden bepaald, is het walpasprogramma. De afroltemperatuur beïnvloedt het aantal benodigde passen vanwege de materiaaleigenschappen, waar het koudere materiaal harder wordt.
In het geval van normale dikteproducten (d.w.z. vlakke platen), wordt dezelfde dikte over de gehele lengte verkregen door de walserij te controleren zodat de opening tussen de boven- en onderwals niet verandert tijdens een walpas.
De walstart- en eindtemperaturen bepalen de processtabiliteit, waar koudere materiaal meer walskracht nodig heeft dan het warmere. Daarom kan dunne plaat die een hogere afkoelsnelheid heeft dan dikke plaat het walproces instabiel maken, met name voor de dunne plaat waar het temperatuurval hoog is.
Walsstanden en platenafkoelsystemen alsook alle downstream walssecties moeten ontworpen zijn zodat hoge-strakte platen geproduceerd en verwerkt kunnen worden om topkwaliteit eindproducten te verkrijgen.
Schroefafstelling en automatische openingcontrole zijn de hoofdonderdelen van de walserij om de walsopening aan te passen volgens de ingestelde dikte. Elke plaatgrootte heeft zijn eigen pasprogrammaberekening met inbegrip van de juiste walsopening, walskracht, en walsmodulus.
Voor het walzen van de dunne plaat, moet de plaatwalserij uitgerust zijn met faciliteiten voor automatische vormcontrole, vlakheidscontrole, en diktecontrole. Walzen van dunne platen heeft over het algemeen twee standen nodig met de afwerkstand die de laatste pas geeft. Ook nodig is een online dijkmeetinstrument voor dikte meting.
De gewalste plaat wordt aan rechtzetten in hete rechtzetter onderworpen voordat het de thermo-verwerkingssectie binnenkomt en een koude rechtzetter na de thermo-verwerkingssectie. Goede vlakheid van een staalplaat is gewenst aangezien tijdens het afkoelproces de vlakheid de afstand beïnvloedt voor het water om met de staalplaat te botsen en de stroom van water op de staalplaat beïnvloedt. De functie van de hete rechtzetter geïnstalleerd voor de afkoelapparatuur is om de staalplaat voor afkoeling plat te maken. Aan de andere kant, is de koude rechtzetter geïnstalleerd na de thermo-verwerkingssectie bedoeld om de plaat plat te maken om de vervorming door afkoeling te rectificeren voor gemakkelijke overbrenging naar het daaropvolgende proces.
Tijdens het walzen van het pantserstaal, wordt de afroltemperatuur ingesteld op een lagere waarde dan in het geval van conventionele warmgewalste platen. Dit betekent soms wachttijd voor temperatuuraanpassing is nodig tijdens het walproces, en de wachttijd neigt om langer te worden met dikker producten.
Thermo-verwerkingssectie is zeer belangrijk in de productie en verwerking van het pantserstaal aangezien de finale eigenschappen van het staal verkregen worden tijdens de verwerking van de plaat in deze sectie. Om te voldoen aan de eisen tijdens de productie van pantserstalen, worden drie benaderingen gebruikt.
In de eerste benadering wordt de thermo-verwerking off-line van de plaatwalserij uitgevoerd. In deze benadering wordt de plaat verwarmd tot een gewenste temperatuur in het austenisatiebereik. Verwarmingscontrole is belangrijk om korrelgroeit te voorkomen. Nadat de plaat een gehomogeniseerde austenitische structuur bereikt heeft, wordt het verhard met water bij een vooraf bepaalde afkoelsnelheid om een martensitische staalstructuur te krijgen. Het verhard staal wordt vervolgens aangelaten bij lage temperatuur voor het bereiken van de gewenste eigenschappen.
In de tweede benadering wordt het gewalste staal onmiddellijk na walzen onderworpen aan versnelde gecontroleerde afkoeling. In dit geval wordt de martensitische structuur vermeden, en een erg fijnkorrelige bainitische structuur is het doel. In deze benadering kan geen erg hoge hardheid in het staal worden bereikt maar het staal krijgt hoge sterkte gekoppeld met goede zwaarte.
In de derde benadering worden de verhardings- en aanlatoperaties on-line onmiddellijk na walzen uitgevoerd. In deze benadering wordt de verarming van de plaat geëlimineerd, maar in deze benadering moeten ofwel de walsnelheid van de plaat in de walserij en de verhardings- en aanlattijden overeenkomen, of anders moet de ene operatie wachten op de andere om voltooid te raken. Ook moeten adequate controles met ruime gebruik van pyrometers worden voorzien voor de controle van de thermo-verwerkingsparameters. Verder moet de thermo-verwerkingssectie nauw gekoppeld zijn met de walsoperaties door een controlsysteem voor effectieve controle van de eigenschappen van de pantserplaten.
Knijprollen tijdens de verhardings- en aanlatoperaties hebben de functie van het vasthouden van de staalplaat ertussen, het bevorderen van uniforme afkoeling/verarming door het onderdrukken van plaatvervorming tijdens afkoeling/verarming, het verbeteren van plaatvorm, en het beveiligen van afkoelzones. In het geval van verharding van de staalplaten, variëren de eindaafkoeltemperatuur en afkoeltijd sterk afhankelijk van de grootte en het beoogde materiaal. Daarom wordt het noodzakelijk om de lengte van de afkoelzone van de afkoelapparatuur aan te passen. De knijprollen bepalen het afkoelwaterstroom naar downstream van de afkoelzone, het voorkomen van non-uniforme afkoeling door verblijvend water op de staalplaat buiten de afkoelzone, waardoor de afkoelzone van de non-afkoelzone gescheiden wordt.
De water verhardingseenheid moet goed ontworpen zijn aangezien het beïnvloed wordt door de water kookkromme. De afkoelcapaciteit van water in het geval van afkoelen van een staalplaat bij hoge temperatuur toont een karakteristiek gedrag zoals uitgedrukt door wat bekend is als de kookkromme (getoond in Fig. 3). In het hoge temperatuurgebied bestaat een stoomdampfilm tussen de staalplaat en het water, wat een toestand genaamd film koken veroorzaakt en, ondanks hoge temperatuur in het gebied, wordt de afkoelcapaciteit iets lager. Naarmate de staalplaatstemperatuur daalt, begint contact van water met de staalplaat en, naarmate de staalplaatstemperatuur verder daalt, breidt het contactoppervlak van water met de staalplaat uit en gaat de toestand van afkoeling over in het overgangskookgebied waar de afkoelcapaciteit toeneemt. Naarmate de temperatuur van de plaat verder daalt, gaat de toestand van afkoeling in het kernkookgebied waar bellen die gegenereerd worden een grote rol spelen. In afkoeling van de staalplaten is afkoeling in het overgangskookgebied cruciaal. In dit gebied, naarmate de afkoelcapaciteit toeneemt samen met de afname in plaat temperatuur, wordt de oneven temperatuurverdeling binnen een staalplaat ontwikkeld in de eerdere afkoeling vergroot en varieert de eindaafkoeltemperatuur ook voor elke staalplaat.
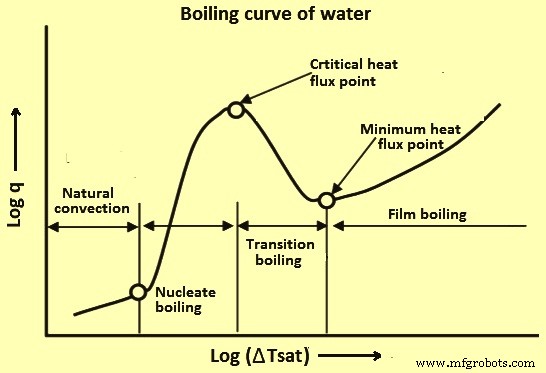
De water verhardingseenheid moet goed ontworpen zijn aangezien het beïnvloed wordt door de water kookkromme. De benodigde functies voor de water verhardingseenheid zijn breed om snelle afkoelcapaciteit te hebben. Daarom moet de eenheid uitgerust zijn met veel sproeibussen omdat het een hoge waterdoorstroomsnelheid nodig heeft voor uniforme snelle afkoeling van de brede plaat. Ook, onder de operationele condities en afhankelijk van de beoogde kwaliteit van de staalplaat, moet de eindaafkoeltemperatuur (Mf temperatuur) ergens in het overgangskookgebied ingesteld worden.
Nadat de plaat aan de benodigde thermo-verwerking is onderworpen voor het bereiken van de gewenste eigenschappen van sterkte, hardheid, en zwaarte, wordt de staalplaat weer gerechtigd in een rechtzetter en daarna de afwerkactiviteiten zoals scheren en snijden, monster afsnijden, testen en inspectie en indien nodig straalbehandeling en coating en verven uitgevoerd zoals getoond in het stroomschema. De plaat wordt aan een eindinspectie onderworpen voor de verzending.
Tijdens testen moeten alle testen die nodig zijn volgens de standaard uitgevoerd worden om te waarborgen dat de platen voldoen aan de waarden gespecificeerd in de standaard met betrekking tot de afmetingen, dimensietoleranties, microstructuur, sterkte, hardheid, en zwaarte. Het walserijlaboratorium moet uitgerust zijn met alle benodigde test- en inspectiefaciliteiten zodat de vereiste testen en inspectie van de gewalste platen uitgevoerd kunnen worden.
Productieproces
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
- Optimalisatie van staalkwaliteit: beheer van inslagdeeltjes en vooruitgang in schone staalproductie
- Levenscyclusanalyse van staal: duurzame industriële groei stimuleren
- Opverwarmingsovens: Typen, Functies en Industriële Toepassingen
- Productie van Tinplaat en Tin-vrij Staal: Hoogwaardige Gecoate Staalbladen
- Gereedschapstaalkwaliteiten Begrijpen: Eigenschappen en Toepassingen
- Toolstaal gedemystificeerd: samenstelling, productie en industriële toepassingen
- Hoogprecisie Spindels & Geavanceerde Verwerkingstechnologieën
- Roestvrij staalkwaliteiten: typen, eigenschappen en toepassingen
- Mar‑Bal benut IQMS EnterpriseIQ ERP voor manufacturing excellentie