



Geavanceerde Technologieën voor Verbeterde Cokesprocessen in Bijproductcokesovens
Technologieën voor Verbetering van het Cokesproces in Bijproductcokesovens
Cokeskool wordt omgezet in cokes in bijproductcokesovenbatterijen. Het cokesproces bestaat uit verwarmen van gebroken cokeskoolmengsel in afwezigheid van lucht om vluchtige verbindingen af te drijven. De resulterende cokes is een hard, maar poros koolstofmateriaal gebruikt voor reductie van ijzerhoudende materialen in de hoogoven. De bijproductcokesoven herstelt ook vluchtige chemicaliën als cokesovengas, ammoniumsulfate, teeren en oliën. In de laatste drie tot vier decennia zijn diverse technologieën ontwikkeld die niet alleen leidden tot: (i) gebruik van mindere koolsoorten in mengsel, (ii) grote verbeteringen in cokesproces, (iii) verbeterde kwaliteit van geproduceerde metallurgische cokes, (iv) verbeterde opbrengsten, (v) herwinning van afvalenergie, en (vi) verbeterde emissiebeheersing bij de batterij. Belangrijkste technologieën hieronder.
Selectieve vertering van kool
Kool is heterogeen. Componenten hebben verschillende hardheid, zodat bij breuk (mijnbouw of vertering voor cokesbereiding) zwakkere componenten concentreren in fijne fracties, andere in grove fracties. Deze fracties hebben verschillende cokeseigenschappen. Dit triggerde selectieve vertering: controleren van verteringsgraad van verschillende constituenten van koolmengsel. Nuttig bij petrografisch heterogene koolsoorten.
Deze theoretisch fundamentele technologie streeft naar verbeterde homogeniteit van reactieve en inerte componenten. Reactieve componenten (vitrinieten) zijn zachtst, minerale stoffen hardest. In conventionele vertering (alle kool samen) worden vitrinijen fijner verteerd dan minerale stoffen. Voor hogere cokeskwaliteit is het wenselijk minerale stoffen fijner te verteren dan vitrinieten, zodat tijdens cokesing, toen koollading zacht wordt, minerale stoffen beter geassimileerd worden, leidend tot verbeterde sterkte. Normaal uitgevoerd door elke koolsoort apart te verteren.
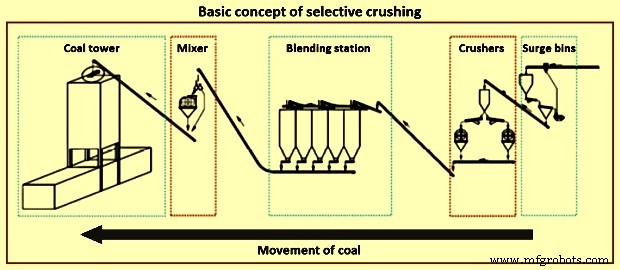
Selectieve koolvertering omvat: opslagbunker, verteringsstation, mengstation, koolmenger, routes kool tot kooltoren bij cokesovenbatterijen. Kool getransporteerd via bandtransportbanden van opslag naar opslagbunker (buffert hoge massastroom tegen gereduceerde stroom naar vertering). Bij verteringsstation: koolsoorten type per type met individuele verteringsinstellingen. Na vertering: getransporteerd naar mengstation. Elke koolsoort apart in mengbunker. Afgestemd op aantal soorten en percentage in mengsel, verschillende bunkerformaten/afmetingen.
Stroomafwaarts mengbunkers: koolsoorten via bandweegvoeders naar uitgaande band. Van mengstation naar menger. Additieven (olie, water, cokesstof) toegevoegd in overdrachtschacht voor menger. In menger: koolmengsel gehomogeniseerd. Na mengproces: naar kooltoren. Vochtmeting upstream aan einde band naar kooltoren.
In selectief verteringsconcept wordt verteringsinstelling automatisch aangepast per koolsoort volgens vooraf ingestelde waarden. Hierdoor: optimale korrelgrootte per koolsoort rekening houdend met mengselsamenstelling, reactie op veranderende kooleigenschappen. Voorbeelden: zwakke cokeskool grovere gemiddelde korrelgrootte (lagere specifieke oppervlakte). Zachte cokeskool met veel inerten: fijner verteerd. Mengsel meer gehomogeniseerd dan bij mengselvertering. Inerten en reactieve inhoud uniform verdeeld, niet geconcentreerd in bepaalde fracties. Resulteert in minder kwetsbare plekken in cokes, voorkomt krimpverschillen door inhomogeen verdeelde inerten.
Voorzeving voor vertering
Aanbevolen additionele stap: voorzeving van kool voordat het naar verteringsstation gaat. Meeste rauwe koolsoorten hebben 30-50% korrelgrootte <3 mm, wat niet verder verteerd hoeft te worden. Verwijderen voor vertering verlaagt capaciteit verteringsapparaten aanzienlijk. Fijn deeltjes fractie beter controleerbaar.
Scheiding fijn kool via pneumatische classifiers of flip-flop zeven. Additionele investering deels gecompenseerd door capaciteitsreductie verteringsapparaten.
Door reductie fijn deeltjes: gemiddelde korrelgrootte mengsel effectief verlaagd, bulkdichtheid verhoogd (positief effect cokesovenproductiviteit). Cokeseigenschappen mengsel verbeterd door lagere specifieke oppervlakte. Toelaat hoger percentage lage-kwaliteit cokeskool in mengsel.
Olietoevoeging
Bulkdichtheid kool aanpasbaar door olietoevoeging (0,1-0,5%). Positieve effecten op cokeseigenschappen. Bij olietoevoeging ter compensatie bulkdichtheidsverlaging door toenemend percentage deeltjes <0,5mm: gasdruk kool neemt niet gelijktijdig toe. Bij constante korrelgrootteverdeling: gasdruk zelfs licht dalend door olietoevoeging. Bovendien: betere stroomeigenschappen in kamer tijdens lading bevestigd in testruns. Meer gelijkmatige koolverdeling in kamer met constante koollijn, reductie meegedragen materiaal. Minder uitgespuugde kool, uniformere verkoking over hele kamer. Warmteverbruik geoptimaliseerd, oververhitting gasinzamelruimte boven kool vermeden. Vermindert koolvorming uit kraakreacties boven 850°C.
Koolvochtcontrole
Koolvochtcontrole: drogen kool tot constant vochtgehalte. Nu standaardkenmerk. Constant vochtgehalte zorgt voor stabiele operatie cokesovenbatterijen. Drogen via roterende buisdroogers of vloeibeddroogers na mengstation. Gebruikt afvalwarmte cokesovengas.
Vochtgehalte koolmengsel voor lading normaal 8-10%. Drogen verlaagt tot ~6%. Vermindert brandstofverbruik in cokesovens. Cokes gedroogd met warmte cokesovengas, lage druk stoom, of ander afvalwarmtebron. Figuur 2 toont schema.
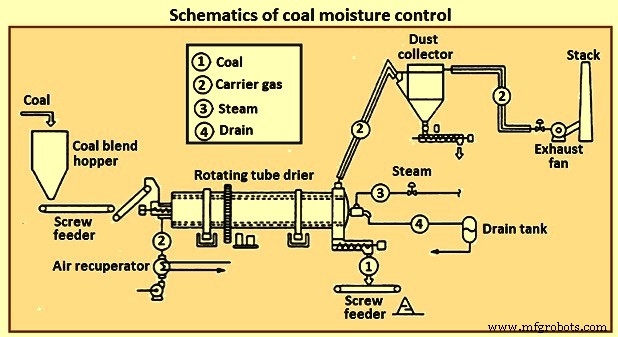
Voordelen: (i) brandstofbesparing ~71.700 kcal/ton, (ii) cokeskwaliteitsverbetering 1,7%, (iii) cokesproductiestoename ~10%, (iv) reductie cokesperiode, (v) afname waterverontreiniging.
Nog niet gerealiseerde alternatief: combinatie pneumatische classifiers (verwijdering koolfijnen) en voordrogen door luchtstroom voor verteringsstation. Combineert voordelen voorzeving en voordrogen in één processtation. Basisapparatuur beschikbaar, maar gecombineerde toepassing nog niet praktisch geadopteerd in koolbehandelingsinstallaties.
Stempel lading (Stamp charging)
Wijdverspreid gebruik gepulveriseerde koolinjectie in hoogoven vereist hogere cokeskwaliteit. Cokeskool duurder, volatiele prijs/beschikbaarheid, leidt tot noodzaak goedkopere kool in mengsel. Dit leidde tot stempel lading, oorspronkelijk ontwikkeld voor hoge vluchtige, slecht cokende koolsoorten.
Techniek ladingbereiding: koek maken met koolmengsel in metallen doos, dan laden in cokesoven. Hogere laaddichtheid impliceert betere cokeskwaliteit vs conventionele lading. Afhankelijk situatie: betere kwaliteit of zwakke cokeskool in mengsel.
Stempelen verhoogt bulkdichtheid lading 30-35% tot ~1150 kg/m³. Vertering >90% onder -3 mm en 40-50% onder -0,5 mm nodig voor stabiele koek. Met stempel lading: lage rank, zwak cokende, hoge vluchtige kool tot ~20% bruikbaar. Maar door hoge bulkdichtheid kan wanddruk toenemen. Koolmengsel zorgvuldig gekozen door balans tussen hoge/lage vluchtige koolsoorten.
Stempel lading gebruikt sinds begin 20e eeuw. Ontstond in Silesië/Polen >100 jaar geleden. Vroegere installaties: stempelstation tussen twee batterijen. Stro gebruikt als hulpstof voor koeksterkte (binder). Speciaal laadwagentje/ram om lading in oven te brengen via achterkant. Cokes door stempel lading dichter, groter, uniformer, beter voor gietijzerproductie waar sterkte belangrijk. Voordeel: veel breder bereik koolsoorten met verhoogde limieten vluchtigheid/cokeseigenschappen.
Moderne ontwikkeling in Fuerstenhausen cokesfabriek, Völklingen, Duitsland, gericht op hoge vluchtige kool. 1978: na intensief R&D eerste 6 meter hoge koek geproduceerd, knelpunt voor economische implementatie overwonnen. Eerste fabriek deze afmetingen 1984 in Duitsland. Zowel conventionele sleuovens als non-recovery/heat recovery ovens gebruiken deze technologie.
Technologie: vorming stabiele koolkoek met fijn verteerde kool door mechanisch stampen buiten oven voor verkoking. Bij stempel lading: bulkdichtheid verhoogd door fysiek stampen lading tot koek. Koek (bijna ovengrootte) in oven geplaatst. Stampen in stempel/laad/duw machine met valhamers.
Stempelapparatuur in apart gebouw of in laad/duw machine. Proces: koolmengsel (specifieke korrelgrootte, vochtgehalte) in staaldoos in drie gelijke lagen. Compactering en trilling via valhamerplaten (volledig oppervlak koek) gedurende twee minuten per laag, ter ondersteuning overdracht doos-oven. Beweerd: fijnere korrelgrootte niet nodig als conventioneel stampen.
Twee aspecten: (i) verdichting, (ii) mechanische eigenschappen. Verdichting nodig voor verkoking. Dichtere koek = betere cokeskwaliteit (koude mechanische sterkte en hoogtemperatuurgedrag). Mechanische eigenschappen voldoende voor transport koek naar oven.
Bij verdichting: kooldeeltjes buigen onder spanning stampmachine, vullen interstitiële gaten met kleinere deeltjes. Herindeling ondersteund door oppervlaktevocht (verlaagt interne wrijving). Bij verdere vervorming: elastisch-plastische vervorming, deels deeltjesbreuk, vulling kleine poriën met fragmenten. Terwijl poriëvolume daalt, poriënverzadiging met water stijgt (dempingseffect).
Naast invloed capillair water op verdichting, mechanische eigenschappen compacte massa ook bepaald door oppervlaktewater (bindmiddel bij adhesieve krachten). In procesengineering: stempelkoek = 'nat agglomeraat' gekenmerkt door adhesieve krachten uit vloeistofbruggen in capillair poriënstelsel.
Koekdichtheid doel: 1100-1150 kg/m³, afhankelijk van vochtgehalte, korrelgrootte mengsel, compacteerenergie. Mechanische eigenschappen kool ook van invloed. Natte dichtheid stijgt continu bij vochtgehalte 6-13%. Bij hoger vocht: energie gebruikt om water uit koek te drukken. Normaal twee belangrijke variabelen mengsel: vochtgehalte en korrelgrootte voor benodigde sterkte transport/lading. Bedrijfsvariabele: compacteerenergie. Relevante mechanische eigenschappen: druksterkte en afschuifsterkte.
Voor lading koek in cokesoven: verschillende technieken afhankelijk ontwerp (verticale sleuoven of horizontale non-recovery/heat recovery). Verticale ovens: lading via duwzijde deuren. Procedee leidt tot hoge emissies. Om emissies te verminderen: experimenten met afdichtingsframes. Emissiebeheersing reduceert deels, niet volledig. Recente oplossing nieuwe batterijen: sterke depressie (-400 Pa) in inzamelhaupt tijdens laadfase. Tijdens verkoking (geen lading): nominale negatieve druk. Schakeling naar hogere depressie setpoint voor duwproces koek.
Normaal specificatie koolmengsels: 25-32% vluchtige stoffen (as-vrij droge basis), vrije zwelindex minimaal 3. Specificaties variëren per fabriek afhankelijk beschikbaarheid/kosten. Sommige mengsels bevatten petroleumcokes en cokesfijnen.
Voordelen stempel lading: (i) doorvoertoename 8-10% door hogere bulkdichtheid, (ii) verbeterde cokessterkte (micum en CSR waarde) door dichtere pakking individuele kooldeeltjes tijdens verkoking. Geproduceerde cokes: dichter, kleiner, uniformer in grootte.
Grote kamer bovengeladen cokesovens
Grote kamer cokesovens: 7,6 m hoog. Vertegenwoordigt state-of-the-art geconsolideerde technologie voor cokesproductie. Tabel 1 vergelijkt grote kamer met 6,25 m hoge ovens op basis van 1,9 miljoen ton jaarcokesproductie.
| Tabel 1: Vergelijking grote kamer cokesoven met 6,25 m cokesoven | |||
|---|---|---|---|
| Onderwerp | Eenheid | Grote kamer cokesoven | 6,25 m hoge cokesoven |
| Jaarproductie | ton | 1.900.000 | 1.900.000 |
| Ovenhoogte | m | 7,6 | 6,25 |
| Ovenbreedte | mm | 550 | 410 |
| Ovenvolume | m³ | ~79 | ~40 |
| Aantal batterijen | St. | 2 | 4 |
| Aantal ovens | St. | 118 | 160 |
| Duvingen per dag | St. | 116 | 226 |
| Cokesovendeuren | St. | 236 | 320 |
| Ladingdeksels | St. | 472 | 640 |
| Standpijpdeksels | St. | 118 | 160 |
| Set bedieningsmachines | St. | 31 | 2 |
Batterijlevensduur vergelijking
| Onderwerp | Eenheid | Grote kamer | 6,25 m |
|---|---|---|---|
| Cokestijd | uren | 24,5 | 17 |
| Duvingen per dag per oven | St. | 0,98 | 1,41 |
| Duvingen per oven per jaar | St. | 358 | 515 |
| Verwachte levensduur per batterij (16000 duvingen per oven) | Jaren | 44,6 | 31 |
Gereduceerd aantal duvingen per dag grote kamer batterijen laat toe 1 set bedieningsmachine in operatie ipv 2 sets voor 6,25 m ovens, met voordelen: (i) investeringskosten cokesovenmachines, (ii) exploitatiekosten. Tabel 1 toont ook dat rekening houdend met gemiddeld aantal duvingen per oven tijdens levensduur, verwachte levensduur aanzienlijk toeneemt.
Elke verwarmingsmuur bestaat uit 38 verwarmingskanalen met configuratie: (i) tweeling kanaal, met gedeeltelijke recirculatie afvalgassen voor lage NOx productie, (ii) drie niveaus gestagueerde luchtaanvoer om NOx formatie te minimaliseren en goede verticale temperatuurdistributie te behouden, (iii) gemengde gas/luchtstroomsnelheid eenvoudig instelbaar via regelplaat in onderdeel regeneratorniveau.
Hoogdruk ammoniakhoudende louter aspiratie systeem
Effectief voor beheersing laademissies in cokesovenbatterijen. Ammoniakhoudende louter (bijproduct) geperst tot ~35-40 kg/cm² en geïnjiceerd via speciale sprinklers in ganshals tijdens lading. Creëert voldoende zuiging in oven, houdt verontreinigingen tegen release naar atmosfeer. Systeem: hoogdruk meertraps boosterpompen, robuuste leidingwerk, speciaal ontworpen sproeiduizen, geschikte kleppen, regelinstrumenten. Emissiebeheersing resulteert in besparing processtoom en toename opbrengst rauwgas.
Cokes droog afkoeling (Coke Dry Quenching - CDQ)
Alternatief voor traditionele natte afkoeling. Energiesparend proces tijdens cokesproductie in cokesovenbatterij. CDQ-installatie ook cokes droog koelinstallatie genoemd. Bij traditionele natte afkoeling: roodhitte cokes (geduwd uit oven) afgekoeld door water te sproeien. Water verdampt, vrijgegeven in atmosfeer. Probleem: energieverlies thermische energie roodhitte cokes → stoom verdampt onbenut. Nadeel: luchtgetragen cokesstof, hoge CO2-emissies, thermisch energieverlies.
Bij natte afkoeling: gevoelige warmte hete cokes gedissipeerd in atmosfeer, verloren. Luchtgetragen emissies (0,5 ton stoom/ton cokes, beladen met fenol, cyanide, sulfiden, stof) en grote hoeveelheid water (~0,6 m³/ton cokes). Verontreinigingen in water ook in milieu gediscergd.
In CDQ-installatie: roodhitte cokes gekoeld in speciaal ontworpen refraktair gelijnde staalen koelkamers door tegenstroom circulerend inert gasmedium in gesloten circuit: koelkamer, stofvangende kamer, afvalwarmteketel, stofcyclonen, malventilator, blaasapparaat, circulatieleidingen. Warmteenergie roodhitte cokes herwonnen in afvalwarmteketel als stoom → energiebesparing + reductie cokesdeeltjesemissies. Tabel 2 vergelijkt typische eigenschappen cokes uit beide processen.
| Tabel 2: Vergelijking typische eigenschappen geproduceerde cokes | ||||
|---|---|---|---|---|
| Nr. | Parameters | Eenheid | Natte afkoeling | Droge afkoeling |
| 1 | Watergehalte | % | 2-5 | 0,1-0,3 |
| 2 | Asgehalte | % | 11,35 | 11,39 |
| 3 | Vluchtige componenten | % | 0,5 | 0,41 |
| 4 | Gemiddelde deeltjesgrootte | mm | 65 | 55 |
| 5 | Cokesbriesgraad (na snede -15 mm) | % | 10 | 13 |
| 6 | Porositeit | % | 49 | 48 |
| 7 | Trommelindex | % | 83,5 | 85 |
| 8 | Cokessterkte na reactie (CSR) | % | 58 | 60 |
Hete cokes na duwing getransporteerd van batterij naar CDQ in bodemopen emmer op koelwagentje. Emmer getild bij CDQ door hijs/laadapparaat naar boven koelkamer, roodhitte cokes gelost in voor-kamer. Hete cokes (~1000-1100°C) gekoeld in kamer door circulerend gas. Gas beweegt tegenstroom tot cokesbeweging: gas omhoog, cokes omlaag door zwaartekracht.
Circulerend gas in continu draaiende CDQ: menggas, hoofdzakelijk stikstof met kleine hoeveelheden CO2, CO, H2. Hete cokes, dalend in kamer, gekoeld tot <200°C door gas geblazen uit onderzone koelkamer, ontladen via ontlaadfaciliteit onderkant kamer. Doorlooptijd cokes door kamer: ~5-6 uur.
Hoogtemperatuur circulatiegas (~800-850°C) na warmtewisseling in koelkamer passeert primaire stofvanger, naar ketel. Gas na warmtewisseling in ketel afgekoeld tot ~180°C. Gegenereerde stoom: algemeen processtoom of omgezet in oververhit hoge druk stoom voor stroomopwekking via turbogenerator.
Circulatiegas passeert secundaire stofvanger naar gascirculatieblower, druk verhoogd, samenstelling gecorrigeerd door stikstoftoevoeging, geïnjiceerd onderkant CDQ-kamer. Indien nodig: sub-economizer om temperatuur te verlagen tot ~130°C, verbetering koelefficiëntie.
Auxiliêre faciliteiten: afsnijapparaat cokes uit kamer, stofverwijdering circulerend inert gas, secundaire stofvanger voor circulatieblower. Stromenschema CDQ-proces in Figuur 3.
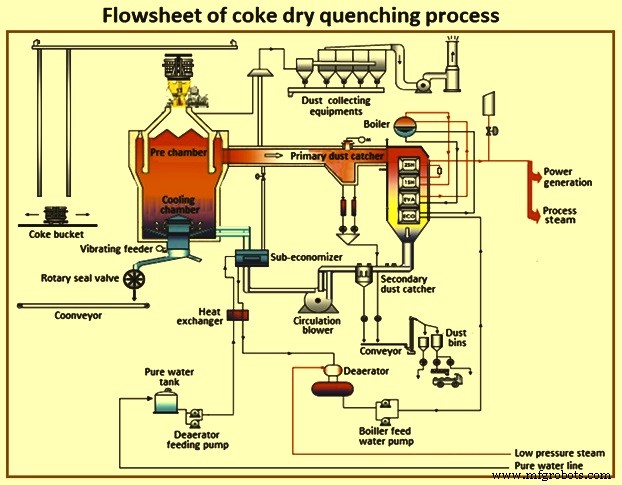
In CDQ-proces: roodhitte cokes gekoeld door gas in gesloten systeem, voorkomt vrijgave luchtgetragen cokesstof. Thermische energie roodhitte cokes (verloren in natte afkoeling) verzameld en hergebruikt als stoom. Technologie gebruikt minder fossiele brandstof, lagere CO2-emissies, bijdrage aan voorkoming aardopwarming. CDQ-installaties veel aandacht wereldwijd door efficiënte energierherwinning en milieuverontreinigingsreductie. Essentiële faciliteit voor tegenmaatregelen milieuwereldproblemen (CO2 aardopwarming, luchtverontreiniging). Studie: 85% afvalwarmte gegenereerd tijdens koolverkoking herwonnen door CDQ.
Droge afkoeling verbetert ook cokessterkte. Andere voordelen: reductie broeikasgas (GHG) emissies, verbeterde waterefficiëntie.
Moderne lekvrije deuren
Lekkende deuren cokesovenbatterij zijn altijd grote vervuilingbron. Ontwerp deuren door evolutie: van geluide deuren tot huidige generatie zelfregulerende nul-lek deuren. Kenmerken: (i) dunne roestvrijstalen diaphragma met mesrand als afdichtingsframe ingebouwd tussen deurlichaam en stenenhouder, (ii) veerbelaste regeling op mesrand voor zelfafdichting, (iii) voorziening luchtkoeling deurlichaam, (iv) grote gascanalen voor gemakkelijkere gascirculatie in oven.
Voordelen: minimalisatie deurlekken, regelingvrije operatie, langere levensduur door minder vervorming geluchtkoeld deurlichaam, verminderd onderhoud.
Grondgebaseerde duwemissiebeheersingssysteem
Emissies tijdens duwen roodhitte cokes bevatten grote hoeveelheid cokesstof (~11% totale verontreinigingen cokesovens). Grondgebaseerde duwbeheersingssystemen mitigeren deze vervuiling. Bestaat uit: (i) grote zuigkap vast op cokesgeleidewagentje, beweegt mee met geleider, leidt rookgassen naar cokeszijde stofvangende leiding, (ii) stofvangende leiding, (iii) rookgasreinigingsapparatuur. Grote hoeveelheid paroxysmale hoge temperatuur rookgassen verzameld onder hete zweefventilator in grote zuigkap geïnstalleerd in cokesgeleidewagentje, gaat via andere apparatuur naar stofvangende leiding. Lucht na zuivering door pulsleidingverzamelaar en afkoeling door accumulator in atmosfeer. Systeem gecontroleerd door PLC (programmeerbare logische controllers).
Automatisering en procesregelsysteem
Automatisering cokesoven gestructureerd in klassieke niveaus: Niveau 0 (veldniveau) tot Niveau 3 (managementniveau). Automatiseringsontwerp normaal verdeeld in zes basale apparaturlagen. Figuur 4 toont hiërarchie.
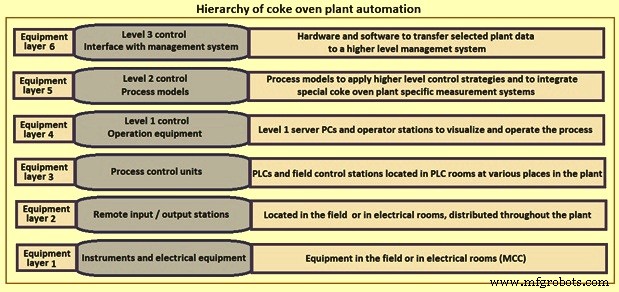
Elektrische apparatuur, besturingselementen, instrumentatie aangesloten op redundante remote I/O-eenheden via standaard 4-20 mA en 24V DC interfaces. Intelligente subsystemen gekoppeld via Profibus of Modbus. Alle automatiseringsapparatuur verbonden via glasvezel plantennetwerk door alle relevante locaties. Alle data verzameld en gedistribueerd via dit netwerk, bron en doel flexibel koppelbaar via fysieke verbindingen (patchpanelen, switches) en logische verbindingen (netwerkbeheersysteem). Alle systemen communiceren met elkaar.
In cokesovengebied: geïntegreerd DCS op procesregelniveau. Veel toepassingen zijn sequentiële besturingsfuncties, best uitgevoerd door PLCs.
Automatisering en procesregeling voor cokesovenbatterij verwarming en machines via niveau 2 regelsysteem dat diverse procesmodelberekeningen uitvoert op basis van verwerkte data van niveau 1 automatisering. Niveau-2 systeem biedt operatoren geavanceerd, nauwkeurig, gebruiksvriendelijk ondersteuningsinstrument om operationele en milieuprestaties te verbeteren.
Voordelen: lagere energieverbruik door reductie brandstofgasverbruik, stabilisatie conditie/operatie batterij, consistente cokeskwaliteit, gereduceerde emissies, toename batterijlevensduur, gemakkelijker rapportage en analyse operationele/onderhoudsdata.
Productieproces
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- HIsarna ijzerproductieproces: ultra-laag-koolstof staalproductie
- Optimaliseren van Cokesovenbatterij Prestaties voor Metallurgische Operaties
- Geavanceerde Technologieën voor Verbeterde IJzerertsinterefficiëntie
- CONARC: Fusie van Converter en Lichtboogoven voor Superieure Staalproductie
- Staalwalsen: Precisieproductieproces Uitgelegd
- Optimalisatie van cokesproductie in bijproduct cokesovenbatterijen
- Uitgebreide Gids voor het Fabriceren van Vormgegeven Refractairen
- CLU Proces voor Roestvrij Staal: Efficiënte Koolstofverwijdering & Legering
- Optimaliseren van Koolstofverkooling voor Hoogwaardig Metallurgisch Cokes
- Efficiënte Ammoniakherwinning bij Cokesproductie uit Cokeringskool