



Optimalisatie van CNC-bewerking voor dunwandige onderdelen: bewezen technieken en oplossingen
Problemen bij de CNC-bewerking van dunwandige onderdelen
1. Problemen in het bewerkingsproces
De CNC-bewerking van dunwandige onderdelen vereist dat de dikte van het gehele onderdeel niet meer dan 1 mm bedraagt. Hoewel de algehele structuur relatief compact is, is de stevigheid slecht en voldoet de sterkte niet aan de eisen van de productie. In de praktijk leidt het materiaal zelf vaak tot een bewerkingsresultaat dat niet voldoet aan de ontwerpvereisten. Daarom is herbewerking noodzakelijk door het proces te verbeteren om de bewerkingskwaliteit te garanderen.
2. Problemen met de bewerkingsmethode
Bij het spannen van het onderdeel moet, uitgaande van een compacte spanning, een adequate aanpassing en optimalisatie plaatsvinden. De rotatiematrix en het zwaartepunt moeten zo veel mogelijk gecontroleerd en geoptimaliseerd worden. Alleen door het zwaartepunt geconcentreerd boven de spindoel te houden, kan een effectieve controle van de opspanningsdiepte en de selectie van de actuele toestand van het onderdeel gegarandeerd worden, zodat de totale lengte voldoet aan de ontwerpvereisten. Daarnaast moeten de sterkte en hardheid van de spanelementen aan de actuele behoeften voldoen om schade te minimaliseren en een langdurige levensduur te waarborgen. In de praktijk ligt de controle van het gereedschap echter voornamelijk in het CNC-frezen en -draaien van dunwandige delen. Veel operators selecteren niet de juiste snijhoek, wat leidt tot een algehele snijhoek die niet voldoet aan de praktische eisen. Dit maakt het moeilijk om de bewerkingsvereisten met minimale inspanning te voldoen en het onderdeel effectief te controleren.
Procesoptimalisatiemaatregelen voor de CNC-bewerkingsmethode van dunwandige onderdelen
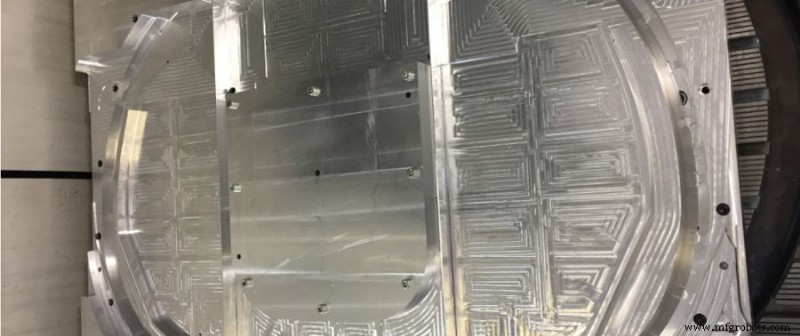
1. Optimalisatie van de bewerkingstechnologie
In vergelijking met traditionele bewerkingstechnieken kan de numerieke besturingstechniek voor dunwandige onderdelen de datafouten tijdens de bewerking aanzienlijk verminderen, wat de productkwaliteit effectief waarborgt. Via een uitgebreide analyse van het technologische proces bij CNC-bewerking van dunwandige onderdelen, is de huidige methode voornamelijk een overgang van ruwbewerking naar afwerking. Tijdens de ruwbewerking met CNC-technologie is het vaak noodzakelijk de actuele toestand van het onderdeel te analyseren en vervolgens de doelbewerkingsmethode te formuleren, wat niet alleen de bewerkingskwaliteit verbetert, maar ook de verliezen vermindert. Na de ruwbewerking kan half-afwerking volgen, met als hoofddoel het verwijderen van relevant materiaal van het oppervlak om de nauwkeurigheid van de volgende bewerkingsdata te garanderen. In de afwerkingsfase is een nauwkeurige data-analyse en fijnmechanische beheerstechnieken vereist. Bijvoorbeeld door fijnfrezen van de buitencirkel kan de bewerking geoptimaliseerd worden, zodat het gehele onderdeel voldoet aan de ontwerpvereisten. De CNC-bewerking van dunwandige onderdelen stelt hoge eisen. Om de fijnmechanische vervaardiging te verbeteren en het resourceverbruik te minimaliseren, moet eerst de vervormingscontrole in de CNC-bewerking goed worden gedaan. Het actuele bewerkingsproces en de parameters moeten effectief worden voorgesteld om een wetenschappelijk bewerkingsplan op te stellen, waardoor de vervormingswaarde binnen de controleerbare marges blijft.
2. Verandering van de bewerkingsmethode
De bewerkingsmethode voor CNC-bewerking van dunwandige onderdelen omvat voornamelijk drie aspecten: procesontwerp, onderdeelspanning en gereedschapscontrole. In de praktijk moet het analyseproces van het CNC-beleid effectief worden voltooid, de actuele belastbaarheid van de hardware moet worden verduidelijkt, de relatie tussen de belastingvolgorde en vervorming moet worden geanalyseerd, en tot slot een gericht procesontwerp moet worden gekozen. De formule F = KU is de belangrijkste berekeningsmethode. F is de belastingarray van CNC-gewervelde dunwandige onderdelen, en KU is de lichtmatrix, de technische waarde van de bewerkingsvervorming. Door een uitgebreide analyse tussen de drie kan worden waargenomen dat wanneer de waarde van de belastingarray geleidelijk afneemt, de lichtmatrix effectief moet worden aangepast, wat uiteindelijk de algehele kwaliteit van het onderdeel garandeert. Om de juiste materiaalsterkte te versterken, moet de waarde van KU all-round worden aangepast en geoptimaliseerd, en de juiste bewerkings- en productiemethode geselecteerd.
Schatting van het optimalisatie-effect van het CNC-bewerkingsproces voor dunwandige onderdelen
1. Effectieve controle van de vervorming van onderdelen
Gecombineerd met de actuele situatie, moet bij de uitvoering van CNC-bewerking van dunwandige onderdelen het bewerkingsontwerp plaatsvinden volgens de ontwerpvereisten, zoals weergegeven in Figuur 1. Eerst ruwfrezen, dan half-afwerken en tenslotte afwerken. Op basis van de uitvoering van de bewerking moet de oppervlaktecontrole eerst worden uitgevoerd en zoveel mogelijk geoptimaliseerd op de oorspronkelijke basis. In de constructiefase van rauwe onderdelen wordt aangenomen dat het interieur beïnvloed wordt door de externe omgeving, en met de toevoeging van warmtebehandeling is het gemakkelijk dat de huidige onderdelen vervormen, wat de actuele afmetingen en ontwerpkwaliteit van de CNC-bewerking van dunwandige onderdelen beïnvloedt. Omdat de wanddikte constant verandert, kan de starre structuur niet aan de productie-eisen voldoen, waardoor de eigen stijfheid tot een bepaalde mate verandert. Bij de continue vermindering van de wanddikte ontstaat snijtrilling, waardoor de actuele productafmetingen niet aan de ontwerpvereisten voldoen en de kernoppervlakte niet gegarandeerd kan worden. Het CNC-bewerkingsproces hangt voornamelijk af van de actuele ontwerpparameters en duidelijke wetenschappelijke bewerkingsmethoden, maar door externe invloeden en diverse factoren neemt de bewerkingsmoeilijkheid vaak toe, de productkwaliteit voldoet niet aan de ontwerpvereisten, en de kloof met de verwachte productienauwkeurigheid is groot. Het kan de vastgelegde spankracht niet weerstaan, wat leidt tot vervorming en lage kwaliteit van de CNC-bewerking van dunwandige onderdelen.
2. Volledige optimalisatie van het procesresultaat
Om de proceskwaliteit alomvattend te verbeteren, is het noodzakelijk de technologie te optimaliseren vanuit twee aspecten: het verbeteringsplan voor het proces en de verbetering van de bewerkingsmethode, zodat de proceskwaliteit comprehensief wordt verbeterd.
(1) Procesverbeteringsplan
In overeenstemming met de actuele ontwerpbehoeftes, moet bij de voltooiing van de CNC-bewerking van dunwandige onderdelen het gehele eindvlak eerst ruwgefreesd worden, en daarna de initiële bewerking voltooid worden door warmtebehandeling. De volgende maatregelen worden genomen: De radiale spankracht wordt omgezet in axiale compressie, zodat de onderdelen alleen beïnvloed worden door axiale kracht en niet door radiale kracht, wat de spanningsvervorming van de onderdelen aanzienlijk vermindert. Na voltooiing van de initiële bewerking moet de bewerking plaatsvinden door warmteverwijdering, en tenslotte wordt de afwerking voltooid. Tijdens de afwerking moet de overslag van tevoren worden geregeld en beheerd om effectief veel constructiemethoden te voorkomen die niet volgens de vastgelegde bewerkingsvereisten kunnen worden uitgevoerd door de overslagfactor, en gerelateerde problemen te verminderen zoals de binnenste cirkelvorm die niet gecorrigeerd kan worden door een te kleine overslag.
(2) Verbetering van de bewerkingsmethode
Om te garanderen dat de actuele toestand van het gat binnen de controle van de ontwerper valt, moet in de afwerkingsfase zoveel mogelijk gebruik worden gemaakt van de lichte mestechniek om de kwaliteit van de CNC-bewerking te verbeteren en het bewerkingseffect te waarborgen. Om de bewerkingsmethode te verbeteren, wordt van de operator vereist op basis van de actuele onderdeelbewerking gerichte machinebewerking te selecteren om de bewerkingssterkte te garanderen, de stabiliteit van de bewerkte onderdelen zo veel mogelijk te bereiken, en te zorgen dat de op dit stadium gebruikte materialen voldoen aan de vastgestelde werkeisen, zodat schade aan onderdelen door schade aan bewerkingsapparatuur wordt verminderd.
Conclusie
Door de actuele situatie van de CNC-bewerking van dunwandige onderdelen in ons land te analyseren, gecombineerd met het actuele effect van de technologische transformatie, kan alleen door de CNC-bewerking van dunwandige onderdelen te optimaliseren, de bewerkingskwaliteit effectief worden verbeterd, trillingslijnen, vervorming en andere problemen worden verminderd, en de actuele afmetingen en oppervlakteruuwheid van het product effectief worden gegarandeerd aan de huidige ontwerpbeheereisen. Door de effectieve analyse en het onderzoek van de resultaten van relevante gevallen, moet niet alleen analyse en optimalisatie plaatsvinden in combinatie met de actuele productieervaring, maar ook de verschillende problemen die door verschillende bewerkingsmethoden worden veroorzaakt, moeten worden voorgesteld om te garanderen dat de bewerkingskwaliteit niet wordt beperkt door de productieervaring, en tenslotte de schade aan de kwaliteit van de CNC-bewerking van dunwandige onderdelen. Daarom kan alleen door continu de kwaliteit van de CNC-bewerkingssimulatie-analyse te versterken en de bewerkingsmethode op een effectieve manier te verbeteren, de bewerkingskwaliteit zo veel mogelijk worden verbeterd en alle controleerbare bewerkingskwaliteit gewaarborgd worden.
Productieproces
- Gratis E-book Gids Metaalgieten & CNC-bewerking Voor Fabrikanten
- Top 5 essentiële elementen voor accurate CNC-bewerkingsoffertes
- Precisie CNC-frezen voor gekromde oppervlakken
- Warmtebehandeling optimaliseren voor CNC-bewerkte metalen componenten
- Drie essentiële criteria voor het structureren van CNC-bewerkingsoperaties
- 7 expert tips voor hoogprecieze CNC-gebrande onderdelen
- CNC-bewerking vs. Spruitgieten: Welke methode past bij uw kunststofonderdelen?
- Essentiële CNC-programmeerrichtlijnen voor een soepel en efficiënt proces
- Uitgebreide Gids voor Oppervlakteafwerkingen bij CNC-bewerking
- CNC-bewerking Meesteren: Bewezen Ontwerpstrategieën voor Optimale Onderdelen
- Custom CNC-bewerking voor motorfietsonderdelen: Precisie & Duurzaamheid