



Excellentie in Koolstofvezelproductie Garanderen: Sleutel Kwaliteitscontrole Strategieën en Oplossingen
Het productieproces van koolstofvezel is complex en uitdagend. Procesvariabelen zoals tijd, temperatuur, gasstroom en chemische samenstelling moeten tijdens elke fase van de productie nauwgezet worden gemonitord.
In dit artikel informeren wij u over het sturen van het volledige productieproces vanuit de volgende drie aspecten:
- Kernpunten van productiegrondstoffen
- Hoe goede koolstofvezelonderdelen te maken, en
- Welke problemen kunnen optreden en hoe ze op te lossen.
Na doorname van dit artikel bent u in staat om het volledige productieproces te monitoren en te weten op welke details u zich moet richten om de beste koolstofvezelproducten met hoge efficiëntie te produceren.
1. Hoe goede grondstoffen te produceren?
Om goede producten te maken, moeten alle fabricanten allereerst goede grondstoffen kiezen en zich vervolgens richten op de nieuwste technologie. De onderstaande paragrafen geven u advies.
1.1 Gebruik hoogwaardig PAN
Hoogwaardig PAN is de primaire voorwaarde voor de productie van hoogpresterende koolstofvezel.
Precursorvezel met hoge zuiverheid, hoge sterkte, goede verdichting en glad oppervlak zijn het primaire materiaal voor het produceren van hoogpresterende koolstofvezel.
Koolstofvezelproductie moet beginnen bij het polymerisatiemonomer van de precursorvezel, wiens kwaliteit zowel de eigenschappen van de koolstofvezel als de productiekosten bepaalt.
1.2 Onzuiverheden minimaliseren
Het minimaliseren van onzuiverheden is een fundamentele maatregel om de treksterkte van koolstofvezel te verbeteren, wat ook een heet onderwerp is voor onderzoekers. In zekere zin is het proces van sterktetoename essentieel een proces van onzuiverheidsreductie.
1.3 Pre-oxidatietijd verkorten
In het pre-oxidatieproces, onder de voorwaarde van homogenisatie waarborging, moet de pre-oxidatietijd zoveel mogelijk verkort worden, wat een richtingsprobleem is voor het verlagen van productiekosten.
1.4 Hoge temperatuur technologie en apparatuur
De verkoolingstemperatuur ligt doorgaans tussen 1.300 en 1.800 °C, en de grafitisatietemperatuur ligt doorgaans tussen 2.500 en 3.000 °C.
Wanneer de apparatuur continu op dergelijke hoge temperaturen moet werken, is het bijzonder belangrijk om te focussen op de nieuwste hoge-temperatuurtechnologie, zoals golftechnologie, plasmatechnologie en inductieverhittingstechnologie onder inerte gasbescherming en anaërobe omstandigheden.
2. Hoe koolstofvezelonderdelen te maken?
Bij het maken van koolstofvezelonderdelen of producten leggen fabrikanten meestal koolstofvezels in verschillende richtingen en in verschillende lagen om een onderdeelvorm te vormen.
Vervolgens wordt de koolstofvezel onder een bepaalde druk en temperatuur uitgehard. Er zijn doorgaans 4 verschillende methoden:
2.1 Handmatig leggen (Paste molding)
Handmatig leggen is een traditionele achteruitgang handmatige verwerkingsmethode.
De impregnatie wordt handmatig op de vorm aangebracht en vervolgens uitgehard. Het voordeel is dat het proces complexe onderdelen gemakkelijk kan produceren, en het is geschikt voor kleine series productie.
Maar het nadeel ligt in lage productie-efficiëntie, hoge arbeidsintensiteit en slechte dimensionele nauwkeurigheid.
2.2 HP-RTM
In dit proces wordt het koolstofvezelmateriaal in een gesloten vorm geplaatst. Vervolgens wordt hars in de vorm geïnjecteerd om onder vacuüm en druk een massief stuk te vormen. Dit proces heet hoge-druk injectie, wat redelijk ongekend is en extra apparatuurkosten kan besparen met computerbesturing.
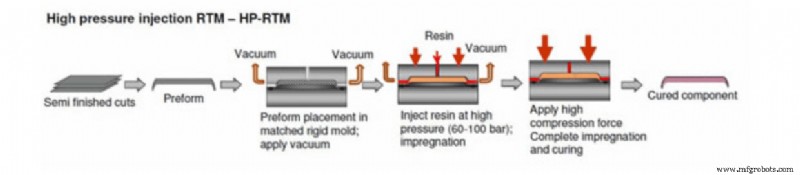
Hoge-druk injectie met hoge-temperatuur vormgeving kan gebruikt worden om integrale structurele onderdelen met grote afmetingen, complexe structuur en glad oppervlak te produceren.
Met het HP-RTM-proces is het verbruik van grondstoffen redelijk laag, en is de productkwaliteit stabiel, wat geschikt is voor grootschalige productie.
Daarnaast kan de injectie van hars de toxiciteit van vluchtige gassen voor mens en milieu tijdens het uithardingsproces van de hars sterk reduceren.
2.3 Nat Vormgeven (Wet Molding)
Nat vormgeven is een economische alternatief voor het HP-RTM-proces met een eenvoudiger proces en kortere cyclusduur, wat gebruikt kan worden om CFRP-onderdelen te produceren met lage driedimensionale complexiteit en groot oppervlak zoals daken, deuren, kapotten, bumpers, koffers, etc.
De voordelen zijn duidelijk: hars wordt snel in een open omgeving gecoat zonder gedwongen stroom van de hars in de vorm, wat leidt tot reductie van bellen.
Ook kunnen het coatingproces van de hars en het uithardingsproces van de componenten simultaan uitgevoerd worden. Als resultaat kan de productiecyclus worden verkort tot minder dan 180 seconden.
3. Welke problemen kunnen optreden en hoe op te lossen?
Hoewel u alle belangrijke stappen die we noemden in overweging hebt genomen, zullen soms nog kleine problemen optreden. We moeten weten welke problemen er kunnen gebeuren, zodat we ze beter kunnen aanpakken met oplossingen.
Wanneer u harsaccumulatie en gedeeltelijke tekortkoming van materiaal vindt, moet u weten dat dit kan worden veroorzaakt door verkeerde uniformiteit van hulpmaterialen of verkeerde verhouding voor epoxy.
Soms zijn het productontwerp en vormontwerp echt slecht, en moet u de producten of vormen optimaliseren.
De oorzaken van problemen zijn verschillend, dus onthoud om ze af te handelen volgens de specifieke situatie.
Dit was alles over de kwaliteitscontrole van koolstofvezel, en wij hopen dat het nuttig is. Aarzel niet om een reactie te achterlaten als u vragen heeft.
Let op: Wij bezitten niet de rechten op de afbeeldingen in dit artikel. Neem contact op als deze aan u toebehoren, dan verwijderen wij ze zo snel mogelijk.
Productieproces
- Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Geavanceerde Automatiserings- en Besturingssystemen voor Sinterinstallaties
- Kwaliteitsbeheersing: Strategieën voor Consistent Excellentie
- Zonnepaneelkwaliteit: essentiële controlepunten voor optimale prestaties
- Productieprocessen begrijpen: definities, typen en kerncomponenten
- Epoxyhars Essentiële Rol in High-Performance Koolstofvezel Productie
- 5 Onverwachte Koolstofvezel Innovaties Die Modern Leven Herscheppen
- Aluminium vs. Koolstofvezel: Het Juiste Materiaal Kiezen voor Uw Productiesucces
- Composiet Engineering & Koolstofvezel: Hoe Geavanceerde Materialen Moderne Infrastructuur Vormgeven
- Koolstofvezelproductie: Van Voorslopers Tot Premium Composieten