



Uw 3D-prints verbeteren: Bewezen technieken voor superieure oppervlakteafwerking
Het is geen geheim dat 3D-printprocessen geen spuitgiet-kwaliteit oppervlakteafwerkingen rechtstreeks van de printer produceren, maar er is goed nieuws. Technologieën bestaan om te helpen, en er zijn nieuwe ontwikkelingen constant. Naarmate na-verwerking minder handmatig en meer geautomatiseerd wordt, zullen de kosten van 3D-geprinte onderdalen dalen.
Ondersteuningsstructuurverwijdering—of in het geval van selectieve lasersintering (SLS) en Multi Jet Fusion (MJF), poederkoekverwijdering—is de eerste stap om geprinte onderdelen vrij te maken van de ondersteuningsstructuren die voor de bouw nodig zijn. Voor een snelle uitleg over hoe we nieuwe technologieën voor ondersteuningsverwijdering benutten, bekijk deze PolyJet case study. Eenmaal een onderdeel bevrijd is van zijn geprinte ondersteunende lagen, zijn er veel manieren om oppervlakteruwheid aan te pakken, afhankelijk van welk materiaal gebruikt werd. In sommige gevallen, kunt u beter af zijn het niet aan te pakken als het zinvol is voor uw toepassing.
Waarom gladde 3D-geprinte onderdelen in hoge vraag zijn
Waarom is gladmaken zo populair geworden? Veel redenen. Gladmaken kan:
- Esthetiek verbeteren
- Beter coating en verf of verf heching toestaan
- Hulp bieden bij chemische weerstand
- Duurzaamheid verbeteren
- Porositeit verminderen, oppervlakken afdichten voor makkelijkere reiniging en sterilisatie
- Oppervlakte defecten elimineren die zwakke of falende punten kunnen worden
- Wrijvingseffecten minimaliseren
- Leidingverbetering
- Waterweerstand verbeteren
- Spuitgiet-achtige oppervlakken op additieve onderdelen creëren
Dit is bij geen betekenis een uitgebreide lijst, maar misschien geeft het u enkele overwegingen bij het evalueren van uw onderdeeltextuur.
Oppervlakteruwheid meten
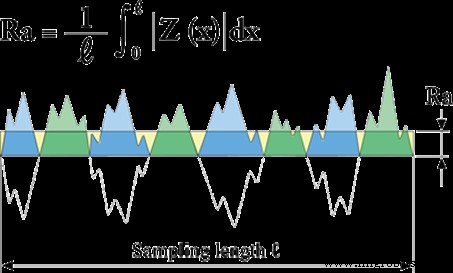
De meest gebruikte maat voor oppervlakteruwheid is Ra, of de gemiddelde ruwheid tussen een ruwheidsprofiel en de gemiddelde lijn. Ra is de afwijking van het ideale oppervlaktevlak gemeten in micro-inches of micrometers. Een grotere Ra-eenheid staat voor een ruwer oppervlak. Bijvoorbeeld, vaak worden selectieve lasersintering en Multi Jet Fusion 3D-printoppervlakken vergeleken met een suikerklootje of een paar blauwe jeans.
Voor de meeste ingenieurs is het vaststellen van een bovengrens voor oppervlakteruwheid vereist omdat het over het algemeen niet wenselijk is voor mechanische toepassing of esthetische redenen. Soms worden Ra-specificaties gebruikt wanneer human factors engineering "grip" op een handvat of touchpad vereist, bijvoorbeeld. Voor een diepere duik in oppervlakteruwheidsparameters, bekijk ISO 25178.
Als u problemen heeft uw gids te krijgen, klik hier om te downloaden.
FDM onderdelen gladmaken
 Het fused deposition modeling (FDM) proces creëert oneffenmäßige lagen tijdens de print. Er zijn nogal wat opties: Huidige gladmaakmethoden omvatten:
- Schuren
- Gaten vullen
- Polijsten
- Schilderen
- Damp gladmaken
- Dippen
- Epoxy coating
- Metaal platering
Elke methode heeft een specifiek effect op onderdeeltoleranties, dus wees er zeker van dat u eventuele afwegingen begrijpt voordat u een van deze gladmaakprocessen initieert.
Stereolithografie onderdelen gladmaken
Het stereolithografie (SLA) proces creëert een veel gladder oppervlak recht van de printer vergeleken met FDM omdat het niet vertrouwt op een filament-gebaseerde benadering. Twee veelvoorkomende methoden voor het gladmaken van SLA-onderdelen omvatten handmatig schuren en media straal. Media straal kan gedaan worden met zand, korrel, of keramische kralen. Vaak is handmatig schuren of een combinatie van beide methoden vereist om een uniforme textuur te bereiken, en circulaire schuurbewegingen werken het beste. Om een hogere polis te bereiken, gebruik een hoog-korrel schuurpapier.
Selectieve lasersintering (SLS) en Multi Jet Fusion onderdelen gladmaken
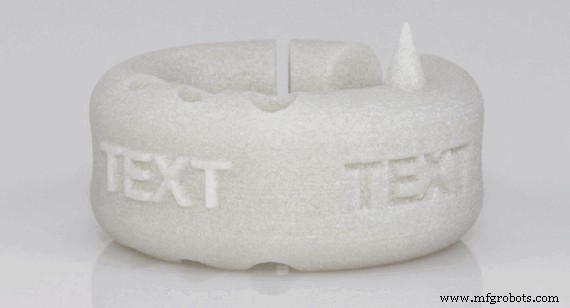
Poeder-gebaseerde printprocessen zoals SLS en MJF kunnen handmatig schuren benutten voor functionele toepassingen. Echter, we hebben gevonden dat schuurpapier deze oppervlakken niet helemaal glad maakt tot ons niveau van scrutinie, zelfs met hoge korrel papier, vooral als een verftoepassing vereist is. Het resultaat kan voelen gladder, maar de textuur verandert meer in een fluwelen-achtig oppervlak. Het is geen 1:1 vergelijking met de manier waarop SLA-onderdelen schuren. Echt gladmaken van deze materialen wordt het beste bereikt met frezen.
Nylon en TPU onderdelen vertrouwen ook op additionele technieken zoals chemische of damp gladmaking om het oppervlak essentieel in een uniforme textuur te smelten. Deze methode wordt wijdverspreid. We verfven onze MJF-onderdelen altijd zwart om een uniforme esthetische uitstraling te creëren. Als u een glad geschilderd SLS of MJF onderdeel wilt, is het best om te beginnen met een zware laag primer om het materiaal te verzegelen. De primer kan uitgevlakt worden voordat de verftoepassing plaatsvindt.
Metaal 3D-geprinte onderdelen gladmaken
Of u nu print of freest metaalonderdelen, gladde oppervlakken worden verwacht. Met additieve productie, is na-print frezen een manier om die ruwe randen af te halen. Andere mogelijkheden omvatten:
- Shot peening het hele onderdeel, of u kunt specifieke regio's van het onderdeel polijsten of burnishen
- Elektrochemische polijsten of etsen
- Trillingsafwerking, tumblen en centrifugale afwerking zijn ook goede manieren om oppervlakken glad te maken. Net als media straal en shot peening, werken deze processen goed voor het afwerken van externe oppervlakken, maar toegang tot interne oppervlakken en kanalen kan uitdagend zijn.
- Abrasieve stroomfrezen (ook bekend als extrude hone) voor interne wandgladheid. Dit gebruikt een abrasief medium dat essentieel interne paden erozeert en ontgrat.
- Isotrope superfijnafwerking, die trilling en polijsten gebruikt om het onderdeel een spiegel-achtige afwerking te geven
Het moet worden opgemerkt dat er enkele gevallen zijn waar ruwe oppervlakken en het maximaliseren van het algehele oppervlaktegebied integraal zijn aan een onderdeelontwerp. Een van de meest geciteerde voorbeelden is een structurele implantaat dat osteointegratie (botgroei in een implantaat) vereist om zijn functie te bereiken. Stryker is één bedrijf dat pioniert in wat additieve poreuze implantaatontwerpen kunnen bereiken.
Het controleren van de oppervlakteafwerking van additieve onderdelen en het automatiseren van het proces zijn beide razendsnel aan het vooruitgang boeken en we zijn opgewonden om te zien welke additionele processen in de komende vijf jaar opgang zullen nemen. Voor een zakgids, bekijk onze 3D-print Oppervlakteafwerkingsgids om uitvergrote voorbeelden van onderdelen en oppervlakteafwerkingen te zien die we kunnen produceren met elk van onze 3D-printtechnologieën.
Industriële technologie
- Aluminium zandgieten: technieken voor superieure oppervlakteafwerking
- Hoe 3D-printen de luchtvaart gerevolutioneerd heeft: van prototyping tot on-board onderdelen
- Voedselproductie verbeteren: Bewezen strategieën voor superieure kwaliteit & consistentie
- Productie Verhogen: Machine Operator Efficiëntie Meten & Verbeteren
- Tool Wear Management onder de knie: CNC-bewerkingskwaliteit en levensduur verbeteren
- Hoe productiekwaliteit te boosten: bewezen strategieën voor efficiëntie & concurrentievermogen
- Kwaliteitsdocumentatie inzetten voor hogere productie-efficiëntie
- Industriële Productiviteit & Kwaliteit Verhogen: Bewijste Strategieën voor Productiesucces
- Hurco's Select Surface Finish Quality (SFQ) beheersen voor superieure bewerking
- Onderdelen Verbeteren met 3D-Geprinte Roosterstructuren
- Machinenauwkeurigheid verbeteren voor precisiefabricage