



3D-Print Oriëntatie Optimaliseren: Sterkte, Nauwkeurigheid en Afwerking Verbeteren
Het kan alsof het een no-brainer is om te kiezen voor de oriëntatie die de minimale z-hoogte biedt, en dus de snelste bouwtijd. Maar, oriëntatie uitsluitend voor z-hoogte te kiezen, maakt niet altijd de meeste zin in termen van uw onderdeelvereisten. Er zijn een paar andere technische factoren die in spel komen bij het denken over onderdeeloriëntatie voor 3D-printen. Wanneer u denkt over onderdeeloriëntatie voor 3D-printen — specifiek stereolithografie (SLA) — denk aan een potlood. Wat zou het kosten om dit potlood laag-voor-laag horizontaal of verticaal te 3D-printen? Horizontaal doen zou minder tijd kosten, omdat het plat ligt op zijn zijde, en verticaal printen zou aanzienlijk langer duren, omdat het staande hoogte heeft en meer getekende lagen gestapeld sequentieel één op de andere vereist. Horizontaal printen zou ook meer ondersteuningsstructuren vereisen vergeleken met verticaal printen van het potlood, en die zouden extra tijd vereisen om te verwijderen om een afgerond onderdeel te bereiken. Dus, uw oriëntatieselectie kan neerkomen op sterkte-eisen of oppervlakteafwerkingsvereisten voor uw potlood, en u wilt misschien uw onderdeel zelfs onder een hoek oriënteren. Er zijn een handjevol overwegingen bij het selecteren van stereolithografie bouworïentatie. Laten we erin duiken!
3D-Geprinte Onderdeeloriëntatie Voor Sterkte
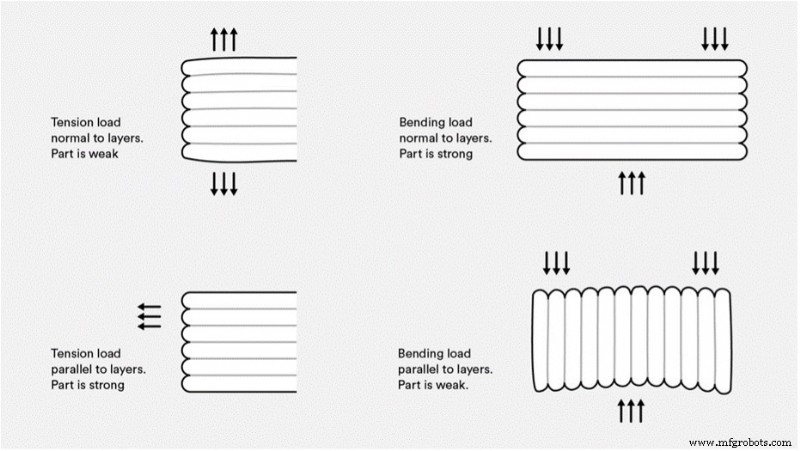
Laten we eerst kijken naar een snelle illustratie die de algemene implicaties van 3D-print laagopbouw en externe onderdeelkrachten op onderdelen uitlegt. Wanneer trekkrachten normaal, of loodrecht, op de lagen zijn, neigt onderdeelzwakte te voorkomen. Wanneer trekkrachten parallel, of in lijn met de lagen, is het onderdeel sterker. Wanneer krachten normaal op de lagen zijn, is het onderdeel doorgaans in staat meer compressie te accommoderen dan als krachten in lijn met de lagen zijn. Twee uitgangspunten gelden:
- Print in een oriëntatie zodat de lagen uitgelijnd zijn met de as waar trekkrachten het hoogst zijn en
- Print in een oriëntatie zodat de lagen de as snijden waar compressiekrachten het hoogst zijn
In het theoretische geval van het potlood, zal een horizontale bouworïentatie waarschijnlijk werken om rekening te houden met de trek- en buigkrachten die het potlood zal tegenkomen tijdens gebruik. Let op dat deze richtlijnen altijd gelden voor Fused Deposition Modeling (FDM) onderdelen. SLA-onderdelen vertonen veel minder anisotropie dan FDM-onderdelen omdat lagen chemisch gebonden zijn, en de resolutie die met SLA bereikt wordt, is veel hoger dan met FDM. Echter, thermohardende materialen kunnen enige extra gedachte om onderdeeloriëntatie te maximaliseren voor de sterkt van kritieke onderdeelkenmerken vereisen.
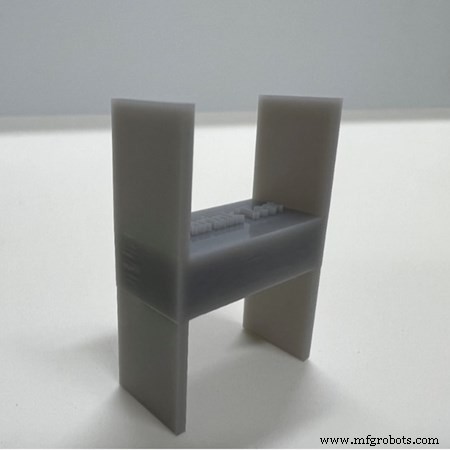
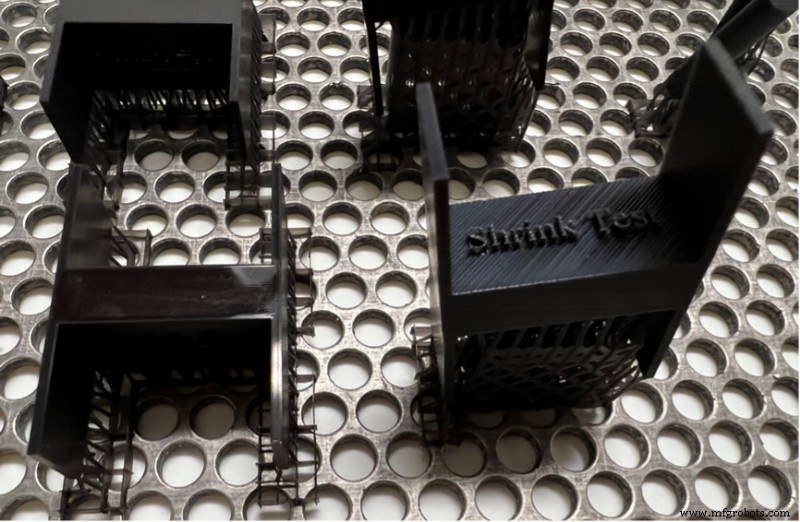
Differentiele krimp is aanwezig in een 3D-geprint onderdeel dat georiënteerd was zoals hierboven getoond. De snelle overgang van klein naar groot dwarsdoorsnedegebied veroorzaakte krimp op dit onderdeel.
Oriënteren Om Differentiele Krimp Te Vermijden
In het algemeen, hoe meer oneffen verdeling van materiaal er in een onderdeel is, hoe meer het geneigd is om slachtoffer te vallen van een fenomeen bekend als differentiele krimp. Bepaalde onderdeelgeometrieën en -groottes zijn inherent meer geneigd om te krimpen omdat ze geen adequate ondersteuning van de voorafgaande lagen materiaal bevatten. Om dit te illustreren, denk aan een hoofdletter "H". Wanneer de dwarsbalksectie laag-voor-laag in het midden verschijnt, neigt het de ondersteunende poten naar binnen te trekken, wat ertoe leidt dat het onderdeel nabij de onderkant boogt. Om differentiele krimp te voorkomen, zijn er een paar opties. Vaak bouwen we SLA-onderdelen onder een hoek om het oppervlaktegebied te reduceren, en dus de algehele stress die voor elke laag ontdekt wordt. Dit helpt ook de dimensionele nauwkeurigheid en tolerantie van het onderdeel te vergroten. Daarnaast bouwen we onderdelen liggend neer zodat elke gevormde laag hetzelfde oppervlaktegebied is als de laag eronder, en er geen grote dwarsdoorsnede wisselingen zijn. Wanneer dimensiekritieke of hoge-resolutie onderdeelkenmerken vereist zijn, adviseren we dat onderdelen georiënteerd worden om die kenmerken op het opwaarts gerichte oppervlak van het onderdeel te positioneren. Houd er rekening mee dat het bouwen van onderdelen onder een hoek kan resulteren in onderdelen met niet-ideale oppervlakteafwerking als cosmetica cruciaal zijn.
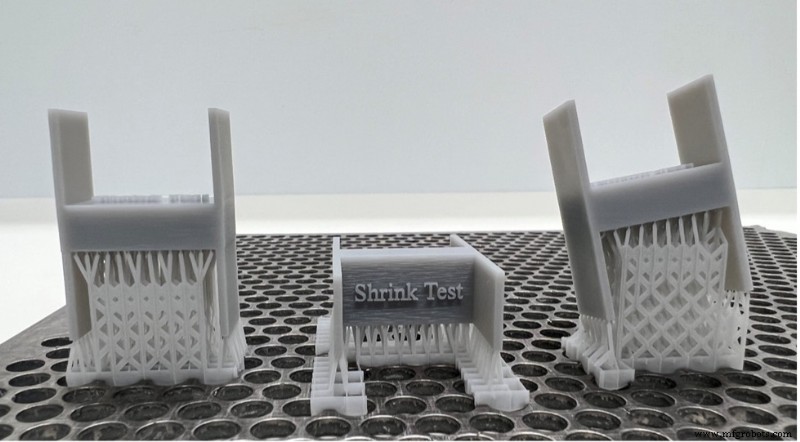
Differentiele krimp kan vermeden worden door te oriënteren om kleine naar grote dwarsdoorsnede veranderingen op het onderdeel te elimineren (hierboven getoond) of door het onderdeel onder een hoek te oriënteren (rechts getoond).
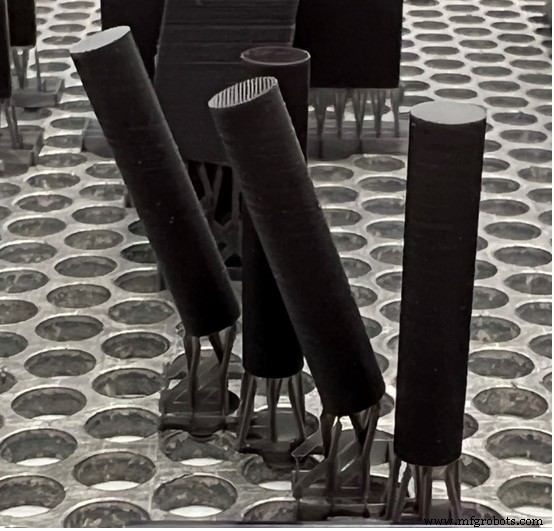
Als gladde, cosmetische kenmerken het doel zijn, bouw onderdelen verticaal. Bouwen onder een hoek zal zichtbare laaglijnen veroorzaken zoals getoond op de gebogen cylinder.
Oriënteren Om Gewenste Oppervlakteafwerking Te Bereiken
Als het belangrijk is voor uw onderdeel om een cosmetische afwerking te hebben voor gebruik op een beurs of op display, zullen we het onderdeel geneigd zijn plat te bouwen en niet onder een hoek. Enige kritieke kenmerken zouden opwaarts moeten wijzen, aangezien de bovenste oppervlakken glad zullen zijn en meer geneigd tot dimensionale nauwkeurigheid. Aan de andere kant, als uw onderdeel naar beneden gericht gebouwd wordt, zouden ondersteuningsstructuren die verwijderd en gestraald moeten worden, elk glans effect elimineren.
Het glans effect wordt getoond op de "H" die plat liggend gebouwd werd. De "H" die onder een hoek gebouwd werd, benadrukt laaglijnen en de visuele effecten die ze op tekst kunnen hebben.
Als een rule of thumb, kan ons team een andere oriëntatie kiezen om u het beste kwaliteitsonderdeel te bieden. Een belangrijk ding om in gedachten te houden is dat als u geen gewenste onderdeeloriëntatie specificeren (horizontaal vs. verticaal), we automatisch de oriëntatie zullen kiezen om de snelst mogelijke bouwtijd te halen. Ons laten weten welke aspecten het meest vitaal zijn voor uw 3D-geprinte onderdelen helpt ons bepalen hoe het beste uw onderdeel te oriënteren tijdens het bouwproces. Over het algemeen is de grootste les dat als u een specifieke behoefte heeft voor een 3D-geprint onderdeel, of het nu kritieke kenmerken, kostenoverweging of een specifiek gewenste oppervlakteafwerking is, zeker te maken dat u ons team van ingenieurs van tevoren laat weten zodat we ervoor kunnen zorgen dat uw onderdeel aan uw specifieke doelen voldoet.
Industriële technologie
- Aluminium zandgieten: technieken voor superieure oppervlakteafwerking
- 3D-printen: Een Hoeksteen van Industrie 4.0
- Krimpen Voorkomen bij 3D-geprinte Delen: Expert Ontwerp Tips
- 3D-Printen Uitgelegd: Typen, Processen en Hoe Het Werkt
- Lasporositeit begrijpen: oorzaken, detectie en preventietechnieken
- De juiste PCB-oppervlakteafwerking kiezen: HASL, OSP en ENIG uitgelegd
- De Juiste Prototypemethode Kiezen: CNC-bewerking vs. 3D-printen voor Mechanische Onderdelen
- Draadefficiëntie en onderdeelkwaliteit verhogen: Expert strategieën & gereedschapsselectie
- Hoe 3D-printen Machining en Industieel Ontwerp Revolutioneert
- Versterking IIoT Asset Tracking: Bewezen Beveiligingspraktijken
- 3D-printen & Prototyping bij Mar‑Bal: Composite innovatie versnellen