



Tool Wear Management onder de knie: CNC-bewerkingskwaliteit en levensduur verbeteren
In CNC-bewerking is de realiteit dat metaal tegen metaal resulteert in toolslijtage. Metaalsnijden, slijpen, boren, draaien en andere taken maken allemaal deel uit van bewerking. En aangezien al deze activiteiten "metaal-op-metaal" zijn, moet op een gegeven moment iets geven.
Deze "give" komt in de vorm van toolslijtage, waarbij reguliere operatie betekent dat tools over tijd oppervlak, scherpte en temperatuur verliezen. Als apparatuur en processen worden gemonitord en geoptimaliseerd, is deze slijtage gradueel en voorspelbaar. Als niet, kan toolslijtage leiden tot deelkwaliteitsproblemen en gebroken tools.
Definitie van Tool Wear
Tool wear is de graduele afbraak van machine-tools als gevolg van snijoperaties, uiteindelijk leidend tot tool-falen.
Omdat tools en werkstukken in constant contact zijn met extreme wrijving en wrijving, raken tools over tijd gestrest. Deze stress is het resultaat van metaal-op-metaal contact en hoge spanning en druk. Het is ook onderworpen aan zeer hoge temperaturen.
Falen van tools door toolslijtage is typisch, maar kan worden geanalyseerd en aangepakt met tool monitoring. De slijtage treedt over het algemeen over tijd op en is een gradueel falen in een cumulatief proces dat de toollevensduur beïnvloedt. Tool wear zal ook variëren afhankelijk van toolvorm, diepte, snijvloeistof en snijsnelheid. Dit beïnvloedt de scherpte en effectiviteit van de tool en betekent dat sommige tools subtiel de vorm kunnen veranderen.
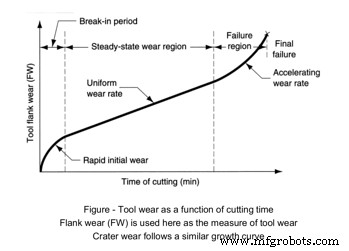 Bron
Typen Tool Wear
Tool wear hangt af van veel variabelen. Type apparatuur, hardheid van grondstof, aantal operaties uitgevoerd op het deel, kracht toegepast voor elke taak, en andere variabelen zullen bijdragen aan toolslijtage. Vanwege deze variabelen zal toolslijtage veel vormen aannemen, waaronder:
Abrasieve Slijtage
Afhankelijk van eindgebruik, zal metaal grondstof in werkstukken die in CNC-bewerking gebruikt worden, variëren in zuiverheid. Wanneer onzuiverheden bestaan, kunnen ze resulteren in een opbouw van randfragmenten. Deze fragmenten kunnen de tool afslijten, wat de scherpte en effectiviteit over tijd vermindert. Abrasie is een mechanische vorm van slijtage die het meest voorkomt bij lage spindelsnelheid.
Flank Wear
Flank wear treedt parallel aan de snijrand op en kan resulteren in snijrandfalen. Naarmate werkstukken abrasieve en adhesieve slijtage ondervinden, vormen hoge temperaturen en beïnvloeden de tool en prestatiekenmerken van het werkstuk. Naarmate flank wear toeneemt, moet de snijsnelheid ook worden verhoogd.
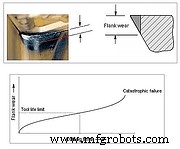 Bron
Krater Slijtage
Als tools het werkvlak met hoge snelheid beïnvloeden, vormen chips en beschadigen het rake-vlak van de tool. Deze chipstroom over het vlak laat een kuiltje, of krater, als een litteken achter. De vorming van krater is een typisch type toolslijtage dat de toolkwaliteit niet hoeft te beïnvloeden tenzij het de snijvlak direct deformeert. Krater slijtage treedt over het algemeen in de buurt van de snijrand op.
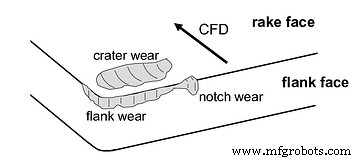 Bron
Adhesie Slijtage
Omdat tools en werkstukwrijving hoge temperaturen veroorzaken, kan adhesie slijtage optreden. Hier kunnen chips die over het vlak van de tool stromen, binden met het toolvlak zelf, als een spot-las effect. Dit kan ook de dimensionale nauwkeurigheid van het werkstuk zelf beïnvloeden. Adhesie slijtage kan vaker optreden als de verkeerde vloeistof of verkeerde hoeveelheid vloeistof wordt gebruikt.
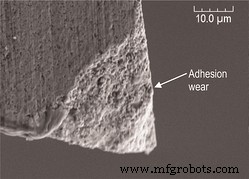 Bron
Toolslijtage identificeren
Het detecteren van toolslijtage kan handmatig worden gedaan door observatie van freeswerkers en operators of op geautomatiseerde wijze, met een tool monitoring systeem. Historisch werd toolslijtage alleen geïdentificeerd nadat de impact was opgemerkt, zoals de realisatie dat de tool slechte kwaliteitsdelen produceert. Echter, met de ontwikkeling van geautomatiseerde softwareoplossingen, zijn stakeholders beter in staat om toolslijtage en tool-falen zo snel mogelijk te identificeren, of zelfs te voorspellen en te voorkomen dat het helemaal gebeurt. Enkele van de benaderingen voor het detecteren van toolslijtage zijn:
1. Uitspringen
Uitspringen treedt op op het snijvlak en creëert een ruwe of beschadigde snijrand. Het kan het resultaat zijn van een onjuiste machine-instelling of omdat de toolhouder niet correct bevestigd is. Dit kan ook optreden bij grotere werkstukken waar chips een halve draai kunnen worden meegenomen voordat ze door vloeistof worden beïnvloed.
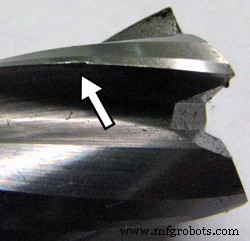 Bron
2. Thermische Scheuring
CNC-gefreeste stukken genereren overmatige hitte tussen de tool en het werkstuk. Het managen van deze hitte zorgt voor de juiste snelheid, juiste tool-instelling voor toolhouders, en het juiste hoeveelheid vloeistof. Als de gegenereerde hitte te hoog of te laag is, of als temperatuurschommelingen snel schommelen van snede tot snede, kan dit de prestatiekenmerken van het werkstukmetaal beïnvloeden. Dit kan de vorming van scheuren veroorzaken die gelijkmatig verdeeld zijn en loodrecht op de draaitool's snijrand.
3. Breuk
Soms kunnen de verhoogde snijkrachten tussen de tool en het werkstuk te groot zijn om te overwinnen. Deze kracht veroorzaakt de plotselinge en complete verlies van de tool en schade aan het werkstuk en misschien de machine zelf. Oorzaken voor een breuk kunnen liggen in instellingen voor snijdiepte, snelheid, of voeding van materiaal. Hotspots langs het werkstuk kunnen ook breuk veroorzaken door de tool te verduistern tot het faalt. Het voorkomen van toolbreuk vermijdt veiligheidszorgen en vermijdt downtime-gebeurtenissen.
4. Kerfvorming
Wanneer de tool contact maakt met de schouder van het werkstuk, kan het wrijven van de twee stukken een chemische reactie op de tool creëren. Het resultaat creëert zowel abrasie als adhesie en kan leiden tot flank wear. Als de slijtage excessief is, kan het leiden tot complete tool-falen.
5. Plastische Deformatie
Plastische deformatie is een thermisch probleem wanneer het materiaal in de snijtool verzacht. Als het werkstukmateriaalgraad hoger is dan de tool's, kan de tool de vorm veranderen of scherpte verliezen. Deze schade kan worden vermeden door de toolhardheid in relatie tot de materiaalhardheid en zijn inherent prestatiekenmerken te begrijpen.
6. Falen
Falen treedt op wanneer de tool breekt of helemaal scheurt. Het voorkomen van toolbreuk en zelfs catastrofaal falen is mogelijk door de juiste snelheidsinstellingen, snijdiepte en kracht te garanderen. Het vereist ook het gebruik van de juiste vloeistof. Falen kan ook worden gedetecteerd wanneer abnormale trilling of geluid aanwezig is, wat wijst op een toolhouder of instelling buiten specificatie.
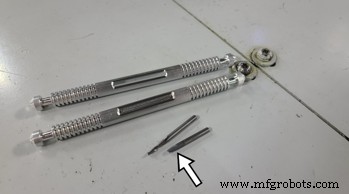
7. Opgebouwde Rand
Verschillende metaal grondstoffen voor werkstukken kunnen verschillende prestatiekenmerken hebben. Ze kunnen zachter of harder zijn afhankelijk van het metaal. Als het metaal zachter is, kan een annealingseffect optreden waar het zachte, half gesmolten metaal aan het snijtool hecht. Als de rand te veel opbouwt, kan de tool falen. Juiste snelheid en vloeistof kunnen dit probleem reduceren of elimineren.
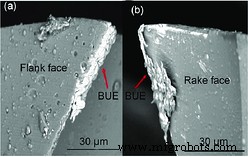 BUE (Built-up Edge) voorbeelden op vlakken van tool. (Bron)
Tool Wear Effecten
Wanneer tools het einde van hun levenscyclus benaderen, of wanneer een gebeurtenis ze heeft beïnvloed, kan de slijtage op de tool specifieke slijtage-effecten creëren. Deze effecten beïnvloeden de kwaliteit van de geproduceerde delen, de efficiëntie van de apparatuur, of de downtime geassocieerd met operator-interventie. Het belang van het begrijpen van de effecten van toolslijtage is dat ze kunnen worden gebruikt om drempels en algoritmen te ontwikkelen voor het detecteren en voorkomen van toolslijtage in de toekomst.
Tool wear effecten kunnen omvatten:
Verhoogde Snijkracht
Naarmate toolslijtage opbouwt, kan verhoogde snijkracht nodig zijn om te compenseren. Er zullen acceptabele tolerantie-toenames zijn voor zowel de tool als het werkstuk. Maar als de slijtage significant is, kan de kracht de acceptabele tolerantie overschrijden en vereisen te veranderen.
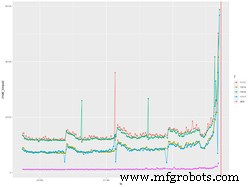
Verhoogde Snijtemperatuur
Metaal-op-metaal wrijving van snijden, boren en andere taken binnen de CNC-machine zal altijd hoge temperaturen creëren. Als de snijvloeistof te laag is of niet het juiste type, kan een hogere temperatuur resulteren. Temperatuur kan ook stijgen als de snijdiepte te zwaar is of als de voeding te hoog is. Ten slotte kan hogere snelheid ook bijdragen aan nog meer hitte.
Verminderde Nauwkeurigheid van Geproduceerde Delen
Naarmate slijtage optreedt, daalt de nauwkeurigheid van het deel. Er zullen acceptabele toleranties zijn voor elk werkstuk. Maar een enkel type toolslijtage kan toenemen tot het punt dat het deel out-of-spec is voor die snijactiviteit, wat verlies van het deel veroorzaakt. Meerdere typen slijtage kunnen samenvallen, wat de deformatie en daarmee de nauwkeurigheid van het deel in cascades verergeren. Dit kan een groot kwaliteitsprobleem creëren omdat delen ofwel geschropt of hersmeed moeten worden. Effectief managen van toolslijtage en begrijpen wanneer falen zal optreden is een belangrijk onderdeel van het handhaven van hoge kwaliteit op een efficiënte manier.
Verminderde Toollevensduur
Verschillende typen toolslijtage, de differentiële hardheid tussen tooling en werkstuk, en herhaald hoge tot lage temperaturen kunnen verminderde toollevensduur veroorzaken. Deze factoren kunnen worden beheerd op basis van ervaring en training en de kennis van een operator van het werkstuk en toolmateriaal. Maar ze kunnen ook worden gemonitord door geavanceerde tool monitoring software van MachineMetrics. Verminderde toollevensduur is een controleerbaar issue met de juiste geautomatiseerde monitoring op zijn plaats.
Slechte Oppervlakteafwerking
Hoe kritischer de toolslijtage, des te groter de impact op de oppervlakteafwerking. Stompe tools kunnen oneffen of getande snijvlakken op het werkstuk veroorzaken. En boren of snijden kan oppervlakte-opbouw of toename in slijtage-land veroorzaken, wat bijdraagt aan uitspringen en kratering, wat de oppervlakteafwerking beïnvloedt. Vooral in hoge precisie bewerking, kan dit ernstige kwaliteitsproblemen ontwikkelen, wat betekent dat stukken ofwel hersmeed of geschropt moeten worden.
Economie van Snijoperaties
Snijden en bewerken zijn dure productietechnologieën. De hoge kosten van apparatuur, operatortraining, hoogwaardige tooling, en juiste materiaalselectie van werkstuk grondstof kunnen worden beïnvloed door toolslijtage. Elke levensduurreductie van een tool en elk geschropt werkstuk voegt kosten toe aan de run en verlaagt winstmarge. En versleten tools zijn ook een gevaar voor de operator en machine, met het risico op nog hogere reparatiekosten.
6 Methoden voor het Reduceren van Tool Wear
1. Waarschuwingssignalen herkennen
Versleten tools zullen in veel maar niet alle gevallen observeerbaar en voorspelbaar gedrag vertonen. Temperatuurverhoogde snijkracht en andere slijtagefactoren kunnen tekenen creëren die zich manifesteren als trilling of geluid. Het leren van deze tekens kan operators helpen aan te passen om slijtage te reduceren.
2. Typen Tool Wear herkennen
Zoals hierboven besproken, zijn er veel typen toolslijtage. Sommige zijn mechanisch; andere kunnen worden gecreëerd door apparatuurinstellingen of operatorfout. En sommige, zoals temperatuurmanagement, vereisen een gekwetste dans om de beste omgeving te creëren om slijtage te reduceren. Het is cruciaal dat operators de typen toolslijtage kennen en dat elk door verschillende omstandigheden kan worden veroorzaakt die alleen of in combinatie optreden.
3. Attent zijn voor Temperatuur Effecten
Hoge temperatuur in een metaal-op-metaal bewerkingsproces is onvermijdelijk. Maar temperatuurmanagement is cruciaal. Als correct gedaan, wordt de meeste hitte verwijderd met de chip afvliegen.
4. Juiste Koelvloeistof Gebruiken
Met zoveel hitte die wordt overgedragen van de chip afvliegen, moet het juiste type en hoeveelheid snijvloeistof worden gebruikt om de chips te verwijderen en de overmaat aan hitte weg te leiden. Het begrijpen van het materiaal van het werkstuk en tool en de specificaties, snelheid en voedsnelheid zal de toedieningssnelheid van koelvloeistof tijdens snijden bepalen.
5. Het Materiaal van het Werkstuk Overwegen
Metalen hebben uiteenlopende prestatiekenmerken. Geharde metalen kunnen grotere temperatuur creëren en meer kracht vereisen, terwijl zachtere metalen met lagere smeltpunten een hogere opgebouwde rand kunnen hebben. Het kennen van de prestatiekenmerken van de grondstof, de kwaliteit en kenmerken van de tool, en zelfs de leeftijd en mogelijkheden van de machine kan u helpen de juiste tool voor het juiste metaal te kiezen.
6. De Tool Afstemmen op de Taak
Toolselectie is cruciaal en moet scherpte, toolgeometrie, coating en functionele overwegingen omvatten. Deze selectie vereist ook begrip van apparatuurtypen en leeftijd en toolhoudingmogelijkheden, afhankelijk van grondstof.
Hoe deze methodes toe te passen met MachineMetrics Tool Monitoring
Traditioneel was toolslijtage ervaringsgebaseerd. In een bewerkingsoperatie moesten operators jarenlang trainen om te leren door "gevoel" en observatie wanneer een tool excessieve slijtage ondervond. En veel instellingen en parameters werden experimenteel bepaald of simpelweg geaccepteerd op basis van schema's geleverd door machine tool OEM's. Maar deze benadering is hoogst onnauwkeurig, wat resulteert in slechte kwaliteit delen, onbenutte toollevensduur, en excessieve downtime.
Gelukkig kan het reduceren en managen van toolslijtage snel en efficiënt geautomatiseerd worden met MachineMetrics Tool Monitoring systeem. Instellingen kunnen worden gemonitord tot een graad niet mogelijk met menselijke interventie, en variaties worden gerapporteerd via intuïtieve dashboards die machinecondities accurate weergeven. MachineMetrics kan zelfs de frequentie van signalen binnen de machine analyseren om tool-falen te voorspellen.
De inzichten en analyses die door de software worden geboden, kunnen directe voordelen leveren voor het optimaliseren van processen, het aanpakken van ongedetecteerde problemen, en het voorschrijven van oplossingen om kosten te verlagen, kwaliteit te verhogen en capaciteit op te schalen. Om te ontdekken hoe MachineMetrics oplossingen kan leveren om u te helpen toolslijtage te managen en controleren en het beste uit uw tooling en apparatuur te halen, boek vandaag nog een demo.
Tool-falen voorspellen en voorkomen: Een Case Study met BC Machining
BC Machining, een fabrikant van geproduceerde metalen delen, produceerde dergelijke grote hoeveelheden schroot dat ze gedwongen waren hun machines op 200% capaciteit te laten draaien om hun productiedoelen te halen. Zonder inzicht in wanneer tools versleten waren of bijna braken, liep BC Machining aanzienlijke kosten op door schroot te produceren en gebroken tooling te vervangen.
Om schrootproductie te voorkomen en toollevensduur te maximaliseren, gingen ze een partnership aan met MachineMetrics. Lees onze case study om te leren hoe BC Machining schroot van toolslijtage vrijwel uitschakelde, hun changeover-tijden aanzienlijk verminderde, en $72k per machine per jaar bespaarde. Lees de complete case study.
Industriële technologie
- Toolafwijking in CNC-bewerking begrijpen – oorzaken en effectieve reductiestrategieën
- Voedselproductie verbeteren: Bewezen strategieën voor superieure kwaliteit & consistentie
- Lasroken Begrijpen: Gevaren & Effectieve Reductie Strategieën
- Lassen Spatters: Oorzaken en Effectieve Reductietechnieken
- Machinebeschikbaarheid onder de knie krijgen: berekening en verbeterstrategieën
- Productiekosten verlagen door kwaliteit te verhogen: bewezen strategieën
- Kwaliteitsdocumentatie inzetten voor hogere productie-efficiëntie
- Fouten elimineren & productiekwaliteit verhogen met een effectief KMS
- Downtime verminderen, productiviteit verhogen: bewezen strategieën
- Industriële Productiviteit & Kwaliteit Verhogen: Bewijste Strategieën voor Productiesucces
- Consistente kwaliteit & tevreden klanten leveren in metaalfabricage