



Oppervlakteafwerking beheersen: Technieken om gefreesde onderdeelkwaliteit te verbeteren
Freesen van metaal of plastic speelt een grote rol in onderdeelproductie. In veel gevallen zijn gefreesde oppervlakteafwerkingen meer dan adequaat voor eindgebruikstoepassingen, maar omdat onderdeeloppervlakken gesneden worden, in plaats van gegoten of gevormd, moet de standaard (as-gefreesde) oppervlakteafwerking soms gewijzigd worden voor ofwel esthetische of functionele doeleinden. Dit kan ofwel meer precies frezen of het gebruik van secundaire processen vereisen.
Oppervlakteruwheid meten
De meest gebruikte maat voor oppervlakteruwheid is Ra, of gemiddelde oppervlakteruwheid. Het meet afwijking van het gemiddelde oppervlaktevlak in micro-inches. Bijvoorbeeld, het grove oppervlak van een gietijzeren braadpan heeft een Ra van ongeveer 2.000. Het ultra-gladde oppervlak van de Hubble Ruimtetelescoop spiegel is zo dicht bij nul als bereikt kan worden (hoewel een fout minder dan een-vijftigste van de grootte van een mensenhaar werd gevonden en wel reparatie vereistde). Gefreesde onderdelen neigen ertoe ergens tussen deze twee cijfers te vallen.
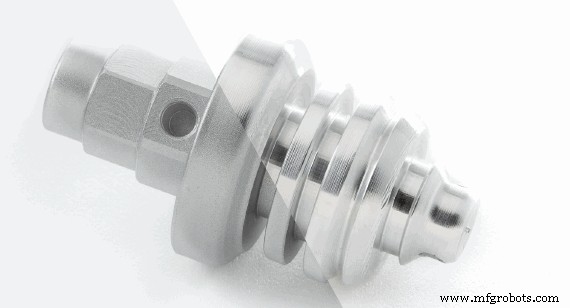
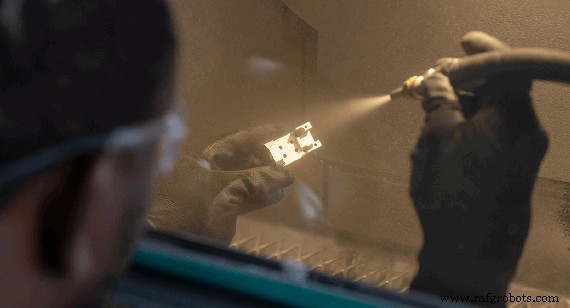
Soms is ruwheid op een gefreesd oppervlak acceptabel. Typisch voor esthetische redenen, wordt een ruwere-dan-gefreesde oppervlakteafwerking prefered. Een matte afwerking kan reflecties elimineren en is minder geneigd sporen te tonen. Maar matte afwerkingen kunnen niet bereikt worden door simpelweg te frezen. Voor dat heb u secundaire processen nodig zoals korrelstraalen of tumblen met een keramisch substraat.
Gladere oppervlakken
Er zijn verschillende manieren om een gladere oppervlakteafwerking op een gefreesd onderdeel te bereiken. De eerste factor in oppervlakteafwerking wordt bepaald door het freesproces zelf, wat u in staat stelt een balans te vinden tussen snelheid en gladheid. Als u uw onderdeel sneller nodig heeft, verwacht een Ra van 60 tot 65. Als u met een langere doorlooptijd kunt werken, daalt die cijfer tot een potentiële Ra van 32.
Wat kunt u van uw onderdelen verwachten? We breken (ontgraten) de randen op alle gefreesde onderdelen. Alle gefreesde kunststofonderdelen worden as-gefreesd gelaten, wat zichtbare freessporen kan achterlaten. Sommige metaalonderdelen, aan de andere kant, staan meer keuze toe. Het is belangrijk om te onthouden dat precisie-gefreesde onderdelen vaak scherpe randen hebben en met zorg behandeld moeten worden.
Als u een gedetailleerde blik op al onze ontwerpspecificaties wilt, bieden deze CNC-freesrichtlijnen al de informatie die u nodig hebt.
Toch is de hogere ruwheid van Ra 60 niet wat we normaal denken als "ruw." Bij een Ra van 60, zal een oppervlak zichtbare freeszwoelen hebben maar zal niet ruw aanvoelen. U zou een microscoop nodig hebben om de oppervlaktevariaties te zien. Soms, afhankelijk van de toepassing, kan deze hoeveelheid ruwheid leiden tot incrementele slijtage in een bewegend onderdeel en zwakte veroorzaken waar een onderdeel gespannen is. Het kan zelfs corrosie een voetje in uw onderdelen laten krijgen. Daar komen secundaire processen om de hoek kijken.
Na-verwerkingsafwerking
Secundaire afwerkingsprocessen zijn ongelooflijk belangrijk, en we hebben meerdere opties om verbeterde niveaus van afgewerkte gefreesde onderdelen te bereiken. Gefreesde oppervlakken worden typisch gladgemaakt door granen of lapperen. De twee zijn vergelijkbaar maar gebruiken verschillende apparatuur. In beide gevallen wordt het onderdeel herhaaldelijk getrokken over een reeks toenemend fijn-getekstureerde abrasieven tot de gewenste oppervlaktegladheid bereikt is. Afhankelijk van hoeveel stappen toegepast worden, kan granen een eindige oppervlakteafwerking tussen Ra 4 en 32 bereiken. Lapperen kan oppervlakte Ra tussen 2 en 16 produceren. Het moet geen verrassing zijn dat lapperen het proces is gebruikt om precisie astronomische telescoopspiegels te produceren. Hoewel er overlap is in de relatieve gladheid die bereikt kan worden door ofwel granen of lapperen, zijn er een verscheidenheid aan factoren, inclusief prijs, die de een of de ander uw keuzeproces kunnen maken.
Zoals met metaalonderdelen, kunnen gefreesde kunststofonderdelen verschillende processen gebruiken om hun oppervlakteafwerkingen aan te passen. Wees ervan bewust dat kunststofonderdelen beschadigd kunnen worden door korrelstralen, maar als u bereid bent dat risico te accepteren, kan het gedaan worden. Typischerwijs, als een matte afwerking nodig is op kunststofonderdelen, wordt spuitgieten gebruikt zodat de metalen vorm zelf korrelgestraald wordt om de ruwere afwerking over te dragen aan de resulterende onderdelen.
Voor een shinier afwerking, kunnen gefreesde kunststofonderdelen gepolijst worden met nat-schuren. Net als met metaal granen, wordt progressief fijner korrel toegepast tot de gewenste afwerking bereikt is. Er is één andere behandelingsmethode voor het gladmaken van gefreesde kunststofoppervlakken, met name die van heldere kunststoffen in optische toepassingen. Frezen, zelfs met fijn gereedschap, zal meestal het oppervlak van een helder kunststofonderdeel verwarmen, wat onacceptabel zou zijn als het onderdeel iets is zoals een lens. In die gevallen, past vlammpolijsten net genoeg warmte toe om de lichtverstrooiende "heuvels en dalen" op het onderdeeloppervlak te vervlakken. Dit laat het licht door het onderdeel passeren zoals het hoort, in plaats van verstrooid te worden door de microscopische "geografie" van zijn oppervlak. Voor het blote oog, verandert de uitstraling van het onderdeel van verward naar helder.
Wat de gewenste afwerking van uw gefreesde onderdeel ook is—of meer mat of meer gepolijst dan "as-gefreesd"—er kunnen verschillende manieren zijn om het te bereiken. Deze kunnen de keuze van het freesproces zelf of het gebruik van secundaire processen omvatten. De beste aanpak voor elk onderdeel hangt echt af van uw toepassing, tijdslijn, productievolume, budget, en de exacte afwerking die u nodig hebt. Omdat veranderingen aan gefreesde onderdelen redelijk snel gedaan kunnen worden, kunt u in staat zijn verschillende opties te proberen en te zien welke het beste voor u werkt. Onze interactieve offertes met fabricageerbaarheidsfeedback bieden nuttige informatie bij het nemen van die beslissingen, maar soms hebt u misschien hulp nodig van onze ondersteuningsengineers om uw keuzes in te perken. We zijn hier om te helpen.
Als u een echt gedetailleerde blik op onze afwerkingsopties wilt, download onze GRATIS Oppervlakteafwerkingsgids voor CNC-frezen.
Industriële technologie
- Onderhoud Verhogen: Strategie Afstemmen, Vertrouwen Bouwen en Businesswaarde Creëren
- Aluminium zandgieten: technieken voor superieure oppervlakteafwerking
- Essentiële Do's & Don'ts voor Superieure Oppervlakteafwerking van CNC-gefreesde Onderdelen
- Precieze oppervlakteafwerking op CNC Swiss draaibankcomponenten bereiken
- Productie Verhogen: Machine Operator Efficiëntie Meten & Verbeteren
- Productie-efficiëntie verhogen: Bewezen strategieën voor piekprestaties
- 4 Expert tips om titanium CNC-bewerking te optimaliseren
- Geavanceerde Oppervlaktebehandelingen voor Precisie-gefreesde Luchtvaartonderdelen
- Superieure Oppervlakteafwerking Bereiken met Gieten op Verloren Wasmodel
- Onderdelen Verbeteren met 3D-Geprinte Roosterstructuren
- Machinenauwkeurigheid verbeteren voor precisiefabricage