



TIG vs A-TIG Lassen: Belangrijkste Verschillen Uitgelegd
Lassen is een oud verbindingsproces dat twee of meer structurele leden efficiënt en economisch permanent kan monteren. Er bestaat een grote verscheidenheid aan lasprocessen die structuren van diverse materialen op veelvuldige manieren kunnen verbinden. Gas Tungsten Arc Welding (GTAW), populair bekend als Tungsten Inert Gas (TIG) lassen, is een van de smeltlasprocessen waarbij metalen permanent kunnen worden verbonden door coalescentie of lasnaadvorming door smelting van de naadvlakken van de basisonderdelen. Elektrische boog, geconstitueerd tussen de elektrode en geleidende basismetalen, wordt gebruikt voor verwarmings- en smeltdoeleinden.
Als gevolg van uitgebreide ontwikkeling door de laatste decennia, heeft TIG lassen zich ontwikkeld tot een veelbelovend en betrouwbaar lastechniek voor het permanent verbinden van twee of meer metalen componenten. Het kan in autogeen modus worden uitgevoerd; echter, vullingsmateriaal kan ook worden toegepast wanneer beoogd (zowel homogene als heterogene modi zijn mogelijk). Prachtige uitstraling van de lasnaad, hogere boogefficiëntie, minder kans op defecten en minimaal spatterniveau maakten dit proces een gunstige fabricagetechniek in een breed bereik aan industriële toepassingen inclusief bouw, auto- en luchtvaartsectoren.
Bij TIG lassen wordt de elektrische boog gestoken tussen de niet-consumeerbare elektrode (gemaakt van wolfram met kleine legeringselementen) en het geleidende werkstuk. Deze boogwarmte smelt de naadvlakken van de basisonderdelen, wat uiteindelijk coalescentie produceert. Vullingsmetaal, indien toegepast, depotert ook op de wortelspeling in gesmolten toestand door boogverhitting. Randvoorbereiding kan ook worden uitgevoerd als plaatdikte meer is dan 4–5 mm. Ondanks veel voordelen, is TIG lassen beperkt door de haalbare penetratie, die rond de 3–3,5 mm ligt gebaseerd op veel relevante parameters. Het bereiken van penetratiediepte meer dan 3,5 mm in één pas is praktisch moeilijk met TIG lassen, zo niet onmogelijk.
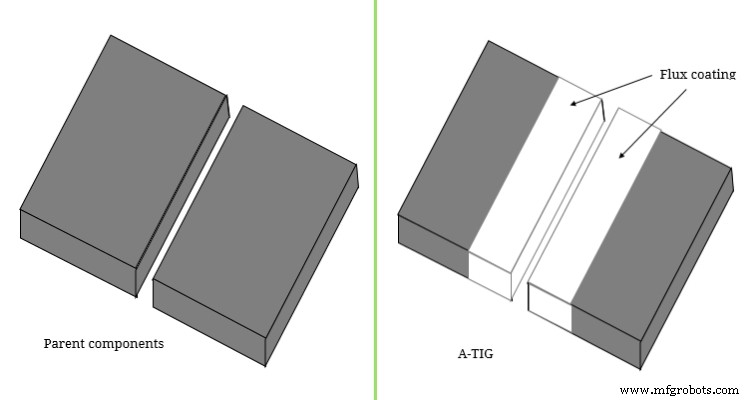
Deze beperking triggert tastbare onderzoeksinteresse en als gevolg zijn diverse varianten ontstaan die unieke voordelen bieden ten opzichte van conventioneel TIG lasproces. Geactiveerd en flux-gebonden TIG lassen zijn twee opvallende varianten. Bij Geactiveerd Tungsten Inert Gas (A-TIG) lassen wordt een dunne laag geactiveerde flux aangebracht op de naadvlakken en omringende regio van de basisonderdelen voor het lassen. Dit toont een veelbelovend resultaat door de penetratiediepte met 3 keer of meer te vergelijken met conventioneel TIG lassen met vergelijkbare procesparameters. Dus het bereiken van penetratie van 7–11 mm is haalbaar met A-TIG lassen, wat uiteindelijk resulteert in opmerkelijke verbetering van productiviteit in de gehele productie. De diverse verschillen tussen Tungsten Inert Gas (TIG) lassen en Geactiveerd Tungsten Inert Gas (A-TIG) lassen zijn hieronder in tabelvorm gegeven. Het is de moeite waard om te vermelden dat beide processen in dezelfde opstelling en op dezelfde manier worden uitgevoerd behalve de toepassing van flux in A-TIG lassen.
Tabel: Verschillen tussen TIG lassen en A-TIG lassen
| TIG Lassen | A-TIG Lassen |
|---|---|
| Geen activerende flux wordt aangebracht op de basismetalen in TIG lassen. | Een dunne laag activerende flux wordt aangebracht op de naadvlakken en omringende gebieden voor het lassen. |
| Meestal levert het penetratiediepte in de orde van 3–3,5 mm. | Het kan veel diepere penetratie leveren, in het bereik van 7–11 mm. |
| Lasnaadbreedte en ook breedte van HIZ is breder. | Vanwege boogconstrictie fenomeen, zijn lasnaadbreedte en HIZ-breedte smalle. |
| Het vestigen van elektrische boog tussen elektrode en basisplaten is niet problematisch. | Vanwege aanwezigheid van isolerende fluxlaag op basismetaal, is het vestigen van boog problematisch. |
| Dit proces kan worden toegepast voor het verbinden van dunne alsook dikke werkmaterialen. | Dit proces is niet geschikt voor dunne materialen (onder 4 mm) omdat defecten zoals overmatige penetratie waargenomen zullen worden. |
| Beoordeeld op basis van één pas, is TIG lassen sneller. | Aangezien flux vereist is om voor het lassen toe te passen, is A-TIG lassen tijdrovend. |
| Het is minder productief, vooral wanneer dikke platen verbonden moeten worden door randvoorbereiding en meerdere passen. | Het is hoog productief omdat diepere penetratie in één pas bereikt kan worden zonder enige randvoorbereiding. |
Gebruik van activerende flux
Dit is het primaire verschil tussen TIG lassen en A-TIG lassen aangezien activerende flux alleen in de laatste wordt gebruikt. Dergelijke activerende flux omvat een groot aantal oxiden en haliden van metalen zoals titaniumoxide (TiO₂), silica (SiO₂), chroomoxide (Cr₂O₃), magnesiumcarbonaat (MgCO₃), magnesiumoxide (MgO), mangandioxide (MnO₂), calciumoxide (CaO), aluminiumoxide (Al₂O₃), zirconiumdioxide (ZrO₂), enz. Een homogeen mengsel van dergelijke fluxes in verschillende verhoudingen wordt ook gebruikt. Dergelijke flux wordt eerst gemengd met een geschikt oplosmiddel om een halfvaste pasta te bereiden en deze wordt aangebracht op de naadvlakken en omringende regio's van het basisonderdeel. Het moet voor het lassen worden aangebracht en moet worden toegestaan om te drogen voordat de boog wordt gevestigd. Flux kan handmatig of met behulp van een gemotoriseerd systeem worden aangebracht; echter, de dikte van deze fluxlaag moet uniform zijn om defectvrije las te bereiken. Doorgaans varieert deze dikte van 30–75 µm gebaseerd op een aantal relevante parameters.
Penetratiediepte, lasnaadbreedte en HIZ
Diverse onderzoeken hebben duidelijk getoond dat een diepte van 7–11 mm haalbaar is in één pas zonder enige randvoorbereiding maar met het gebruik van geschikte flux; vergeleken met gewoon TIG lassen dat maximaal 3,5 mm penetratie kan bieden onder vergelijkbare condities. Dergelijke opmerkelijke verbetering in penetratie wordt toegeschreven aan de omkering van het Marangoni-effect wanneer flux wordt toegepast. Gebruik van activerende flux leidt ook tot boogconstrictie, wat vervolgens de warmte-dichtheid van de elektrische boog verhoogt. Een geconstricteerde boog resulteert in smalle lasnaad en ook smalle warmtebeïnvloede zone (HIZ) aangezien lagere warmteinvoersnelheid in een bepaald gebied gewenst is.
Vestigen van boog tussen elektroden
Elk booglassenproces vereist een elektrische boog te vestigen tussen de elektrode en geleidende werkmaterialen. In feite is deze boog de primaire bron van warmte voor het smelten van de naadvlakken van het basismateriaal. In TIG lassen is het constituëren van de boog tussen gepunte wolframelektrode en geleidend basismetaal niet problematisch. Echter, met A-TIG lassen, vanwege de aanwezigheid van isolerende laag op werkmetaaloppervlakken, is de stroom van elektronen beperkt en dus is het vestigen van de boog een beetje moeilijk. Vaak wordt een additionele flux-vrije ondersteuningsplaat gebruikt aan de ingang van de verbinding om dit te faciliteren. Het vereist ook een iets grotere gesloten circuit spanning voor het handhaven van de boog door het hele proces.
Dunne plaat en dikke plaat verbinden
A-TIG lassen levert inherent diepere penetratie en dus is het niet economisch om het te gebruiken voor het verbinden van dunne platen of platen met dikte onder 4 mm. Zelfs als het voor dergelijke gevallen wordt gebruikt, dan zullen overmatige penetratie, dimensionele onnauwkeurigheid en hoge deformatie waargenomen worden. Echter, voor het verbinden van dikke componenten is A-TIG verkozen omdat het penetratie van 7–11 mm in één pas kan geven en dat ook zonder enige randvoorbereiding. In tegenstelling hiermee kan TIG lassen voordelig worden gebruikt voor zowel dunne als dikke componenten verbinden door de benodigde techniek te volgen.
Randvoorbereiding, meerdere passen en productiviteit
Het verbinden van dikke platen (dikte > 3,5 mm) door TIG lassen vereist juiste randvoorbereiding en meerdere passen om de gehele wortelspeling goed te vullen. Meervoudige laspasses verhogen ook het niveau van warmte-invoer in een bepaald gebied en dus HIZ-breedte, deformatie, enz. nemen ook toe, wat doorgaans ongewens is. Dit vereist groot volume duur vullingsmetaal alsook aanzienlijke hoeveelheid tijd. In feite is TIG lassen niet geschikt wanneer groot volume vullingsmetaal vereist is om te depoteren; Gas Metal Arc Welding (GMAW) is de voorkeurskeuze in dergelijk scenario. Echter, A-TIG lassen kan ook voordelig worden gebruikt voor dergelijke doeleinden zonder randvoorbereiding of meervoudige laspasses te vereisen.
Een wetenschappelijke vergelijking tussen TIG lassen en A-TIG lassen wordt in dit artikel gepresenteerd. De auteur adviseert u om de volgende referenties te raadplegen voor een beter begrip van het onderwerp.
- Babu et al. (2016); Development of flux bounded tungsten inert gas welding process to join aluminum alloys; American Journal of Mechanical and Industrial Engineering; Vol. 1 (3); pp. 58-63.
- Saha et al. (2018); Investigation on the effect of activating flux on tungsten inert gas welding of austenitic stainless steel using ac polarity; Indian Welding Journal; Vol. 51 (2).
Industriële technologie
- MIG vs. TIG Lassen: De Juiste Techniek Kiezen voor Uw Project
- Kettingaandrijving vs Tandwielaandrijving: Uitgebreide Vergelijking
- Riemaandrijving vs. Ketenaandrijving: Belangrijkste Verschillen Uitgelegd
- Draaien vs Frezen: Belangrijkste Verschillen Uitgelegd
- Bewerking vs. Slijpen: Belangrijkste Verschillen Uitgelegd
- MIG vs. MAG Lassen: Belangrijkste Verschillen Uitgelegd
- GMAW vs. GTAW: Uitgebreide Vergelijking van Twee Booglassen Technieken
- MIG vs. TIG Lassen: Belangrijkste Verschillen en Toepassingen
- Voorhand vs. achterhand lassen: belangrijkste verschillen uitgelegd
- Metaalbewerking vs. metaallas: wat scheidt hen?
- Metaalfabricage vs. Lassen: de belangrijkste verschillen uitgelegd