



MIG vs. MAG Lassen: Belangrijkste Verschillen Uitgelegd
Lassen is een van de verbindingsprocessen die twee of meer metalen of niet-metalen onderdelen permanent efficiënt en economisch kan monteren. Met de uitgebreide ontwikkeling door de jaren heen is een groot aantal van dergelijke processen geëvolueerd om de behoefte te voldoen aan het verbinden van een grote verscheidenheid aan materialen op ongetelde manieren. Gas Metal Arc Welding (GMAW) is zo'n proces waarbij metalen permanent worden verbonden door de naadvlakken van de componenten te smelten door middel van een elektrische boog gevestigd tussen elektrode en werkstuk. De consumeerbare elektrode, in de vorm van smal diameter draad, wordt continu gevoed met een vooraf gedefinieerde snelheid voor het aanbrengen van benodigd vullingsmateriaal om de wortelspeling te vullen.
Om de boog te stabiliseren en ook het hete gesmolten metaalbad onder deze boog te beschermen tegen oxidatie en andere verontreiniging, wordt een geschikt beschermingsgas gebruikt om de gehele laszone rondom deze boog af te schermen of te bedekken. Dit beschermingsgas kan een chemisch inert gas zijn of kan op diverse relevante eigenschappen bijdragen door actief deel te nemen aan het lasproces. Dienovereenkomstig kan GMAW in twee groepen worden ingedeeld: Metal Active Gas (MAG) en Metal Inert Gas (MIG) lassen. Dus MIG en MAG zijn beide basisvarianten van het GMAW-proces; het enige verschil ligt in het beschermingsgas dat in die processen wordt gebruikt.
Zoals de naam suggereert, gebruikt het Metal Inert Gas (MIG) lassen proces een geschikt inert gas voor afschermingsdoeleinden tijdens het lassen. Dergelijk gas is voornamelijk argon of helium, of een mengsel van deze twee in verschillende verhoudingen. Aangezien deze gassen chemisch inert zijn, blijven ze stabiel zelfs bij extreme booghitte. Daarom dragen ze niet bij aan het veranderen van enige laskenmerken behalve het beschermen van de lasnaad en elektrische boog tegen elke externe invloed.
Aan de andere kant gebruikt Metal Active Gas (MAG) lassen een actief gasmengsel als beschermingsgas. Bijvoorbeeld, een geschikt mengsel van koolstofdioxide (CO₂) en zuurstof (O₂) samen met andere vergelijkbaar stabiele gassen zoals argon, helium, stikstof, enz. Naast het voldoen aan de basisvereiste van beschermingsgas, kunnen dergelijke actieve gassen ontbinden door boogverhitting en vervolgens diverse chemische elementen op de lasnaad induceren die lasverbindingseigenschappen kunnen verbeteren. Het bijdraagt ook aan het stabiliseren van de boog, het verminderen van spatterniveau, enz. De diverse verschillen tussen MIG lassen en MAG lassen zijn hieronder in tabelvorm gegeven.
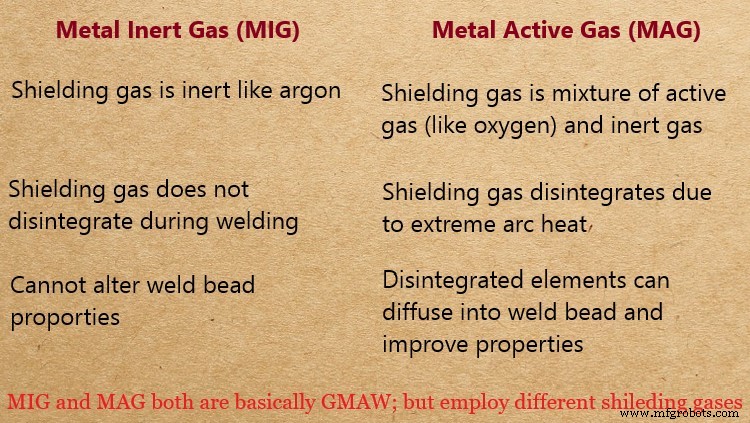
Tabel: Verschillen tussen MIG lassen en MAG lassen
| MIG Lassen | MAG Lassen |
|---|---|
| MIG lassen is een type GMAW proces dat inerte gassen (Ar of He) gebruikt als beschermingsgas. | MAG lassen is een ander type GMAW proces dat een mengsel van inerte en actieve (O₂, CO₂) gassen gebruikt als beschermingsgas. |
| Geen mechanische of chemische eigenschapsveranderingen omdat beschermingsgas stabiel blijft. | Beschermingsgas kan mechanische en chemische eigenschappen van de lasnaad veranderen door diverse elementen te induceren. |
| Inert gascilinder is duurder en dus is MIG lassen ook duurder. | Beschermingsgas is vergelijkbaar goedkoper en dus is MAG lassen economischer. |
| Dit proces is geschikt voor het lassen van niet-ferro materialen zoals aluminium. | Het is geschikt voor het lassen van ferro metalen, vooral roestvrij staal. |
Kenmerken van beschermingsgas
Zoals de naam suggereert, gebruikt metal inert gas (MIG) lassen alleen inert gas zoals argon of helium. Dergelijke gassen blijven stabiel zelfs bij extreme boogtemperatuur. Metal active gas (MAG) lassen gebruikt een mengsel van inert gas en actieve gassen als beschermingsgas. Dergelijk actief gas omvat voornamelijk zuurstof en koolstofdioxide. De mengverhouding tussen inert en actieve gassen kan aanzienlijk variëren op basis van veel parameters zoals basismetaal en zijn dikte, vullingsmetaal, wortelspeling, laspolariteit, beoogde eigenschappen van de lasnaad, enz. Soms regelt de omgevingsomstandigheid ook deze verhouding.
Vermogen om eigenschappen van de lasnaad te veranderen
Inerte beschermingsgassen blijven stabiel tijdens het lassen en induceren dus geen chemische elementen op de lasnaad. Echter, actieve gassen kunnen ontbinden onder extreme boogtemperatuur en kunnen vervolgens relevante chemische elementen op de lasnaad induceren. Dit leidt tot verandering in chemische en mechanische eigenschappen van de verbinding. Bijvoorbeeld, bij het verbinden van laagkoolstofstaal (zoals zachte staal) met koolstofdioxide-rijk beschermingsgas, kan koolstofinclusie optreden en dit kan de oppervlaktehardheid van de verbinding verbeteren. Daarom kan MIG lassen de lasnaadeigenschappen niet veranderen; terwijl MAG dat wel kan.
Kostprijs van beschermingsgas en toepassingsgebied
In GMAW wordt beschermingsgasstroomsnelheid in de orde van 10–20 L/min gebruikt. Cilinders, gevuld met industrieel zuiver beschermingsgas, is vergelijkbaar duurder en dus is MIG lassen een duurder proces. Het wordt primair gebruikt voor het lassen van niet-ferro materialen zoals aluminium. Zuurbasisch actief gas is niet gunstig wanneer basismaterialen niet-ferro zijn vanwege hoge kans op oxidatie. In deze zin is MAG economisch en wordt verkozen voor het lassen van ferro metalen, vooral roestvrij staal.
Een wetenschappelijke vergelijking tussen metal active gas (MAG) en metal inert gas (MIG) lassen wordt in dit artikel gepresenteerd. De auteur adviseert u om de volgende referenties te raadplegen voor een beter begrip van het onderwerp.
- Metal Inert Gas (MIG) / Metal Active Gas (MAG) Welding door linde-gas.com.
- What is the difference between MIG and MAG door twi-global.com.
Industriële technologie
- De Juiste Generator Kiezen: Gas vs. Diesel Uitgelegd
- MIG-lassen: Technieken, Apparatuur, Voor- en Nadelen
- Ferrode vs non-ferrode metalen: Belangrijkste verschillen & praktische toepassingen
- MIG vs. MAG Lassen: Belangrijkste Verschillen Uitgelegd
- GMAW vs. GTAW: Uitgebreide Vergelijking van Twee Booglassen Technieken
- MIG vs. TIG Lassen: Belangrijkste Verschillen en Toepassingen
- MMAW vs GMAW: Belangrijkste Verschillen in Lasprocessen
- Voorhand vs. achterhand lassen: belangrijkste verschillen uitgelegd
- Metaalbewerking vs. metaallas: wat scheidt hen?
- Metaalfabricage vs. Lassen: de belangrijkste verschillen uitgelegd
- Vergelen vs. Anneren: Belangrijkste Verschillen Uitgelegd