



A-TIG vs FB-TIG Lassen: Verschillen in Lastechnieken Begrepen
Tungsten Inert Gas (TIG) lassen is een populair boog-gebaseerd lasproces waarbij elektrische boog wordt geconstitueerd tussen een niet-consumeerbare wolframelektrode en het werkstuk. Het is een betrouwbaar en economisch proces om metalen onderdelen efficiënt en permanent te verbinden met of zonder het gebruik van vullingsmetaal. Naast de mogelijkheid om geluidvolle verbindingen te produceren, maakt de prachtige uitstraling van de lasnaad dit proces overwegend acceptabel in diverse toepassingen variërend van structureel tot luchtvaartdomeinen. Ondanks veel voordelen, is het beperkt door de maximale haalbare penetratiediepte. Met behulp van een optimale set parameters en alle gunstige condities, kan het maximaal tot 3,5 mm penetratie in één pas halen. Dus het verbinden van dikke componenten vereist randvoorbereiding en meerdere passen, wat tijdrovend is en dus de algehele productiviteit beïnvloedt.
Varianten van Tungsten Inert Gas (TIG) lassen
Beperkte penetratie ontbrandt onderzoeksinteresse in dit onderwerp en het resultaat is de opkomst van enkele varianten van TIG lassen die opmerkelijke verbetering tonen in haalbare penetratiediepte. Geactiveerd Tungsten Inert Gas (A-TIG) lassen en Flux Gebonden Tungsten Inert Gas (FB-TIG) lassen zijn twee dergelijke varianten die geschikte activerende flux gebruiken om diverse kenmerken van conventioneel TIG lassen te verbeteren. Deze processen worden ook flux-geassisteerd TIG lassen genoemd aangezien ze een laag activerende flux op de te verbinden componenten vereisen.
Activerende flux en toepassing op metaaloppervlak
In beide gevallen wordt een dunne laag (dikte doorgaans onder 50 µm) activerende flux aangebracht op het oppervlak van het basismateriaal voor het lassen. Dergelijke activerende flux omvat een groot aantal oxiden en haliden van metalen zoals titaniumoxide (TiO₂), silica (SiO₂), chroomoxide (Cr₂O₃), magnesiumcarbonaat (MgCO₃), magnesiumoxide (MgO), mangandioxide (MnO₂), calciumoxide (CaO), aluminiumoxide (Al₂O₃), zirconiumdioxide (ZrO₂), enz. Een homogeen mengsel van dergelijke fluxes in verschillende verhoudingen wordt ook gebruikt.
Dergelijke flux wordt eerst gemengd met aceton om een pasta-achtige oplossing te vormen en vervolgens aangebracht op het oppervlak van het basismetaal ofwel handmatig met zachte borstel of automatisch met een gemotoriseerd systeem. Mengverhouding is niet belangrijk aangezien aceton hoog vluchtig is en dus deze verhouding niet constant zal blijven zelfs tijdens de toepassing van fluxlaag op metaal. Echter, het handhaven van uniformiteit in fluxcoating-dikte is een cruciale factor bij het verkrijgen van defectvrij lassen. Na het aanbrengen van fluxcoating, wordt lassen exact op dezelfde manier uitgevoerd als in het geval van conventioneel TIG lassen. Alle procesparameters blijven hetzelfde, behalve dat de gesloten circuitspanning in sommige gevallen licht toeneemt (meestal is deze verandering verwaarloosbaar).
Geactiveerd Tungsten Inert Gas (A-TIG) lassen
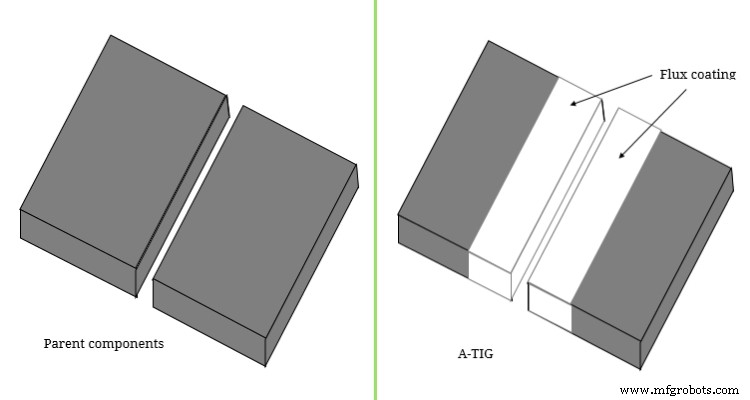
Hoewel A-TIG en FB-TIG dezelfde bovengenoemde principes volgen, verschillen ze in de positie van toepassing van activerende flux op basismetalen. Bij Geactiveerd Tungsten Inert Gas (A-TIG) lassen wordt flux aangebracht op het naadvlak van het basismetaal en omringend het. Doorgaans wordt flux aangebracht tot een breedte van ongeveer 4 mm van naadvlak over de wortelspeling in elke zijde. Dus hier ligt flux net onder de boog tijdens het lassen. Een typische laag flux op basismetaal voor A-TIG lassen is schematisch hier weergegeven.
Flux Gebonden Tungsten Inert Gas (FB-TIG) lassen
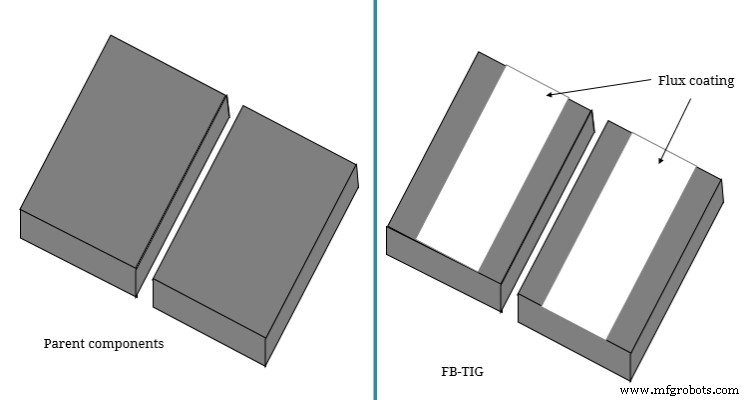
Bij Flux Gebonden Tungsten Inert Gas (FB-TIG) lassen wordt geen flux aangebracht op het naadvlak en omringend het; in plaats daarvan wordt het aangebracht op het bovenoppervlak van het basismetaal met een kleine ruimte na de wortelspeling. Dus hier ligt flux niet net onder de elektrische boog tijdens het lassen. Activerende flux, methode van toepassing op metaaloppervlak en de lasprocedure blijven precies hetzelfde met A-TIG lassen. Het enige verschil ligt in de positie waar flux wordt aangebracht. Echter beide tonen tastbare verbetering in haalbare penetratiediepte. Een typische laag flux op basismetaal voor FB-TIG is schematisch hier weergegeven.
Voordelen geboden door A-TIG en FB-TIG ten opzichte van conventioneel TIG
Diverse onderzoeken hebben onthuld dat het gebruik van dergelijke flux talloze voordelen kan opleveren vergeleken met conventioneel TIG lassen. Zowel A-TIG als FB-TIG bieden vergelijkbare resultaten en dus zijn hun voordelen ook hetzelfde wanneer vergeleken met het conventionele. Hun voordelen zijn hieronder opsomming.
- Verbeterde penetratiediepte: Gebruik van activerende flux leidt tot geconstricteerde boog die de warmte-dichtheid van de boog verhoogt. Veel voorstanders claimen dat omkering van het Marangoni-effect dergelijke toename in penetratie veroorzaakt. Flux-geassisteerd TIG lassen geeft doorgaans penetratie in het bereik van 6–9 mm; echter, met gebruik van optimale parameters kan ook zo diep als 11 mm penetratie worden bereikt in één pas. Dit duidt op ongeveer 3 keer toename in penetratie vergeleken met conventioneel TIG lasproces.
- Smalle lasnaad: Geconstricteerde boog resulteert ook in smalle lasnaad. Dit heeft bepaalde indirecte voordelen zoals lagere deformatie, minder warmtebeïnvloede zone (HIZ), enz. HIZ wordt beschouwd als zwak punt in lasverbinding aangezien de metallurgische eigenschappen ervan zwaar beïnvloed worden door boogverhitting en smalere HIZ is altijd gewenst.
Een wetenschappelijke vergelijking tussen Geactiveerd Tungsten Inert Gas (A-TIG) lassen en Flux Gebonden Tungsten Inert Gas (FB-TIG) laten wordt in dit artikel gepresenteerd. De auteur adviseert u om de volgende referenties te raadplegen voor een beter begrip van het onderwerp.
- Babu et al. (2016); Development of flux bounded tungsten inert gas welding process to join aluminum alloys; American Journal of Mechanical and Industrial Engineering; Vol. 1 (3); pp. 58-63.
- Saha et al. (2018); Investigation on the effect of activating flux on tungsten inert gas welding of austenitic stainless steel using ac polarity; Indian Welding Journal; Vol. 51 (2).
Industriële technologie
- Kettingaandrijving vs Tandwielaandrijving: Uitgebreide Vergelijking
- Riemaandrijving vs. Ketenaandrijving: Belangrijkste Verschillen Uitgelegd
- Draaien vs Frezen: Belangrijkste Verschillen Uitgelegd
- Bewerking vs. Slijpen: Belangrijkste Verschillen Uitgelegd
- MIG vs. MAG Lassen: Belangrijkste Verschillen Uitgelegd
- GMAW vs. GTAW: Uitgebreide Vergelijking van Twee Booglassen Technieken
- MIG vs. TIG Lassen: Belangrijkste Verschillen en Toepassingen
- Voorhand vs. achterhand lassen: belangrijkste verschillen uitgelegd
- Industrie 4.0 vs Industrie 5.0: Wat Verandert En Waarom Het Belangrijk Is
- Metaalbewerking vs. metaallas: wat scheidt hen?
- Metaalfabricage vs. Lassen: de belangrijkste verschillen uitgelegd