



MMAW vs GMAW: Belangrijkste Verschillen in Lasprocessen
Lassen, samen met bevestigen, wordt uitgebreid gebruikt voor diverse industriële en huishoudelijke montage-doeleinden. Lassen is een type verbindingsproces waarbij twee of meer vaste componenten permanent kunnen worden verbonden door coalescentievorming met of zonder de toepassing van vullingsmetaal, warmte en druk. Met de ontwikkeling van lastechnologie, heeft het tegenwoordig de meeste andere permanente verbindingstechnieken inclusief nietten overbodig gemaakt. Lassen kan worden toegepast voor efficiënt en economisch verbinden van metalen, kunststoffen, keramiek en composieten. Als het correct wordt uitgevoerd met een optimale set parameters, kan het geluidvolle en betrouwbare verbindingen produceren met sterkte vergelijkbaar met die van basisonderdelen. Er bestaat een groot aantal lasprocessen, die breed kunnen worden geclassificeerd als smeltlassen en vastestof-lassen.
Smeltlasprocessen zijn die waarbij naadvlakken van basismetaal worden gesmolten door warmte toe te passen om coalescentie te vormen voor de realisatie van verbinding; terwijl geen dergelijke smelting plaatsvindt in vastestof-lasprocessen. Alle booglassen, gaslassen, weerstandlassen, en intense-energielassen processen zijn eigenlijk smeltprocessen. Bij booglassen wordt een elektrische boog geconstitueerd tussen basisonderdelen en elektrode door voldoende potentiaalverschil tussen hen te leveren. Deze boog is de primaire bron van warmte (thermische energie) om basisplaten en vulling te smelten. Nogmaals zijn er diverse booglassenprocessen; bijvoorbeeld, MMAW of SMAW, GMAW (MIG en MAG), GTAW of TIG, SAW, FCAW, ESW, enz. Elk van hen biedt bepaalde voordelen ten opzichte van anderen.
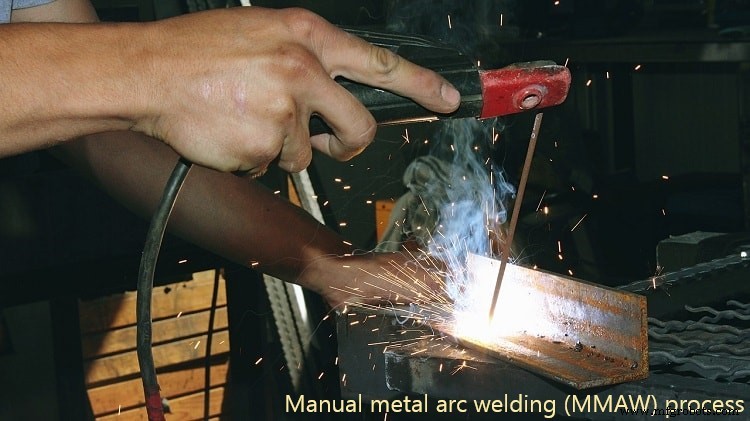
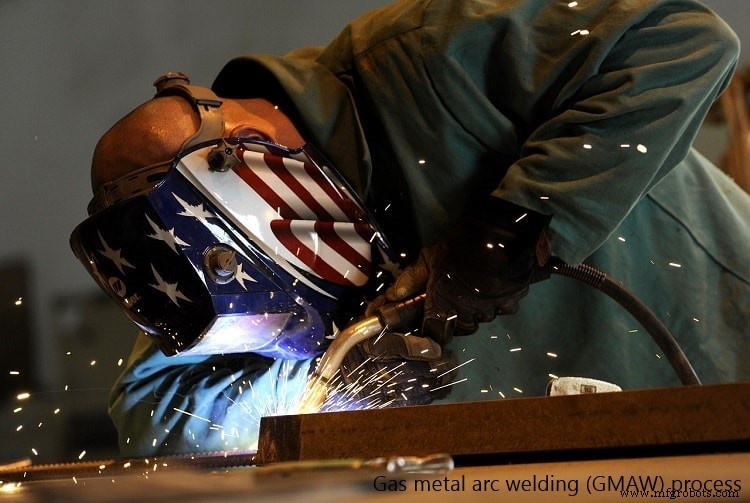
Handmatig Metaal Booglassen (MMAW), ook wel Shielded Metal Arc Welding (SMAW) genoemd, is een smeltlasproces waarbij elektrische boog wordt geconstitueerd tussen een elektrode en basisplaten. Deze las wordt meestal handmatig uitgevoerd en dus de naam. De consumeerbare elektrode is bedekt met een geschikt flux dat tijdens het lassen ontbindt om beschermingsgas en slagleer te produceren, die helpen de boog en het gesmolten metaalbad te beschermen tegen oxidatie of verontreiniging. Dus het vereist geen toepassing van beschermingsgas apart. Gas Metal Arc Welding (GMAW) is ook een smeltlasproces waarbij de boog wordt geconstitueerd tussen consumeerbare elektrode en basisonderdelen. De elektrode, in de vorm van draad, wordt continu gevoed naar de laszone van een draadspoel met een gemotoriseerd systeem en tegelijkertijd wordt een geschikt beschermingsgas van externe bron toegepast om de boog en omringende regio's te beschermen. GMAW is een heel snel proces met hoge vullingsdepositie-snelheid. De diverse verschillen tussen Handmatig Metaal Booglassen (MMAW) en Gas Metal Arc Welding (GMAW) processen zijn hieronder in tabelvorm gegeven.
Tabel: Verschillen tussen MMAW en GMAW lasprocessen
| Handmatig Metaal Booglassen (MMAW) | Gas Metal Arc Welding (GMAW) |
|---|---|
| MMAW gebruikt een consumeerbare elektrode in de vorm van korte smalle diameter staaf. Dus het is een intermitterend proces omdat elektrode op bepaalde interval moet worden gewisseld. | GMAW gebruikt een consumeerbare elektrode continu geleverd van een draadspoel. Dus geen intermitterende pauze is vereist om elektrode te vervangen. |
| MMAW gebruikt flux-gecoate elektrode waar coating ontbindt om beschermingsgas te produceren. Geen additioneel gas wordt toegepast voor afschermingsdoeleinden. | Bij GMAW wordt inert of actief beschermingsgas aan de laszone toegepast. Elektrode bevat geen flux om gas te produceren. |
| De flux (elektrodecoating) produceert slak op de lasnaad. Deze slak kan leiden tot defecten of de uitstraling belemmeren. Nabewerking is gewenst om slak te verwijderen. | Geen flux is geassocieerd met dit proces. Dus geen slakdepositie wordt waargenomen. Dus het elimineert de vereiste van nabewerking. |
| MMAW proces is hoog flexibel en kan in meeste locaties, in alle posities, en voor meeste materialen worden toegepast. | GMAW gebruikt meer accessoires en is dus niet geschikt voor buitentoepassingen. Het kan ook niet in overhead positie worden uitgevoerd. |
| Het wordt meestal uitgevoerd door menselijke operator. Dus laskwaliteit hangt af van vaardigheid van lasser. | Het kan geautomatiseerd worden met minimale interventie van operator. Dus het heeft minder neiging tot menselijke fout. |
Intermitterend en continu proces
Een smalle diameter staaf (0,5–2,0 mm) van lengte 30–50 cm en gecoat met geschikt flux wordt als elektrode gebruikt in handmatig metaalbooglassen. Aangezien deze elektrode consumeerbaar is, verkort de lengte ervan met lastijd vanwege depositie op de lasnaad. Dus na een bepaald interval (wanneer flux-gecoate deel geëindigd is), moet de elektrode worden vervangen door een nieuwe om het lassen voort te zetten. Dus MMAW vereist frequente stoppage en is een intermitterend proces. In tegenstelling hiermee wordt een consumeerbare elektrode (in de vorm van draad) continu geleverd van een draadpool in Gas Metal Arc Welding. Deze draadpool voldoende lengte draad kan opslaan (het wordt meestal gemeten door zijn gewicht). Dus GMAW kan langer duren uitgevoerd worden zonder enige pauze voor elektrode wisselen.
Bronnen van beschermingsgas
Beschermingsgas is onmisbaar noodzakelijk in booglassenprocessen om de boog en het gesmolten metaalbad te beschermen tegen oxidatie of andere verontreiniging. Tijdens booglassen omhult een dikke laag beschermingsgas de gehele laszone en beperkt atmosferische lucht om in contact te komen met de lasnaad en omringende hete gebieden. In MMAW proces is de elektrode gecoat met een flux welke ontbindt door de lashitte en produceert voldoende beschermingsgas om de verhitte gebieden af te dekken. Dus geen beschermingsgas is vereist om additioneel te leveren. Maar in GMAW bestaat geen dergelijke flux-coating op de elektrode. Dus beschermingsgas wordt geleverd van additionele bronnen (zoals gascilinder) met behulp van een juiste afvoerpijp en mondstuk.
Slakdepositie en verwijdering
MMAW gebruikt een flux-gecoate elektrode en deze flux produceert eigenlijk het beoogde beschermingsgas tijdens het lassen. Flux produceert ook slak die depositert aan het bovenoppervlak van de lasnaad en beschermt het tegen verontreiniging. Maar deze slaklaag is vereist om na het lassen te verwijderen om de uitstraling te verbeteren. Meestal wordt slijpen voor dergelijke verwijdering aangenomen. Echter, als slak binnen de lasnaad blijft vastzitten en niet kan opvloeien naar het oppervlak, dan worden defecten zoals slakinclusie waargenomen. Dergelijke defecten kunnen de belastbaarheid, verbindingssterkte verminderen en het kwetsbaar maken onder corrosie - al deze factoren verminderen uiteindelijk de levensduur. GMAW is vrij van slak omdat geen flux-gecoate elektrode wordt gebruikt. Dus het elimineert defecten gerelateerd aan slak en ook de vereiste van nabewerking voor slakverwijdering.
Productiviteit
MMAW is niet hoog productief. Bij meervoudige laspasses is de op de lasnaad gedeponeerde slak vereist om na elke pas volledig te verwijderen om slakinclusiedefect te vermijden. Bovendien is de elektrode vereist om frequenter te wisselen. Dus het is niet geschikt als een hoog volume gesmolten metaal vereist is om op de lasnaad te depoteren. Dus het is niet productief voor meervoudige laspasses. GMAW is vrij van slak en ook geen elektrode wisselen is gewenst. Dus het kan groot volume vulling in korte tijd depoteren. Dus het is perfecte keuze wanneer wortelspeling groter is, rand voorbereid is in U- of V-vorm en/of plaatdikte meer is. Bovendien is GMAW elektrode diameter kleiner dan die voor MMAW, wat de boogstroomdichtheid verhoogt en dus de vullingsdepositie-snelheid.
Flexibiliteit van lassen
Flexibiliteit geeft de mogelijkheid van een lasproces aan om diverse vormen te accommoderen om op diverse manieren in verschillende condities te verbinden. Indirect verwijst het naar capaciteit en haalbaarheid om een bepaald proces onder bepaalde condities toe te passen. GMAW vereist beschermingsgascilinder en pijpleidingen en accessoires voor de gecontroleerde levering ervan. Dus het is niet geschikt voor buitenkleine schaal toepassingen. MMAW kan praktisch voor elke locatie in alle posities binnen bereik van elektrode worden toegepast; echter, de prestaties zijn misschien niet op hetzelfde niveau in alle scenario's. Hoewel MMAW niet productief is, is het hoog flexibel en heeft diverse toepassingen.
Laskwaliteit en afhankelijkheid van lasser
Zoals de naam suggereert, wordt handmatig metaalbooglassen meestal uitgevoerd door menselijke operators. Dus laskwaliteit berust op de vaardigheid en ervaring van de lasser. Het is ook vatbaar voor menselijke fouten inclusief willekeurige en toevalsfouten. In tegenstelling hiermee kan GMAW geautomatiseerd worden en vereist weinig interventie van de lasser. Dus het kan betere kwaliteit verbindingen bieden als geschikte parameters worden ingezet.
Een wetenschappelijke vergelijking tussen Handmatig Metaal Booglassen (MMAW) en Gas Metal Arc Welding (GMAW) processen wordt in dit artikel gepresenteerd. De auteur adviseert u om de volgende referenties te raadplegen voor een beter begrip van het onderwerp.
- Arc welding processes door magmaweld.com.
- Shielded Metal Arc Welding door W. L. Ballis (2011, Xulon Press).
- Gas Metal Arc Welding Handbook door W. H. Minnick (2007, Goodheart Willcox).
Industriële technologie
- Kettingaandrijving vs Tandwielaandrijving: Uitgebreide Vergelijking
- Riemaandrijving vs. Ketenaandrijving: Belangrijkste Verschillen Uitgelegd
- MIG vs. MAG Lassen: Belangrijkste Verschillen Uitgelegd
- GMAW vs. GTAW: Uitgebreide Vergelijking van Twee Booglassen Technieken
- MIG vs. TIG Lassen: Belangrijkste Verschillen en Toepassingen
- Verbinden vs. Bevestigen: Belangrijkste Verschillen Uitgelegd
- MMAW vs GMAW: Belangrijkste Verschillen in Lasprocessen
- TIG vs A-TIG Lassen: Belangrijkste Verschillen Uitgelegd
- Voorhand vs. achterhand lassen: belangrijkste verschillen uitgelegd
- Metaalbewerking vs. metaallas: wat scheidt hen?
- Metaalfabricage vs. Lassen: de belangrijkste verschillen uitgelegd