



Schaarvlak vs. Vlak: Snijgereedschappoppervlakken Begrijpen voor Optimale Bewerking
Bewerking of metaalsnijden is een subtractief productieproces dat wordt gebruikt om geleidelijk overbodig materiaal van een voorgevormd blanco te verwijderen om hoge dimensionele nauwkeurigheid en strakke tolerantie te bereiken. Er zijn verschillende typen bewerkingsoperaties om efficiënt en productief materiaalverwijderingstaken op diverse werkmaterialen in varierende precisieniveaus uit te voeren. Zulke processen kunnen breed worden geclassificeerd als: conventionele bewerking (zoals draaien, facen, frezen, boren, uitboren, hobben, enz.), afschuivende snijden (slijpen, honen, lapperen, enz.), niet-traditionele bewerking (AJM, USM, EDM, LBM, EBM, enz.) en ook micro- en precisiebewerking (micro-frezen, micro-boren, diamantdraaien, enz.). Al deze operaties hebben verschillende mogelijkheden in termen van MRR, oppervlakteafwerking, haalbare materialen, bewerkingstijd, kosten, enz.
Conventionele bewerkingsprocessen gebruiken verplicht een wigvormig snijgereedschap (ook snijder genoemd) om materiaal in de vorm van spaan van het werkstuk te verwijderen door afscheren. Geometrie, oriëntatie en materiaal zijn drie belangrijke factoren die bij elk snijder horen en die de algehele bewerkingsprestaties direct beïnvloeden. Voor ononderbroken verwijdering van materiaal moet het snijdermateriaal voldoende harder zijn dan het werkmateriaal. Geometrie van de snijder, een ander cruciaal factor, omvat diverse kenmerken zoals snijpuntoppervlakken en hun hellingen, locatie van snijranden, scherpte van snijrand en neus, enz. Elk snijgereedschap bestaat uit minstens twee snijpuntoppervlakken: schaarvlak en vlak.
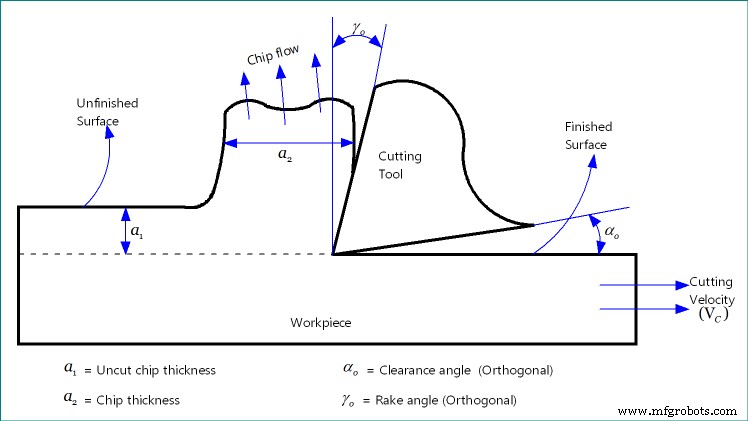
Schaarvlak is het spaanafvoervlak. Spanen, die tijdens bewerking worden geproduceerd, stromen continu over het schaarvlak voordat ze de snijzone verlaten. Dus vindt ernstig wrijving plaats tussen het spaanoppervlak en het schaarvlak en als resultaat ontstaat intense warmte in die zone (deze heet secundaire vervormingszone). De helling van het referentievlak, gemeten door de schaarhoek, beïnvloedt veel relevante parameters zoals afschuivende vervorming, spaandikte, snijkracht, vermogensverbruik, enz. Naast het schaarvlak moet elk snijgereedschap minstens één vlak hebben. Snijvlak van schaarvlak en vlak produceert de snijrand. In tegenstelling tot het schaarvlak, dat in intiem contact blijft met de stromende spannen, blijft het vlak open aan de afgewerkte oppervlakte. Echter, door aanwezigheid van neusradius en randradius, kan een miniem contact tussen bewerkte oppervlakte en vlak optreden. Verschillende verschillen tussen schaarvlak en vlak van een snijgereedschap zijn hieronder in tabelvorm gegeven.
Tabel: Verschillen tussen schaarvlak en vlak
| Schaarvlak | Vlak |
|---|---|
| Tijdens bewerking stromen spanen over het schaarvlak. | Vlak is niet geassocieerd met spanen. Het raakt de bewerkte oppervlakte in een miniem deel. |
| Helling van schaarvlak wordt gemeten door schaarhoek. | Helling van vlak wordt gemeten door vrijkwijnhoek. |
| Groot deel van schaarvlak blijft in nauw contact met spaan tijdens bewerking. | Vlak blijft continu vrij tijdens de operatie. |
| Schaarvlak heeft geen directe rol in verbetering van oppervlakteafwerking. | Een miniem contact aan punt van vlak helpt direct bij verbetering van afwerking door schaalsporen te comprimeren. |
| Intense warmteontwikkeling treedt op rond schaarvlak door wrijving met stromende spanen. | Onbeduidende hoeveelheid warmte ontstaat door miniem contact aan punt. |
| Vanwege extreme wrijving slijt schaarvlak snel uit (kuilvormige slijtage); echter kleinere slijtage belemmert niet de bewerkingsnauwkeurigheid. | Hoewel vlak langzaam uitleeft, beïnvloedt het direct de dimensionele nauwkeurigheid van bewerkt component. |
Gedetailleerde Vergelijking
Contact met spaan of afgewerkte oppervlakte
Schaarvlak blijft in fysiek contact met de stromende spanen tijdens bewerking; echter, het raakt niet de afgewerkte of bewerkte oppervlakte. Aan de andere kant raakt spaan niet het vlak, maar de afgewerkte oppervlakte raakt het vlak in een miniem deel door aanwezigheid van neusradius en randradius. Zulke contact helpt bij het gladstrijken van schaal- of voedingsporen; echter, langdurig contact tussen bewerkte oppervlakte en vlak kan de afwerkingskwaliteit belemmeren. Dus voldoende ruimte (gegeven door vrijkwijnhoek) moet verplicht tussen hen worden gehandhaafd om wrijving te vermijden.
Schaarhoek en vrijkwijnhoek
Deze geven de helling van snijpuntoppervlakken van standaard vlak of richting aan. Per definitie is schaarhoek de hoek van helling van snijder zijn schaarvlak van referentievlak en gemeten op een ander vlak. Referentievlak is een vlak dat loodrecht staat op de snijsnelheidsvector. Op basis van oriëntatie van schaarvlak ten opzichte van referentievlak, kan schaarhoek positief, negatief of nul zijn. Op dezelfde manier is vrijkwijnhoek de maat van snijder zijn vlak van snijsnelheidsvector en gemeten op een ander vlak. Echter, vrijkwijnhoek kan niet nul of negatief zijn, het moet een positieve waarde hebben. In beide gevallen kan de hoekwaarde verschillen op basis van het vlak waarop het wordt gemeten.
Vlak blijft blootgesteld
Zoals eerder vermeld, stromen spanen over het schaarvlak en dus blijft het in nauw contact met stromende spanen. Echter, vlak blijft altijd open omdat het noch spaan raakt noch afgewerkte oppervlakte (behalve een miniem deel aan punt). Echter, vlak kan de bewerkte oppervlakte raken als de snijder uitgeleet is (flank wear), en in zo'n scenario zal de kwaliteit van de bewerkte oppervlakte steil afnemen door wrijving.
Vlakke voedingsporen
Schaalsporen, die zich ontwikkelen op afgewerkte oppervlakte door aanwezigheid van voedingssnelheid, verhogen oppervlakteruwigheid en verlagen daardoor afwerkingskwaliteit. Hogere voedingssnelheid resulteert in ruwe oppervlakte; echter, voeding kan niet nul gemaakt worden omdat het een van de twee formatieve bewegingen (de andere is snijsnelheid) onmisbaar noodzakelijk is voor elke bewerkingsoperatie. Een miniem contact tussen het vlak en de afgewerkte oppervlakte aan snijderpunt door aanwezigheid van neusradius en randradius helpt inherent bij het gladstrijken van de oppervlakte door schaalsporen te comprimeren. Hogere neusradius, betere oppervlakteafwerking (dwz lage hoogte van schaalsporen); echter, het kan andere parameters nadelig beïnvloeden. Schaarvlak heeft geen directe rol in verbetering van oppervlakteafwerking.
Warmteontwikkeling
Als spanen over schaarvlak stromen, ontstaat intense warmte door wrijving. Ongeveer 60–70% van totale snijwarmte ontstaat door deze wrijving in de secundaire vervormingszone. Echter, het merendeel van gegenereerde warmte wordt weggevoerd van de snijzone door de bewegende spaan. Dit beschermt de snijder en het werkstuk tegen oververhitting en andere thermische schade. Integenstelling, slechts een fractie (onder 5%) van totale snijwarmte ontstaat door miniem contact aan punt. Echter, deze warmte stroomt deels in het werkstuk via afgewerkte oppervlakte en de rest in de snijder. Dus warmte gegenereerd in tertiaire wrijvingszone kan tot thermische schade leiden als het een bepaalde limiet overschrijdt.
Slijtage en impact
Continue wrijving versnelt de abrasieve slijtaspect van schaarvlak en dus treedt kuilvormige slijtage snel op. Hoewel het de spaanstroomrichting verandert en snijkracht en andere relevante parameters beïnvloedt, is een kleine kuilvormige slijtage accepteerbaar. Echter, vlak-slijtage beïnvloedt direct de nauwkeurigheid van bewerkt component en een miniem bedrag slijtage kan ook leiden tot onnauwkeurige bewerking. Dus gereedschapslevensduur wordt conventioneel bepaald door de toelaatbare grens van vlak-slijtage (vaak beperkt tot 0,3 mm volgens Taylors gereedschapslevensduurformule).
De wetenschappelijke vergelijking tussen schaarvlak en vlak wordt in dit artikel gepresenteerd. De auteur adviseert u ook de volgende referenties te raadplegen voor een beter begrip van het onderwerp.
- Machining and Machine Tools door A. B. Chattopadhyay (1e editie, Wiley).
- What is Clearance Angle in Cutting Tool? Its Derivative, Value and Function door minaprem.com.
- Afbeeldingsbron: minaprem.com.
Industriële technologie
- Kettingaandrijving vs Tandwielaandrijving: Uitgebreide Vergelijking
- Riemaandrijving vs. Ketenaandrijving: Belangrijkste Verschillen Uitgelegd
- Enkelpunts vs. Meervoudige Snijgereedschappen: Belangrijkste Verschillen Uitgelegd
- Haalhoek vs. Vrijheidshoek: Hoe Ze Snijgereedschapprestaties Bepalen
- Positieve vs Negatieve Haalhoek: Hoe Geometrie Snijdefficiëntie Beïnvloedt
- Draaien vs Frezen: Belangrijkste Verschillen Uitgelegd
- Snijgereedschappen vs. Slijpschijven: Hun Belangrijkste Verschillen Begrijpen
- Bewerking vs. Slijpen: Belangrijkste Verschillen Uitgelegd
- Verbinden vs. Bevestigen: Belangrijkste Verschillen Uitgelegd
- Industrie 4.0 vs Industrie 5.0: Wat Verandert En Waarom Het Belangrijk Is
- Zacht- vs Hardhout Multiplex: Belangrijkste Verschillen Uitgelegd