



Enkelpunts vs. Meervoudige Snijgereedschappen: Belangrijkste Verschillen Uitgelegd
Bewerking of metaalsnijden is een secundair productieproces waarbij overbodig materiaal geleidelijk wordt verwijderd van het werkstuk om de gewenste afwerking, afmeting en tolerantie te bereiken. Om de behoefte te bevredigen aan efficiënt en economisch bewerken van een grote verscheidenheid aan materialen op verschillende manieren, zijn er in de loop der jaren diverse relevante processen ontstaan. Breed kunnen deze processen worden gegroepeerd als conventionele bewerking (macro en micro), afwerkende afwerking en niet-traditionele bewerking (NTM). Conventionele bewerkingsprocessen zijn goed gevestigd en bestaan uit een groot aantal operaties voor het genereren van diverse kenmerken. Bijvoorbeeld, draaien, frezen, draadsnijden, knurlen, facen, boren, uitboren, herfrezen, enz. Al deze operaties worden uitgevoerd met behulp van een snijgereedschap dat daadwerkelijk materiaal van het werkstuk in de vorm van spaan verwijdert.
Snijgereedschap, ook snijder genoemd, is een wigvormig en scherp gerand apparaat dat een dunne laag werkstukmateriaal comprimeert om het in de vorm van spaan af te scheren tijdens bewerking. Tijdens bewerking houdt de werktuigmachine het snijgereedschap en het werkstuk vast en geeft het tegelijkertijd de gewenste relatieve bewegingen (snelheid, voeding, snijdiepte). Daarom is snijgereedschap een onmisbaar onderdeel van elke conventionele bewerkingsoperatie; de vorm en afmeting kunnen echter variëren afhankelijk van het te produceren kenmerk en de gebruikte operatie. Wat de geometrie van de snijder ook is, het moet bestaan uit een scherpe snijrand om materiaal soepel te verwijderen met minimale inspanning. Een snijrand is eigenlijk een rechte of gebogen rand geproduceerd door de snijvlakken van twee snijpuntoppervlakken (schaarvlak, hoofdvlak en hulplank). Op basis van het aantal aanwezige snijranden kunnen snijgereedschappen worden geclassificeerd als enkelpuntsnijder en meervoudigpuntsnijder.
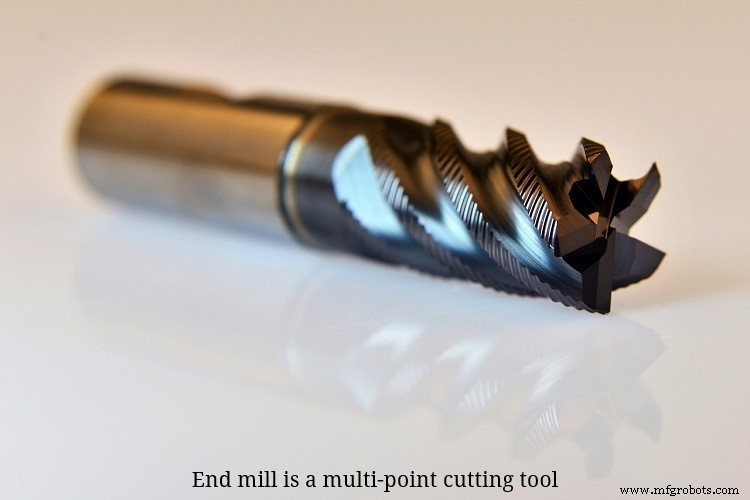
Een enkelpuntsnijder bevat slechts één hoofdsnijrand die actief kan deelnemen aan materiaalverwijderingsactie tijdens bewerking. Dus één snijrand verwijdert het volledige volume materiaal in een enkele pas. Integenstelling, een meervoudigpuntsnijder bestaat uit minstens twee snijranden en alle kunnen gelijkelijk deelnemen aan materiaalverwijderingsactie in één pas. Dus de spaanbelasting per snijrand vermindert aanzienlijk. Draaien, slippen, plannen, boren, vliegfrezen, enz. operaties worden uitgevoerd met enkelpuntsnijder; terwijl frezen, boren, knurlen, herfrezen, enz. meervoudigpuntsnijder gebruiken. Een meervoudigpuntsnijder kan van twee (boor of eindfrezen) tot honderden snijranden (afschuifkorrels van slijpsteen) bevatten. Verschillende verschillen tussen enkelpuntsnijder en meervoudigpuntsnijder zijn hieronder in tabelvorm gegeven.
Tabel: Verschillen tussen enkelpuntsnijder en meervoudigpuntsnijder
| Enkelpuntsnijder | Meervoudigpuntsnijder |
|---|---|
| Enkelpuntsnijders bevatten slechts één hoofdsnijrand die actief kan deelnemen aan afscheren in één pas tijdens bewerking. | Meervoudigpuntsnijders kunnen meer dan één (twee tot honderden) snijranden bevatten die kunnen deelnemen aan afscheren in één pas. |
| Een enkele snijrand blijft in continu contact met het werkstuk. | Hier kunnen alle snijranden al dan niet in continu contact blijven met het werkstuk. |
| Vanwege continu contact is de stijgingssnelheid van de gereedschaptemperatuur hoog en dus moeten passende maatregelen genomen worden om thermische schade te voorkomen. | Meestal grijpen snijranden gelijktijdig in en lossen los tijdens snijden en beschermen zich inherent tegen oververhitting en gevolgen. |
| De volledige spaanbelasting in één pas wordt gedragen door slechts één snijrand. | De volledige spaanbelasting in één pas wordt verdeeld over alle snijranden. |
| Lagere snelheid, voeding en snijdiepte worden toegepast om het snijgereedschap te beschermen tegen onverwachte breuk. Dus MRR en productiviteit zijn laag. | Hogere snelheid, voeding en snijdiepte kunnen veilig worden toegepast. Dus MRR en productiviteit zijn hoger. |
| Ongeplande breuk van één snijrand vereist onmiddellijke beëindiging van het hele proces en vervanging van snijder. | Breuk van één snijrand geeft geen significant probleem en de operatie kan ten minste voor die pas voortgezet worden. |
| Enkelpuntsnijders zijn ontwerp en fabriceren. | Meervoudigpuntsnijders zijn vergelijkbaar moeilijker te ontwerpen en te fabriceren. |
De volgende bewerkingsoperaties worden uitgevoerd met enkelpuntsnijder:
|
De volgende bewerkingsoperaties worden uitgevoerd met meervoudigpuntsnijder:
|
Gedetailleerde Vergelijking
Aantal snijranden
Zoals de naam suggereert, bestaan enkelpuntssnijgereedschappen uit slechts één hoofdsnijrand. Deze rand deelt mee aan materiaalverwijderingsactie gedurende de pas tijdens bewerking. In de volgende pas kan dezelfde snijrand worden gebruikt of vervangen door een nieuwe scherpere. Het is de moeite waard om op te merken dat dergelijke snijgereedschappen meer dan één snijrand op een gegeven moment op het gereedschap kunnen bevatten; echter, slechts één zal meedoen aan snijden (bijvoorbeeld een inzetgebaseerd draaigereedschap dat meestal 3 of 4 snijranden op het gereedschapslichaam heeft, maar slechts één deelt mee aan snijden). Integenstelling, meervoudigpuntsnijders bevatten meer dan één snijrand en alle (of de meeste van hen) deelnemen actief aan afscheringsactie in één pas.
Contact tussen snijder en werkstuk en gevolgen
Wanneer bewerking wordt uitgevoerd met enkelpuntsnijder, blijft slechts één snijrand in continu contact met het werkstuk. Dit veroorzaakt een scherpe stijging van de gereedschaptemperatuur en het resultaat is thermische schade van de snijder zoals verhoogde slijtaspect, plastische vervorming, verminderde gereedschapslevensduur, enz. Dus passende voorzorgsmaatregelen (zoals lagere snelheid, voeding en snijdiepte, toepassing van koelvloeistof, geïsoleerde coating op snijder, enz.) moeten worden genomen om van zulke schade af te komen. Aan de andere kant, bij meervoudigpuntsnijder grijpen ofwel alle (bijvoorbeeld boren, herfrezen, enz.) of slechts enkele in met het werkstuk (bijvoorbeeld hobben, brochen, enz.). Meestal verwijderen snijgereedschappen met hoger aantal randen materiaal door gelijktijdige ingrieping en loslating van snijranden. Dit beschermt de snijder tegen oververhitting door voldoende tijd toe te staan om warmte te dissiperen tijdens loslatingsperiode. Echter, intermitterend snijden kan trillingen en ongebalanceerde krachten verhogen.
Spaanbelasting
Het is axiomatisch dat tijdens bewerking de snijder een dunne laag werkmateriaal comprimeert en geleidelijk afschert. Dus in elk moment wordt de beweging van de snijder beperkt door een gebied van werkmateriaal, dat verwacht wordt te verwijderen. Dit gebied van werkstukmateriaal net voor de snijder op een bepaald moment heet spaanbelasting. Wiskundig kan het worden uitgedrukt door de vermenigvuldiging van voeding en snijdiepte (s×t) en kan worden uitgedrukt in termen van per eenheidstijd of per omwenteling. In het geval van enkelpuntsnijder wordt de volledige spaanbelasting gedragen door slechts één snijrand; terwijl bij meervoudigpuntsnijder de volledige spaanbelasting verdeeld wordt over alle snijranden en dus elke rand aanzienlijk kleinere spaanbelasting onderworpen is.
Mogelijkheid voor hogere snelheid, voeding en snijdiepte
Met enkelpuntsnijder, als hogere snelheid, voeding en snijdiepte worden toegepast, dan zal de snijrand aan hogere spaanbelasting worden onderworpen en dus kan het gereedschap vooruitlopend breken door catastrofale breuk. Met meervoudigpuntsnijder kunnen hogere snelheid, voeding en snijdiepte zonder tastbaar probleem worden toegepast. Aangezien materiaalverwijderingssnelheid (MRR) evenredig is met snijsnelheid, voedingsnelheid en snijdiepte (MRR = 1000V.s.t), kunnen zulke snijgereedschappen hogere MRR leveren, wat consequent helpt bij het verbeteren van productiviteit.
Breuk van snijrand
Terwijl bewerking met enkelpuntsnijder, in geval van ongeplande breuk van één snijrand door bepaalde onvermijdelijke reden (zoals inhomogeniteit in werkmateriaal, trilling, spaanverstoppingen, storing van machine, enz.), is de operatie verplicht te stoppen om de snijder te vervangen door een nieuwe. Echter, in een vergelijkbaar geval met meervoudigpuntsnijders (dwz breuk van één rand), kan de operatie zonder veel probleem worden voortgezet met hulp van andere onbeschadigde snijranden. Echter, het kan niet in alle scenario's mogelijk zijn, vooral wanneer het gereedschap uit minder snijranden bestaat.
Ontwerp en fabricage
Vanwege eenvoudige geometrie zijn enkelpuntsnijders ontwerp en kunnen ook eenvoudig gefabriceerd worden vergeleken met meervoudigpuntsnijders.
De wetenschappelijke vergelijking tussen enkelpuntsnijders en meervoudigpuntsnijders wordt in dit artikel gepresenteerd. De auteur adviseert u ook de volgende referenties te raadplegen voor een beter begrip van het onderwerp.
- Machining and Machine Tools door A. B. Chattopadhyay (1e editie, Wiley).
- Manufacturing Engineering and Technology: SI Edition door S. Kalpakjian en S. R. Schmid (7e editie, Pearson Ed Asia).
Industriële technologie
- Kettingaandrijving vs Tandwielaandrijving: Uitgebreide Vergelijking
- Riemaandrijving vs. Ketenaandrijving: Belangrijkste Verschillen Uitgelegd
- Enkelpunts vs. Meervoudige Snijgereedschappen: Belangrijkste Verschillen Uitgelegd
- Schaarvlak vs. Vlak: Snijgereedschappoppervlakken Begrijpen voor Optimale Bewerking
- Haalhoek vs. Vrijheidshoek: Hoe Ze Snijgereedschapprestaties Bepalen
- Draaien vs Frezen: Belangrijkste Verschillen Uitgelegd
- Snijgereedschappen vs. Slijpschijven: Hun Belangrijkste Verschillen Begrijpen
- Bewerking vs. Slijpen: Belangrijkste Verschillen Uitgelegd
- Verbinden vs. Bevestigen: Belangrijkste Verschillen Uitgelegd
- Industrie 4.0 vs Industrie 5.0: Wat Verandert En Waarom Het Belangrijk Is
- Zacht- vs Hardhout Multiplex: Belangrijkste Verschillen Uitgelegd